


Zkoumání neznámých vod
Americký výrobce z Alabamy, společnost Jones Welding Company, podrobil metodu InvoMilling zkoušce.
“Když se něco poškodí, přijďte s tím k nám.” To je rada, kterou nabízí Roy Parker, prezident a majitel společnosti Jones Welding Company Inc. Od roku 1911 se tento opravárenský závod z Mobile v Alabamě těší dobré pověsti díky péči, jakou věnuje všem součástem, které potřebují opravit. Není divu. S 11 CNC soustruhy a obráběcími centry Mazak — některými z nich s 5-osým nebo víceúčelovým uspořádáním — spolu s komplexní řadou odvalovacích frézek a obrážecích strojů na ozubení a pár kvalifikovanými obráběči pro jejich obsluhu, si Jones Welding (JWC) umí poradit s naprostou většinou všeho, co projde branami jejich dílny.
David Dearing, specialista na přenos výkonu ve firmě Jones, říká: “Jsme velice všestranní. Od velice přesných součástí, které můžete vzít do dlaně, až po součásti, které váží více než 10 tun, vždy jsme usilovali o to, abychom byli vnímáni jako dílna, která si poradí se vším.
V současnosti poskytujeme služby všem průmyslovým odvětvím, kterým můžeme prodat výrobek nebo službu.” Dearing však zdůrazňuje, že i přes její značnou CNC kapacitu, firma JWC není standardním výrobním podnikem a namísto toho se specializuje na práce prováděné v malých objemech a s rychlým obratem. “Objednávka na 50 kusů pro nás představuje velký objem.”
V řadě případů se u těchto zakázek a obráběných součástí jedná o ozubená kola. Její vybavení společnosti JWC umožňuje obrábět ozubená kola o průměru v rozmezí " až 88". Problémem je nástrojové vybavení, potřebné pro obrábění všech těchto různých velikostí ozubených kol, říká Dearing. “Každý ozubený profil vyžaduje specifickou odvalovací frézu. Při několika stovkách dolarů na kus se to pak může skutečně nasčítat.”
Znamená to, že JWC investuje do odvalovací frézy, která dost možná už nikdy nebude znovu využita a tyto náklady se jen obtížně dají přenést na zákazníka.
Prezident firmy JWC je velkým zastáncem neustálého zlepšování. “Neustále se snažíme posunovat hranice,” říká Parker. “To znamená zvyšovat efektivitu a produktivitu všude, kde je to možné.
” Z toho důvodu začala společnost frézovat ozubená kola pomocí monolitních karbidových stopkových fréz s využitím interpolace tvaru zubu na svém 5-osém vertikálním obráběcím centru. “Měli bychom vyhrubovat zubovou mezeru, potom přichází na řadu stopková fréza s kulovým čelem a tvarové obrábění hlavy zubu. Ale jediným způsobem, jak můžeme dosáhnout přijatelné kvality a drsnosti povrchu obrobených součástí je postupovat po velice malých krocích, podobně jako při 3D obrábění dutiny formy. To je časově velice náročné.”
Přes dlouhé času cyklu to pro některé úlohy byla stále nejlepší alternativa, lepší než objednání drahých odvalovacích fréz, u kterých se může stát, že budou použity pouze jednou. Parker věděl, že musí existovat nějaký lepší způsob. Jak se ukázalo, měl pravdu.
“Metodu InvoMilling jsme prvně viděli na IMTS a znovu na Gear Expo v Detroitu. Uvědomili jsme si, že je to způsob jak radikálně zredukovat náš nástrojový inventář a zkrátit čas ztracený čekáním na dodání odvalovací frézy.” Bohužel, v té době byla metoda InvoMilling k dispozici pouze pro stroje DMG/Mori, takže přijetí tohoto modulárního systému by znamenalo přechod k novým obráběcím strojům a řídícím systémům.
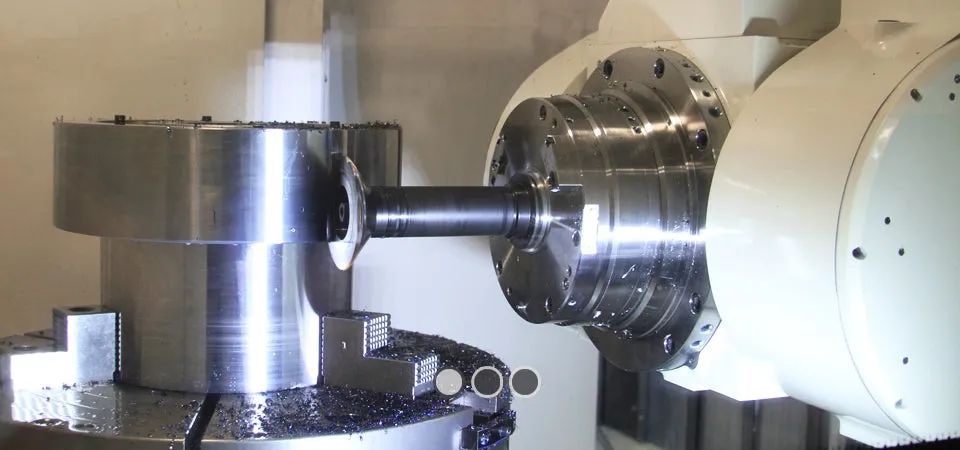
A tak, když Parker v roce 2013 obdržel pozvánku na den otevřených dveří pořádaný společností Mazak, nastoupil se svým týmem do letadla a zamířil do Kentucky. Byli ohromeni tím, co tam viděli. Společnosti Mazak a Sandvik Coromant spolu nedávno uzavřely licenční smlouvu týkající se metody InvoMilling, a než Parker odjel z této akce, zakoupil systém InvoMilling a pro práci s ním i zbrusu nový víceúčelový stroj Mazak Integrex i-630V.
“Během posledních několika let jsme se výrazně posunuli ve výrobě ozubených kol na našich CNC strojích. Došli jsme k závěru, že by dávalo smysl, ji jakýmkoli způsobem zrychlit.” Co ho přesvědčilo nejvíce, je schopnost řešení InvoMilling obrobit kompletní řadu čelních ozubených kol s přímými a se šikmými zuby — s modulem 1 až 12 — s pomocí pouhých 3 těles fréz. Navíc fréza s karbidovými břitovými destičkami je schopná pracovat při 3–4 krát vyšších otáčkách vřetena než HSS odvalovací frézy, které doposud používali, a kromě toho také může provádět těžší řezy. “Věděli jsme, že kombinace metody InvoMilling a stroje Integrex nám zajistí zvýšení kvality ozubených kol a zkrácení času cyklu.”
Nový stroj Integrex dorazil krátce poté, co se Parker a jeho tým vrátil do Mobile a tak se pustili do práce. Podporu jim poskytoval Mark Briel, aplikační technik ze společnosti Sandvik. Ten společnosti JWC pomáhal s počátečním nastavením a programováním jejich první úlohy na stroji Integrex — náhrady čelního ozubeného kola s přímými zuby, vyrobeného z oceli 1045 a určeného pro jeden ze systémů přístavního mostového jeřábu. Při jeho konečné velikosti 18.9" v průměru × 5.5" na šířku, bylo z polotovaru kola zapotřebí odebrat veliké množství kovu, což pro stroj, stejně jako pro frézu znamenalo důkladnou zkoušku.
Briel doporučil použití PVD povlakem chráněné karbidové třídy 1030 z nabídky společnosti Sandvik, což jsou břitové destičky, které se výborně hodí pro aplikace při frézování ozubení. “Protože se jednalo o tak velkou velikost modulu, pro hrubování tvaru ozubení jsme použili jednu z našich drážkovacích kotoučových fréz 331. Přímo uprostřed jsme provedli jeden průchod rovně dolů a další průchod na každém z obou boků.
Jakmile byla většina materiálu odstraněna, pro vytvoření celého evolventního ozubeného profilu byl zapotřebí pouze jediný průchod metodou InvoMilling. Jediné, co jsme potom ještě museli udělat, bylo pískování, nitridace a zajistit přepravu k zákazníkovi.”
Ne každé ozubené kolo je tak jednoduché, vysvětluje Briel. Někteří zákazníci využívají metodu InvoMilling pro hrubování před tepelným zpracováním a broušením, ale lze ji také použít pro frézování tvrdého, tepelně zpracovaného materiálu. “Postup výroby je do značné míry určován tím, jaké množství materiálu je třeba odebrat, jak bude ozubené kolo využíváno a jaká je požadovaná třída jakosti AGMA.”
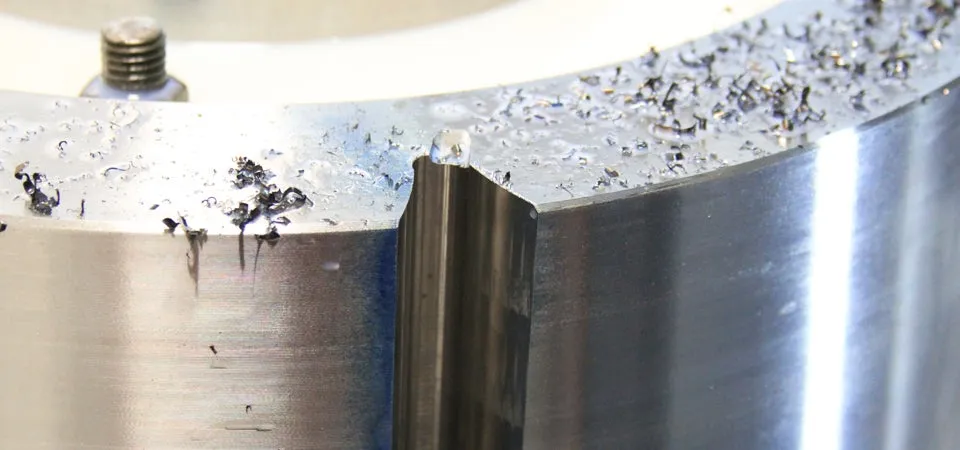
Parker vysvětluje, že výroba tohoto prvního ozubeného kola byla součástí betatestu metody InvoMilling, a že společnost JWC v minulosti už několikrát použila pro obrábění tohoto konkrétního ozubeného kola konvenční HSS odvalovací frézu. To jim poskytlo dobrou výchozí pozici pro další srovnání. Jak říká, jinak by nebyl schopen reálně sdělit časy cyklů dříve a nyní, s výjimkou toho, že by řekl, že lze vyrobit “lepší ozubené kolo za kratší čas.” Dearing souhlasí. “Radiální záběr frézy InvoMill umožňuje provádět současně frézování, ponorné frézování i frézování drážek. Na rozdíl od použití stopkových fréz, nejsou při tvarovém obrábění zapotřebí průchody tam a zpět. A můžeme využít větší část frézy, což přináší snížení nákladů na nástroje. Ve srovnání se stopkovými frézami nám to umožňuje neuvěřitelné zvýšení rychlosti výroby.”
Ale mám-li být naprosto nestranný, přiznává Parker, konvenční odvalovací frézy u nás pořád mají své místo a mnoho ozubených kol JWC stále obrábí na ručně ovládaných strojích. Celkem často to znamená nastavit a zapomenout — obsluha stroje může na několik hodin odejít, zatímco odvalovací fréza dělá svou práci.
Problém je, říká Parker, že práce prováděné JWC jsou jednorázové. “Zákazníci přijdou a řeknou nám, že se jim jejich zařízení porouchalo. Potřebují nové ozubené kolo, možná i několik takových, a hned teď. Většinou jim dokážeme vyjít vstříc, i když to znamená, že práce probíhá přes noc. Ale není možné, abychom měli skladem všechny odvalovací frézy na ozubení, a oni zase nemají čas čekat, než si potřebný nástroj objednáme.”
Se třemi tělesy fréz a několika baleními břitových destiček pokrývá metoda InvoMilling převážnou většinu ozubených profilů, bez obav o to, kdy se ve dveřích objeví kurýr FedExu nebo kolik zubů ještě daná HSS odvalovací fréza vydrží obrobit.
“Každý den je pro výrobu k dispozici jen limitovaný počet hodin,” říká Parker. “Naším cílem je efektivní využívání strojů a nástrojového vybavení a díky tomu vyrábět součásti rychleji, což nám v daném čase umožňuje výrazné zvýšení výstupního objemu.”
Parker říká, že JWC investuje do budoucnosti. Stejně jako pro řadu jiných závodů, je jejich hlavní prioritou výroba a poskytování služeb zákazníkům. “Bez ohledu na to, zda je to pro ocelárny nebo lodní průmysl, snažíme si udržet náskok před všemi ostatními. Když jsme efektivnější, rychleji si vyděláme více peněz a máme více času věnovat se dalším naléhavým případům. A InvoMilling nám v tom pomáhá. Je to impozantní nástroj a impozantní metoda.”
