


Ponor do nových dimenzí
Berlín, Německo. Ponorné frézování a nové vřeteno pomohlo firmě Siemens zkrátit dobu obrábění obrovské skříně plynové turbíny - o hmotnosti devadesát tun - o šedesát tři hodin, což ušetří jedenáct týdnů čistého času obrábění za tři roky výroby.
Představte si hrubou sílu jednoho tisíce dvou set kusů superrychlých vozů Porsche 911 a dostanete kapacitu jediné plynové turbíny SGT5-8000H od firmy Siemens, která váží jako letadlo Airbus A380 s plnou nádrží.
Dnes je SGT5-8000H jednou z největších a nejvýkonnějších plynových turbín na světě, která byla zkonstruována proto, aby přinášela zisky z rostoucího světového trhu s plynem, který podle odhadů roste až o šest procent ročně.
Tyto obrovské součástky se vyrábějí v Berlíně v Německu v továrně firmy Siemens na výrobu plynových turbín, která byla postavena v roce 1909 v neoklasicistním stylu se zdmi o délce stodvaceti metrů a výšce dvaceti pěti metrů ze skla a kovu. Továrna, která je od roku 1956 součástí Divize pro výrobu energie firmy Siemens, je kulturní památkou. Stroje i technologie, které v ní najdete, však patří mezi nejmodernější na trhu, a to platí i pro vynikající obráběcí centra.
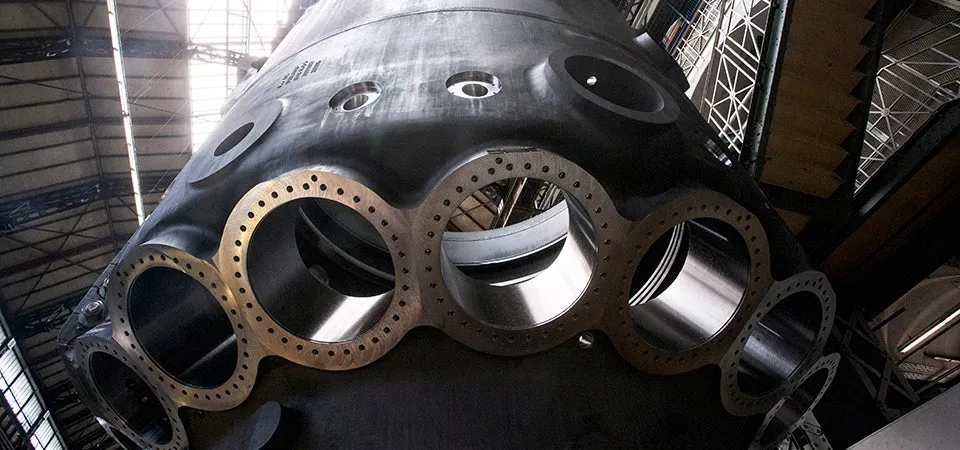
V roce 2012, kdy firma Siemens začala vyrábět novou skříň této obrovské plynové turbíny, se firma rozhodla upravit technologii její výroby. Dosavadní výrobní proces, který se skládal z hrubování frézováním a dokončování vyvrtáváním pomocí úhlových hlav a frézování po šroubovici, nebyl pro vyvrtávání šestnácti otvorů pro hořáky o průměru 600 milimetrů dostatečně stabilní.
„Měli jsme obrovské problémy,“ vzpomíná Markus Zapke, vedoucí technolog a nástrojář v továrně pro výrobu turbín. „Slabinou procesu byla úhlová hlava. Vznikalo příliš vibrací a docházelo k poškození nástrojů. Stávající vybavení mělo své limity.“
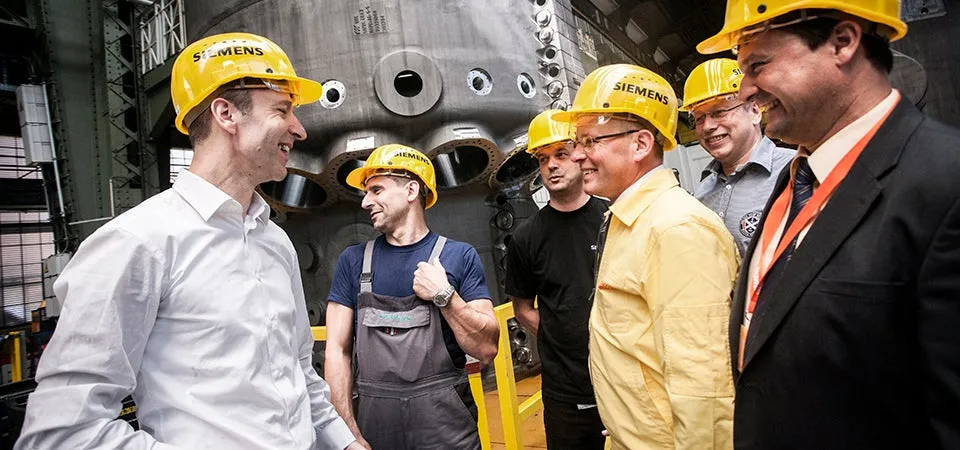
Firma zkontaktovala Sandvik Coromant a další dodavatele a v srpnu 2013 si vybrala řešení od společnosti Sandvik Coromant, které spočívalo v kombinaci ponorného frézování s novým vřetenem. „Sandvik Coromant je naším partnerem již mnoho let,“ říká Zapke. „S řešením našich problémů přišli téměř okamžitě.“
Za novým řešením stojí Olaf Zahn, hlavní oblastní zástupce a technolog z firmy Sandvik Coromant. „Věděli jsme, že úhlová hlava je nestabilní,“ vzpomíná. „A tak jsme se rozhodli pro ponorné frézování, při němž nástroje obrábějí předem odlité otvory ve skříni turbíny.“
Ponorné frézování samo není ničím novým. „V automobilovém průmyslu se používá již dvacet let,“ říká Herbert Imrich, vedoucí výroby v továrně firmy Siemens. „Je neuvěřitelné, že to nikoho předtím nenapadlo, a to ani když začaly vznikat problémy.”
Až pak Sandvik Coromant: Ponorné frézování je první fází nového výrobního procesu. Protože při něm vzniká hrubý povrch, ve druhé fázi se přistupuje k vyvrtávání, které zajistí kvalitu povrchu v požadovaných tolerancích. V této druhé a poslední fázi se průměr otvoru zvětší z 598 na 600 milimetrů.
Nové řešení se testovalo a dolaďovalo v průběhu úzké spolupráce mezi firmami Siemens a Sandvik Coromant.
Testování probíhalo za provozu. Thomas Reich, odborník na technologie a řezné nástroje z firmy Siemens vysvětluje: „Naše stará technologie nevyhovovala novým požadavkům a proto jsme chtěli začít s novým procesem výroby co nejdříve a bez čekání. A tak jsme provedli všechny nezbytné úpravy a programování rovnou ve výrobě.“
Dosavadní výsledky jsou neuvěřitelně pozitivní. Ponorné frézování zkrátilo dobu obrábění součástky ze sta hodin na čtyřicet dva. Doba závěrečného vyvrtávání se zkrátila ze čtyř set osmdesáti minut na sto šedesát minut. Celkově se jedná o zkrácení výroby o více než šedesát tři hodin na jednu skříň – či jedenáct týdnů čistého času obrábění za tři roky výroby, podle údajů firmy Siemens.
Změna s sebou přinesla i další pozitiva. „Těší nás, že používáme pouze standardní nástroje,“ říká Zapke. „A to s sebou přináší nižší ceny, vysokou spolehlivost i možnost mít nástroje na skladě.“
Mnohem důležitější však je, že řešení od firmy Sandvik Coromant lze i nadále přizpůsobovat. „Ponorné frézování lze snadno upravit i pro další výrobu,“ říká Christian Lendowski, manažer pro klíčové zákazníky z firmy Sandvik Coromant pro firmu Siemens. „Již jsme je využili při výrobě jiné skříně od firmy Siemens. A další projekty jsou na cestě. V tomto smyslu se skutečně jedná o příkladnou technologii.“
Technický náhled
Ponorné frézování je základem úspěšného procesu výroby v berlínské továrně firmy Siemens v Německu. Skříň jedné z největších plynových turbín má šestnáct otvorů pro hořáky, které se odlévají v tolerancích 12 až 15 milimetrů. Po dokončení mají otvory průměr 600 milimetrů a hloubku 450 milimetrů.
Sandvik Coromant zde použil frézu CoroMill 210 pro ponorné frézování. Nástroj o délce 430 milimetrů se zavede do hloubky 300 milimetrů v odlité díře, čímž se eliminuje vysoký tlak na úhlovou hlavu, jemuž byla vystavena v původním procesu výroby. Nástroj se pohybuje směrem nahoru a dolů po obvodu díry, sto dvacet šestkrát pro každý otvor.
Při tomto hrubování frézováním se zkrátila doba výroby ze sta hodin na čtyřicet dva při použití jedné úhlové hlavy a frézování po šroubovici.
Ve druhé fázi se průměr otvoru při dokončování zvětšuje z 598 milimetrů na 600 milimetrů. K tomu se používá nástroj CoroBore 820 XL od firmy Sandvik Coromant, který umožňuje rychlejší úběr materiálu než nástroje pro jemné vyvrtávání, a je zároveň schopen součástku obrobit v požadovaných tolerancích a kvalitě.
V zaváděcí fázi se rovněž použil nový systém upínání nástrojů. Omezení počtů nastavení ze tří na jedno přineslo pozitivní efekt. V porovnání se starým výrobním procesem ušetří nový tři sta dvacet minut na skříň. Celý proces je navíc plynulý, protože se používají pouze spolehlivé standardní nástroje, které jsou vždy na skladě a jejichž cena je navíc příznivá. Zcela nový přístup k výrobě součástky připravený společně firmami Siemens a Sandvik Coromant v továrně na výrobu plynových turbín v Berlíně, přinesl stabilní výrobní proces s výraznými úsporami. Podle výpočtů firmy Siemens se celková doba obrábění součástky zkrátila o více než šedesát tři hodin na součástku.
Ponorné frézování
