


Myslet v malém
Dlouhodobé oslabení ropného průmyslu přivedlo společnost Knust-Godwin LLC k tomu, aby se pokusila vydat jiným směrem. Firma Sandvik Coromant nabídla pomocnou ruku.
Knust-Godwin, divize společnosti Schoeller Bleckmann Oilfield Equipment AG, je firma zabývající se přesným obráběním se sídlem v Katy, malém městě necelých 50 kilometrů západně od Houstonu v Texasu. Specializuje se na velké, složité součásti pro zařízení ropných polí.
Avšak při nedávném poklesu produkce v ropném průmyslu se vedení Knust-Godwin rozhodlo, že by se společnost měla zaměřit na rozvoj zákaznické základny. Opatření by mělo nechat otevřené dveře v době poklesu poptávky a udržet podnik v chodu při stagnaci odvětví.
Kromě ropného průmyslu společnost Knust-Godwin nabízí své služby výrobcům polovodičů, dále lékařskému, seizmickému a geofyzikálnímu odvětví. Její kapacity zahrnují pětiosé CNC obrábění a frézování/soustružení, vrtání hlubokých děr, svařování laserem i elektronovým paprskem, EDM (elektroerozivní obrábění) a rovněž doplňkovou výrobu. Mnohé obráběcí stroje v jejím podniku s celkovou plochou 22 000 čtverečních metrů jsou větší než nákladní automobil s přívěsem a mohou vrtat otvory do hloubky 9,5 metru, soustružit hřídele do délky 6,4 metru a frézovat součásti do velikosti 11 metrů. Průměrný obrobek má délku 1,5 metru a průměr 150 mm (ačkoli některé jsou mnohem větší), je vyroben z materiálu Inconel, Hastelloy nebo podobného těžkoobrobitelného materiálu a může vyžadovat 50 až 60 hodin obrábění; výjimkou není několik set hodin obráběcího času na součást.
Když se však naskytla příležitost obrábět součásti náramkových hodinek¬ – některé s průměrem menším než 10 mm – vedení Knust-Godwin řeklo: „Proč ne?“
Je tu jistá tradice. Knust-Godwin je výsledkem fúze dvou dlouholetých strojírenských podniků houstonského regionu – Knust a Godwin. Firma Godwin se dříve zaměřovala na obecné obrábění, avšak společnost Knust začínala jako výrobce přesných náramkových hodinek. Oba podniky se specializovaly na obrábění pro ropný a plynárenský průmysl a posléze byly získány firmou Schoeller Bleckmann Oilfield, která je během nedávného útlumu ropného a plynárenského odvětví spojila do jediné společnosti.
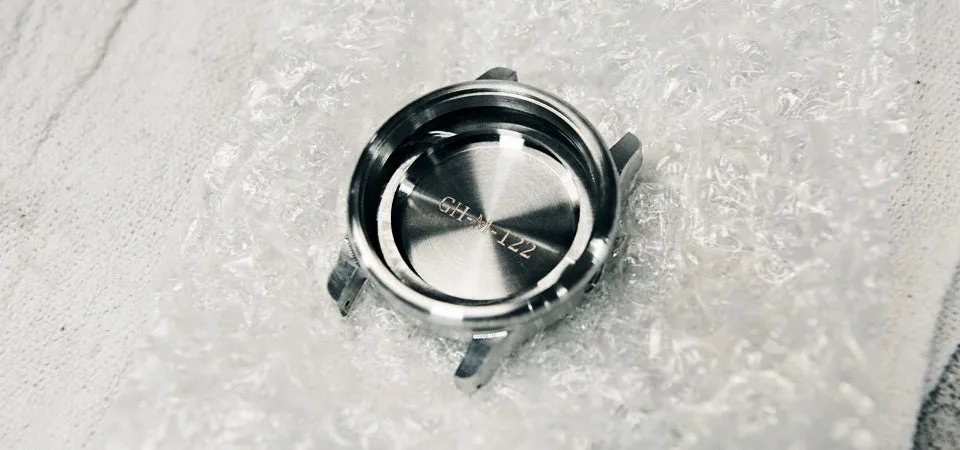
Programátor Cameron Birse se mezitím dozvěděl o zahájení výroby nové řady špičkových chronometrů – hodinek VERO – v Portlandu v Oregonu, která se potýkala s problémy montáže a konečné úpravy na prototypech z místního strojírenského podniku. Firma hledala alternativní zdroj. Birse informoval o této možnosti obchodního manažera Davida Pricketta, byl dodán nabídkový balíček a společnost Knust-Godwin se rázem ocitla zpět v hodinářském odvětví.
„Mnozí z nás nevěděli o našich kořenech,“ říká programátor Chris Hurst. „Potom jeden ze starých zaměstnanců firmy Knust uviděl výkresy. ‚Takové součásti jsme kdysi dělali,‘ řekl. A tím se náš kruh uzavřel.“
Není třeba připomínat, že obráběcí technologie se za posledních 50 let zásadně změnila. Společnost Knust-Godwin se rychle naučila, že co funguje pro velké součásti, je méně efektivní pro součásti velmi malé. Ačkoli Hurst a jeho tým si byli dobře vědomi obtíží při obrábění titanových slitin a slitin s vysokým podílem niklu, daleko obrobitelnější korozivzdorná ocel 316, z níž byla vyráběna hodinková pouzdra, působila rychlé opotřebení břitů nástrojů, takže přijímání budoucích objednávek bylo ohroženo.
„Začali jsme objednávkou pro dvě sady prototypových součástí,“ říká Hurst. „Ty zahrnovaly samotné hodinkové pouzdro plus zadní část, kroužek pro sklíčko, korunku a několik dalších součástí. Největší měla hlavní rozměr zhruba 32 mm, nejmenší součástí byla podložka s průměrem pouhých 4,5 mm.“
Většina součástí se ve firmě Knust-Godwin obráběla na obráběcích centrech DMU 125 monoBLOCK výrobce DMG MORI. S objemem pracovního prostoru 870 krychlových centimetrů a nosností stolu více než 6 000 kilogramů bylo centrum DMU pro malé součásti totálně předimenzované, ale díky skvělé přesnosti obrábění a otáčkám vřetena 10 000 min-1 se stroj stal pro daný projekt logickou volbou.
„Ačkoli měl podnik k dispozici obráběcí technologii vysoké úrovně,“ říká Hurst, „brzy se dostal do problémů.“ „Nebojím se výzev,“ říká. „Jsme zvyklí na vysoce náročné obrábění. Ale trvanlivost břitů nástrojů byla při obrábění prototypů tak nízká, že nám bylo jasné, že by výrobní zakázka nedopadla dobře. Většina nástrojů nemohla obrobit celou součást kompletně, bylo nutné je v průběhu obrábění vyměnit. Museli jsme udělat něco jiného.“
Společnost VERO Watches s nadšením převzala prototypy a firma Knust-Godwin dostala brzy zakázku na 105 kompletních hodinkových sad. Obrátila se na Granta Gregoryho, hlavního technika produktivity Sandvik Coromant.
Gregory doporučil několik změn. Držáky upínacích pouzder typu ER pro upínání různých stopkových fréz a vrtáků byly nahrazeny vysoce přesnými hydraulickými upínacími pouzdry CoroChuck® 930, která výrazně zlepšila házivost a bezpečnost nástroje. Místo karbidové stopkové frézy o průměru 12,7 mm se hrubování začalo provádět frézou CoroMill® 390-07 s karbidovými vyměnitelnými břitovými destičkami třídy GC1130. A stopkové frézy „import“ s kulovým čelem 1,6 mm byly nahrazeny frézami CoroMill Plura třídy 1630.
Výsledky byly dramatické. Hurst říká, že dříve používal pro polodokončovací a dokončovací práce na hodinkových pouzdrech dvě stopkové frézy s kulovým čelem – s běžnou a zkrácenou délkou. Přechodem na stopkovou frézu Plura s kulovým čelem upnutou v hydraulickém upínacím pouzdru CoroChuck se životnost nástroje zvýšila na 80 součástí na frézu. „Bylo to neuvěřitelné zlepšení,“ říká. „Posuvy a rychlosti, hloubka řezu – vše bylo stejné s tím rozdílem, že stopková fréza Plura ve skutečnosti prováděla 90 procent dokončovacích prací na vnějšku součásti.
Produktivita na nástroj se tak zvýšila o 8 000 procent.“
Fréza s vyměnitelnými břitovými destičkami CoroMill poskytla podobné výsledky, hrubovací práce pro celou zakázku 105 kusů pořídila s jedinou sadou vyměnitelných břitových destiček. Životnost nástroje se zlepšila i s tradičním nástrojovým vybavením. V jednom případě – u stopkové frézy 0,813 mm pro řezání drážky ve vnitřní části korunky – se po přechodu na CoroChuck životnost nástroje zlepšila o 400 procent. „To bylo nejmenší zlepšení, jaké jsme u nástrojů zaznamenali,“ říká Hurst. „Dlouho jsme si mysleli, že lepší nástrojové vybavení by přineslo zlepšení, ale nikdy jsme nedosáhli tak vyrovnaného srovnání.“
„Stopkové frézy Sandvik sice stojí podstatně více než tradiční nástrojové vybavení, ale náklady na součást představovaly stále zhruba 1/16 nákladů levnějších fréz,“ říká Hurst, „a to bez započtení výpadků a prostojů při častých výměnách nástrojů u nekvalitních fréz.“
Birse souhlasí. „Životnost nástroje pro nás měla zásadní význam,“ říká. „Různé trojrozměrné povrchy přecházely v jiné trojrozměrné plochy, takže každá výměna nástrojů představovala velký problém. Asi největší zlepšení přinesly karbidové nástroje, ale hydraulické držáky na způsob tužkového provedení rovněž výrazně pomohly. Byl to obrovský přínos.“
Společnost Knust-Godwin splnila slib a dodala hodinkové součásti. A vzhledem k vyšší životnosti nástrojů a lepší povrchové úpravě dosahované nástroji Sandvik Coromant se Hurst a ostatní těší na další zakázku. „Diverzifikace obráběcího odvětví v Houstonu nebyla nikdy zvlášť dobrá,“ říká. „Vždy tu šlo o ropná pole, a když se věci zadrhnou, je přechod na jiné trhy obtížný a uspět na nich není snadné. Na této zakázce jsme se hodně věcí naučili a to je vždycky dobré. A i když už nebudeme dělat hodinková pouzdra, zaměříme se na posouzení svých obráběcích nástrojů a jejich upínání.“
Poznámka: Tento článek vyšel poprvé v mírně delší verzi v časopisu Manufacturing Engineering magazine
