


Obráběné materiály
Skupiny obráběných materiálů


Kovoobráběcí průmysl produkuje mimořádně široké spektrum součástí obráběných z celé řady různých materiálů. Každý materiál má své specifické vlastnosti, které jsou ovlivňovány množstvím přísadových prvků, tepelným zpracováním, tvrdostí atd. To vše má značný vliv na volbu geometrie a třídy obráběcího nástroje a řezných podmínek. Aby byla tato volba jednodušší, byly obráběné materiály v souladu se standardy ISO rozděleny do šesti hlavních skupin, přičemž každá z těchto skupin má specifické vlastnosti z hlediska obrobitelnosti:
ISO P – Oceli představují největší skupinu materiálů a dále se dělí do skupin od nelegovaných až po vysokolegované materiály, včetně ocelí na odlitky a feritických a martenzitických korozivzdorných ocelí. Jejich obrobitelnost je obvykle dobrá, ale značně se liší v závislosti na tvrdosti materiálu, obsahu uhlíku atd.
ISO M – Korozivzdorné oceli jsou materiály s přísadou minimálně 12 % chromu. Mezi další přísady patří nikl a molybden. Jedná se o velkou skupinu materiálů tvořenou různými druhy slitin jako např. feritickými, martenzitickými, austenitickými nebo feriticko-austenitickými (duplexními). Společnou vlastností všech těchto materiálů je, že při jejich obrábění jsou břity vystaveny účinkům velkého množství tepla, opotřebení ve tvaru vrubu a vytváření nárůstku.
ISO K – Litiny jsou na rozdíl od ocelí typem materiálů, které tvoří krátké třísky. Obrábění šedé litiny (GCI) a temperované litiny (MCI) je poměrně jednoduché, zatímco obrábění nodulární litiny (NCI), vermikulární litiny (CGI) a izotermicky kalené litiny (ADI) je mnohem obtížnější. Všechny litiny obsahují SiC, který na břit působí velice abrazivně.
ISO N – Neželezné kovy jsou měkčí kovy jako například hliník, měď nebo mosaz atd. Hliníkové slitiny s obsahem Si nad 13 % jsou velice abrazivní. Obecně platí, že při použití břitových destiček s ostrými břity lze očekávat vysoké řezné rychlosti a dlouhou životnost nástrojů.
ISO S – Žárovzdorné slitiny zahrnují celou řadu vysokolegovaných materiálů na bázi železa, niklu, kobaltu a titanu. Tyto materiály snadno ulpívají na břitu a tvoří nárůstek, během obrábění dochází k jejich zpevňování (mechanické zpevňování) a během jejich obrábění vzniká velké množství tepla. Jejich vlastnosti jsou velmi podobné jako u materiálů ISO M, ale jejich obrábění je ještě mnohem obtížnější a životnost ostří břitových destiček je kratší.
ISO H – Tato skupina zahrnuje oceli s tvrdostí v rozmezí 45–65 HRC a také tvrzené litiny s tvrdostí přibližně 400–600 HB. Kvůli své tvrdosti jsou všechny tyto materiály obtížně obrobitelné. Při jejich obrábění vzniká velké množství tepla a na břit tyto materiály působí velice abrazivně.
O (Ostatní): Neobsažené v ISO. Termoplasty, termosety, polymery/plasty vyztužené skelnými vlákny (GFRP – Glass Fibre Reiforced Polymer/Plastic), plasty vyztužené uhlíkovými vlákny (CFRP – Carbon Fibre Reinforced Plastic), kompozity z uhlíkových vláken, plasty vyztužené aramidovými vlákny, tvrdé pryže, grafit (technický). V současnosti kompozitní materiály ve stále větší míře využívají různá průmyslová odvětví, především letecký průmysl.
Klasifikace obráběných materiálů s využitím MC kódů
Rozdělení materiálů pouze do 6 skupin nenabízí dostatek informací pro volbu vhodné geometrie a třídy obráběcího nástroje a pro stanovení řezných podmínek. Jednotlivé skupiny materiálů je třeba rozdělit na další podskupiny. Pro identifikaci a popis materiálů od různých dodavatelů, odpovídajících různým normám a určených pro různé trhy, využívala společnost Sandvik Coromant systém CMC kódů (Coromant Material Classification). Systém CMC využívá klasifikaci materiálů podle jejich obrobitelnosti a firma Sandvik Coromant mimo jiné nabízí doporučení pro volbu vhodných nástrojů a řezných podmínek.
Aby společnost Sandvik Coromant mohla poskytovat ještě přesnější doporučení, která pomohou dále zvyšovat produktivitu, vytvořila nový systém klasifikace materiálů. Využívá podrobnější systém značení, obsahuje více podskupin a podává nezávislé informace o typu materiálu, obsahu uhlíku, způsobu výroby, tepelném zpracování, tvrdosti atd.
Interpretace MC kódu
Systém kódového značení byl vytvořen tak, aby MC kód umožňoval popis velkého množství vlastností a dalších údajů o obráběných materiálech, s využitím kombinace písmen a čísel.
Příklad 1
Kódové označení P1.2.Z.AN
P je kódové označení dle ISO pro ocel
1 znamená materiálovou skupinu nelegovaných ocelí
2 je materiálová podskupina pro obsah uhlíku > 0,25 % ≤ 0,55 % C
Z označuje výrobní postup: tvářený/válcovaný/tažený za studena
AN udává tepelné zpracování: žíhaný, dodávaný s údajem o tvrdosti
Příklad 2N1.3.C.AG
N je kódové označení dle ISO pro neželezné kovy
1 je materiálová skupina pro hliníkové slitiny
3 je podskupina hliníkových slitin s obsahem Si 1–13 %
C označuje výrobní postup: lití
AG udává tepelné zpracování: stárnutí, vytvrzování
Kvalifikace nejenom materiálového složení, ale také způsobu výroby a postupu tepelného zpracování, již nenechává pochybnosti o mechanických vlastnostech a umožňuje přesnější popis. Toho lze využít pro vytvoření přesnějších doporučení pro volbu řezných podmínek.
Definice obrobitelnosti
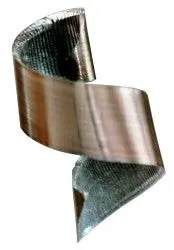
Aby bylo možné zhodnotit obrobitelnost materiálu, tedy jeho schopnost být obráběn, je obvykle nutné věnovat pozornost třem hlavním faktorům.
- Posouzení materiálu obrobku z metalurgického hlediska a z pohledu mechanických vlastností.
- Posouzení zvolené geometrie břitu na úrovni makroskopické i mikroskopické.
- Posouzení nástrojového materiálu (třídy) a jeho složek a oprávněnosti jeho volby, např. povlakovaný slinutý karbid, řezná keramika, CBN, nebo PCD, atd.
Výše uvedené rozhodovací postupy mají největší vliv na opracovatelnost materiálu. Mezi ostatní významné faktory patří: řezné podmínky, řezné síly, tepelné zpracování materiálu, kůra na povrchu obrobku, přítomnost metalurgických vměstků, upnutí nástroje, všeobecné podmínky obrábění atd.
Pro obrobitelnost není zavedeno přímé označení např. čísly nebo písmeny. V nejširším smyslu se jedná o schopnost materiálu obrobku být obráběn, s tím související opotřebení vznikající na břitu a dosažitelnou výslednou kontrolu utváření třísky. V tomto ohledu je obrábění nízkolegované uhlíkové oceli jednodušší, než je tomu v případě obrábění náročnější austenitické korozivzdorné oceli. Ve srovnání s korozivzdornou ocelí je proto nízkolegovaná ocel považována za lépe obrobitelnou. Pojem „dobrá obrobitelnost“ proto obvykle znamená klidný průběh obráběcího procesu a přiměřenou životnost nástroje. Určení obrobitelnosti určitého materiálu se ve většině případů provádí praktickými zkouškami, přičemž výsledky jsou udávány ve vztahu k výsledkům získaným pro jiný typ materiálu za přibližně stejných podmínek. Při těchto zkouškách je třeba uvážit také další činitele jako například mikrostrukturu, sklon k ulpívání na břitu, typ obráběcího stroje, stabilitu, hlučnost, životnost nástroje atd.
Nástroje pro obrábění kovů
Prozkoumejte sortiment chevron_right
Potřebujete si lépe osvojit základy obrábění kovů?
Zaregistrujte se do našeho bezplatného elektronického výukového programu chevron_right
Nejste si jisti, který nástroj zvolit?
Podívejte se na náš výběr doporučených nástrojů a řezných dat chevron_right
ISO P – oceli
- MC kódy pro oceli
- Nelegované oceli – P 1.1-1.5
- Nízkolegované oceli – P 2.1-2.6
- Vysokolegované oceli – P 3.0-3.2
Co jsou oceli ISO P?
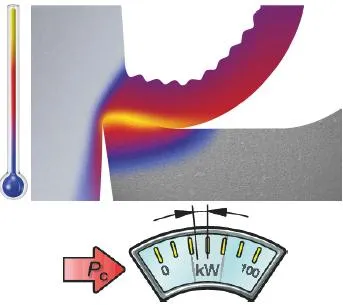
- Oceli představují největší skupinu obráběných materiálů v oblasti obrábění kovů
- Oceli mohou být nezušlechtěné nebo kalené a popuštěné, s obvyklou tvrdostí až 400 HB. Oceli s tvrdostí nad cca. 48 HRC a až 62–65 HRC náleží do skupiny ISO H
- Ocel je slitina, která jako hlavní složku obsahuje železo (na bázi Fe)
- Nelegované oceli mají obsah uhlíku menší než 0,8 % a jsou tvořeny výhradně železem (Fe) bez dalších přísad slitinových prvků
- Legované oceli mají obsah uhlíku menší než 1,7 % a obsahují také legující prvky jako například Ni, Cr, Mo, V nebo W
- Nízkolegované oceli mají obsah legujících přísad menší než 5 %
- Vysokolegované oceli obsahují více než 5 % legujících prvků
Všeobecné informace týkající se obrobitelnosti
- Obrobitelnost ocelí se liší v závislosti na obsahu slitinových prvků, tepelném zpracování a způsobu výroby (kovaná, válcovaná, odlévaná atd.)
- Kontrola utváření třísky je obecně relativně snadná a jednoduchá
- Nízkouhlíkové oceli tvoří delší třísky, které mají tendenci k ulpívání, a vyžadují proto použití ostrých břitů
- Měrná řezná síla kc1: 1400–3100 N/mm
- Řezné síly, a tudíž i výkon potřebný pro jejich obrábění, se udržují v určitém pevném rozmezí
Legující prvky
C má vliv na tvrdost (s rostoucím obsahem se zvyšuje opotřebení otěrem). Malý obsah uhlíku (< 0,2 %) zvyšuje sklon k adhezivnímu opotřebení, které má za následek tvorbu nárůstku a problémy s dělením třísky.
Cr, Mo, W, V, Ti, Nb (karbidotvorné prvky) – zvyšují opotřebení otěrem.
O má značný vliv na obrobitelnost – tvoří nekovové, oxidické a abrasivní vměstky.
Al, Ti, V, Nb se využívají jako očkující přísady pro zjemnění zrna ocelí. Činí oceli houževnatější a obtížněji obrobitelné.
P, C, N jejich výskyt ve feritu vede ke snížení houževnatosti, což má za následek zvýšené opotřebení otěrem.
Prospěšné přísady
Pb v automatových ocelích (díky své nízké teplotě tavení) omezuje tření mezi třískou a břitovou destičkou, snižuje opotřebení a zlepšuje dělení třísek.
Ca, Mn (+S) tvoří měkké sulfidy s lubrikační schopností. Vysoký obsah S zlepšuje obrobitelnost a dělení třísek.
Síra (S) má velmi příznivý vliv na obrobitelnost. I velmi malé odchylky v koncentraci, například již mezi 0,001 % a 0,003 %, mohou mít zásadní vliv na obrobitelnost. Tohoto efektu se využívá u automatových ocelí. Typický je obsah síry okolo 0,25 %. Síra tvoří měkké inkluze sulfidu manganu (MnS), které vytvářejí tenkou lubrikační vrstvu mezi třískou a ostřím břitové destičky. MnS rovněž zlepšuje dělení třísek. Olovo (Pb) má podobný vliv a v množství přibližně 0,25 % se u automatových ocelí často používá v kombinaci se sírou.
Pozitivní i negativní vliv
Si, Al, Ca tvoří oxidické vměstky, které zvyšují opotřebení otěrem. Inkluze ve strukturách ocelí mají významný vliv na jejich obrobitelnost, i když představují pouze velmi malý procentní podíl z celkového objemu slitiny. Jejich vliv může být jak negativní, tak i pozitivní. Například hliník (Al) se využívá pro redukci roztaveného železa. Ale hliník také tvoří tvrdý abrazivní oxid hlinitý (Al2O3), který má velice špatný vliv na obrobitelnost (v porovnání s příznivým účinkem povlakování břitových destiček oxidem hlinitým). Tento negativní účinek je ale možné eliminovat přísadou vápníku (Ca), který kolem abrazivních částic tvoří měkký vnější obal.
- Oceli na odlitky mají na povrchu hrubozrnnou strukturu, která může obsahovat písek a strusku, a její obrábění klade vysoké nároky na houževnatost břitu
- Válcované oceli mají strukturu s poměrně značnou velikostí zrna, která je nestejnorodá, což způsobuje kolísání řezných sil
- Kované oceli se vyznačují menší velikostí zrna a větší stejnorodostí z hlediska struktury, což ale při obrábění znamená méně problémů.
MC kódy pro oceli
Z hlediska obrobitelnosti je možné oceli rozdělit na nelegované, nízkolegované, vysokolegované a slinované (vyráběné práškovou metalurgií).
| MC kód | Skupina materiálů | Podskupina materiálů | Výrobní proces | Tepelné zpracování | Nom | měrná řezná síla, kc1 (N/mm2) | mc | ||||
| P1.1.Z.AN | 1 | nelegovaná Mn<1,65 | 1 | <=0,25%C | Z | kované/válcované/tažené za studena | AN | žíhaný | 125 HB | 1500 | 0,25 |
| P1.1.Z.HT | 1 | 1 | Z | HT | tvrzené + temperované | 190 HB | 1770 | 0,25 | |||
| P1.2.Z.AN | 1 | 2 | >0,25...<=0,55%C | Z | kované/válcované/tažené za studena | AN | žíhaný | 190 HB | 1700 | 0,25 | |
| P1.2.Z.HT | 1 | 2 | Z | HT | tvrzené + temperované | 210 HB | 1820 | 0,25 | |||
| P1.3.Z.AN | 1 | 3 | vysoký obsah uhlíku, >0,55%C | Z | kované/válcované/tažené za studena | AN | žíhaný | 190 HB | 1750 | 0,25 | |
| P1.3.Z.HT | 1 | 3 | Z | HT | tvrzené + temperované | 300 HB | 2000 | 0,25 | |||
| P1.4.Z.AN | 1 | 4 | Automatová ocel | Z | kované/válcované/tažené za studena | AN | žíhaný | 220 HB | 1180 | 0,25 | |
| P1.5.C.HT | 1 | 5 | Veškerý obsah uhlíku (litiny) | C | lít | HT | neléčený | 150 HB | 1400 | 0,25 | |
| P1.5.C.AN | 1 | 5 | C | AN | tvrzené + temperované | 300 HB | 2880 | 0,25 | |||
| P2.1.Z.AN | 2 | nízkolegované (legovací prvky <=5%) | 1 | <=0,25%C | Z | kované/válcované/tažené za studena | AN | žíhaný | 175 HB | 1700 | 0,25 |
| P2.2.Z.AN | 2 | 2 | >0,25...<=0,55%C | Z | AN | 240 HB | 1950 | 0,25 | |||
| P2.3.Z.AN | 2 | 3 | vysoký obsah uhlíku, >0,55%C | Z | AN | 260 HB | 2020 | 0,25 | |||
| P2.4.Z.AN | 2 | 4 | Automatová ocel | Z | AN | 225 HB | | ||||
| P2.5.Z.HT | 2 | 5 | veškerý obsah uhlíku (tvrdý a temperovaný) | Z | kované/válcované/tažené za studena | HT | tvrzené + temperované | 330 HB | 2000 | 0,25 | |
| P2.6.Z.UT | 2 | 6 | Veškerý obsah uhlíku (litiny) | C | lít | UT | neléčený | 200 HB | 1600 | 0,25 | |
| P2.6.Z.HT | 2 | 6 | C | HT | tvrzené + temperované | 380 HB | 3200 | 0,25 | |||
| P3.0.Z.AN | 3 | vysoce legované (legovací prvky >5%) | 0 | hlavní skupina | Z | kované/válcované/tažené za studena | AN | žíhaný | 200 HB | 1950 | 0,25 |
| P3.0.Z.HT | 3 | 0 | Z | HT | tvrzené + temperované | 380 HB | 3100 | 0,25 | |||
| P3.0.C.UT | 3 | 0 | C | lít | UT | neléčený | 200 HB | 1950 | 0,25 | ||
| P3.0.C.HT | 3 | 0 | C | HT | tvrzené + temperované | 340 HB | 3040 | 0,25 | |||
| P3.1.Z.AN | 3 | 1 | HSS | Z | kované/válcované/tažené za studena | AN | žíhaný | 250 HB | 2360 | 0,25 | |
| P3.2.C.AQ | 3 | 2 | Manganová ocel | C | lít | AQ | žíhané/kalené nebo žíhané | 300 HB | 3000 | 0,25 | |
| P4.0.S.NS | 4 | Slinuté oceli | 0 | hlavní skupina | S | slinuté | NS | není uvedeno | 150 HB | ||
Nelegované oceli – P 1.1-1.5
Definice
Nelegované oceli obsahují většinou pouze uhlík v množství do 0,8 %, zatímco legované oceli obsahují další slitinové prvky. Tvrdost se mění v rozsahu od 90 do 350 HB. Vyšší obsah uhlíku (> 0,2 %) je nezbytný pro zakalení materiálu.
Nejběžnější součásti
Mezi nejčastější aplikace patří: konstrukční oceli, stavební oceli, lisované výrobky nebo součásti vyráběné hlubokým tažením, oceli pro výrobu tlakových nádob a celá řada ocelí na odlitky. K nejběžnějším součástem patří: nápravy, hřídele, armatury, výkovky a svařované konstrukce (C < 0,25 %).
Obrobitelnost
Při obrábění nízkouhlíkových ocelí (< 0,25 %) je třeba věnovat zvláštní pozornost problémům s dělením třísek a sklonům k ulpívání materiálu na břitu (tvorba nárůstku). Snížit tendence k ulpívání materiálu na břitu pomáhají vysoké řezné rychlosti a ostré břity a/nebo geometrie s pozitivním úhlem čela a třídy s tenkým povlakem. Pro zlepšení dělení třísky při soustružení je doporučeno, aby hloubka řezu byla blízká nebo byla větší, než je poloměr špičky nástroje. Obecně lze říci, že u zušlechtěných ocelí je obrobitelnost velmi dobrá. Projevuje se však u nich sklon k relativně značnému opotřebení hřbetu břitu.
Nízkolegované oceli – P 2.1-2.6
Definice
Nízkolegované oceli jsou nejobvyklejší v současnosti používané materiály v kovoobráběcím průmyslu. Tato skupina zahrnuje jak měkké, tak i zušlechtěné materiály (do 50 HRC).
Nejběžnější součásti
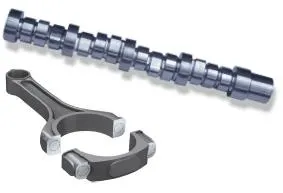
Pro aplikace za vyšších teplot se používají oceli pro výrobu tlakových nádob legované Mo a Cr. Mezi nejčastější aplikace patří: nápravy, hřídele, konstrukční oceli, trubky a výkovky. Příklady součástí pro automobilový průmysl jsou: ojnice, vačkové hřídele, homokinetické klouby, náboje kol, pastorky řízení.
Obrobitelnost
Obrobitelnost nízkouhlíkových ocelí závisí na obsahu legujících prvků a tepelném zpracování (tvrdosti). Hlavním mechanismem opotřebení je u všech materiálů z této skupiny opotřebení ve tvaru žlábku a opotřebení hřbetu.
Při obrábění zušlechtěných materiálů vzniká v místě řezu větší množství tepla, což může mít za následek plastickou deformaci břitu.
Vysokolegované oceli – P 3.0-3.2
Definice
Jako vysokolegované oceli se označují slitinové oceli s celkovým obsahem legujících prvků vyšším než 5 %. Tato skupina zahrnuje jak měkké, tak i zušlechtěné materiály (s tvrdostí až 50 HRC).
Nejběžnější součásti
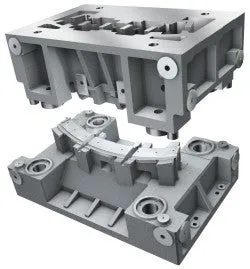
Mezi typické aplikace těchto ocelí patří: součásti obráběcích strojů, lisovací nástroje, součásti hydraulických zařízení, válce a obráběcí nástroje (HSS).
Obrobitelnost
Obecně lze říci, že obrobitelnost klesá se zvyšujícím se podílem legujících prvků a rostoucí tvrdostí. Například při 12–15 % legujících prvků a tvrdosti až 450 HB musí mít břit velmi dobrou tepelnou odolnost, aby byl schopen odolat plastické deformaci.
ISO M – korozivzdorné oceli
- MC kódy pro korozivzdorné oceli
- Feritické a martenzitické korozivzdorné oceli – P5.0-5.1
- Austenitické a superaustenitické korozivzdorné oceli – M1.0-2.0
- Duplexní korozivzdorné oceli – M 3.41-3.42
Co jsou korozivzdorné oceli ISO M?
- Slitiny, u kterých je jako chemický prvek základní složkou železo (Fe)
- Obsah chromu v těchto slitinách je větší než 12 %
- Obvykle mají malý obsah uhlíku (C ≤ 0,05 %)
- Různě velké přísady niklu (Ni), chromu (Cr), molybdenu (Mo), niobu (Nb) a titanu (Ti) ovlivňují jejich rozmanité vlastnosti jako například odolnost proti korozi nebo pevnost za vysokých teplot
- Chrom reaguje s kyslíkem (O) a na povrchu oceli vytváří pasivovanou vrstvu Cr2O3, která materiálu poskytuje odolnost proti korozi
Všeobecné informace týkající se obrobitelnosti
Obrobitelnost korozivzdorných ocelí se liší v závislosti na množství legujících prvků, tepelném zpracování a způsobu výroby (kovaná, odlévaná atd.) Obecně lze říci, že obrobitelnost se snižuje spolu s rostoucím obsahem legur, ale snadno obrobitelné materiály nebo materiály se zlepšenou obrobitelností jsou zastoupeny ve všech skupinách korozivzdorných ocelí.
- Materiály tvořící dlouhé třísky
- Kontrola utváření třísky ve feritických/martenzitických materiálech nečiní potíže, avšak v austenitických a duplexních typech korozivzdorných ocelí bývá mnohem složitější
- Měrná řezná síla: 1800–2850 N/mm
- Při obrábění vznikají značné řezné síly, nárůstek na břitu, velké množství tepla a dochází k mechanickému zpevňování povrchu
- Zvýšený obsah dusíku (N) v austenitické struktuře přispívá ke zvýšení pevnosti a poskytuje určitý stupeň odolnosti proti korozi, na druhou stranu ale snižuje obrobitelnost, jelikož roste velikost deformačního zpevnění
- Pro zlepšení obrobitelnosti se využívá přísady síry (S)
- Velký obsah C (> 0,2 %) způsobuje relativně velké opotřebení hřbetu
- Mo a N způsobují snížení obrobitelnosti. Naproti tomu ale přispívají ke zvýšení odolnosti proti působení kyselin a ke zvýšení pevnosti za tepla
- SANMAC (název výrobku společnosti Sandvik) je materiál, jehož obrobitelnost je zlepšena optimalizací objemového podílu sulfidů a oxidů bez ztráty korozní odolnosti
MC kódy pro korozivzdorné oceli
| MC kód | Skupina materiálů | Podskupina materiálů | Výrobní proces | Tepelné zpracování | Nom | měrná řezná síla, kc1 (N/mm2) | mc | ||||
| P5.0.Z.AN | 5 | Korozivzdorná ocel feritická/martenzitická | 0 | Hlavní skupina | Z | kované/válcované/za studena/tažené | AN | žíhaný | 200 HB | 1800 | 0,21 |
| P5.0.Z.HT | 5 | 0 | Z | HT | Tvrzené + temperované | 330 HB | 2300 | 0,21 | |||
| P5.0.Z.PH | 5 | 0 | Z | PH | Precipitačně tvrzené | 330 HB | 2800 | 0,21 | |||
| P5.0.C.UT | 5 | 0 | C | litá | UT | Neléčené | 250 HB | 1900 | 0,25 | ||
| P5.0.C.HT | 5 | 0 | C | HT | Tvrzené + temperované | 330 HB | 2100 | 0,25 | |||
| P5.1.Z.AN | 5 | 1 | Automatová ocel | Z | kované/válcované/za studena | AN | žíhaný | 200 HB | 1650 | 0,21 | |
| M1.0.Z.AQ | 1 | austenitický | 0 | Hlavní skupina | Z | kované/válcované/za studena/tažené | AQ | Žíhané/kalené nebo žíhané | 200 HB | 2000 | 0,21 |
| M1.0.Z.PH | 1 | 0 | Z | PH | Precipitačně tvrzené | 300 HB | 2400 | 0,21 | |||
| M1.0.C.UT | 1 | 0 | C | litá | UT | Neléčené | 200 HB | 1800 | 0,25 | ||
| M1.1.Z.AQ | 1 | 1 | Zlepšená obrobitelnost (jako SANMAC) | Z | kované/válcované/za studena/tažené | AQ | Žíhané/kalené nebo žíhané | 200 HB | 2000 | 0,21 | |
| M1.1.Z.AQ | 1 | 2 | Automatová ocel | Z | AQ | 200 HB | 1800 | 0,21 | |||
| M1.3.Z.AQ | 1 | 3 | Stabilizované Ti | Z | AQ | 200 HB | 1800 | 0,21 | |||
| M1.3.C.AQ | 1 | 3 | C | litá | AQ | 200 HB | 1800 | 0,25 | |||
| M2.0.Z.AQ | 2 | superaustenitická Ni>=20% | 0 | Hlavní skupina | Z | kované/válcované/za studena/tažené | AQ | 200 HB | 2300 | 0,21 | |
| M2.0.C.AQ | 2 | 0 | C | litá | AQ | 200 HB | 2150 | 0,25 | |||
| M3.1.Z.AQ | 3 | duplexní (austenitický/feritický) | 1 | >60% ferit (orientační pravidlo N<0,10%) | Z | kované/válcované/za studena/tažené | AQ | Žíhané/kalené nebo žíhané | 230 HB | 2000 | 0,21 |
| M3.1.C.AQ | 3 | 1 | C | litá | AQ | 230 HB | 1800 | 0,25 | |||
| M3.2.Z.AQ | 3 | 2 | <60% ferit (orientační pravidlo N>=0,10%) | Z | kované/válcované/za studena/tažené | AQ | 260 HB | 2400 | 0,21 | ||
| M3.2.C.AQ | 3 | 2 | C | litá | AQ | 260 HB | 2200 | 0,25 | |||
Určení materiálové skupiny obráběného materiálu
Mikrostruktura, kterou korozivzdorná ocel bude mít, závisí především na jejím chemickém složení, přičemž největší vliv mají hlavní slitinové prvky chrom (Cr) a nikl (Ni), viz diagram. Ve skutečnosti mohou být rozdíly poměrně velké, vzhledem k vlivu dalších legujících prvků, které přispívají ke stabilizaci buď austenitu, nebo feritu. Strukturu je také možné modifikovat tepelným zpracováním a v některých případech také tvářením za studena. Precipitačně vytvrzené feritické nebo austenitické korozivzdorné oceli mají vyšší mez pevnosti v tahu.
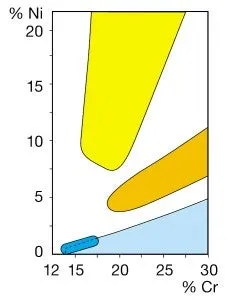

Austenitické oceli

Austeniticko-feritické (duplexní) oceli

Feritické chromové oceli

Martenzitické chromové oceli
Feritické a martenzitické korozivzdorné oceli – P5.0-5.1
Definice
Z hlediska obrobitelnosti jsou feritické a martenzitické korozivzdorné oceli klasifikovány jako materiály ISO P. Obvyklý obsah Cr je 12–18 %. Přítomny jsou pouze malé přísady ostatních legujících prvků.
Martenzitické korozivzdorné oceli mají relativně vysoký obsah uhlíku, který umožňuje jejich kalení. Feritické oceli mají magnetické vlastnosti. Svařitelnost je špatná u feritických i u martenzitických ocelí a jejich odolnost proti korozi je nízká až střední a roste se zvyšujícím se objemovým podílem Cr.
Nejběžnější součásti
Často se využívají pro aplikace, které kladou pouze nízké požadavky na odolnost proti korozi. Vzhledem k nízkému obsahu Ni jsou feritické materiály relativně levné. Příklady aplikací jsou: hřídele čerpadel, parní a vodní turbíny, matice, šrouby, teplovodní kotle a vzhledem k jejich nižším nárokům na korozní odolnost také zařízení pro potravinářský průmysl a na zpracování celulózy.
Martenzitické oceli je možné kalit a použít pro výrobu čepelí pro nožířské účely, holících břitů, chirurgických nástrojů atd.
Obrobitelnost
Obecně lze říci, že obrobitelnost je dobrá a velmi podobná jako u nízkolegovaných ocelí. Proto jsou tyto oceli zařazeny do skupiny materiálů ISO P. Kalení těchto materiálů vyžaduje vysoký obsah uhlíku (> 0,2 %). Při jejich obrábění dochází k opotřebení hřbetu a opotřebení ve tvaru žlábku a do určité míry se projevují sklony k tvorbě nárůstku. Spolehlivě fungují třídy a geometrie pro obrábění materiálů ISO P.
Austenitické a superaustenitické korozivzdorné oceli – M1.0-2.0
Definice
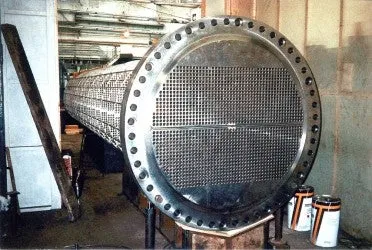
Austenitické oceli představují hlavní skupinu korozivzdorných ocelí – nejběžnější chemické složení je 18 % Cr a 8 % Ni (např. oceli 18/8, typ 304). Oceli s vyšší odolností proti korozi je možné vytvořit přísadou 2–3 % molybdenu a tyto oceli jsou často nazývány „kyselinovzdorné oceli“ (typ 316). Tato MC skupina také zahrnuje superaustenitické korozivzdorné oceli s obsahem Ni větším než 20 %. Austenitické precipitačně vytvrzené oceli (PH) jsou oceli, které mají austenitickou strukturu ve stavu po rozpouštěcím žíhání a mají obsah Cr > 16 %, obsah Ni > 7 % a také přibližně 1 % hliníku (Al). Typickou precipitačně vytvrzovanou ocelí je PH ocel typu 17/7.
Nejběžnější součásti
Používají se pro součásti, u kterých je požadována dobrá odolnost proti korozi. Velmi dobrá svařitelnost a příznivé vlastnosti za zvýšených teplot. Mezi aplikace patří: zařízení pro chemický a potravinářský průmysl a pro zpracování celulózy, výfuková potrubí letadel. Dobré mechanické vlastnosti lze zlepšit tvářením za studena.
Obrobitelnost
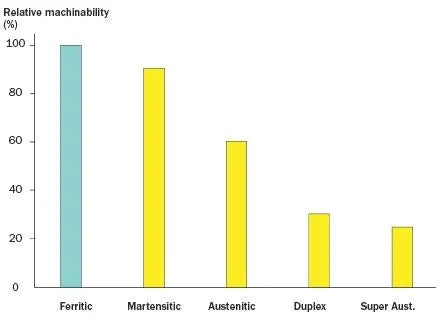
Mechanické zpevnění má za následek tvrdý povrch a vznik tvrdých třísek, které způsobují postupné opotřebení ve tvaru vrubu. Dochází také k adheznímu opotřebení a vzniku nárůstku na břitu (BUE). Jejich relativní obrobitelnost je přibližně 60 %. Tvrzený stav může být důvodem odlupování povlaku a vytrhávání substrátu z ostří, což se projevuje vylamováním břitu a špatnou kvalitou povrchu. Austenitické materiály tvoří houževnaté, dlouhé a spojité třísky, které se jen obtížně dělí. Přísada S zlepšuje obrobitelnost, ale má za následek snížení odolnosti proti korozi. Je třeba použít ostré břity s pozitivní geometrií. Řez musí probíhat pod mechanicky zpevněnou vrstvou. Je třeba udržet konstantní hloubku řezu. Při obrábění vzniká velké množství tepla.
Duplexní korozivzdorné oceli – M 3.41-3.42
Definice
Přísadou Ni do složení feritické korozivzdorné oceli na bázi Cr dojde k vytvoření smíšené struktury/matrice, která obsahuje ferit i austenit. Takové oceli se nazývají duplexní korozivzdorné oceli. Duplexní materiály mají vysokou pevnost v tahu a dosahují velmi vysoké odolnosti proti korozi. Označení jako superduplexní nebo hyperduplexní nepřímo signalizují zvýšený obsah legujících prvků a ještě vyšší korozní odolnost. Duplexní oceli obvykle obsahují mezi 18 a 28 % Cr a mezi 4 a 7 % Ni a podíl vznikajícího feritu dosahuje 25–80 %. Za normální teploty okolí se feritická a austenitická fáze běžně vyskytují ve vzájemném poměru 50 : 50 %.
Nejběžnější součásti
Používají se pro výrobu zařízení pro chemický a potravinářský průmysl, konstrukce, medicínskou techniku, papírenský průmysl a zařízení na zpracování celulózy a také pro zařízení vystavená účinkům kyselin a chlóru. Často se také využívají pro výrobu zařízení určených pro pobřežní těžbu ropy a plynu.
Obrobitelnost
V důsledku vysokých hodnot meze kluzu a meze pevnosti v tahu je poměrná obrobitelnost obecně velmi špatná – 30 %. Ke zlepšení obrobitelnosti přispívá vyšší podíl feritu, nad 60 %. Při obrábění vznikají pevné třísky a může docházet k jejich zasekávání a k nárůstu působících řezných sil. Při obrábění vzniká velké množství tepla, což může mít za následek plastickou deformaci a velmi rychlé opotřebení ve tvaru žlábku.
Vhodné je použití malého úhlu nastavení, což pomáhá předejít vzniku opotřebení ve tvaru vrubu a tvorbě otřepů. Zásadní význam má stabilita upnutí nástroje a obrobku.
Nástroje pro obrábění kovů
Prozkoumejte sortiment chevron_right
Potřebujete si lépe osvojit základy obrábění kovů?
Zaregistrujte se do našeho bezplatného elektronického výukového programu chevron_right
Nejste si jisti, který nástroj zvolit?
Podívejte se na náš výběr doporučených nástrojů a řezných dat chevron_right
ISO K - litiny
- MC kódy pro litiny
- Temperovaná litina (MCI) K 1.1-1.2 a šedá litina (GCI) K 2.1-2.3
- Nodulární litina (NCI) K 3.1-3.5
- Vermikulární litina (CGI) K 4.1-4.2
- Izotermicky kalená nodulární litina (ADI) K 5.1- 5.3
Co jsou litiny ISO K?
Existuje 5 hlavních typů litin:
- šedá litina (GCI)
- temperovaná litina (MCI)
- nodulární litina (NCI)
- vermikulární litina (CGI)
- izotermicky kalená nodulární litina (ADI)
Litina je slitina Fe-C s relativně vysokým obsahem Si (1–3 %). Obsah uhlíku je vyšší než 2 %, což je maximální rozpustnost C v austenitu. Cr (chrom), Mo (molybden) a V (vanad) tvoří karbidy, které zvyšují pevnost a tvrdost, ale snižují obrobitelnost.
Všeobecné informace týkající se obrobitelnosti
- Jedná se o materiály tvořící krátkou třísku, které v naprosté většině případů nabízejí dobrou kontrolu utváření třísky. Měrná řezná síla: 790–1350 N/mm
- Obrábění vysokými řeznými rychlostmi, zejména litin obsahujících vměstky písku, vede k abrazivnímu opotřebení.
- Vzhledem k jejich odlišným mechanickým vlastnostem a způsobu vyloučení grafitu v matrici ve srovnání s běžnou GCI vyžadují NCI, CGI a ADI zvláštní pozornost
- Litina se často obrábí s využitím negativních břitových destiček, jelikož nabízejí pevné a odolné břity a bezpečnost a spolehlivost prováděné operace
- Aby bylo dosaženo potřebné odolnosti proti abrazivnímu opotřebení, karbidový substrát by měl být tvrdý a měl by být opatřený typem povlaku, který se vyznačuje silnou vrstvou oxidu hlinitého
- Konvenčním způsobem obrábění litiny je obrábění za sucha, ale lze použít i obrábění za mokra, zejména za účelem snížení znečištění prostředí prachovými částicemi uhlíku a železa na minimum. K dispozici jsou také třídy, které umožňují obrábění s přívodem řezné kapaliny
Vliv tvrdosti
- Stejně jako u všech ostatních materiálů se vliv tvrdosti na obrobitelnost litin řídí určitými pravidly
- Např. ADI (austempered ductile iron – izotermicky kalená nodulární litina) a CGI (compacted graphite iron – vermikulární litina), stejně jako NCI (nodular cast iron – nodulární litina) mohou dosahovat tvrdosti 300–400
- HB. MCI a GCI v průměru 200–250 HB
- Bílá litina může dosahovat tvrdosti nad 500 HB, což je dáno velkými rychlostmi ochlazování, při kterých se uhlík slučuje s železem a vzniká karbid Fe3C (cementit) namísto toho, aby se vyloučil jako volný uhlík. Bílá litina je velice abrazivní a obtížně obrobitelná.
MC kódy pro litiny
Z hlediska obrobitelnosti se litiny dělí na temperované, šedé, nodulární, vermikulární (CGI) a izotermicky kalené tvárné litiny (ADI). S vyššími tvrdostmi je možné se setkat u nodulárních litin a u ADI.
| MC kód | Skupina materiálů | Podskupina materiálů | Výrobní proces | Tepelné zpracování | nom | Měrná síla, kc1(N/mm2) | mc | ||||
| K1.1.C.NS | 1 | poddajný | 1 | nízká pevnost v tahu | C | litý | NS | není uvedeno | 200 HB | 780 | 0,28 |
| K1.2.C.NS | 1 | 2 | vysoká pevnost v tahu | C | NS | 260 HB | 1020 | 0,28 | |||
| K2.1.C.UT | 2 | šedý | 1 | nízká pevnost v tahu | C | litý | UT | neléčený | 180 HB | 900 | 0,28 |
| K2.2.C.UT | 2 | 2 | vysoká pevnost v tahu | C | UT | 245 HB | 1100 | 0,28 | |||
| K2.3.C.UT | 2 | 3 | austenitický | C | UT | 175 HB | 1300 | 0,28 | |||
| K3.1.C.UT | 3 | nodulární | 1 | feritický | C | litý | UT | neléčený | 155 HB | 870 | 0,28 |
| K3.2.C.UT | 3 | 2 | feritický/perlitický | C | UT | 215 HB | 1200 | 0,28 | |||
| K3.3.C.UT | 3 | 3 | perlitický | C | UT | 265 HB | 1440 | 0,28 | |||
| K3.4.C.UT | 3 | 4 | martenzitický | C | UT | 330 HB | 1650 | 0,28 | |||
| K3.5.C.UT | 3 | 5 | austenitický | C | UT | 190 HB | |||||
| K4.1.C.UT | 4 | CGI | 1 | nízká pevnost v tahu (perlit <90%) | C | litý | UT | neléčený | 160 HB | 680 | 0,43 |
| K4.2.C.UT | 4 | 2 | vysoká pevnost v tahu (perlit >=90%) | C | UT | 230 HB | 750 | 0,41 | |||
| K5.1.C.NS | 5 | ADI | 1 | nízká pevnost v tahu | C | litý | NS | není uvedeno | 300 HB | ||
| K5.2.C.NS | 5 | 2 | vysoká pevnost v tahu | C | NS | 400 HB | |||||
| K5.3.C.NS | 5 | 3 | extra vysoká pevnost v tahu | C | NS | 460 HB | |||||
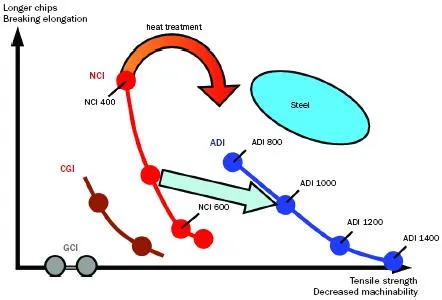
Izotermické kalení je postup tepelného zpracování, kterým se změní nodulární litina (NCI) na izotermicky kalenou (bainitickou) nodulární litinu (ADI).
Temperovaná litina (MCI) K 1.1-1.2 a šedá litina (GCI) K 2.1-2.3
Definice
Temperovaná litina se vyrábí z materiálu, který má matrici blízkou bílým litinám a který je dále tepelně zpracováván ve dvou stupních, přičemž vzniká struktura tvořená feritem+perlitem+temperovaným uhlíkem, což má za následek nestejnoměrné vyloučení grafitových zrn ve srovnání s lamelární strukturou šedé litiny, která je mnohem náchylnější k lomu. To znamená, že temperované materiály jsou méně náchylné k praskání a hodnoty jejich skutečné pevnosti a tažnosti jsou vyšší.
Šedá litina obsahuje grafit v charakteristické lupínkové formě a jejími hlavními vlastnostmi jsou: nízká rázová houževnatost (křehké chování); dobrá tepelná vodivost, což znamená např. menší nárůst teplot při práci motoru a menší množství tepla, které vzniká při jejím obrábění; dobré tlumicí schopnosti, absorpce vibrací v motoru.
Nejběžnější součásti
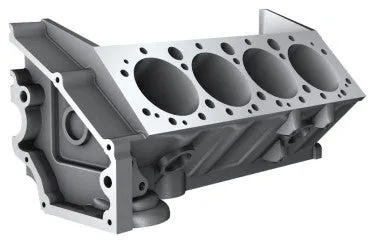
Mezi součásti vyráběné z MCI materiálů patří: ložiska náprav, pojezdová kola, spojovací armatury trubek a vysoce pevná ozubená soukolí. Mezi součásti vyráběné z GCI materiálů patří: pánve, bloky motorů, válce kompresorů, ozubená soukolí a skříně převodovek.
Obrobitelnost
Temperovaná litina má ve srovnání s GCI vyšší mez pevnosti v tahu a z pohledu obrobitelnosti má podobné vlastnosti jako NCI, zpravidla se však oba tyto materiály vyznačují vynikající opracovatelností. Obecně platí, že při obrábění litin s perlitickou strukturou dochází k vyššímu abrazivnímu opotřebení, naproti tomu v případě feritické struktury je vyšší adhezní opotřebení.
Šedá litina má nízkou rázovou houževnatost, při jejím obrábění vznikají nízké řezné síly a její obrobitelnost je velmi dobrá. Opotřebení vznikající v průběhu obráběcího procesu má pouze abrazivní charakter – nedochází k chemickému otěru. Za účelem zlepšení mechanických vlastností je šedá litina často legovaná Cr. Vyšší pevnost se pak projevuje snížením obrobitelnosti.
Nodulární litina (NCI) K 3.1-3.5
Definice
Nodulární litina obsahuje grafit ve tvaru kuliček (globulární) a k jejím hlavním vlastnostem patří velmi dobrá tuhost (Youngův modul); dobrá rázová houževnatost = odolný materiál, nedochází ke křehkým lomům; velmi dobrá pevnost v tahu; špatné tlumicí schopnosti, neabsorbuje vibrace vznikající v motoru; špatná tepelná vodivost, při obrábění vzniká větší množství tepla. Ve srovnání s GCI má grafit v NCI podobu kuliček, tzv. nodulí, což přispívá ke zvýšení hodnoty meze pevnosti v tahu a houževnatosti.
Nejběžnější součásti
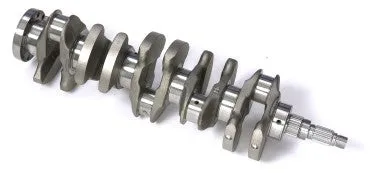
Poloosy, potrubí, válce, výfuková potrubí, klikové hřídele, skříně diferenciálu, víka ložisek, základové desky, tělesa turbodmychadel, lamely spojky nebo setrvačníky.
Tělesa turbodmychadel a výfuková potrubí se velmi často vyrábějí z legované litiny typu SiMo, která má zvýšenou odolnost proti účinkům tepla.
Obrobitelnost
Nodulární litina má značnou tendenci k vytváření nárůstku na břitu. Tento sklon je ještě silnější u měkčích NCI materiálů s vyšším obsahem feritu. Při obrábění součástí s vysokým obsahem feritu a při přerušovaných řezech je často dominantním mechanismem opotřebení adheze. To může být příčinou problémů s odlupováním povlaku.
Problémy s adhezí jsou méně výrazné u tvrdších NCI materiálů, které obsahují větší podíl perlitu. V tomto případě je daleko pravděpodobnější, že bude docházet k abrazivnímu opotřebení a/nebo plastické deformaci.
Vermikulární litina (CGI) K 4.1-4.2
Definice
CGI je materiál, který může splňovat jak rostoucí požadavky na zvyšování pevnosti a redukci hmotnosti, tak i na udržení přijatelné úrovně obrobitelnosti. Tepelné vlastnosti a schopnost tlumení CGI jsou zhruba mezi NCI a GCI. Odolnost proti únavovému poškozování kovů je dvakrát vyšší než u šedé litiny. Částice grafitu v CGI jsou podlouhlé a náhodně orientované podobně jako v šedé litině, ale jsou kratší, tlustší a mají zaoblené hrany. Korálovitá morfologie grafitických částic v CGI spolu s jejich zaoblenými hranami a nepravidelným hrbolatým povrchem zajišťují vysokou adhezi mezi grafitem a železnou matricí. To je také důvod, proč jsou mechanické vlastnosti CGI o tolik lepší než u šedé litiny. Nejširší uplatnění nacházejí CGI litiny s obsahem perlitu pod 90 %.
Nejběžnější součásti
CGI je velice vhodná pro výrobu motorů, pro kterou jsou žádány lehčí a pevnější materiály schopné absorbovat více energie. Vlastní hmotnost bloku motoru je možné snížit přibližně o 20 procent ve srovnání se stejným blokem motoru vyrobeným z GCI. Dalším příkladem jsou hlavy válců a brzdové kotouče.
Obrobitelnost
Vermikulární litina se z hlediska obrobitelnosti nachází mezi šedou a nodulární litinou. V důsledku dvakrát až třikrát vyšší pevnosti v tahu, než má šedá litina, a nižší tepelné vodivosti vznikají při obrábění CGI vyšší řezné síly a větší množství tepla v oblasti řezu. Zvýšený obsah titanu v CGI materiálech negativně ovlivňuje životnost nástroje.
Nejčastěji prováděné obráběcí operace jsou čelní frézování a vrtání válců. Zlepšení jak životnosti nástroje, tak i produktivity lze dosáhnout nahrazením vrtání válců frézováním kruhovou interpolací.
Izotermicky kalená nodulární litina (ADI) K 5.1- 5.3
Definice
Izotermicky kalená nodulární litina je součástí skupiny tepelně zpracovaných litin. Tepelným zpracováním spočívajícím v izotermickém kalení nodulární litiny dojde k přeměně na izotermicky kalenou nodulární litinu (ADI), která má vynikající pevnost, houževnatost a únavové vlastnosti. ADI má vyšší měrnou pevnost vztaženou na jednotku hmotnosti než hliník a stejnou odolnost proti otěru jako ocel. Hodnoty meze pevnosti a meze kluzu jsou ve srovnání se standardní tvárnou litinou dvojnásobné. Mez únavy je přibližně o 50 % vyšší a je možné ji dále zvýšit kuličkováním nebo válečkováním.
Nejběžnější součásti
Díky svým vynikajícím technickým vlastnostem odlitky z ADI stále více vytlačují ocelové výkovky a odlitky, svařované konstrukce, cementované oceli a hliníkové slitiny. Hlavní upotřebení nacházejí převážně v automobilovém průmyslu, kde se využívají pro výrobu prvků zavěšení kol a součástí převodových ústrojí atd. Využívá se také pro výrobu energetických zařízení a důlních a stavebních strojů a zařízení.
Obrobitelnost
Ve srovnání s NCI lze předpokládat o 40–50 % kratší životnost nástroje. Pevností v tahu a tažností se ADI blíží ocelím, ale proces utváření třísky řadí ADI mezi tvárné litiny (tvoří článkovitou třísku). Mikrotvrdost ADI je v porovnání s ocelí srovnatelné tvrdosti vyšší. Mikrostruktura vyšších tříd ADI litin obsahuje tvrdé částice. Vysoké tepelné a mechanické zatížení, jehož příčinou je vysoká pevnost a houževnatost, má za následek rychlejší opotřebení v blízkosti řezné hrany, ke kterému dochází v důsledku procesu tvorby článkovité třísky, a opotřebení na čelní ploše špičky nástroje. Mechanické zpevňování v průběhu utváření třísky má za následek vysoce dynamické změny řezných sil. Faktorem, který se silně promítá do průběhu opotřebení, je teplota břitu.
ISO N – neželezné materiály
Co jsou neželezné materiály ISO N?
- Tato skupina obsahuje neželezné měkké kovy s tvrdostí do 130 HB, výjimkou jsou pouze vysokopevné bronzy (> 225 HB)
- Největší skupinu představují slitiny hliníku (Al) obsahující méně než 12–13 % křemíku (Si)
- MMC: Kompozity s kovovou matricí: Al + SiC (20–30 %)
- Hořčíkové slitiny
- Měď: elektrolytická měď s 99,95 % Cu
- Bronzy: slitiny mědi s cínem (Sn) (10–14 %) a/nebo hliníkem (3–10 %)
- Mosazi: slitiny mědi (60–85 %) se zinkem (Zn) (40–15 %)
Obrobitelnost hliníkových slitin
- Materiály tvořící dlouhé třísky
- Mají-li vyšší obsah legujících prvků, kontrola utváření třísky je relativně snadná
- Čistý Al snadno ulpívá na břitu, a proto je nutné použití ostrých břitů a vysoké hodnoty vc
- Měrná řezná síla: 350–700 N/mm
- Řezné síly, a tudíž i výkon požadovaný pro jeho obrábění, jsou nízké
- Za předpokladu, že obsah Si je nižší než 7–8 %, lze tyto materiály obrábět pomocí jemnozrnných nepovlakovaných karbidových tříd a je-li obsah Si v hliníkové slitině vyšší, pomocí tříd s břity osazenými PCD
- Nadeutektické slitiny Al s obsahem Si > 12 % jsou velice abrazivní
Nejběžnější součásti
Bloky motorů, hlavy válců, skříně převodovek, kryty, konstrukční díly draků letadel.
MC kódy pro materiály skupiny N
| MC kód | Skupina materiálů | Podskupina materiálů | Výrobní proces | Tepelné zpracování | Nom | měrná řezná síla, kc1 (N/mm2) | mc | ||||
| N1.1.Z.UT | 1 | Slitiny hliníku | 1 | komerčně čistý | Z | litý | UT | neléčený | 30 HB | 350 | 0,25 |
| N1.2.Z.UT | 1 | 2 | Slitiny AlSi, Si<=1% | Z | UT | 60 HB | 400 | 0,25 | |||
| N1.2.Z.AG | 1 | 2 | Z | AG | stárnutý | 100 HB | 650 | 0,25 | |||
| N1.2.S.UT | 1 | 2 | S | slinutý | UT | neléčený | 75 HB | 410 | 0,25 | ||
| N1.2.C.NS | 1 | 2 | C | litý | NS | není uvedeno | 80 HB | 410 | 0,25 | ||
| N1.3.C.UT | 1 | 3 | Slitiny AlSi na odlitky, Si<=1% a <13% | C | UT | neléčený | 75 HB | 600 | 0,25 | ||
| N1.3.C.AG | 1 | 3 | C | AG | stárnutý | 90 HB | 700 | 0,25 | |||
| N1.4.C.NS | 1 | 4 | Slitiny AlSi na odlitky, Si>=13% | C | NS | není uvedeno | 130 HB | 700 | 0,25 | ||
| N2.0.C.UT | 2 | Slitiny hořčíku | 0 | Hlavní skupina | C | litý | UT | neléčený | 70 HB | ||
| N3.1.U.UT | 3 | Slitiny mědi | 1 | Bezolovnaté slitiny mědi (včetně elektrolytické mědi) | U | není uvedeno | UT | neléčený | 100 HB | 1350 | 0,25 |
| N3.2.C.UT | 3 | 2 | Olověné mosazi a bronzy (Pb<=1%) | C | litý | UT | 90 HB | 550 | 0,25 | ||
| N3.3.S.UT | 3 | 2 | S | slinutý | UT | 35 HB | |||||
| N3.3.U.UT | 3 | 3 | Automatové slitiny mědi (Pb>1%) | U | nespecifikováno | UT | 110 HB | 550 | 0,25 | ||
| N3.4.C.UT | 3 | 4 | Vysokopevnostní bronzy (>225HB) | C | litý | UT | 300 HB | ||||
| N4.0.C.UT | 4 | Slitiny zinku | 0 | Hlavní skupina | C | litý | UT | neléčený | 70 HB | ||
ISO S – žárovzdorné materiály (HRSA) a titan
- MC kódy pro materiály skupiny S
- HRSA materiály – S 1.0-3.0
- Titan – S 4.1-4.4
Co jsou ISO S materiály HRSA a titan?
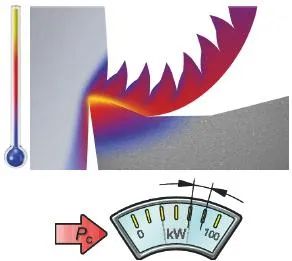
- Skupinu ISO S je možné rozdělit na žárovzdorné slitiny (HRSA) a titan
- HRSA materiály lze dále rozdělit do tří skupin na: niklové slitiny, slitiny na bázi železa a kobaltové slitiny
- Stav materiálu: žíhaný, normalizačně žíhaný, stárnutý, válcovaný, kovaný, odlévaný
- Vlastnosti: zvýšený obsah slitinových prvků se projevuje (více v případě Co než Ni) zvýšením žárovzdornosti, pevnosti v tahu a vyšší korozní odolností.
Všeobecné informace týkající se obrobitelnosti
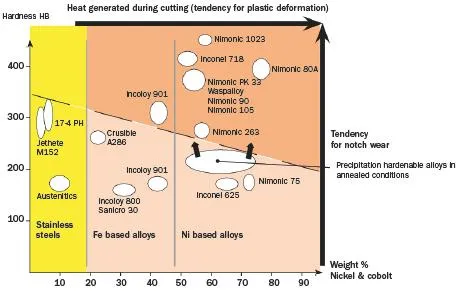
= Korozivzdorné oceli
= Tepelně zpracované (stárnuté)

= Po rozpouštěcím žíhání (normalizované)
- Fyzikální vlastnosti a průběh obrábění se u jednotlivých slitin značně liší, vzhledem k jejich chemické povaze a v závislosti na dokonalosti metalurgických procesů, kterými prochází během výroby
- Procesy žíhání a stárnutí mimořádně ovlivňují výsledné vlastnosti z hlediska obrobitelnosti
- Obtížná kontrola třísky (článkovitá tříska)
- Měrná řezná síla: 2400–3100 N/mm u HRSA a 1300–1400 N/mm u titanu
- Řezné síly a požadovaný výkon jsou velmi vysoké
Stárnutí
U žárovzdorných slitin se za účelem zvýšení jejich pevnosti provádí „precipitační vytvrzování“.
Působení zvýšených teplot na materiál, např. při umělém stárnutí, má za následek, že ve struktuře slitiny dochází k precipitaci drobných intermetalických částic. Tyto částice účinně brání kluzu ve struktuře krystalových zrn a v důsledku toho je deformace materiálu obtížnější.
MC kódy pro materiály skupiny S
Z hlediska obrobitelnosti lze žárovzdorné slitiny rozdělit na materiály na bázi železa, niklu a nebo kobaltu. Titan se dělí na komerčně čistý, slitiny alfa a slitiny blízké alfa, slitiny alfa+beta a slitiny beta.
| MC kód | Skupina materiálů | Podskupina materiálů | Výrobní proces | Tepelné zpracování | Nom | Měrná řezná síla,kc1 (N/mm2) | mc | ||||
| S1.0.U.AN | 1 | Slitiny na bázi železa | 1 | Hlavní skupina | U | není uvedeno | AN | žíhaný | 200 HB | 2400 | 0,25 |
| S1.0.U.AG | 1 | 2 | U | AG | zestárlý | 280 HB | 2500 | 0,25 | |||
| S2.0.Z.AN | 2 | Slitiny na bázi niklu | 0 | Hlavní skupina | Z | kované/válcované/tažené za studena | AN | žíhaný | 250 HB | 2650 | 0,25 |
| S2.0.Z.AG | 2 | 0 | Z | AG | zestárlý | 350 HB | 2900 | 0,25 | |||
| S2.0.Z.UT | 2 | 0 | Z | UT | neopracovaný | 275 HB | 2750 | 0,25 | |||
| S2.0.C.NS | 2 | 0 | C | litý | NS | není uvedeno | 320 HB | 3000 | 0,25 | ||
| S3.0.Z.AN | 3 | Slitiny na bázi kobaltu | 0 | Hlavní skupina | Z | kované/válcované/tažené za studena | AN | žíhaný | 200 HB | 2700 | 0,25 |
| S3.0.Z.AG | 3 | 0 | Z | AG | zestárlý | 300 HB | 3000 | 0,25 | |||
| S3.0.C.NS | 3 | 0 | C | litý | NS | není uvedeno | 320 HB | 3100 | 0,25 | ||
| S4.1.Z.UT | 4 | Slitiny na bázi titanu | 1 | komerčně čistý (>99,5% Ti) | Z | kované/válcované/tažené za studena | UT | neopracovaný | 200 HB | 1300 | 0,23 |
| S4.2.Z.AN | 4 | 2 | Alfa- a blízké alfa slitiny | Z | AN | žíhaný | 320 HB | 1400 | | ||
| S4.3.Z.AN | 4 | 3 | Slitiny alfa/beta | Z | AN | 330 HB | 1400 | ||||
| S4.3.Z.AG | 4 | 3 | Z | AG | zestárlý | 375 HB | 1400 | ||||
| S4.4.Z.AN | 4 | 4 | Slitiny beta | Z | AN | žíhaný | 330 HB | 1400 | | ||
| S4.4.Z.AG | 4 | 4 | Z | AG | zestárlý | 410 HB | 1400 | | |||
| S5.0.U.NS | 3 | Na bázi wolframu | 0 | Hlavní skupina | U | není uvedeno | NS | není uvedeno | 120 HB | | |
| S6.0.U.NS | 3 | Na bázi molybdenu | 0 | Hlavní skupina | U | není uvedeno | NS | není uvedeno | 200 HB | ||
Žárovzdorné materiály – S 1.0-3.0
Definice
Materiály s vysokou korozní odolností, které si uchovávají svou tvrdost a pevnost za vysokých teplot. Tyto materiály se používají až do teploty 1000 °C a k jejich vytvrzení se využívá proces stárnutí.
- Skupinou, která nachází nejširší uplatnění, jsou niklové slitiny – např. více než 50 % hmotnosti leteckého motoru. Mezi precipitačně vytvrzované materiály patří: Inconel 718, 706 Waspalloy, Udimet 720. Mezi materiály zpevňující po homogenizaci struktury (nevytvrditelné) patří: Inconel 625
- Materiály na bázi železa se vyvinuly z austenitických korozivzdorných ocelí a mají nejnižší pevnost za tepla: Inconel 909 Greek Ascolloy a A286
- Kobaltové slitiny mají nejlepší technické vlastnosti za tepla a nejvyšší korozní odolnost a jsou využívány hlavně pro výrobu medicínské techniky: Haynes 25 (Co49Cr20W15Ni10), Stellite 21, 31
- Hlavní legující prvky v HRSA materiálech
Ni: Stabilizuje strukturu kovových materiálů a jejich vlastnosti za zvýšených teplot
Co, Mo, W: zvyšují pevnost za zvýšených teplot
Cr, Al, Si: zvyšují odolnost proti oxidaci a korozi za zvýšených teplot
C: zvyšuje mez pevnosti při tečení za vysokých teplot
Nejběžnější součásti
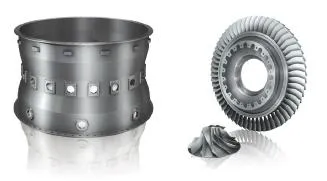
Letecké motory a plynové turbíny – spalovací prostor a turbínový prostor, ropný a plynárenský průmysl – aplikace u zařízení pro těžbu z mořského dna, náhrady kloubů v lékařství, aplikace vyžadující vysokou korozní odolnost.
Obrobitelnost
Obrobitelnost HRSA materiálů se zhoršuje v následujícím pořadí: materiály na bázi železa, niklové slitiny a kobaltové slitiny. Všechny tyto materiály se vyznačují značnou pevností za vysokých teplot a při obrábění tvoří článkovitou třísku, což má za následek vznik značně velkých, vysoce dynamických řezných sil.
Vzhledem k velmi špatné tepelné vodivosti a vysoké tvrdosti vznikají při obrábění vysoké teploty. Vysoká pevnost, deformační zpevňování a adheze jsou příčinou vzniku opotřebení ve tvaru vrubu situovaného na úrovni maximální hloubky řezu a společně tvoří extrémně abrazivní prostředí pro břit.
Aby byla zabezpečena dobrá odolnost břitu proti plastické deformaci, měly by se karbidové třídy vyznačovat dobrou houževnatostí břitu a dobrou adhezí povlaku k substrátu. Obecně platí, že vhodné je použití břitových destiček s velkým úhlem nastavení (kruhové destičky) a volba pozitivní geometrie břitové destičky. Pro soustružení a frézování lze v závislosti na aplikaci použít keramické nástrojové třídy.
Titan – S 4.1-4.4
Definice
Slitiny titanu lze v závislosti na jejich struktuře a přítomnosti jednotlivých slitinových prvků rozdělit do čtyř skupin.
- Neupravený, komerčně čistý titan
- Slitiny alfa – s přísadou Al, O a/nebo N
- Slitiny beta – s přísadou Mo, Fe, V, Cr a/nebo Mn
- Smíšené slitiny α+ß, které obsahují směs obou uvedených druhů
Hlavní část v současnosti používaných slitin titanu, zejména v letectví, ale i pro všeobecné aplikace, představují smíšené slitiny α+β typu Ti-6Al-4V. Titan má vysoký poměr pevnosti vůči hmotnosti, vynikající korozní odolnost a pouze 60% hustotu ve srovnání s ocelí. To umožňuje konstrukci součástí s menší tloušťkou stěn.
Nejběžnější součásti
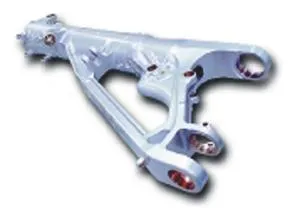
Titan je možné použít i pro velmi agresivní prostředí, která mohou způsobovat velmi závažné korozní napadení většiny ostatních konstrukčních materiálů. Důvodem je vznik oxidu titanu, TiO2, který je velmi odolný. Vrstva, která pokrývá povrch materiálu má tloušťku přibližně 0,01 mm. Pokud je vrstva narušena a je umožněn přístup kyslíku, oxidická vrstva na povrchu titanu se okamžitě obnoví. Je vhodný pro tepelné výměníky, odsolovací zařízení, součásti tryskových motorů, součásti leteckých podvozků a konstrukční části letounů.
Obrobitelnost
Ve srovnání s běžnými a korozivzdornými ocelemi je obrobitelnost slitin titanu velmi špatná, což klade zvláštní nároky na obráběcí nástroje. Titan má velmi špatnou tepelnou vodivost a svou pevnost si zachovává i za vysokých teplot, což s sebou přináší vznik vysokých řezných sil a velkého množství tepla působícího na břit. Vysoce smykově deformované tenké třísky s abrazivními sklony udržují v úzké oblasti styk s čelem nástroje a vznikající řezné síly jsou soustředěny do těsné blízkosti řezné hrany. Pokud je řezná rychlost příliš vysoká, dochází k chemické reakci mezi třískou a materiálem obráběcího nástroje, která může mít za následek náhlé vylomení ostří/celkový lom břitové destičky. Materiál obráběcího nástroje by měl mít náležitou tvrdost za tepla, nízký obsah kobaltu, a neměl by reagovat s titanem. Obvykle se používá jemnozrnný nepovlakovaný slinutý karbid. Je třeba volit pozitivní/otevřenou geometrii s dobrou houževnatostí břitu.
ISO H – tvrzené oceli
Co jsou tvrzené oceli ISO H?
- Do této skupiny materiálů patří kalené a popuštěné oceli s tvrdostí > 45–68 HRC
- Mezi nejběžnější oceli patří cementované oceli (~60 HRC), oceli pro kuličková ložiska (~60 HRC) a nástrojové oceli (~68 HRC). Mezi tvrdé typy litin patří bílá litina (~50 HRC) a ADI/Kymenite (~40 HRC). Do této skupiny rovněž náleží konstrukční oceli (40–45 HRC), manganové oceli a různé typy tvrdokovových návarů, např. stellit, oceli vyráběné práškovou metalurgií (PM) a slinuté karbidy
- Tvrdost soustružených tvrzených součástí se nejčastěji pohybuje v rozmezí 55–68 HRC
Obrobitelnost
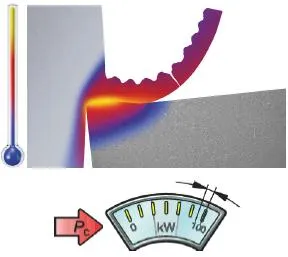
- Z pohledu obrábění představují tvrzené oceli nejmenší skupinu a nejčastěji prováděnou obráběcí operací je u nich dokončování. Měrná řezná síla: 2550–4870 N/mm. Proces se obvykle vyznačuje velmi dobrou kontrolou utváření třísky. Řezné síly a požadavky na výkon jsou poměrně vysoké
- Materiál obráběcího nástroje musí mít dobrou odolnost proti plastické deformaci (tvrdost za tepla), chemickou stabilitu (za vysokých teplot), mechanickou pevnost a odolnost proti abrazivnímu opotřebení. Všechny tyto vlastnosti má kubický nitrid bóru (CBN), který umožňuje použití soustružení namísto broušení
- V případě, že u obrobku je požadována střední jakost obrobené plochy a tvrdost je příliš vysoká pro použití slinutých karbidů, používá se pro soustružení také smíšená nebo whiskery vyztužená řezná keramika
- Při frézování a vrtání převládá použití slinutých karbidů, které je možné použít pro obrábění materiálů o tvrdosti až přibl. 60 HRC
Nejběžnější součásti
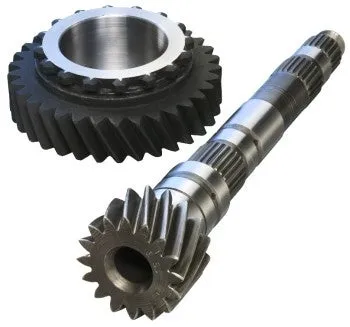
Mezi typické součásti patří: vložené hřídele, skříně převodovek, pastorky řízení, lisovadla.
MC kódy pro tvrzené oceli
| | |||||||||||
| MC kód | Skupina materiálů | Podskupina materiálů | Výrobní proces | Tepelné zpracování | Nom | měrná řezná síla, kc1 (N/mm2) | mc | ||||
| H1.1.Z.HA | 1 | Oceli (extra tvrdé) | 1 | Stupeň tvrdosti 50 | Z | kované/válcované/studeně tažené | HA | kalené (+popouštěné) | 50 HRc | 3090 | 0,25 |
| H1.2.Z.HA | 1 | 2 | Stupeň tvrdosti 55 | Z | HA | 55 HRc | 3690 | 0,25 | |||
| H1.3.Z.HA | 1 | 3 | Stupeň tvrdosti 60 | Z | HA | 60 HRc | 4330 | 0,25 | |||
| H1.4.Z.HA | 1 | 4 | Stupeň tvrdosti 63 | Z | HA | 63 HRc | 4750 | 0,25 | |||
| H2.0.C.UT | 2 | Tvrzená litina | 0 | Hlavní skupina | C | litá | UT | neléčený | 55 HRc | 3450 | 0,28 |
| H3.0.C.UT | 3 | Stelity | 0 | Hlavní skupina | C | litá | UT | není uvedeno | 40 HRc | | |
| H4.0.S.AN | 4 | Ferro-TiC | 0 | Hlavní skupina | S | slinutý | AN | žíhaný | 67 HRc | | |
Nástroje pro obrábění kovů
Prozkoumejte sortiment chevron_right
Potřebujete si lépe osvojit základy obrábění kovů?
Zaregistrujte se do našeho bezplatného elektronického výukového programu chevron_right
Nejste si jisti, který nástroj zvolit?
Podívejte se na náš výběr doporučených nástrojů a řezných dat chevron_right
