


Absolut præcision
I et hjørne af Christchurch i New Zealand forarbejder bronzevirksomheden AW Fraser 100 ton genbrugsmetal om ugen – patronhylstre, kobberrør, kølere fra biler, kabelstumper – til nye skinnende, præcisionsforarbejdede OEM-komponenter.
AW Fraser med hovedsæde i New Zealand er både kobberstøberi, valseværk og moderne CNC-værksted i ét. Det genanvendte materiale forvandles på stedet til 40 typer specialbronze og messinglegeringer. Cirka 50 procent af produkterne eksporteres, mens resten forarbejdes til OEM-specialkomponenter til førende virksomheder over hele verden.
Fra dette afsides hjørne af verden leverer AW Fraser uforarbejdede tandhjul til SEW Eurodrive i Tyskland, forarbejdede komponenter til konstruktionsvirksomhederne Caterpillar, Hitachi, Yamaha og Mercury Marine og komponenter til togmotorer og bremsesystemer. I alt eksporteres 90 procent af AW Frasers produktion til 35 forskellige lande.
“Vi leverer til mange forskellige brancher,” fortæller økonomidirektør Paul Isitt, som er medejer og bestyrelsesmedlem i virksomheden. “Vi skal reagere på markedet og sørge for, at vi er konkurrencedygtige. Vi har hele tiden fokus på løbende forbedringer. Vores kerneprincip er, at vi vil være bedst, fordi vi samarbejder med nogle af verdens bedste virksomheder.”
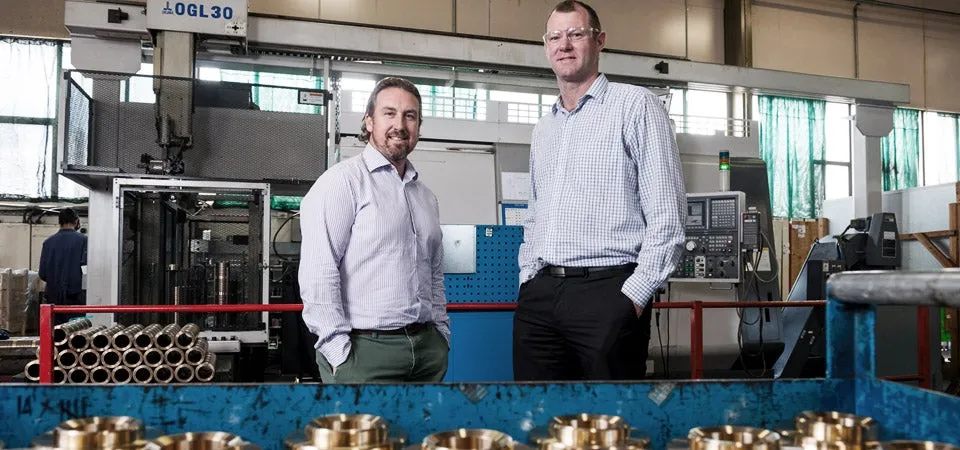
Virksomheden har en lille til middelstor produktionsvolumen. “De komponenter, vi fremstiller, varierer fra små partier på to til tre komponenter med høj specialiseringsgrad til større produktioner på 40.000 enheder, så for os er standardisering og gentagelighed derfor afgørende,” siger Isitt.
Som led i Sandvik Coromants Preferred Supplier Program har kontochef Clinton LeRoux et tæt samarbejde med lederen af AW Frasers forarbejdningsværkted Jody Tuckwell og det tekniske team med henblik på at forbedre processerne og standardiseringen.
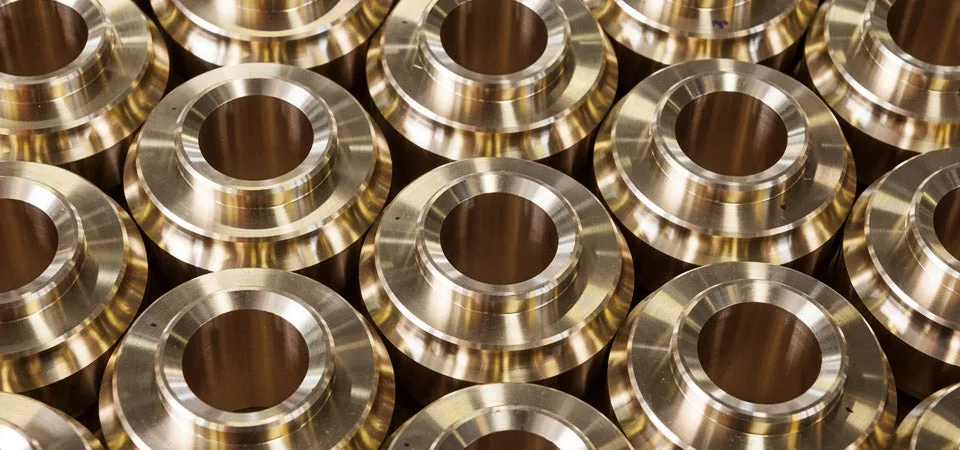
AW Fraser ønskede at forbedre hastigheden, gentageligheden og standardiseringen for opsætning af produktioner med kort gennemløbstid til komponenter med høj specialiseringsgrad.
“Vi søger altid at blive bedre, både når det gælder effektiviteten i produktionen og vores teknologi og systemer,” siger Jody Tuckwell.
“Vi fremstiller nogle gange et specialprodukt i to eller tre eksemplarer, og der kan gå flere år, før vi skal fremstille det samme produkt igen,” forklarer han. “Vi arbejder med en tolerance på 15 mikron i produktionsstørrelser, der varierer fra 2 til 1.200, og vi gør det med absolut præcision.
“Vi bestræber os på at skabe mange små succeser, der tilsammen sparer mange timer,” fortsætter han. “Vi forsøger at identificere de dele af processen, hvor forbedringerne gavner mest. Et eksempel var afskæringssystemet, hvor materialet var skørt og klæbende.”
AW Fraser foretog en test med det nye afskæringssystem CoroCut QD kombineret med værktøjssystemet Coromant Capto på en af AW Frasers CNC-drejebænke i en forsøgsperiode på seks måneder.
“Skiftetiden for en maskine faldt fra 1-2 timer til 15 minutter,,” siger Tuckwell. “Det bliver til 750 opsætningstimer pr. år for én maskine.”
Efter de gode resultater med den modificerede maskine investerede AW Fraser i to nye fuldintegrerede Okuma CNC-multitaskingmaskiner med Capto og CoroCut QD, og det samlede antal maskiner er nu 30.
“Den største fordel oplevede operatørerne dog,” siger Tuckwell. “De har stor tillid til det nye system. Vi gør, hvad vi kan, for at medarbejderne har gode forhold, og det her er nyt for dem. De sætter værktøjet og de nye kæber i, lægger materialer i maskine og starter den. Det er stort.”
Teknisk viden
Standardisering af processer og gentagelighed er afgørende for, at mindre produktioner af højt specialiserede komponenter kan generere profit.
Hos AW Fraser er afskæringstiden for mindre produktioner af 2-15 komponenter reduceret med 50 procent med det nye afskæringssystem CoroCut QD, som er optimeret til maskiner til indføring af stænger.
Leder af forarbejdningsværkstedet Jody Tuckwell fortæller, at de også har reduceret de 10-12 forskellige indsatser til fire bredder, hvilket har medført mindre lagre. “Det månedlige forbrug af indsatser er reduceret, og indfødninghastigheden, værktøjets levetid og processikkerheden er muligvis også øget,” siger han.
CoroCut QD kombinerer kølemiddel med høj præcision og afskæringsindsatser, spånskærende geometri og skraberindsatser, så der opnås en forbedret overfladekvalitet ved høj indfødning. Stabile og brugervenlige fastspændingsmetoder betyder, at der ikke er behov for momentnøgler, og det skinnemonterede sæde til indsatser sikrer en stabil og præcis placering af indsatsen.
CoroCut QD blev kombineret med det modulopbyggede værktøjssystem Coromant Capto til hurtig udskiftning, som gør det muligt at bruge det samme værktøj på alle tre maskiner. Coromant Capto er en integreret, modulopbygget værktøjsflade, der opfylder ISO 26623-standarden for værktøjsholdersystemer.
Værktøjsholderne til hurtig udskiftning reducerer tidsforbruget til opsætning og værktøjsskift og gør det muligt at standardisere værktøjet på flere maskiner.
AW Fraser
AW Fraser med hovedsæde i New Zealand blev grundlagt i 1939 og har 180 medarbejdere. Det kombinerede støberi, valseværk og CNC-værktsted kører i døgndrift med forskellige skiftehold. I 2006 overtog ledelsen hele ejerskabet.
