


Overvågning af bearbejdningsprocesser giver merværdi i produktionen
Med en omskrivning af en udtalelse fra Gary King, Harvard University: Der er masser af data, der nemt kan indsamles, men den sande værdi ligger i det, du gør med disse data.
Inden for mange industrisektorer har man gennem de seneste år erkendt, at indsamling og brug af data for at opnå forbedringer kan være med til at skabe merværdi, og denne teknologi er godt indarbejdet i produktionsindustriens proces-/bearbejdningsovervågning. Det er dog ved hjælp af netværksmulighederne og evnen til at visualisere og dele data med andre brugere, at teknologien kan bringes op på et helt nyt niveau.
Det har været muligt at overvåge enkeltmaskiner i den metalbearbejdende produktionen i nogen tid, men det næste skridt er at overvåge og dele det, der sker i bearbejdningsprocessen, med andre interesserede parter. Nu kan vi 'lytte' til værktøjsmaskiner, indsamle og fortolke data, visualisere det, der sker – er det skærende værktøj ved at være slidt op, går processen for hurtigt, for langsomt eller afviger den fra det forventede – og derefter sende dataene direkte tilbage til maskinen. På den måde kan man ikke kun registrere fejl, men også afhjælpe dem omgående og løbende forbedre bearbejdningsprocessen, indtil man opnår optimal effektivitet.
Tidligere silo-baserede løsninger havde enkel procesovervågning, der var tilpasset til en stand alone-maskine uden netværksmuligheder og uden mulighed for at opgradering, når det var nødvendigt. Sandvik Coromant mener dog, at det er afgørende at forbinde maskiner, og at bearbejdningsovervågning spiller en afgørende rolle i interaktionen med værktøjsmaskiner. I forbundne maskiner kan algoritme- og softwareopdateringer installeres via skyen eller virksomhedens netværk, og eventuelle opgraderinger bliver direkte integreret.
Med de omfattende netværksmuligheder, evnen til at dele data og den skalerbare løsning til bearbejdningsovervågning har producenterne fået en løsning på mange af deres problemer. Fordelene er bl.a. reduktion af uplanlagt nedetid som følge af uventede kollisioner, minimering af værktøjs- og reparationsomkostninger ved at overvåge værktøjsoverbelastning, værktøjsbrud og maskinstop som følge af manglende værktøjer. Samtidig kan brugere nu øge produktiviteten væsentligt og producere komponenter med konstant kvalitet, mens de samtidig får mere præcise grænseværdier for opspænding af værktøjerne. Disse løsninger vil være til fordel for fremtidens brugere af skærende værktøjer og værktøjsmaskiner og øge værdien af traditionel procesovervågning.
Forskellige teknologier og forskellige produktionssystemer
For at øge produktiviteten, sikkerheden og kvaliteten ved hjælp af proces-/bearbejdningsovervågning skal brugeren arbejde med et bredt udvalg af teknologier for at overvåge mange forskellige aspekter af bearbejdningsprocessen og skabe forbindelse til flere systemer. Det kan omfatte netværksenheder, skyen, forskellige slags software og meget mere. De mange netværksmuligheder i bearbejdningen kræver enten total standardisering af forbindelserne – hvilket realistisk set stadig er langt ude i fremtiden – eller et meget højt integrationsniveau.
Uanset om det nogensinde bliver muligt at opnå helt fejlfrie produktionsprocesser, har Sandvik Coromant som specialist i skærende værktøjer og værktøjssystemer arbejdet for at flytte de grænser, der gælder på dette område, og for at udvikle systemer og løsninger, der kan give producenterne en konkurrencemæssig i form af bearbejdningsovervågning og effektiv brug af data. Hvad angår indstilling og overvågning af grænseværdier for skærende værktøjer eller cyklusser, har Sandvik Coromant så stor erfaring med teknologien bag skærende værktøjer, at det kan give merværdi til bearbejdningsovervågningsprocessen og fjerne behovet for, at brugere selv skal indstille grænseværdierne.
DE væsentligste differentieringsfaktorer i den ekstremt konkurrenceprægede produktionsindustri er, hvem der har de mest præcise og de hurtigste responstider kombineret med det mindste antal falske alarmer i produktionen. Det er meget dyrt at stoppe bearbejdningsprocessen uden grund, og det var tidligere alt for almindeligt i metalbearbejdning, den gang der ikke fandtes algoritmer, der kunne fortolke maskinens signaler. Det kræver stor kompetence at indsamle signaler og fortolke dem på få millisekunder, og hidtil var det brugeren, der skulle gøre det. Men selvom sådan ekspertise kan bringe procesovervågningen op på et højere niveau, så kræver forståelse for begrænsningerne mange års viden.
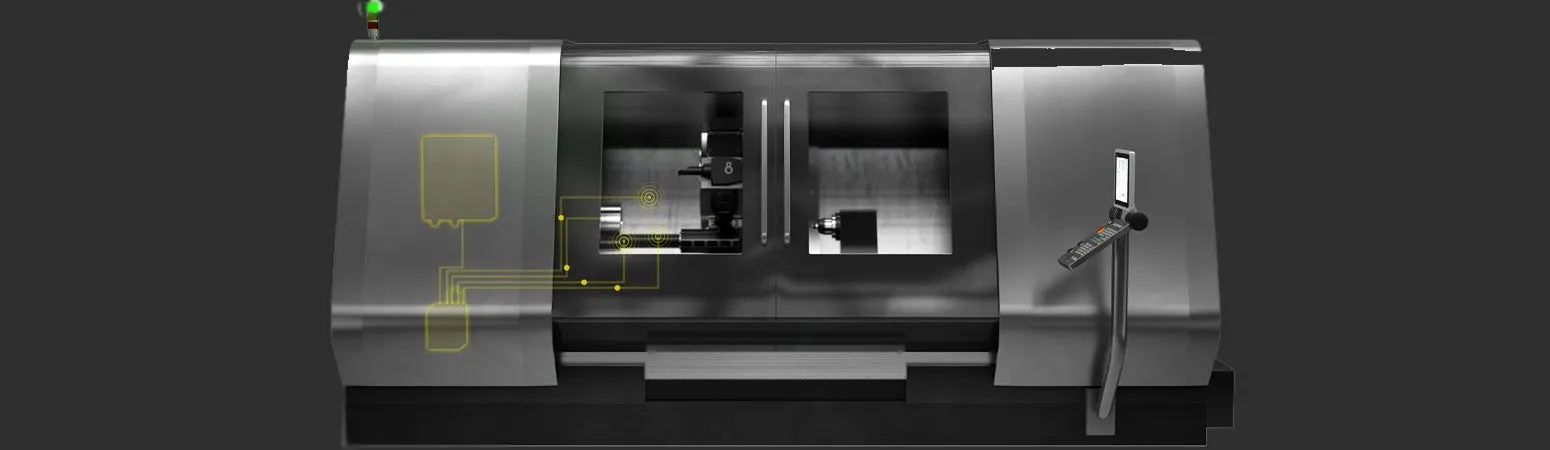
Overvågning i real-tid og bæredygtighed
Merværdi ved bearbejdningsovervågning er muligheden for at bruge værktøjerne fuldt ud, og det øger komponenternes kvalitet og reducerer leveringstiden. Endnu en væsentlig fordel ved bearbejdningsovervågning er, at det reducerer energiforbruget, så det er en miljøvenlig og bæredygtig teknologi, samtidig med at omkostningerne reduceres ved at give brugeren mere kontrol.
Uden dette høje kontrolniveau er det nemt for brugeren at blive plaget af mange forskellige fejltyper i bearbejdningsprocessen, og det kan medføre både energi- og ressourcespild. Disse fejl kan være forkerte forskydninger af værktøjet, forkerte forskydninger af emnet eller forkert position efter værktøjsskift. Andre problemer kan være løst fastspændte emner, forkert komponentplacering, forkert programvalg, uopdaget værktøjsbrud eller forkerte værktøjsindstillinger. Det er helt klart, at produktiviteten uundgåeligt vil blive forbedret, hvis et af disse problemer fjernes, men prøv at tænke dig, hvilket kvantespring i effektivitet der kunne opnås, hvis alle disse problemer kunne blive løst.
På samme måde afhjælper løbende processtyring lav processikkerhed, mindre optimal komponentkvalitet og for ringe udnyttelse af værktøjer. Et bearbejdningsovervågningssystem sikrer, at et værktøj ikke kun forefindes, men heller ikke knækker, og at en proces kører inden for de korrekte parametre. Systemet foretager om nødvendigt korrigerende indgreb, sender advarsler for at undgå slitage og brud samt stopper bearbejdningsprocessen, hvis et værktøj knækker eller mangler. Det reducerer også antallet af kasserede emner, og det er meget vigtigt i sektorer som aerospace-industrien, hvor materialerne er meget dyre.
Bevæbnet med data fra kraftig procesovervågning på maskinniveau kan brugerne forudse og undgå kollisioner, mens de samtidig forbedrer vedligeholdelseskontrollen, så de kan forlænge levetiden af delene i værktøjsmaskinen. På samme måde hjælper overvågning på komponentniveau med at opnå konstant kvalitet af det producerede emne. På samme måde kan overvågning på værktøjsniveau sikre god udnyttelse af værktøjet, bedre forudsigelser af omkostningsniveau pr. komponent, korrigere værktøjslagerets størrelse og øge udnyttelsen af maskinen markant.
Konklusion
Inden for metalbearbejdning er de dage talte, hvor der var lav processikkerhed, sub-optimal komponentkvalitet og ubenyttede værktøjer. Mangel på kontrol medfører øgede omkostninger, men løbende processtyring ved hjælp af bearbejdningsovervågning giver større effektivitet og reducerer dermed omkostningerne. Desuden sikrer overvågning på værktøjsniveau optimal brug af værktøjerne, korrekte dimensionerede værktøjslagre, mere akkurat forudsigelse af komponentomkostningerne og bedre udnyttelse af maskinen.
Det er målsætningen for Sandvik Coromants løsning til overvågning af bearbejdningsprocessen, at maskinens udnyttelsesgrad kan nå helt op på 85 % ved at eliminere ikke-planlagte maskinstop. Samtidig vil effektiviteten i den spåntagende metalbearbejdning kunne komme helt op på 95 % med Sandvik Coromants maskinlæringsproces sammenlignet med de 80 %, man kan opnå i almindelig produktion.
Lige som mange andre produktionsprocesser findes der i bearbejdningsprocessen helt særlige grunde til ustabilitet. Men disse svagheder kan imødegås med procesovervågning i produktionen, hvor man kan 'lytte' til det, der sker i bearbejdningen, kontrollere om alt går, som det skal, og korrigere eventuelle afvigelser.
Ved at reducere ustabiliteten til et absolut minimum kan procesovervågning i produktionen blive katalysator for store forandringer i produktionsindustrien.
