


Værktøjsbaneoptimering ved planfræsning
Planfræsning er en grundlæggende fræseoperation, der anvendes til at skabe plane overflader med høj præcision. Traditionelt er den blevet optimeret ud fra parametre som skærehastighed, fremføring og skæredybde. Men værktøjsbanen spiller også en afgørende rolle for processens samlede effektivitet, både hvad angår energiforbrug og de sædvanlige konsekvenser for værktøjslevetid, produktivitet og overfladekvalitet.
Typer af baner inden for planfræsning
Takket være udviklingen af CAM-systemer har vi nu et bredt udvalg af muligheder for baner til rå- og slutbearbejdning af overflader. Blandt alle disse muligheder er der en hovedforskel: nogle operationer holder værktøjet altid i kontakt med emnet, mens andre involverer tomgangsbevægelser (ikke-skærende).
Vi kan klassificere dem i fire grundlæggende kategorier:
- Envejs: Den mest basale og nemmeste operation at programmere. Værktøjet arbejder med lineære baner i samme retning og vender tilbage uden at skære. Der opnås acceptabel overfladekvalitet, men hvis der anvendes direkte indføring, kan det påvirke værktøjslevetiden og øge den samlede cyklustid.
- Zig-zag (tovejs): Lineære bevægelser, hvor værktøjet bevæger sig i begge retninger, hvilket reducerer tomgangstider, men med negativ indvirkning på den resulterende overfladekvalitet. Styring af retningsændringer kan påvirke værktøjslevetiden.
- Spiral: Uanset om den er indadgående eller udadgående, giver den mulighed for kontinuerlig skæring med kontrolleret indgreb, hvilket giver god overfladekvalitet og god kontrol over værktøjslevetiden, samtidig med at bearbejdningstiderne reduceres.
- Adaptiv og trochoide: Forløb, der optimerer kontakten mellem værktøj og materiale ved at opretholde kontrolleret radialt indgreb, hvilket forbedrer overfladekvaliteten. De omfatter normalt små tomgangsbevægelser på svært tilgængelige steder, men har til formål at holde værktøjet i kontakt så meget som muligt. De anbefales stærkt til materialer, der er svære at bearbejde.
Hvert af disse forløb har forskellige implikationer med hensyn til bearbejdningstid, arbejdsbelastning, energiforbrug og varmeproduktion.
CO₂-udledning
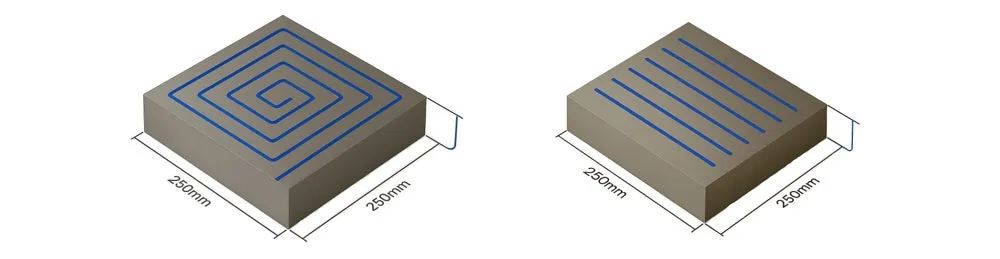
I denne artikel vil vi primært behandle energieffekten af baner ved at sammenligne dem, der opretholder konstant kontakt mellem værktøjet og emnet, med dem, der på grund af deres konfiguration og forskellige orientering involverer tomgangsbevægelser (ikke-skærende). For at illustrere denne sammenligning vil vi bruge en alternativ ensrettet bane og en spiralbane udefra, begge under de samme skæreforhold, og sammenligne energiforbruget for begge muligheder. Derefter vil vi sammenligne begge baner med forbedrede skæreforhold.
Vi kan beregne strømforbruget på forskellige materialer, udvalgt fra en bred database og ved hjælp af en specifik kombination af værktøjer og skærgeometrier, under en fræseoperation ved hjælp af "ToolGuide", der er tilgængelig på dette link. ToolGuide
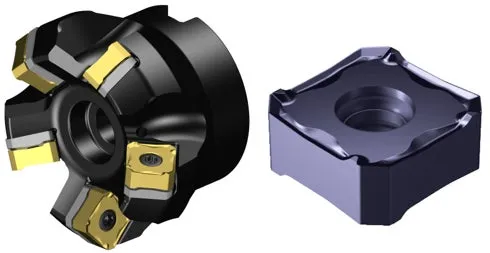
I forbindelse med planfræsning med CM345 ref 345-050Q22-13H Z=6, med skær 345R-1305M-PM 1230, på et 32CrMoV12-28 P3.0.Z.AN stålemne med 230\u00A0Hb, tager vi udgangspunkt i disse to skærebetingelser, som giver os to forskellige skæreeffektforbrug.
|
Skærebetingelser 1 |
Vc=200 m/min |
Fz=0,35 mm |
Ae 50 mm |
Vf= 1 960 mm/min |
P= 16,7 kw |
|
Skærebetingelser 2 |
Vc=200 m/min |
Fz=0,40 mm |
A3 50 mm |
Vf=2 240 mm/min |
P=18,1 kw |
Ved hurtig bevægelse ved hastigheder på 5\u00A0000 til 10\u00A0000\u00A0mm/min (uden skærebelastning) på en konventionel 5-akset CNC-maskine med en maksimal effekt på 40\u00A0kW ligger det typiske energiforbrug mellem 4 og 7\u00A0kW. I vores eksempel bruger vi 5,5\u00A0kW som beregningsværdi.
De komponenter, der indgår i dette maskinbasisforbrug, er:
- Maskinens software og elektronik.
- Maskinens bevægelse samt selve spindelrotationen. Jo højere fremføringshastighed, desto større energibehov.
- Maskinens bevægelse samt selve spindelrotationen. Jo højere fremføringshastighed, desto større energibehov.
Dette område er nyttigt til estimering af energiforbruget i faser med hurtig positionering eller bevægelser mellem operationer, især i intensive bearbejdningscyklusser.
Casestudier
Case 1: Unidirectional vs. Spiral trajectories.
I en planfræsningsoperation på en stålplade på 250\u00A0x\u00A0250\u00A0mm blev to baner sammenlignet: ensrettet og spiralformet. Den spiralformede bane har en samlet klippelængde på 1\u00A0250\u00A0mm, hvilket svarer til 38,26\u00A0s skæretid. I den ensrettede bane er der 5 baner på 300\u00A0mm hver, og vi skal tilføje 4 returveje med en bordfremføring på 7\u00A0500\u00A0mm/min. Dette gør det muligt at afslutte den samlede bearbejdning på 45,918\u00A0s + 9,6\u00A0s = 55,51\u00A0s, hvilket er en stigning på grund af den ikke-skærende returtid.
Skæreeffekten er 16,7\u00A0kW, og strømforbruget under tomgangsbevægelser er 5,5\u00A0kW. Derfor er det samlede energiforbrug i løbet af skæretiden 0,2276\u00A0kWh for den ensrettede bane og 0,1774\u00A0kWh for spiralbanen. Grafen giver et klarere overblik over kWh-besparelserne.
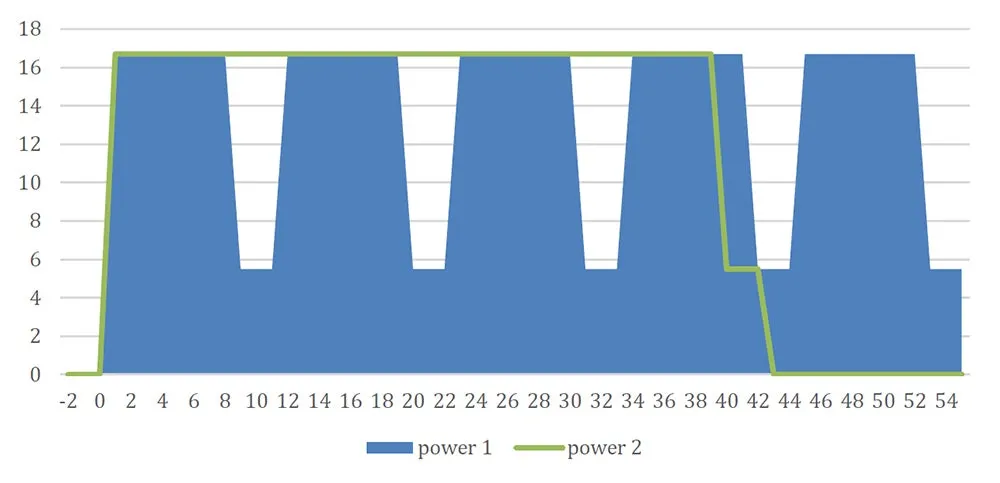
Sammenligning mellem ensrettede og spiralbaner
Eksempel 2: Sammenligning mellem oprindelige og højere Fz = 0,4 skæreforhold.
Vi har allerede set, hvordan maskinens tomgangsbevægelser påvirker energiforbruget. Hvis vi nu tager vores andet sæt skærebetingelser med en tilspænding pr. tand Fz = 0,4, kan vi observere effekten af øgede skæreparametre på begge energiforbrug. Skæreeffekten vil stige til 18,1\u00A0kW, men skæretiden for spiralbanen vil falde til 33,48\u00A0s. I ensrettet drift vil skæretiden være 40,17\u00A0s + 9,6\u00A0s = 50,07\u00A0s. Derfor er det nye samlede energiforbrug i løbet af skæretiden 0,2166\u00A0kWh for den ensrettede bane og 0,1683\u00A0kWh for spiralbanen. Dette er et kontraintuitivt resultat, fordi vi med højere skæreeffekt opnår et lavere totalt energiforbrug takket være reduktion i cyklustiden.
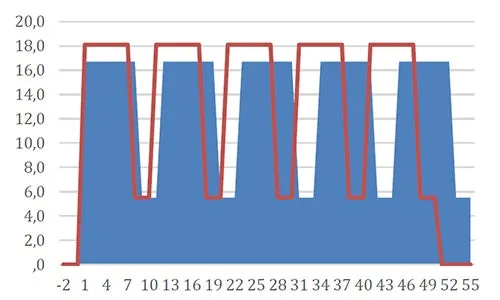
Effekt af øget fremføring på ensrettede værktøjsbaner
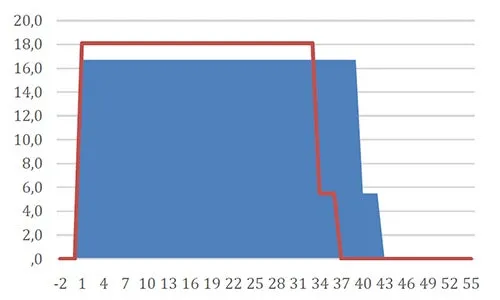
Effekt af øget fremføringshastighed på ensrettede baner
Energi- og CNC-maskinomkostningsanalyse efter region
Følgende tabel viser en sammenlignende analyse af energiomkostninger, CNC-maskiners timepriser og gennemsnitlige CO₂-emissioner pr. kilowatt-time (kWh) på tværs af forskellige regioner. Disse data er nyttige til evaluering af de miljømæssige og økonomiske konsekvenser af CNC-operationer globalt.
|
Region |
Gennemsnitlige omkostninger pr. kWh |
Timeomkostning pr. CNC-maskine |
Gennemsnitlige CO₂-emissioner (kg/kWh) |
|
Europa |
0,199 €/kWh |
55–100 €/h |
0,287 kg/kWh (EU-gennemsnit) |
|
Kina |
0,088 $/kWh |
20–50 $/h |
0,516 kg/kWh (landsgennemsnit) |
|
USA |
0,0832 $/kWh |
75–100 $/h |
0,412 kg/kWh (EPA landsgennemsnit) |
- Kilde: Eurostat, EU Energy Prices Report 2024
- Kilde: Beijing Municipal Energy Bureau, March 2025 Bulletin
- Kilde: U.S. Energy Information Administration (EIA), June 2025
Og her er dataene for alle de undersøgte tilfælde. kWh og CO₂-emissioner og omkostninger baseret på gennemsnitlige data for alle regioner.
|
|
Ensrettet F0,35 |
Spiral F0,35 |
Ensrettet F0,4 |
Spiral F0,4 |
|
0,2276 kWh |
0,1774 kWh |
0,2166 kWh |
0,1683 kWh |
|
|
55,51 |
38,26 s |
50,07 s |
33,48 s |
|
|
Omkostninger som følge af CNC-maskinens timepris, baseret på gennemsnitlige data for 1 000 komponenter. |
||||
|
EU 77 €/h |
1 187,29 € |
818,33 € |
1 070,94 € |
716,10 € |
|
Kina 35 $/h |
539,68 $ |
371,97 $ |
486,79 $ |
325,50 $ |
|
USA 87 $/h |
1 341,49 $ |
924,61 $ |
1 210,02 $ |
809,10 $ |
|
Omkostninger til energiforbrug baseret på gennemsnitlige omkostninger pr. kWh for 1 000 komponenter |
||||
|
Europa |
45,29 € |
35,30 € |
43,10 € |
33,49 € |
|
Kina |
20,02 $ |
16,61 $ |
19,06 $ |
14,81 $ |
|
De Forenede Stater |
18,93 $ |
14,75 $ |
18,02 $ |
14,00 $ |
|
kg CO2-udledning for 1 000 komponenter |
||||
|
Europa |
65,32 kg |
50,91 kg |
62,16 kg |
48,30 kg |
|
Kina |
117,44 kg |
91,54 kg |
111,76 kg |
86,84 kg |
|
De Forenede Stater |
93,77 kg |
73,08 kg |
89,24 kg |
69,33 kg |
|
|
|
-22%CO2-udledning
|
-4,8%CO2-udledning
|
-26%CO2-udledning
|
|
|
|
-31%Direkte omkostningsbesparelser pr. komponent
|
-9,8%Direkte omkostningsbesparelser pr. komponent
|
-40%Direkte omkostningsbesparelser pr. komponent
|
Konklusion
Valget af bane i planfræsningsoperationer påvirker ikke kun kvalitet og produktivitet, men har også en direkte indvirkning på procesbæredygtigheden – energiomkostninger, direkte maskinomkostninger og CO₂-udledning til atmosfæren. Ved at indføre optimerede baner via avanceret CAM-software kan du:
- Forbedre energieffektiviteten.
- Reducer værktøjsslid.
- Reducer CO₂-udledningen.
- Sænk direkte bearbejdningsomkostninger og øg produktionskapaciteten.
For CO₂-forbrug er reduktionen 26% når man sammenligner den ensrettede bane med Fz = 0,35 med spiralbanen med Fz = 0,4. Dette resulterer også i en økonomisk reduktion på 40%.
I et industrielt miljø, der i stigende grad fokuserer på bæredygtighed, kan disse tekniske beslutninger gøre en betydelig forskel. Valg af værktøjer, der gør det muligt for os at arbejde under de højeste skæreforhold, vil opnå både direkte økonomiske besparelser og reduktioner i CO₂-emissionerne.
