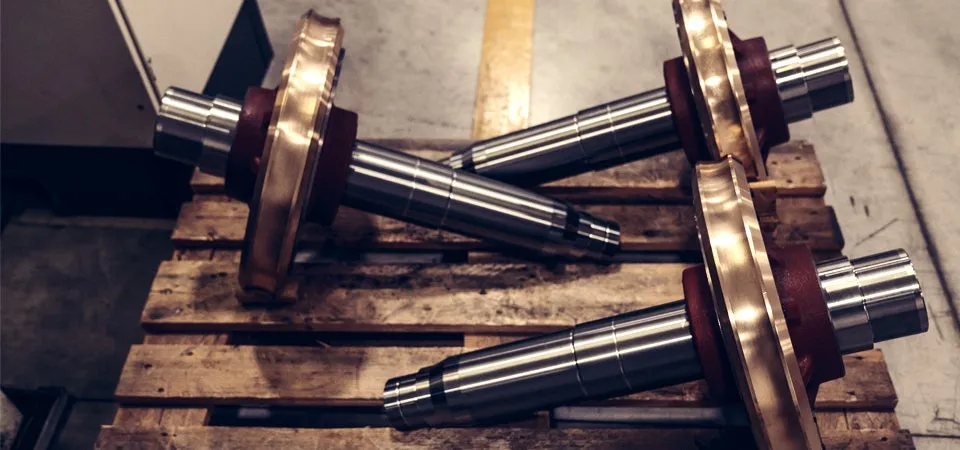
Harmonisierter Produktionsfluss
Mit der Einführung von PrimeTurning- und CoroTurn® Prime bei Sicor im italienischen Rovereto, einem Hersteller von Lifttraktionssystemen, wurde der Produktionsfluss optimiert, ein Engpass beseitigt und die Produktivität gesteigert.
Sicor ist ein führender Hersteller von Aufzugstraktionslösungen. Das Portfolio reicht von getriebelosen Maschinen bis hin zu Schneckengetrieben. Alle Modelle werden im Werk des Unternehmens in Rovereto, im Trentino im Nordosten Italiens, hergestellt. Die Produktionslinien im Werk sind hoch automatisiert und erfordern Präzision bis auf wenige Mikrometer.
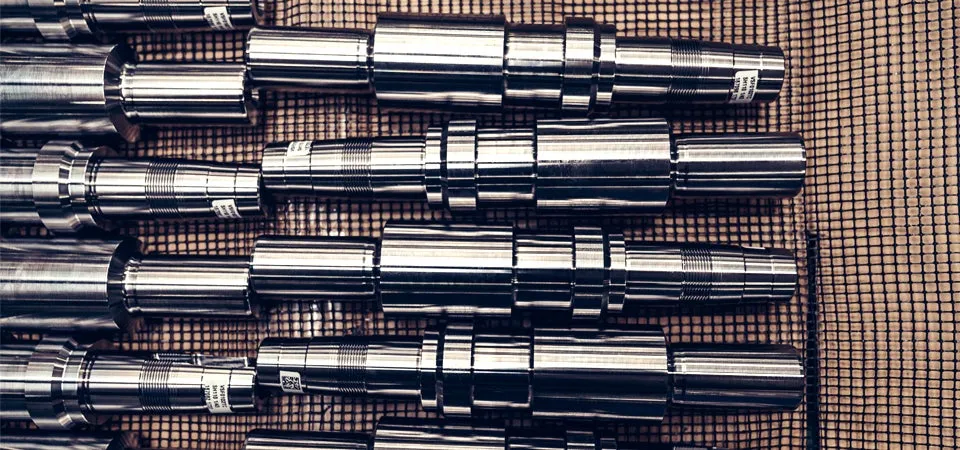
Schneckenwellen für Schneckenradwinden werden aus einer gezogenen, aufgearbeiteten 42CrMo4 Stahlstange, Härte 290-310 Hb, hergestellt. Der Bearbeitungsprozess erfordert 15 Profilwechsel.
Probleme mit dem Ablauf der Produktionslinie bei Sicor traten jedoch aufgrund eines Engpasses auf der ersten Arbeitsstation auf, wo die Stangen mit einem Emco MaxxTurn 110 Bearbeitungszentrum aufgeraut und fertig bearbeitet werden. "Selbst wenn wir die traditionellen Produktionsmethoden maximal beanspruchten, war die Geschwindigkeit dieses Prozesses immer noch zu gering", sagt Christian Girardi, Werksleiter bei Sicor. "Wir dachten darüber nach, die gesamte Produktionslinie zu verdoppeln, um das vom Markt geforderte Tempo beizubehalten."
Massimo Miorandi, CEO von Emmedue, einem autorisierten Sandvik Coromant Händler, erklärt: "Die Zusammenarbeit zwischen Sicor und Sandvik Coromant Italia besteht seit langem und basiert auf einem festen gegenseitigen Vertrauen, das zu erfolgreichen Ergebnissen führt." Als Sandvik Coromant das Prime Turning System und die Coro Turn Prime Werkzeuge auf den Markt brachte, erkannte Massimo zusammen mit Stefano Premoli, Vertriebsingenieur bei Sandvik Coromant Distributors, dass Sicor interessiert sein könnte und schlug die Umsetzung mit Engagement und Leidenschaft vor:
"Die Leistungsfähigkeit des neuen Systems hat uns sofort überzeugt, es zu testen", sagt Matteo Arbetti, verantwortlich für den Bereich der mechanischen Bearbeitung bei Sicor, "aber die Einführung bedeutete einen Paradigmenwechsel in unseren Produktionszyklen." Bei diesem Werkstück kommen ein QS-CP-25BL-2525-11B Schaftwerkzeug und als erste Wahl eine Wendeschneidplatte CP-B1108-M5 GC4325 B mit einem Freiwinkel von 25 Grad und einer Schnitttiefe von drei Millimetern zum Einsatz.
Zu Beginn traten vor allem bei kleineren Werkstücken einige Vibrationen auf, aber die Fixierung des Werkstücks mit einer Doppelkontakt-Lünette, die einen besseren Halt garantierte, half der Spindel und dem Reitstock. Weitere kritische Punkte waren der Wendeplattenverschleiß und der daraus resultierende Bruch, der die Bearbeitungsgenauigkeit verringerte. "Nach vielen Testzyklen haben wir die Drehmomentabgabe der Maschine verfeinert, eine neue Spanbrechergeometrie eingeführt und die Spezifikationen der Stahllegierung optimiert, um die Zerspanbarkeit zu verbessern", sagt Arbetti. "Der Eintrittswinkel wurde vereinfacht und auch der Eckenradius wurde im Vergleich zu unseren üblichen Standards reduziert." Die Schnittgeschwindigkeiten blieben in etwa die gleichen, die zuvor bei ISO-Wendeschneidplatten eines Wettbewerbers angewandt wurden; Die Schnittgeschwindigkeiten blieben nahezu gleich (ca. 200 Meter pro Minute) und stiegen in einigen Fällen sogar an. Gleichzeitig stieg der Vorschub pro Umdrehung von 0,5 auf 1,2 Millimeter pro Minute. "Die Kosten für jede Wendeschneidplatte wurden erhöht, aber Sicor konnte dank der vervierfachten Standzeit und den reduzierten Stillstandszeiten für den Wendeplattenwechsel erhebliche Einsparungen erzielen", sagt Paolo Gonzato, CAM- und Drehspezialist bei Sandvik Coromant South Europe. Die Produktivität wurde um 82 Prozent gesteigert und die Maschinenzeit um 47 Prozent verkürzt, was zu einer Senkung der Produktionskosten um 37 Prozent führte. "Die Produktionslinie ist jetzt perfekt ausbalanciert und die erste Arbeitsstation hat die gleiche Produktionsrate wie die nachfolgenden, ohne Engpässe", sagt Girardi.
Die Einführung des PrimeTurning-Systems in Kombination mit CoroTurn Prime erforderte die Modifikation vieler Programme und auch der Programmiermethoden, aber Sandvik Coromant, Emmedue und Sicor teilten und tauschten Wissen und Technologien aus und arbeiteten Seite an Seite im Werk, um Werkzeugwege sowie Drehmoment und Drehzahlabgabe für die Spindel zu definieren. "Die Simulation aller Schritte des Werkzeugpfads mit der CoroPlus Tool Path Software von PrimeTurning ermöglichte es uns, Interferenzen und Kollisionen genau vorherzusagen, und war eine große Hilfe", sagt Arbetti. "Eine weitere Einsparung ergab sich aus der Einführung eines rechten Werkzeugs, das symmetrisch zum bereits im Einsatz befindlichen linken Werkzeug war, wodurch wir die beiden Seiten einer Wendeschneidplatte optimal nutzen und ihre Standzeit verdoppeln konnten."