


Pessimisten wurden widerlegt
Bhopal, Indien. Für einen Lagerhersteller, der mit einer Produktivitätssteigerung seine Kosten senken wollte, erwies sich der CoroMill® QD von Sandvik Coromant als ideale Lösung.
Als Sushil Prakash, Mitbegründer von Omega Renk Bearings in Bhopal im zentralindischen Bundesstaat Madhya Pradesh, seine Firma vor 15 Jahren aus dem Unternehmen seines Vaters ausgliederte, rieten ihm zahlreiche Pessimisten von seinen Plänen ab.
Während lokale Mitbewerber sich damit zufrieden gaben, Lager minderer Qualität für den heimischen Markt herzustellen, investierte er in die beste verfügbare Technik, um mit weltweit führenden Herstellern für den europäischen Markt konkurrieren zu können. „Viele Leute meinten, dass die im Jahr 2000 erfolgte Gründung eines solchen Unternehmens zwangsläufig ein böses Ende nehmen müsse“, erinnert sich Prakash.
Doch die Pessimisten hatten Unrecht: Im ersten vollen Geschäftsjahr 2003 überstieg der Umsatz von Omega Renk bereits eine Million Euro. Heute verkauft das Unternehmen jährlich Gleitlager im Wert von ca. 10 Millionen Euro für Turbinen zur Stromerzeugung, für Generatoren, Motoren und Getriebe. Zu seinen Stammkunden zählen große Namen wie Alstom, Andritz, General Electric, Renk AG und Siemens.
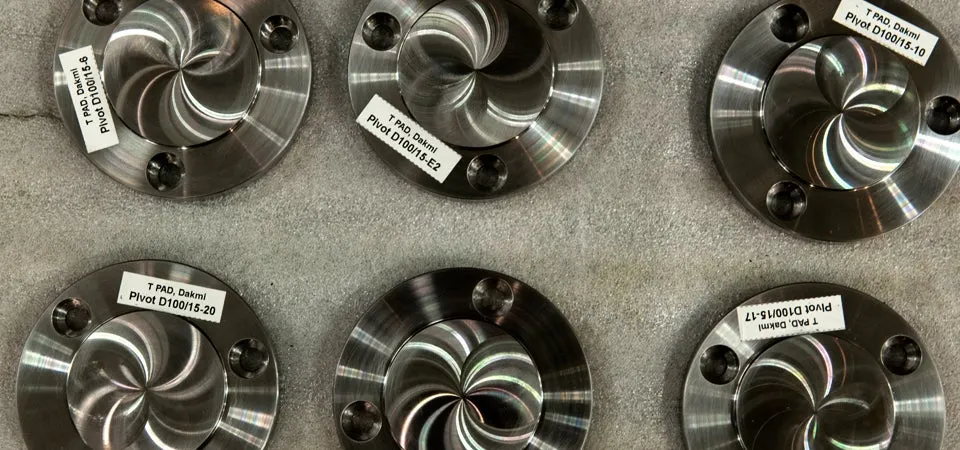
Von Anfang an war Sandvik Coromant einer der wichtigsten Partner. Das Unternehmen lieferte ca. 65% der Fräswerkzeuge von Omega Renk sowie Komplettlösungen vom Werkzeugmanagement bis zum Recycling von Wendeschneidplatten, ein Service, den Sandvik Coromant in Indien auf Prakashs Bitte ins Angebot aufgenommen hatte. Als Prakash im Jahr 2015 vor der Aufgabe stand, die Produktivität des Herstellungsprozesses für Führungslager in seinem Unternehmen zu erhöhen, wandte er sich daher an Sandvik Coromant.
Bis 2013 hatte Omega Renk Schmiedestahlringe eingekauft und diese mit einer Bandsäge in 16 Teile zerschnitten. Anschließend wurde jedes Führungslager einzeln gefräst. Der Kostendruck durch die Konkurrenz zwang das Unternehmen jedoch, den Herstellungsprozess zu überarbeiten. Bei der neuen Vorgehensweise werden die Fräsarbeiten direkt am Schmiedstahlrohling vorgenommen. Anschließend werden die nahezu fertigen Führungslager mit einem Trennfräser aus dem Ring herausgeschnitten.
Zu diesem Zeitpunkt gab es in der Produktpalette von Sandvik Coromant jedoch noch kein passendes Trennwerkzeug, das die Anforderungen von Omega Renk erfüllte. Die Umgestaltung des Prozesses hatte zwar zu Kosteneinsparungen von ca. 15% geführt, dennoch war Prakash nicht zufrieden. Das Werkzeug, für das er sich entschieden hatte, stammte von einem Mitbewerber von Sandvik Coromant und konnte nur mit sehr geringer Schnittgeschwindigkeit zerspanen. Bei höheren Schnittgeschwindigkeiten kam es zum Stillstand der Maschine. Außerdem benötigte die Maschine zwei oder drei Durchläufe und erzeugte Lärm und Vibrationen in einem Besorgnis erregenden Ausmaß. „Bei einer CNC-Maschine sollte aber alles glatt laufen“, kommentiert Prakash.
Hier bewährte sich die Partnerschaft zwischen Omega Renk und Sandvik Coromant.
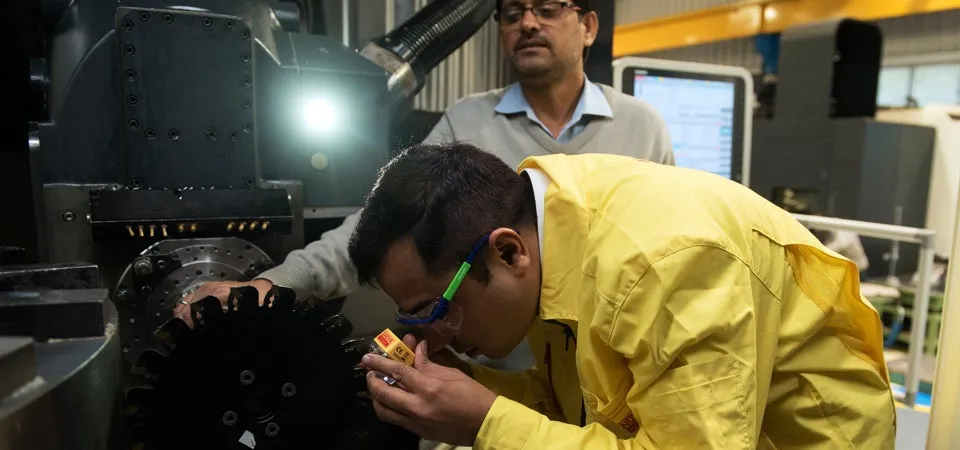
Im Rahmen der alljährlichen Produktvorführung im Werk von Omega Renk wurde 2015 der neue Nuten- und Trennfräser CoroMill® QD vorgestellt. „Unsere Geschäftsbeziehung zu Omega Renk ist eine Partnerschaft. Wir entwickeln neue Lösungen zur Produktivitätssteigerung, schlagen sie vor und setzen sie um“, erklärt Ramchandra Soni, der für Omega Renk zuständige Vertreter von Sandvik Coromant. „Es ist ein kontinuierlicher Prozess.“
Prakash war spontan von dem neuen Werkzeug überzeugt, und er sollte mit dieser Einschätzung recht behalten.
Mit dem CoroMill® QD und dem Coromant Capto® Adapter, Größe C8 konnte Omega Renk die Schnittgeschwindigkeit um fast 60% erhöhen, und damit eine Verbesserung der Vorschubrate von 200 mm auf 320 mm/min und eine Gesamtkosteneinsparung von ca. 4% erreichen. Darin sind mögliche Kosteneinsparungen bei defekten Schneidplatten und dem Verschleiß der CNC-Maschine noch nicht enthalten. „Der größte Vorteil besteht darin, dass der Prozess jetzt sehr stabil läuft“, meint Prakash.
Im Vergleich zur vorherigen Einsparung von 15% scheinen weitere 4% auf den ersten Blick zwar gering, stellen aber einen entscheidenden Wettbewerbsvorteil dar.
Das Ziel von Omega Renk besteht jetzt darin, in die stark wachsenden Märkte für Lager in Indien und China vorzudringen, die, wie Prakash betont „sehr, sehr kostenbewusst sind. Das Unternehmen hat bereits einen 100.000-Euro-Auftrag der indischen Bharat Heavy Electricals Ltd., durch den sich nach Prakashs Worten der Einsatz des CoroMill® QD bereits mehrfach auszahlt. „Hohe Qualität ist in Europa immer ein Vorteil“, erklärt Prakash. „In Indien ist das nicht so. Hier ist nur der Preis wichtig.“
Technischer Hintergrund
Omega Renk Bearings hatte den Herstellungsprozess für Führungslager umgestaltet und dabei einen Nuten- und Trennfräser eines Mitbewerbers von Sandvik Coromant eingesetzt. Die geringen Schnittgeschwindigkeiten und der unzuverlässige Fräsvorgang dieses Werkzeugs waren jedoch enttäuschend. Um den Führungslager vollständig vom Stahlring zu trennen, waren zwei oder sogar drei Durchläufe erforderlich. Dabei traten Geräusche und Vibrationen in einem Umfang auf, der bei den Maschinenbedienern zu Sorgen wegen Beschädigungen an der Ausrüstung führte.
Der neue Prozess musste zuverlässiger und gleichzeitig produktiver gestaltet werden. Dabei war die höhere Produktivität Voraussetzung für eine Erschließung der kostenbewussten Märkte in Indien und China.
Ramchandra Soni, Vertreter von Sandvik Coromant, untersuchte die Anwendung, die Vorrichtungen und die Probleme des bestehenden Aufbaus und schlug daraufhin den Einsatz des CoroMill® QD in Kombination mit dem Coromant Capto C8 Adapter vor. „Dieses Produkt ist der einzige Nutenfräser auf dem Markt, der über eine Innenkühlung, eine optimierte Fräsgeometrie und umfanggeschliffene Wendeschneidplatten verfügt“, erklärt Soni. „Diese Eigenschaften sorgen für hochwertige Nuten und verhindern Spanstauprobleme, wie sie zuvor bei Omega Renk auftraten. Dadurch konnten wir mit dem neuen Werkzeug die Vorschubrate von 200 auf 320 mm/min steigern und die Anzahl der erforderlichen Durchläufe senken.“ Ein weiterer Vorteil bestand in der glatteren Bauteiloberfläche und dem damit verbundenen geringeren Aufwand für das abschließende Polieren nach dem Fräsen.
Nach den Worten von Sushil Prakash, Geschäftsführer und Mitbegründer von Omega Renk, war die daraus resultierende höhere Wirtschaftlichkeit die Grundlage für den Angriff des Unternehmens auf die schnell wachsenden, kostenorientierten Märkte in Asien. „Rentabilität erreicht man nicht durch billige Rohstoffe oder billige Arbeitskräfte“, erklärt er, „sondern nur durch Produktivität.“
Omega Renk Bearings
Im Jahr 2000 gliederte das Ehepaar Sushil und Dipa Prakash, Mitbegründer von Omega Renk Bearings, ein eigenes Unternehmen aus dem von Sushils Vater gegründeten Betrieb aus, um Gleitlager für den Export nach Europa herzustellen. Im ersten Betriebsjahr 2003 lag der Umsatz bei rund einer Million Euro. Inzwischen übersteigt der jährliche Umsatz 10 Millionen Euro. Etwa 80% der Verkäufe werden im Exportgeschäft erzielt. Von den hergestellten Produkten basieren ca. 80% auf Konstruktionszeichnungen der Kunden, während 20% hauseigene Entwicklungen zur Erfüllung von Kundenbedürfnissen sind. Das Unternehmen hat mehr als 135.000 Lager vom Typ RENK E nach Deutschland geliefert und ist Zulieferer und Servicepartner von RENK in Indien. Neben RENK-Produkten fertigt das Unternehmen auch Gleit- und Führungslager für Kunden wie Alstom, Andritz, General Electric und Siemens.
