


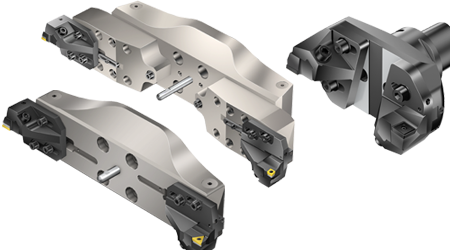
Durchmesser 148–1260 mm (5,91–49,61 Zoll)
 |  |  | |||
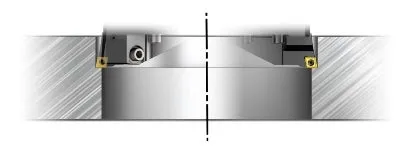 | 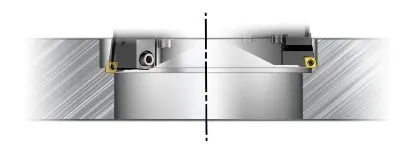 | 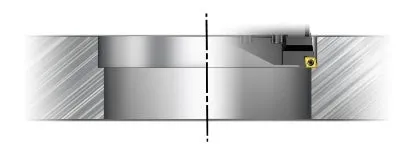 | |||
| Produktives Aufbohren | Stufen-Aufbohren | Einschneiden-Aufbohren | |||
| Anforderungen: | |||||
| 1 Adapter 2 Schneidenträgerverlängerungen 2 Einbauhalter | 1 Adapter 2 Schneidenträgerverlängerungen 2 Einbauhalter | 1 Adapter 1 (2) Schneidenträgerverlängerungen 1 (2) Einbauhalter Zweiter Schneidenträger und Einbauhalter werden als Ausgleichsgewicht verwendet |
Werkzeugmontage
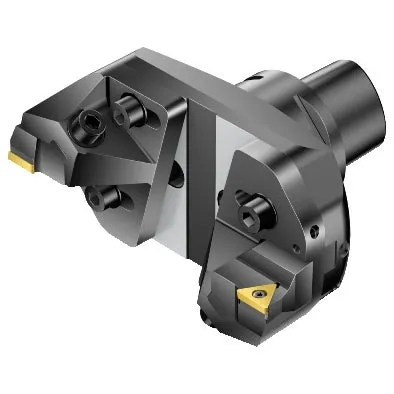
Durchmesser 148–300 mm (5,83–11,81 Zoll)
- Schneidenträger am Halter befestigen und Unterlegscheiben auf Spannschrauben setzen.
- Einbauhalter auf die Schneidenträger setzen und Tellerfedern auf Spannschrauben setzen.
- Spannschrauben an den Schneidenträgern handfest anziehen, damit die Schneidenträger und Einbauhalterungen leicht bewegt werden können.
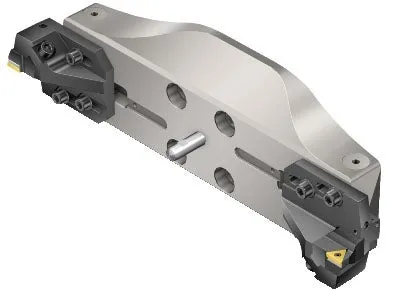
Durchmesser 298–540 mm (11,81–21,26 Zoll)
- Schneidenträger in der richtigen Position je nach Durchmesserbereich an der Brücke montieren.
- Einbauhalter auf die Schneidenträger setzen.
- Tellerfedern auf Spannschrauben anbringen.
- Spannschrauben an den Schneidenträgern handfest anziehen, damit die Schneidenträger und Einbauhalterungen leicht entfernt werden können.
Der Druck der Tellerfedern verhindert, dass sich der Schneidenträger beim Festziehen der Schrauben des Schneidenträgers oder durch Schwerkraft beim Einstellen des in der Maschine eingespannten Tools bewegt.
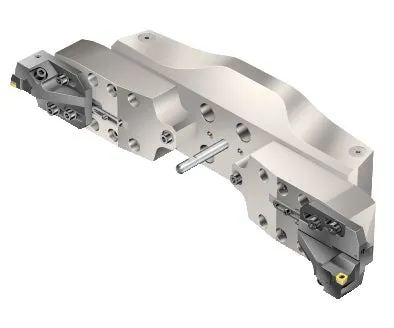
Durchmesser 538–1260 mm (21,18–49,61 Zoll)
- Brückenverlängerungen in der richtigen Position je nach Durchmesserbereich an der Brücke montieren.
- Mit Schrauben befestigen, auf korrektes Drehmoment prüfen.
- Schneidenträger in der richtigen Position je nach Durchmesserbereich an den Brückenverlängerungen montieren.
- Einbauhalter auf die Schneidenträger setzen.
- Tellerfedern auf Spannschrauben anbringen.
- Spannschrauben am Schneidenträger handfest anziehen, damit die Schneidenträger und Einbauhalterungen leicht bewegt werden können.
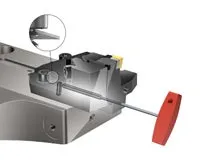
Der Druck der Tellerfedern verhindert, dass sich der Schneidenträger beim Festziehen der Schrauben des Schneidenträgers oder durch Schwerkraft beim Einstellen des in der Maschine eingespannten Tools bewegt. Sicherstellen, dass die Tellerfeder gemäß der Abbildung platziert ist.
Start by selecting one or more products
Wählen Sie zunächst ein oder mehrere Produkte aus.
Werkzeugeinstellung
Produktives Aufbohren
- Spannschrauben des Einbauhalters für eine leichte Einstellung vorspannen.
- Mit der Einstellschraube einstellen, bis der Eckenradius die eingestellte Länge erreicht.
- Die Länge immer von einem kleineren zu einem größeren Wert hin einstellen.
- Die Spannschraube des Einbauhalters verriegeln.
- Die Einbauhalter einstellen (axial):
- Die Schneidenträger einstellen (radial):
- Spannschrauben der Schneidenträger für eine leichte Einstellung vorspannen.
- Mit der Einstellschraube einstellen, bis der Eckenradius den eingestellten Durchmesser erreicht.
- Den Durchmesser immer von einem kleineren zu einem größeren Wert hin einstellen.
- Die Spannschrauben des Schneidenträgers verriegeln.
- Schneidplatten montieren.
- Werkzeug in die Voreinstellvorrichtung setzen.
- Das Werkzeug drehen, bis der größte Durchmesser auf dem gewählten Schneidenträger gefunden wurde. Diese Position an der Voreinstellvorrichtung verriegeln.
- Einstellen des gewünschten Durchmessers an der Werkzeug-Voreinstellvorrichtung:
- Dies für Schneidenträger 2 wiederholen.
- Die Spannschrauben an den Schneidenträgern und Einbauhaltern festziehen. Für Empfehlungen zum richtigen Anzugsmoment für Ihr Aufbohrwerkzeug siehe Montageanleitung unten (kann, falls erforderlich, auch außerhalb der Werkzeug- Voreinstellvorrichtung erfolgen).
- Durchmesser und Werkzeuglänge in der Werkzeug-Voreinstellvorrichtung prüfen. Falls möglich, die Werkzeugdaten auf die Maschinensteuerung übertragen.
Stufen-Aufbohren
Die beiden Schneidenträger auf verschiedene Durchmesser und Höhen einstellen. Der Schneidenträger mit dem kleineren Durchmesser muss in die längere axiale Position gestellt werden; der Schneidenträger mit dem Enddurchmesser stellt eine kleinere Werkzeuglänge dar. Die axiale Differenz zwischen beiden Schneidkanten muss mindestens die Hälfte der Vorschubgeschwindigkeit betragen. Die Vorschubgeschwindigkeit pro Zahn entspricht er Vorschubgeschwindigkeit pro Umdrehung.
- Spannschrauben des Einbauhalters für eine leichte Einstellung vorspannen.
- Mit der Einstellschraube einstellen, bis der Eckenradius die eingestellte Länge erreicht.
- Die Länge immer von einem kleineren zu einem größeren Wert hin einstellen.
- Die Spannschraube des Einbauhalters verriegeln.
- Die Einbauhalter einstellen (axial):
- Die Schneidenträger einstellen (radial):
- Spannschrauben der Schneidenträger für eine leichte Einstellung vorspannen.
- Mit der Einstellschraube einstellen, bis der Eckenradius den eingestellten Durchmesser erreicht.
- Den Durchmesser immer von einem kleineren zu einem größeren Wert hin einstellen.
- Die Spannschrauben des Schneidenträgers verriegeln.
- Schneidplatten montieren.
- Werkzeug in die Voreinstellvorrichtung setzen.
- Das Werkzeug drehen, bis der größte Durchmesser auf dem gewählten Schneidenträger gefunden wurde. Diese Position an der Voreinstellvorrichtung verriegeln.
- Hinweis: Die Gesamtschnitttiefe sollte in zwei gleich große Teile aufgeteilt werden, um das Werkzeug so gut wie möglich ausgewuchtet zu halten.
- Einstellen der gewünschten Durchmesser an der Werkzeug-Voreinstellvorrichtung:
- Dies für Schneidenträger 2 wiederholen.
- Die Spannschrauben an den Schneidenträgern und Einbauhaltern festziehen. Für Empfehlungen zum richtigen Anzugsmoment für Ihr Aufbohrwerkzeug siehe Montageanleitung unten (kann, falls erforderlich, auch außerhalb der Werkzeug- Voreinstellvorrichtung erfolgen).
- Durchmesser und Werkzeuglänge in der Werkzeug-Voreinstellvorrichtung prüfen. Falls möglich, die Werkzeugdaten auf die Maschinensteuerung übertragen.
Einschneiden-Bearbeitung
- Eine axiale Einstellung ist nicht erforderlich. Die Spannschraube des Einbauhalters verriegeln.
- Die Schneidenträger einstellen (radial):
- Spannschrauben der Schneidenträger für eine leichte Einstellung vorspannen.
- Mit der Einstellschraube einstellen, bis der Eckenradius den eingestellten Durchmesser erreicht.
- Den Durchmesser immer von einem kleineren zu einem größeren Wert hin einstellen.
- Die Spannschrauben des Schneidenträgers verriegeln.
- Schneidplatte in einem Einbauhalter montieren. Hinweis: Der andere Schneidenträger mit Einbauhalter wird zum Auswuchten des Tools verwendet.
- Werkzeug in die Voreinstellvorrichtung setzen.
- Das Werkzeug drehen, bis der größte Durchmesser auf dem gewählten Schneidenträger gefunden wurde. Diese Position an der Voreinstellvorrichtung verriegeln.
- Einstellen des gewünschten Durchmessers an der Werkzeug-Voreinstellvorrichtung:
- Dies für Schneidenträger 2 wiederholen.
- Die Spannschrauben an den Schneidenträgern und Einbauhaltern festziehen. Für Empfehlungen zum richtigen Anzugsmoment für Ihr Aufbohrwerkzeug siehe Montageanleitung unten (kann, falls erforderlich, auch außerhalb der Werkzeug- Voreinstellvorrichtung erfolgen).
- Durchmesser und Werkzeuglänge in der Werkzeug-Voreinstellvorrichtung prüfen. Falls möglich, die Werkzeugdaten auf die Maschinensteuerung übertragen.
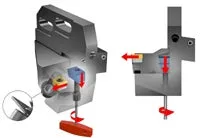
Durchmesser 298–1260 mm (11,73–49,61 Zoll)
Mehrschneiden-Aufbohren
Die empfohlene Methode zur Durchmessereinstellung ist eine Voreinstellvorrichtung oder die Verwendung des Arbeitstisches als Referenz in Verbindung mit einem Voreinstell-Messgerät. Die Skalenmarkierungen sind hilfreich für die Grobeinstellung der Schneidenträger, wenn keine Voreinstellvorrichtung zur Verfügung steht. Die Einstellschraube und die Tellerfeder sind äußerst hilfreich für die einfache und leichte Einstellung der Schneidenträger, besonders wenn das Werkzeug in der Spindel eingespannt ist.
Der Mittelstift ist eine gute Hilfe beim Einstellen der Schneidenträger, wenn keine Voreinstellvorrichtung zur Verfügung steht: Den Abstand vom Mittelstift zur Schneidkante messen und den Radius des Mittelstifts (8 mm (0,315 Zoll)) abziehen, um die radiale Position der Schneidkante zu erhalten.
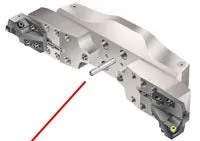
Mittelstift
