 close
- Produktechevron_right
- Lernenchevron_right
- Fertigungslösungenchevron_right
- Supportchevron_right


CoroBore® BR10
Einschneiden-Aufbohrwerkzeuge

Berücksichtigungen beim Rückwärtsaufbohren
Durchmesserbereich ändert sich beim Rückwärtsaufbohren. Auf die Auskraglänge des Aufbohrwerkzeugs achten, damit keine Kollision verursacht wird.

Drehmoment
Stets einen Drehmomentschlüssel verwenden und das richtige Drehmoment für Wendeplattenschrauben und Werkzeugmontage wählen.

Verschlissene Artikel austauschen
Verschlissene und abgenutzte Schrauben, Zwischenlagen und Tellerfedern ersetzen. Es empfiehlt sich, die Tellerfeder nach fünfmaligem Spannen der Schneidenträger auszutauschen, um während bei der Durchmesserverstellung im Voreinstellgerät die Vorspannfunktion beizubehalten.

Einmal jährlich mit Öl besprühen
Mindestens einmal im Jahr alle Montageteile mit Öl besprühen.


Anwendungstipps
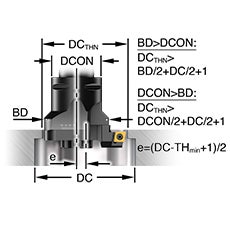
Erste Überlegungen
Beachten Sie die Auskraglänge des Aufbohrwerkzeugs, damit keine Kollision verursacht wird.Für das Rückwärtsaufbohren wird eine Durchgangsbohrung mit einem Mindestdurchmesser von DC/2 + BD1/2 benötigt.
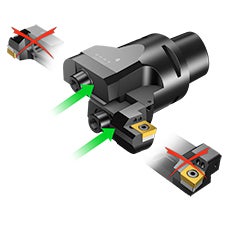
Werkzeugeinstellung für das Rückwärtsaufbohren
Entfernen Sie die Madenschraube aus der oberen Kühlschmierstofföffnung und schrauben Sie diesen in die untere
Kühlmittelöffnung für korrekte Kühlmittelausrichtung
Drehen Sie den Einbauhalter um 180°
Falls erforderlich, verwenden Sie eine Schneidenträgerverlängerung
Kehren Sie die Drehrichtung um
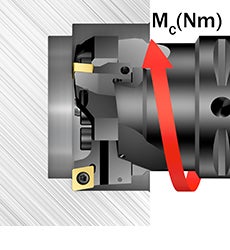
Leistungsschwache Maschinen
Beim Schruppen sicherstellen, dass die Maschine die erforderliche Drehzahl und die Leistung für die spezifische Aufbohranwendung aufbringen kann. Vorschub, Anzahl der Schneidplatten, Bohrungsdurchmesser und Schnitttiefe sind die Parameter mit den größten Auswirkungen.
Empfehlungen
Schnittdaten
Allgemeine Empfehlungen zum Schruppaufbohren:
- Startdaten: vc 200 m/min (gilt, wenn vc auf der Wendeschneidplattenbox größer als vc 200 m/min) bei kurzem Überhang ist. Empfehlungen zu Schnittdaten und Vorschub auf der Wendeplattenbox überprüfen
- vc = 50% der Schnittdatenempfehlungen auf dem Etikett.Bei Auftreten von Vibrationen sind Schnittgeschwindigkeit und Vorschub zu reduzieren. Nicht die maximalen Werte für ap zur gleichen Zeit verwenden.
Anzugsmoment
Schraube für Wendeschneidplatte
| ISO | ANSI | Nicht-ISO | Bestellnummer | Größe | Torx Plus | Nm | Fuß/Pfund |
| CC06 | CC2(1.5) | 5513 020-03 | M2,5 | 7IP | 0.9 | 0.7 | |
| CC09 | CC09 | 5513 020-09 | M3,5 | 15IP | 3.0 | 2.2 | |
| CC12 | CC43 | 5513 020-17 | M4x0,5 | 15IP | 3.0 | 2.2 | |
| SP06 | 5513 020-33 | M2,2 | 7IP | 0.8 | 0.59 | ||
| SP08 | 5513 020-57 | M3 | 9IP | 1.7 | 1.25 | ||
| SP12 | 416.1-833 | M3,5 | 10IP | 2 | 1.48 | ||
| SP18 | 5513 020-25 | M4 | 15IP | 3 | 2.2 | ||
| SN15 | SN54 | 5512 086-03 | M6 | 20IP | 6.4 | 4.7 | |
CoroBore® BR10
| Wendeschneidplatte 90° | |||||||
| Größe | DCN (mm) | DCX (mm) | ISO | ANSI | Nm | Fuß/Pfund | Schraubengröße |
| A | 32 | 38 | CC06 | CC2(1.5) | 4.8 | 3.5 | M 4 |
| B | 37 | 45 | CC06 | CC2(1.5) | 4.8 | 3.5 | M 4 |
| C | 44 | 54 | CC06 | CC2(1.5) | 9 | 6.6 | M 5 |
| D | 53 | 65 | CC06 | CC2(1.5) | 16 | 11.8 | M 6 |
| DX | 64 | 76 | CC09 | CC3(2.5) | 16.0 | 11.8 | M 6 |
| E | 75 | 91 | CC12 | CC43 | 38.0 | 28.0 | M 8 |
| F | 90 | 110 | CC12 | CC43 | 75 | 55.3 | M 10 |
| G | 109 | 136 | CC12 | CC43 | 75 | 55.3 | M 10 |
| H | 135 | 170 | CC12 | CC43 | 75 | 55.3 | M 10 |
Werkzeughalter
Biegesteifigkeit und Drehmomentübertragung sind die wichtigsten Faktoren bei der Auswahl eines Werkzeughalters für Aufbohroperationen. Erste Wahl sollten immer Werkzeuge Coromant Capto® Kupplung sein, der derzeit besten Kupplung auf dem Markt, die höchste Wiederholgenauigkeit und beste Stabilität bietet.
Konto erstellen chevron_right
Bestellungen aufgeben, Preise einsehen und Werkzeugverfügbarkeit prüfen
Abonnieren Sie unseren Newsletter chevron_right
Anmelden und auf dem Laufenden bleiben.

Sandvik Tooling Deutschland GmbH - Geschäftsbereich Coromant
+4921141873489AB Sandvik Coromant, 811 81 Sandviken, Schweden