 close
- Produktechevron_right
- Lernenchevron_right
- Fertigungslösungenchevron_right
- Supportchevron_right


CoroBore® BR20
Zweischneiden-Aufbohrwerkzeuge für hohe Bearbeitungsflexibilität
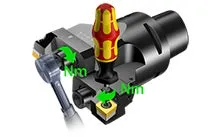
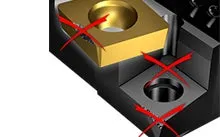
Drehmoment
Stets einen Drehmomentschlüssel verwenden und das empfohlene Drehmoment für Schrauben bei der Wendeschneidplatten- und Werkzeugmontage anwenden.
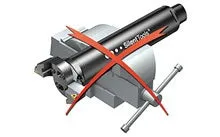
Spannen
Gedämpfte Silent Tools™ nicht direkt über den Adapterkörper spannen.
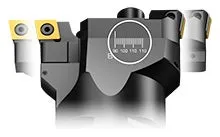
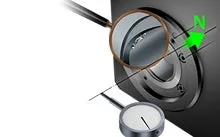
Laserbeschriftete Skala
Die laserbeschriftete Skala auf dem Adapter erleichtert die Einstellung des Durchmessers.
Anwendungstipps
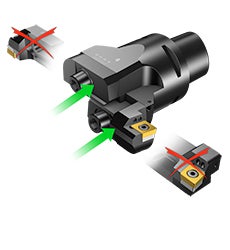
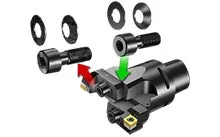
Werkzeugeinstellung für das Rückwärtsaufbohren
Entfernen Sie die Madenschraube aus der oberen Kühlmittelöffnung und schrauben Sie diese in die untere
Kühlmittelöffnung für die richtige Kühlmittelausrichtung
Drehen Sie den Einbauhalter um 180°
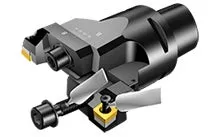
Falls erforderlich, verwenden Sie eine Schneidenträgerverlängerung
Kehren Sie die Drehrichtung um
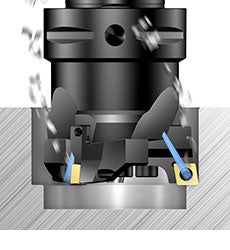
Grundbohrung
Bei der Herstellung von Grundbohrungen ist eine ordnungsgemäße Spanabfuhr ein entscheidender Faktor.
Die Wahl der korrekten Schnittdaten ist unverzichtbar für eine gute Spanbildung
Stellen Sie sicher, dass kein Spänestau oder ein Verschleiß der Wendeschneidplatten vorliegt
Sorgen Sie für einen ausreichenden Kühlschmierstoffdruck und -fluss, um eine gute Spanabfuhr zu erzielen
Bei der Spanabfuhr ist der Einsatz von Vertikalmaschinen kritischer als der Einsatz von Horizontalmaschinen
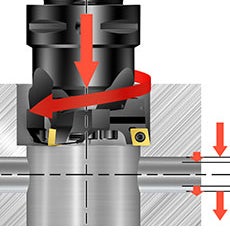
Schnittunterbrechungen
Die Bearbeitung mit Schnittunterbrechungen wie bei Kreuzbohrungen stellt hohe Ansprüche an die Schnittbedingungen der Schneidplatte.
Eine zähe Sorte wählen
Eine stabile, quadratische Schneidplatte mit negativer Grundform für erhöhte Prozesssicherheit und minimierten Verschleiß wählen
Bei schwerer Schnittunterbrechung Schnittdaten reduzieren
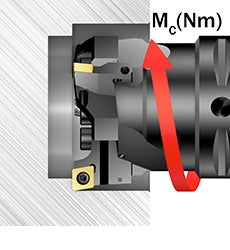
Leistungsschwache Maschinen
Beim Schruppen sicherstellen, dass die Maschine die erforderliche Drehzahl und die Leistung für die spezifische Aufbohranwendung aufbringen kann. Vorschub, Anzahl der Schneidplatten, Bohrungsdurchmesser und Schnitttiefe sind die Parameter mit den größten Auswirkungen.
Empfehlungen
Allgemeine Empfehlungen Schruppaufbohren:
- Startdaten: vc 200 m/min (gültig, wenn vc auf der Wendeschneidplattenbox größer als vc 200 m/min ist) bei kurzem Überhang. Überprüfen Sie die Wendeplattenbox auf Empfehlungen zu Vorschub und Schnitttiefe
- vc = 50 % der empfohlenen Daten auf dem Etikett. Bei auftretenden Vibrationen Geschwindigkeit reduzieren und Vorschub erhöhen. Max. empfohlenen Vorschub und ap nicht gleichzeitig verwenden
- Verhältnis nutzbare Länge/Durchmesser (ULDR) = Aufbohrtiefe LU / Aufbohrdurchmesser DC
Schnittdaten: CoroBore® 111
| Bestellcode | Sorte | Vorschubbereich (fn) | Schnitttiefe (ap) | Schnittgeschwindigkeit (vc) | ||||||
| Min. | Max. | Empfohlen | Min. | Max. | Empfohlen | Min. | Max. | Empfohlen | ||
| SPMT0606-BR | 4425 | 0.10 | 0.25 | 0.20 | 0.6 | 4.5 | 2.0 | 365 | 460 | 395 |
| SPMT0606-BM | 2025 | 0.10 | 0.15 | 0.10 | 0.6 | 4.5 | 1.8 | 260 | 265 | 265 |
| SPMT0606-BR | 3210 | 0.15 | 0.30 | 0.25 | 0.6 | 4.5 | 2.0 | 285 | 330 | 300 |
| SPMT0606-BM | 1145 | 0.10 | 0.15 | 0.10 | 0.6 | 4.5 | 1.8 | 15 | 20 | 20 |
| SPMT0808-BR | 4425 | 0.15 | 0.35 | 0.20 | 0.8 | 6.5 | 2.5 | 325 | 425 | 395 |
| SPMT0808-BM | 2025 | 0.10 | 0.25 | 0.20 | 0.8 | 6.5 | 2.2 | 225 | 265 | 240 |
| SPMT0808-BR | 3210 | 0.20 | 0.50 | 0.30 | 0.8 | 6.5 | 2.5 | 235 | 315 | 285 |
| SPMT0808-BM | 1145 | 0.10 | 0.15 | 0.10 | 0.8 | 6.5 | 2.2 | 15 | 20 | 20 |
| SPMT1212-BR | 4425 | 0.15 | 0.40 | 0.25 | 1.2 | 9.0 | 3.0 | 305 | 425 | 365 |
| SPMT1210-BM | 2025 | 0.10 | 0.30 | 0.20 | 1.0 | 9.0 | 2.5 | 205 | 265 | 240 |
| SPMT1212-BR | 3210 | 0.20 | 0.50 | 0.30 | 1.2 | 9.0 | 3.0 | 235 | 315 | 285 |
| SPMT1210-BM | 1145 | 0.10 | 0.20 | 0.15 | 1.0 | 9.0 | 2.5 | 10 | 20 | 15 |
| SPMT1812-BR | 4425 | 0.20 | 0.40 | 0.30 | 1.2 | 12.0 | 3.8 | 305 | 395 | 345 |
| SPMT1810-BM | 2025 | 0.20 | 0.30 | 0.25 | 1.0 | 12.0 | 3.0 | 205 | 240 | 225 |
| SPMT1812-BR | 3210 | 0.25 | 0.50 | 0.30 | 1.2 | 12.0 | 3.8 | 235 | 300 | 285 |
| SPMT1810-BM | 1145 | 0.10 | 0.20 | 0.15 | 1.0 | 12.0 | 3.0 | 10 | 20 | 15 |
Anzugsmoment
Wendeschraube
| ISO | ANSI | Non-ISO | Code | Größe | Torx Plus | Nm | Ft/lbs |
| CC06 | CC2(1.5) | 5513 020-03 | M2,5 | 7IP | 0.9 | 0.7 | |
| CC09 | CC09 | 5513 020-09 | M3,5 | 15IP | 3.0 | 2.2 | |
| CC12 | CC43 | 5513 020-17 | M4x0,5 | 15IP | 3.0 | 2.2 | |
| SP06 | 5513 020-33 | M2,2 | 7IP | 0.8 | 0.59 | ||
| SP08 | 5513 020-57 | M3 | 9IP | 1.7 | 1.25 | ||
| SP12 | 416.1-833 | M3,5 | 10IP | 2 | 1.48 | ||
| SP18 | 5513 020-25 | M4 | 15IP | 3 | 2.2 | ||
| SN15 | SN54 | 5512 086-03 | M6 | 20IP | 6.4 | 4.7 | |
Maximales Schnittmoment und Drehzahl
| Kit-Produktcodes | Adapter | Maximales Schnittmoment | Max. Drehzahl | |
| Nm | ft-lb | |||
| BR20D-29CC06F/SP06Y-C4L | C4-BR20D-A-189 | 100 | 74 | 15000 |
| BR20D-36CC06F/SP06Y-C3L | C3-BR20D-B-205 | 165 | 122 | 11000 |
| BR20D-45CC09F/SP08Y-C3L | C3-BR20D-C-208 | 290 | 214 | 9000 |
| BR20D-45CC09F/SP08Y-C4L | C4-BR20D-C-257 | 290 | 214 | 9000 |
| BR20D-45CC09F/SP08Y-C6L | C6-BR20D-C-284 | 290 | 214 | 11000 |
| BR20D-56CC09F/SP08Y-C4L | C4-BR20D-D-207 | 350 | 258 | 12000 |
| BR20D-56CC09F/SP08Y-C5L | C5-BR20D-D-323 | 350 | 258 | 7000 |
| BR20D-56CC09F/SP08Y-C6L | C6-BR20D-D-350 | 350 | 258 | 8000 |
| BR20D-71CC12F/SP12Y-C5M | C5-BR20D-E-282 | 580 | 428 | 7000 |
| BR20D-71CC12F/SP12Y-C6M | C6-BR20D-E-382 | 580 | 428 | 7000 |
| BR20D-90CC12F/SP12Y-C6M | C6-BR20D-F-380 | 780 | 575 | 5000 |
| BR20D-90CC12F/SP12Y-C8M | C8-BR20D-F-480 | 780 | 575 | 4000 |
| BR20D-116CC12F/SP12Y-C8S | C8-BR20D-G-388 | 940 | 693 | 5000 |
| BR20D-116CC12F/SP12Y-C8M | C8-BR20D-G-478 | 940 | 693 | 4000 |
| BR20D-150CC12F/SP12Y-C8M | C8-BR20D-H-478 | 1000 | 738 | 4000 |
CoroBore® BR20/CoroBore® BR20 mit Silent Tools™-Technologie
| Wendeschneidplatte 90° | Wendeschneidplatte 84° | ||||||||||
| Größe | DCN (mm) | DCX (mm) | ISO | ANSI | Nm | Ft/lbs | Schraubengröße | Non-ISO | Nm | Ft/lbs | Schraubengröße |
| A | 23 | 29 | CC06 | CC2(1.5) | 4.8 | 3.5 | M4 | SP06 | 4.8 | 3.5 | M4 |
| B | 28 | 36 | CC06 | CC2(1.5) | 4.8 | 3.5 | M4 | SP06 | 4.8 | 3.5 | M4 |
| C | 35 | 45 | CC09 | CC3(2.5) | 9 | 6,6 | M5 | SP08 | 9 | 6,6 | M5 |
| D | 44 | 56 | CC09 | CC3(2.5) | 16.0 | 11.8 | M6 | SP08 | 16.0 | 11.8 | M6 |
| E | 55 | 71 | CC12 | CC43 | 38.0 | 28.0 | M8 | SP12 | 38.0 | 28.0 | M8 |
| F | 70 | 90 | CC12 | CC43 | 75 | 55 | M10 | SP12 | 75 | 55 | M10 |
| G | 89 | 116 | CC12 | CC43 | 75 | 55 | M10 | SP12 | 75 | 55 | M10 |
| H | 115 | 150 | CC12 | CC43 | 75 | 55 | M10 | SP12 | 75 | 55 | M10 |
Werkzeugaufnahme
Biegefestigkeit und Drehmomentübertragung sind die wichtigsten Faktoren bei der Wahl eines Werkzeughalters für Aufbohroperationen. Die erste Wahl sollten immer Werkzeuge mit
Coromant Capto®-Schnittstelle sein, die eine ausgezeichnete Wiederholgenauigkeit und die besten Stabilitätseigenschaften auf dem Markt bietet. Verwenden Sie nur ein adaptives Element zwischen dem Silent Tools™-Adapter und der Maschinenwerkspindel.
Konto erstellen chevron_right
Bestellungen aufgeben, Preise einsehen und Werkzeugverfügbarkeit prüfen
Abonnieren Sie unseren Newsletter chevron_right
Anmelden und auf dem Laufenden bleiben.

Sandvik Tooling Deutschland GmbH - Geschäftsbereich Coromant
+4921141873489AB Sandvik Coromant, 811 81 Sandviken, Schweden