 close
- Produktechevron_right
- Lernenchevron_right
- Fertigungslösungenchevron_right
- Supportchevron_right


CoroDrill® DS20
Wendeschneidplattenbohrer für Zuverlässigkeit, Vorhersagbarkeit und herausragende Vorschubgeschwindigkeiten für Bohrungstiefen von 4-7xDC.
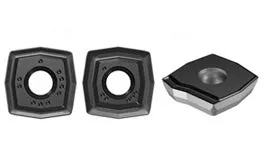
Geometrieauswahl für Zentrumschneide
-M7 -L5S
-L5
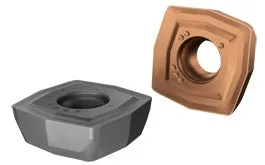
Sortenauswahl für Zentrumschneide
GC1344
GC1144
H13A
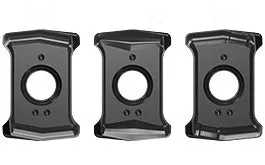
Geometrieauswahl für Außenschneide
-M7W
-L5W
-S5W
-H5W
-L6W
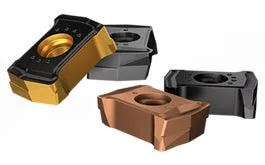
Sortenauswahl für Außenschneide
GC4334
GC2044
GC4344
GC4324
H13A
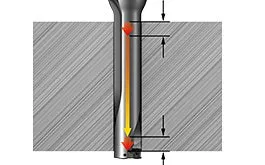
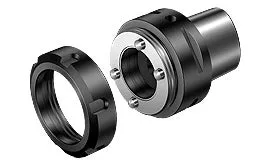
Anwendungshinweise
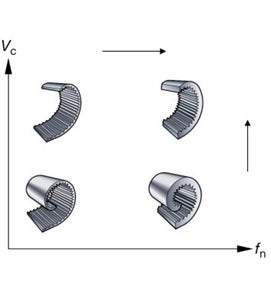
Spankontrolle
Spanbildung und Spanabfuhr sind entscheidende Faktoren beim Bohren und abhängig von vielen verschiedenen Parametern. Schauen Sie sich unsere Hinweise zur Erzielung optimaler Spankontrolle an.
Erzielung einer guten Bohrungsqualität
Die Erzielung einer guten Bohrungsqualität kann zusätzliche Aufmerksamkeit erfordern. Hier finden Sie einige nützliche Tipps als Starthilfe.
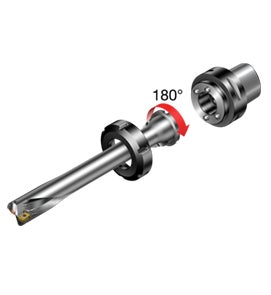
MDI
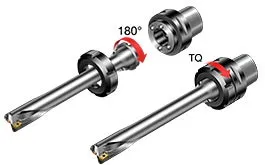
Die Position der Passstifte sorgt für eine exakte Schneidkantenpositionierung und ermöglicht eine Drehung um 180°. Dies ist bei schwierigen Maschinenbedingungen wie beispielsweise bei fehlausgerichteten oder instabilen Drehmaschinen sehr vorteilhaft.
Fortschrittliche Bearbeitungen
Fortschrittliche Bearbeitungen wie schräge oder gekrümmte Eintritte, Kreuzbohrungen oder unregelmäßige Flächen erfordern vor der Bearbeitung zusätzliche Aufmerksamkeit. Wir haben eine Reihe von nützlichen Informationen zusammengestellt, um die Bearbeitung fortschrittlicher Bohrungen zu vereinfachen.
Empfehlungen
Erstklassige Sorten und Geometrien
| Erste Wahl | Ergänzende Sorte | ||||
| Zentrumschneide | Außenschneide | Zentrumschneide | Außenschneide | ||
| Stahl mit niedrigem Kohlenstoffgehalt | P | P1.1 - 1.2: -L5 1344 P1.3–1.5: -M7 1344 | P1.1: -H5W 4334 P1.2: -L5W 4334 P1.3–1.5: -M7W 4334 | -L5 1344 | -L5W 4324 -L5W 4334 -L5W 4344 -H5W 4344 -M7W 4324 -M7W 4344 |
| Niedriglegierter Stahl | P | -M7 1344 | -M7W 4334 | -M7 1344 | -M7W 4324 -M7W 4344 |
| Rostfreier Stahl | M | -L5 1144 | -H5W 2044 | -L5 1144 | -L5W 2044 -L5W 4344 -H5W 4344 |
| Guss | K | -M7 1344 | -M7W 4334 | -M7 1344 | -M7W 4324 -M7W 4344 |
| NE-Metalle | N | -L5 H13A | -S5W H13A | -L5 1344 | -L5W 4344 |
| HRSA | S | -L5 1344 | -L6W 4344 (Inconel) -S5W 4344 (Titan) | -L5 H13A | -L5W H13A -S5W H13A |
| Gehärtete Stähle | H | -L5 1344 | -L6W 4344 | -M7 1344 | -M7W 4344 |
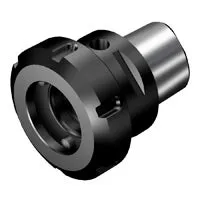
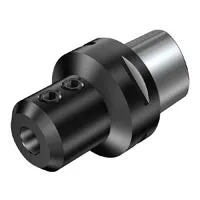
Empfohlene Werkzeughalter
| |  |
 |
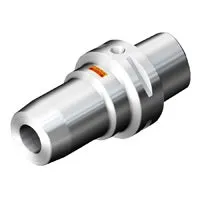 |
| MDI | ISO 9766 Adapter | Hydraulikspannfutter (CoroChuck® 930) |
|
| Schafttyp | MDI-Schaft | ISO-Schaft | Zylinderschaft (nur als Tailor Made® Lösung erhältlich) |
| Spannoption | ✔ | ✔ | ✔ |
| Zentrierend | ✔ | ✔ | ✔ |
| Programmumfang | ✔ | ✔ | ✔ |
| Oberflächenqualität | ✔ | ✔ | ✔ |
| Komplettwerkzeuglänge | ✔ | ✔ | ✔ |
| Anzugsdrehmoment | ✔ | ✔ | ✔ |
Informationen zum Wendeschneidplattensitz und Schraubschlüssel
| Bohrergröße, mm (Zoll) | Wendeschneidplattengröße | Schraubengröße | Artikelnummer, Schraube (SCCOD) | Schlüsselweite TORXPLUS® | Drehmoment, Nm (Pfund-Fuß) | Bits TORXPLUS® | Drehmomentschraubendreher für Bits (einstellbares Drehmoment) | Drehmomentschraubendreher (voreingestelltes Drehmoment) | Fester Schraubendreher |
| 15.00–18.00 (0.591–0.708) | 01 | M2.0 | 5513 020-27 | 6IP | 0.6 (0.44) | 5680 084-17 | 5680 105-01 | 5680 100-01 | 5680 046-08 |
| 18.01–22.00 (0.709–0.866) | 02 | M2.2 | 5513 020-88 | 7IP | 0.9 (0.66) | 5680 084-18 | 5680 105-01 | 5680 100-02 | 5680 046-03 |
| 22.01–27.00 (0.867–1.06) | 03 | M2.5 | 5513 020-58 | 7IP | 0.9 (0.66) | 5680 084-18 | 5680 105-01 | 5680 100-02 | 5680 046-03 |
| 27.01–33.00 (1.06–1.30) | 04 | M3.0 | 5513 020-57 | 9IP | 1.4 (1.03) | 5680 084-20 | 5680 105-02 | 5680 100-04 | 5680 046-04 |
| 33.01–40.00 (1.30–1.57) | 05 | M3.5 | 416.1-833 | 10IP | 2.0 (1.48) | 5680 084-21 | 5680 105-02 | 5680 100-05 | 5680 046-05 |
| 40.01–52.00 (1.58–2.05) | 06 | M4.0 | 416.1-834 | 15IP | 3.0 (2.21) | 5680 084-15 | 5680 105-02 | 5680 100-06 | 5680 046-02 |
| 52.01–65.00 (2.05–2.56) | 07 | M4.0 | 416.1-834 | 15IP | 3.0 (2.21) | 5680 084-15 | 5680 105-02 | 5680 100-06 | 5680 046-02 |
Hinweis:
- Es wird empfohlen, einen Drehmomentschraubendreher zu verwenden, um unerwartete Probleme mit Schrauben zu vermeiden.
- Schrauben und Bits sind im Lieferumfang enthalten
- TORXPLUS® Bits für eine Verwendung mit einstellbarem Drehmoment.
Apps
Highlights
CoroDrill® DS20 Demo-Version
Erleben Sie unseren CoroDrill DS20 in Aktion.
MDI
Erzielen Sie noch stabilere Bohrungstoleranzen mit der hochpräzisen MDI-Schnittstelle. Eine Kupplungsgröße lässt sich für mehrere Bohrerdurchmesser verwenden, wodurch der Lagerbestand sowie die Stückkosten deutlich reduziert werden.
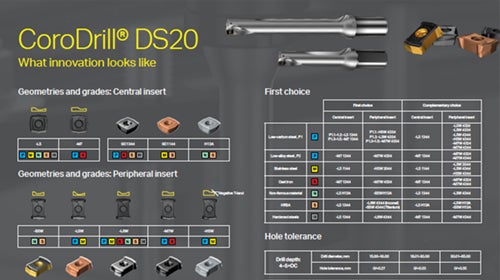
CoroDrill® DS20 Poster
Laden Sie das Poster herunter und entdecken Sie die wichtigsten Funktionen von CoroDrill® DS20.
Konto erstellen chevron_right
Bestellungen aufgeben, Preise einsehen und Werkzeugverfügbarkeit prüfen
Abonnieren Sie unseren Newsletter chevron_right
Anmelden und auf dem Laufenden bleiben.

Sandvik Tooling Deutschland GmbH - Geschäftsbereich Coromant
+4921141873489AB Sandvik Coromant, 811 81 Sandviken, Schweden