 close
- Produktechevron_right
- Lernenchevron_right
- Fertigungslösungenchevron_right
- Supportchevron_right


CoroMill® QD
Prozesssicheres Nutenfräsen und Abtrennen
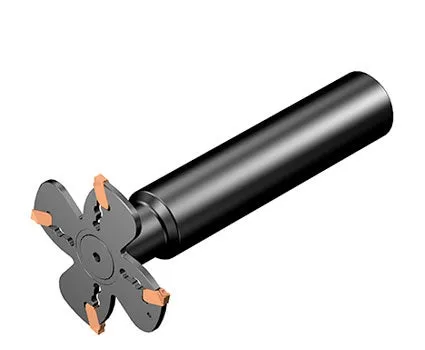
Tiefes Nutenfräsen

| Material | C 45 (CMC 02.1) (P2.1.Z.AN) |
| Anwendung | Tiefes Nutenfräsen |
| Maschine | MCM |
+1518%
PRODUKTIVITÄT
-160 STD
MASCHINENZEIT
(Einsparung/Jahr 11.023 €)
CoroMill QD ® | Wettbewerber | |
| Werkzeug | QD-E-063A25-M | HSS-Fräser, Ø 63 |
| Wendeschneidplatte | QD-NE-0200-020E-PM 1130 | |
| DC mm (Zoll) | 63 (2.5) | 63 (2.5) |
| zn | 4 | |
| n, U/min | 1000 | 101 |
| vc m/min (Fuß/min) | 198 (650) | 20 (66) |
| vf, mm/min (Zoll/min) | 500 (19.68) | 30 (1.18) |
| fz mm/z (Zoll/z) | 0.13 (0.0051) | 0.03 (0.0012) |
| ap mm (Zoll) | 2 (0.08) | 2 (0.08) |
| ae mm (Zoll) | 6 (0.24) | 6 (0.24) |
| Eingriffszeit / Bauteil (min) | 1.2 min | 20 min |
| Standzeit | 75 Bauteile | 10 Bauteile |
| Standzeit, m (Fuß) | 45 (163.4) | 6 (70.9) |
Tiefes Nutenfräsen
| Bauteil | Gelenk |
| Material | C 45 (CMC 02.1) (P2.1.Z.AN) |
| Anwendung | Tiefes Nutenfräsen |
| Maschine | Okuma (BT 50 VMC) |
+430 %
PRODUKTIVITÄT
-28 STD
MASCHINENZEIT
(Einsparung/Jahr 2352 €)
| ®CoroMill QD | Wettbewerber | |
| Werkzeug | QD-GC160X40-M | |
| Wendeschneidplatte | QD-NG-0300-020E-PM 1030 | |
| DC mm (Zoll) | 160 (6.3) | 160 (6.3) |
| zn | 12 | 10 |
| n, U/min | 398 | 298 |
| vc m/min (Fuß/min) | 200 (656) | 150 (492) |
| vf, mm/min (Zoll/min) | 480 (18.898) | 180 (7.087) |
| hex mm (Zoll) | 0.09 (0.0035) | 0.035 (0.0014) |
| fz mm/z (Zoll/z) | 0.1 (0.0039) | 0.06 (0.0024) |
| ap mm (Zoll) | 3 (0.118) | 3 (0.118) |
| ae mm (Zoll) | 44.5 (1.752) (1 Durchgang) | 15 (0.591) (3 Durchgänge) |
| Eingriffszeit/Bauteil | 0.25 min | 1.33 min |
| Standzeit | 415 Bauteile | 90 Bauteile |
| Standzeit, m (Fuß) | 49.8 (163.4) | 21.6 (70.9) |
Abstechen (ae 30 mm, Abtrennlänge Werkstück 76 mm)

| Bauteil | TSC315 - Halterung |
| Material | C45 (CMC 02.1) (P2.1.Z.AN) |
| Anwendung | Abtrennen (Ae30 Länge 76) |
| Maschine | Mori-Seiki NH5000 (BT 40 HMC) |
+350 %
PRODUKTIVITÄT
-258 STD
MASCHINENZEIT
(Einsparung/Jahr 340.098 €)
| ®CoroMill QD | Wettbewerber | |
| Werkzeug | QD-G-160X40-M | |
| Wendeschneidplatte | QD-NG-0300-020E-PM 1030 | |
| DC mm (Zoll) | 160 (6.3) | 160 (6.3) |
| zn | 12 | 10 |
| n, U/min | 300 | 239 |
| vc m/min (Fuß/min) | 151 (495) | 120 (394) |
| vf mm/min (Zoll/min) | 300 (11.811) | 65 (2.560) |
| hex mm (Zoll) | 0.06 (0.0033) | 0.02 (0.0008) |
| fz mm/z (Zoll/z) | 0.083 0.0033) | 0.03 (0.0012) |
| ap mm (Zoll) | 3 (0.118) | 3 (0.118) |
| ae mm (Zoll) | 20 (0.787) | 20 (0.787) |
| Taktzeit (min) | 0.68 | 3.11 |
| Standzeit | 177 Bauteile | 65 Bauteile |
| 200 Minuten | 120 Minuten | |
| Standzeit, m (Fuß) | 36 (118.1) | 13 (42.7) |
Abstechen (ae 30 mm, Abtrennlänge Werkstück 76 mm)
| Bauteil | TSC315 - Halterung |
| Material | C45 (CMC 02.1) (P2.1.Z.AN) |
| Anwendung | Abstechen (Ae30 Länge 76) |
| Maschine | Mori-Seiki NH5000 (BT 40 HMC) |
+281 %
PRODUKTIVITÄT
-77 STD
MASCHINENZEIT
(Einsparung/Jahr 6320 €)
| ®CoroMill QD | Wettbewerber | |
| Werkzeug | QD-GC100X22-M | |
| Wendeschneidplatte | QD-NG-0300-020E-PM 1030 | |
z n | 8 | 10 |
| n, U/min | 640 | 750 |
c v m/min (Fuß/min) | 200 (656) | 188 (617) |
f vmm/min (Zoll/min) | 560 (22.047) | 180 (7.087) |
ex h mm (Zoll) | 0.1 (0.0039) | 0.04 (0.0016) |
z f mm/z (Zoll/z) | 0.11 (0.0043) | 0.05 (0.0020) |
p a mm (Zoll) | 3 (0.118) | 4 (0.157) |
e a mm (Zoll) | 30 (1.181) (1 Durchgang) | 15 (0.591) (2 Durchgänge) |
| Eingriffszeit/Bauteil | 0.32 min | 1.22 min |
| Standzeit | 180 Bauteile | 50 Bauteile |
| Standzeit, m (Fuß) | 32.26 (105.8) | 10.98 (36.0) |
Konto erstellen chevron_right
Bestellungen aufgeben, Preise einsehen und Werkzeugverfügbarkeit prüfen
Abonnieren Sie unseren Newsletter chevron_right
Anmelden und auf dem Laufenden bleiben.

Sandvik Tooling Deutschland GmbH - Geschäftsbereich Coromant
+4921141873489AB Sandvik Coromant, 811 81 Sandviken, Schweden