 close
- Produktechevron_right
- Lernenchevron_right
- Fertigungslösungenchevron_right
- Supportchevron_right


CoroMill® MH20
Taschenfräsen mit hohen Vorschüben
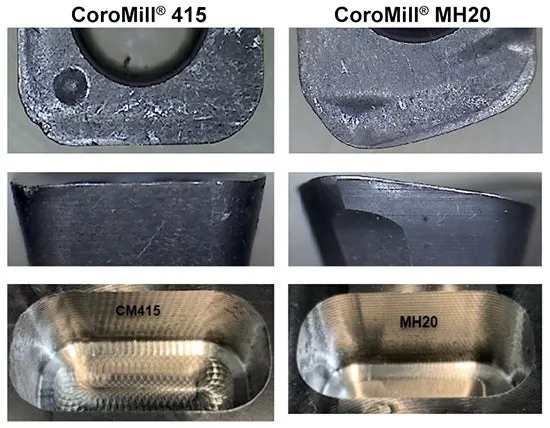
Leistungstest, ISO S
| Bauteil: | Tragflächenverstärkung (Luftfahrt) |
| Material: | S4.3.Z.AN (Ti6Al4V) |
| Bearbeitung: | Taschenfräsen |
| Maschine: | Okuma M560V-Genos, CAT40 BIG-PLUS® |
+32% Standzeit
| CoroMill® 415 | CoroMill® MH20 | |
| Werkzeug | 415-016A12-05H, zn: 3 | MH20-AR016O16-06L, zn: 2 |
| Wendeschneidplatte | 415N-050212E-M30 S30T | M20-060320E-L30 S30T |
| Werkzeugüberhang, mm (Zoll) | 40 (1.575) | 40 (1.575) |
| vc, m/min (Fuß/min) | 69 (226) | 69 (226) |
| n, U/min | 1000 | 1000 |
| fz, mm/z (Zoll/z) | 0.51 (0.020) | 0.51 (0.020) |
| vf, mm/min (Zoll/min) | 1530 (60.2) | 1016 (40.0) |
| ap, mm (Zoll) | 0.8 (0.031) | 0.8 (0.031) |
| ae, mm (Zoll) | 16 (0.630) | 15.8 (0.622) |
| Standzeit, min | 49 | 64.5 |
Ergebnis:
Mit CoroMill® MH20 konnte der Kunde die Standzeit um 32% steigern und erzielte gleichzeitig eine deutlich höhere Qualität der Bauteiloberfläche. Der Schneidkante von CoroMill ® MH20 zeigte eine verbesserte Schneidkantenstabilität und geringere Vibrationsneigung.
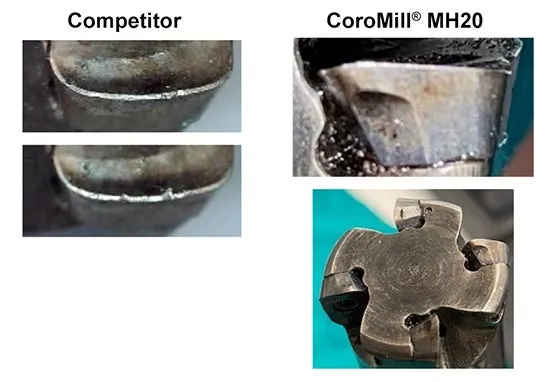
Leistungstest, ISO M
| Bauteil: | Nahrungsmittelverarbeitende Maschine - Bauteil |
| Material: | M1.0.Z.AQ (AISI 304) |
| Bearbeitung: | Scheibenfräsen |
| Maschine: | DMG MORI NT4250, Coromant Capto® C6 |
Sichere und zuverlässige Leistung
| Wettbewerber | Sandvik Coromant | |
| Werkzeug | DCX: 25 mm (1 Zoll), zn: 4 | MH20-025A25-06H, zn: 4 |
| Wendeschneidplatte | - | MH20-06 03 20E-L30 1040 |
| Werkzeugüberhang, mm (Zoll) | Futter + 70 (2.76)=160 (6.30) | Futter + 90 (3.54)=180 (7.09) |
| vc, m/min (Fuß/min) | 120 (394) | 120 (394) |
| n, U/min | 1530 | 1530 |
| fz, mm/z (Zoll/z) | 0.85 (0.033) | 0.85 (0.033) |
| vf, mm/min (Zoll/min) | 5200 (205) | 5200 (205) |
| ap, mm (Zoll) | 0.75 (0.030) | 0.75 (0.030) |
| ae, mm (Zoll) | 20 (0.787) | 20 (0.787) |
| Standzeit, min | 3 Bauteile / 49.5 min | 3 Bauteile / 49.5 min |
Ergebnis:
Nach der Bearbeitung von drei Bauteilen zeigte die Wendeschneidplatte des Wettbewerbers deutlichen Kerbverschleiß und Mikroausbrüche. Die CoroMill ® MH20 Wendeschneidplatte zeigte einen geringeren Verschleiß und überzeugte so mit einer zuverlässigen Schneidkante mit verbesserter Qualität.
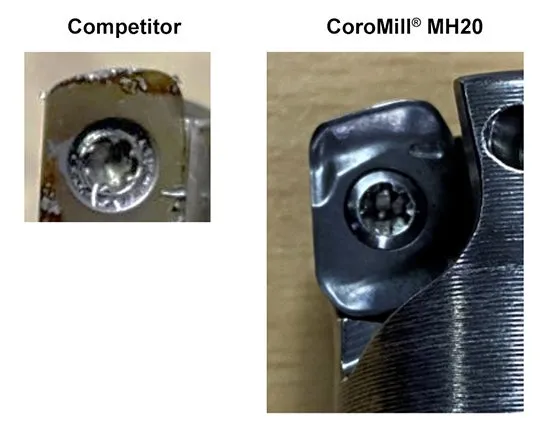
Leistungstest, ISO P
| Bauteil: | Achse |
| Material: | P2.1.Z.AN (30CrMnSiNi2A), nicht gehärtet |
| Bearbeitung: | Fräsen von tiefen Nuten und Abtrennen |
| Maschine: | Haitian HISION GLU16 VMC, BT50 |
+11 % Produktivität
| Wettbewerber | Sandvik Coromant | |
| Werkzeug | DCX: 25 mm (1 Zoll), zn: 3 | MH20-R025A25-08M, zn: 3 |
| Wendeschneidplatte | - | MH20-08 04 25M-M50 4340 |
| Werkzeugüberhang, mm (Zoll) | Futter + 122 (4.80) | Futter + 110 (4.33) |
| vc, m/min (Fuß/min) | 142 (466) | 142 (466) |
| n, U/min | 1800 | 1800 |
| fz, mm (Zoll) | 0.426 (0.017) | 0.481 (0.019) |
| vf, mm/min (Zoll/min) | 2300 (90.6) | 2600 (102) |
| ap, mm (Zoll) | 0.5 (0.020) | 0.5 (0.020) |
| ae, mm (Zoll) | 25 (0.984) | 25 (0.984) |
| Standzeit, min | 1 Bauteil / 348 min | 1 Bauteil / 308 min |
Ergebnis:
CoroMill ® MH20 steigerte die Produktivität um 11%, zeigte einen geringeren Verschleiß als das Werkzeug des Wettbewerbs und überzeugte mit einer sicheren und zuverlässigen Leistung.
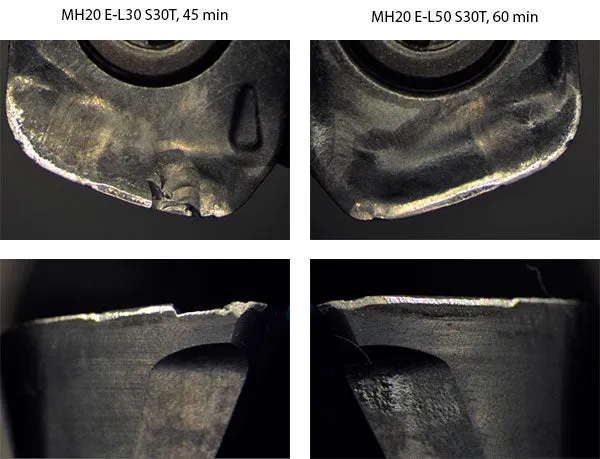
Leistungstest, Inconel
| Industriesegment: | Luftfahrt |
| Bauteil: | Demo-Bauteil |
| Material: | S2.0.Z.AG (Inconel 718, gealtert, HRC 44) |
| Bearbeitung: | Planfräsen, Schruppen |
| Maschine: | DMG MORI, Coromant Capto® C10, 5-Achs-VMC-Set-up |
| Kühlschmierstoff: | Innen (Emulsion) |
+33% Standzeit
Werkzeugbahn generiert mit Siemens NX - Adaptives Fräsen.
| Werkzeug | Halter:CoroChuck® HD Halter: MH20-R016A16-06L Wendeschneidplatte: MH20-060320E-L50/L30 S30T |
| vc, m/min | 30 |
| fz, mm | 0.4 |
| hex, mm | 0.1 |
| vf, mm/min | 478 |
| ae | 7& |
| ap,mm | 0.6 |
| Werkzeugüberhang, mm | 48 (3×DC) |
| Bearbeitungszeit, min | 60 (E-L50), 45 (E-L30) |
| MRR (Q), cm3/min | 1.92 |
Ergebnis:
Die E-L50 Geometrie zeigte im Vergleich zu E-L30 eine höhere Schneidkantensicherheit bei der Bearbeitung in Inconel 718 und sollte daher die Empfehlung der 1. Wahl für diesen Werkstoff sein.
Konto erstellen chevron_right
Bestellungen aufgeben, Preise einsehen und Werkzeugverfügbarkeit prüfen
Abonnieren Sie unseren Newsletter chevron_right
Anmelden und auf dem Laufenden bleiben.

Sandvik Tooling Deutschland GmbH - Geschäftsbereich Coromant
+4921141873489AB Sandvik Coromant, 811 81 Sandviken, Schweden