 close
- Productschevron_right
- Learningchevron_right
- Manufacturing solutionschevron_right
- Supportchevron_right


CoroMill® MH20
High feed pocket milling
Instructions

Maximum depth of cut (APMX)
The maximum depths of cut are:
IC06: 0.8 mm (0.031 inches)
IC08: 1.3 mm (0.051 inches)

Ramping angle (RMPX)
The ramping angles are:
IC06: 3.6°–10.1°
IC08: 1.7°–10.7°

Programming radius (REEQ)
The programming radii are:
IC06: 2.0 mm (0.079 inches)
IC08: 2.5 mm (0.098 inches)

Marking of geometries
The inserts have a prominent marking to differentiate the geometries.
Application tips
Three keys to successful ramping
Ramping is an efficient way to approach the workpiece when machining pockets. There are three key considerations that need to be correctly applied for successful ramping operations.
Plunging
When plunge milling you should use an extra-close pitch to ensure multi-tooth engagement. Get more important plunge milling tips for successful plunge milling operations.

CoroPlus® Tool Guide
CoroPlus® Tool Guide makes tool selection easy. Get fast, accurate recommendations for any CoroMill® MH20 application based on your material, machine, and operation.
Recommendations
Code keys
Cutter body
| M | H | 2 | 0 | - | (A) | R | 0 | 2 | 5 | A | 2 | 5 | - | 0 | 6 | M |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | ||||||
- Milling
- High feed
- Family = 2
- Version = 0
- Inch cutters
- R = Right hand
- DCX
- Coupling types
A/O = Cylindrical (metric/inch)
Q/R = Arbor (metric/inch)
EH = EH adaptor
- Coupling size
- Insert size
- Pitch: L/M/H
Insert
| M | H | 2 | 0 | - | 0 | 8 | 0 | 4 | 2 | 5 | M | - | M | 2 | 0 | 1 | 1 | 3 | 0 | |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | |||||||||||
- Milling
- High feed
- Family = 2
- Version = 0
- Insert size
- Thickness
- Programming radius
- Edge quality
E: Periphery ground
M: Direct pressed
- Geometry
- Grade
Geometries
 |  |  |  |
| E-L30 | E-L50 | M-M20 | M-M50 |
| Periphery-ground geometry | Periphery-ground geometry | Direct-pressed geometry | Direct-pressed geometry |
| ISO S and M | ISO S and M | ISO P and H | ISO P |
|
|
|
|
Cutting data, feed recommendations
| ISO area | Grade | Insert size | Geometry | fz, start value (min-max) | |
| mm/z | inch/z | ||||
| ISO S (TiAl6V4) | S30T, S40T, GC2040 | IC06 | E-L30 | 0.3 (0.1–0.6) | .012 (.004–.024) |
| IC08 | E-L30 | 0.45 (0.1–0.6) | .018 (.004–.024) | ||
| IC06 | E-L50 | 0.35 (0.1–0.6) | .014 (.006-.024) | ||
| IC08 | E-L50 | 0.5 (0.1–0.6) | .020 (.006-.024) | ||
| ISO S (Inconel) | S30T, S40T, GC2040 | IC06 | E-L50 | 0.35 (0.1–0.6) | .014 (.006-.024) |
| IC08 | E-L50 | 0.5 (0.1–0.6) | .020 (.006-.024) | ||
| ISO M (316L) | GC1040, GC2040, S30T, S40T | IC06 | E-L30 | 0.3 (0.2–0.8) | .012 (.008–.031) |
| IC08 | E-L30 | 0.45 (0.2–0.8) | .018 (.008–.031) | ||
| IC06 | E-L50 | 0.35 (0.2–0.8) | .014 (.008-.032) | ||
| IC08 | E-L50 | 0.5 (0.2–0.8) | .020 (.008-.032) | ||
| ISO P | GC1130, GC4340 | IC06 | M-M20 | 0.6 (0.2–0.8) | .024 (.008–.031) |
| IC08 | M-M20 | 0.7 (0.2–1.0) | .028 (.008–.039) | ||
| IC06 | M-M50 | 0.8 (0.45–1.0) | .031 (.018–.039) | ||
| IC08 | M-M50 | 1.0 (0.45–1.3) | .039 (.018–.051) | ||
| ISO H | GC1010, GC1130 | IC06 | M-M20 | 0.45 (0.15–0.6) | .018 (.006–.024) |
| IC08 | M-M20 | 0.55 (0.1–0.8) | .022 (.039–.031) | ||
Cutting data, cutting speed recommendations
| ISO area | Grade | vc, (min-max) | |
| m/min | feet/min | ||
| ISO S (TiAl6V4) | S30T | 75–115 | 246–377 |
| S40T | 75–100 | 246–328 | |
| GC2040 | 31–40 | 102–131 | |
| ISO S (Inconel) | S30T | 40–60 | 131–197 |
| S40T | 40–60 | 131–197 | |
| GC2040 | 40–60 | 131–197 | |
| ISO M (316L) | GC1040 | 115–180 | 377–591 |
| GC2040 | 160–225 | 525–738 | |
| S30T | 155–250 | 509–820 | |
| S40T | 165–235 | 541–771 | |
| ISO P | GC1130 | 150–265 | 492–869 |
| GC4340 | 150–265 | 492–869 | |
| ISO H | GC1010 | 75–115 | 246–377 |
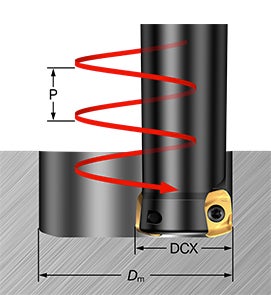
Helical ramping
| Metric cutters (DCX) | Inch cutters (DCX) | IC06 inserts | IC08 inserts | ||||||
| Max ap 0.8 mm (.031 inch) | Max ap 1.3 mm (.051 inch) | ||||||||
| Max ramping angle (RMPX) | Max Dm | Flat min Dm | Min Dm | Max ramping angle (RMPX) | Max Dm | Flat min Dm | Min Dm | ||
| 5/8 | 10.1° | 31.8 | 23.4 | 22.4 | |||||
| 16 | 9.5° | 32.0 | 23.6 | 22.6 | |||||
| 3/4 | 6.5° | 38.2 | 29.8 | 28.8 | 10.7° | 38.2 | 27.6 | 26.1 | |
| 20 | 5.8° | 40.0 | 31.6 | 30.6 | 9.6° | 40.0 | 29.4 | 27.9 | |
| 25 | 3.7° | 50.0 | 41.6 | 40.6 | 5.7° | 50.0 | 39.4 | 37.9 | |
| 1 | 3.6° | 50.8 | 42.4 | 41.4 | 5.5° | 50.8 | 40.2 | 38.7 | |
| 11⁄4 | 3.6° | 63.6 | 53.0 | 51.5 | |||||
| 32 | 3.6° | 64.0 | 53.4 | 51.9 | |||||
| 11⁄2 | 2.7° | 76.2 | 65.6 | 64.1 | |||||
| 40 | 2.5° | 80.0 | 69.4 | 67.9 | |||||
| 44 | 2.3° | 88.0 | 77.4 | 75.9 | |||||
| 50 | 1.7° | 100.0 | 89.4 | 87.9 | |||||
| 2 | 1.7° | 101.6 | 91.0 | 89.5 | |||||
| 52 | 1.6° | 104 | 93.4 | 91.9 | |||||
| 54 | 1.5° | 108 | 97.4 | 95.9 | |||||
| 63 | 1.1° | 126 | 115.4 | 113.9 | |||||
| 21⁄2 | 1.1° | 127 | 116.4 | 114.9 | |||||
| 66 | 1.0° | 132 | 121.4 | 119.9 | |||||
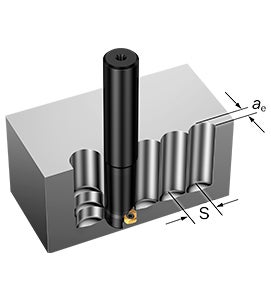
Plunge milling
Overhang L ≤ 3×D

Note! S must be ≤ 20 mm
| IC | Max ae, mm (inch) | Feed, mm/z (in/z) |
| 06 | 4 (0.157) | 0.10 (0.05–0.15) (0.004 (0.002–0.006)) |
| 08 | 5.5 (0.217) | 0.12 (0.05–0.15) (0.005 (0.002–0.006)) |
Overhang L ≥ 3×D

Note! S must be ≤ 20 mm
| IC | Max ae, mm (inch) | Feed, mm/z (in/z) |
| 06 | 4 (0.157) | 0.08 (0.05–0.15) (0.003 (0.002–0.006)) |
| 08 | 5.5 (0.217) | 0.1 (0.05–0.15) (0.004 (0.002–0.006)) |
Create account chevron_right
Place orders, view prices and check tool availability
Subscribe to our newsletter chevron_right
Join us. Stay updated.

Sandvik Coromant US - Mebane, NC
+1-800-SandvikAB Sandvik Coromant, 811 81 Sandviken, Sweden