


Un flujo de producción armonizado
En Sicor, empresa situada en la localidad italiana de Rovereto, la introducción de PrimeTurning y CoroTurn Prime en la producción de unidades de tracción para sistemas de elevación consiguió solventar un cuello de botella y aumentar la productividad.
Sicor es una empresa líder en la fabricación de soluciones de tracción para sistemas elevadores, desde máquinas con motores sin engranajes hasta reductores de engranajes de tornillo sin fin. Todos los modelos se fabrican en la planta de la empresa en Rovereto, en el Trentino italiano. Las líneas de producción de la planta están altamente automatizadas y funcionan con una precisión micrométrica.
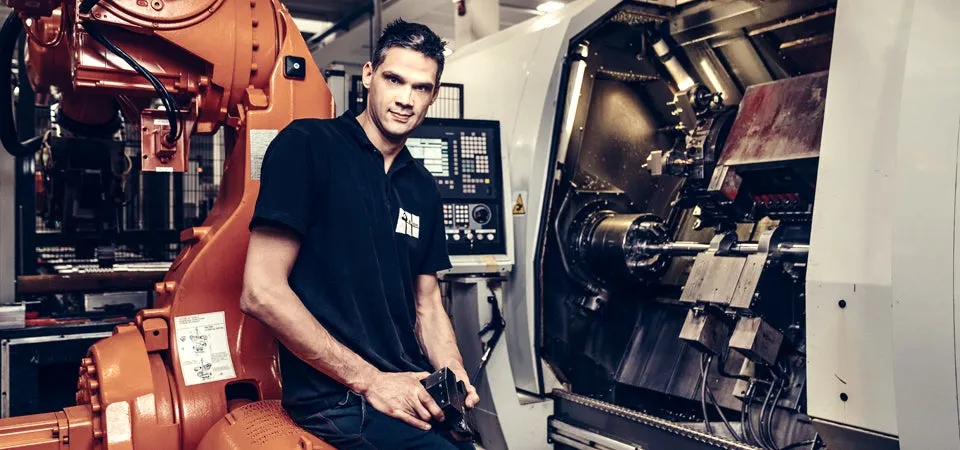
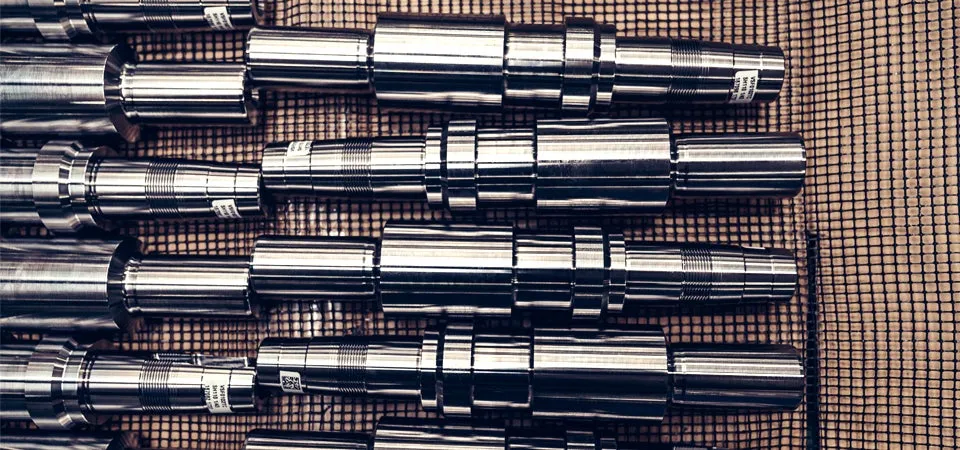
Los ejes sin fin para los cabrestantes de engranajes sin fin se elaboran a partir de una barra de acero 42CrMo4 reciclado, con una dureza de 290-310 Hb. El proceso de mecanizado requiere 15 cambios de perfil.
Sin embargo, en la planta de Sicor empezaron a producirse problemas en el flujo de la línea de producción debido a un cuello de botella en la primera estación de trabajo, que es donde las barras se desbastan y se finalizan con un centro de mecanizado Emco MaxxTurn 110. «A pesar de exprimir al máximo los métodos de producción tradicionales, la velocidad del proceso seguía siendo insuficiente», explica Christian Girardi, director de la planta de Sicor. «Nos planteamos incluso duplicar toda la línea de producción, para poder dar respuesta a lo que el mercado nos pedía».
Massimo Miorandi, CEO de Emmedue, distribuidor autorizado de Sandvik Coromant, apunta: «La colaboración entre Sicor y Sandvik Coromant Italia viene de lejos y se basa en una relación de confianza mutua, que es la clave para conseguir buenos resultados». Por eso, cuando Sandvik Coromant presentó su sistema Prime Turning y sus herramientas Coro Turn Prime, Massimo y el ingeniero comercial del distribuidor de Sandvik Coromant, Stefano Premoli, no tardaron en darse cuenta de que Sicor podría estar entre los principales interesados y animaron a la empresa a adoptar estas soluciones:
«Los resultados del nuevo sistema nos convencieron», asegura Matteo Arbetti, responsable de procesamiento mecánico de Sicor, «pero su introducción requería un cambio de paradigma en nuestros ciclos de producción». Y es que esta pieza, según explica, implica la utilización de una herramienta con mango QS-CP-25BL-2525-11B y, como primera opción, una plaquita CP-B1108-M5 GC4325 de tipo B, con un ángulo de incidencia de 25 grados y una profundidad de corte de tres milímetros.
En una primera fase se observó un cierto nivel de vibración, especialmente con las piezas más pequeñas, pero la fijación de la pieza con un portaherramientas fijo de doble contacto, para disponer de un mejor agarre, permitió reforzar el husillo y el contrapunto. Otros aspectos importantes eran el desgaste de la plaquita y su posterior rotura, que reducía la precisión de la máquina. «Después de muchos ciclos de prueba afinamos la aplicación de par de la máquina, adoptamos una nueva geometría de rompevirutas y ajustamos las especificaciones de la aleación de acero para mejorar su maquinabilidad», explica Arbetti. «El ángulo de entrada se suavizó y también se redujo el radio de punta, en comparación con nuestra forma de trabajar habitual». Las velocidades no variaron excesivamente respecto a las registradas anteriormente con plaquitas ISO de un competidor. En cuanto a las velocidades de corte, apenas registraron cambios (aproximadamente 200 metros por minuto) y en algunos casos incluso aumentaron. Al mismo tiempo, el avance por vuelta aumentó de 0,5 a 1,2 milímetros por minuto. «El coste por plaquita aumentó, pero Sicor consiguió ahorrar mucho dinero, gracias a una duración de la plaquita cuatro veces superior y a la reducción del tiempo de inactividad de la máquina para los cambios de plaquita», explica Paolo Gonzato, especialista de CAM y torneado de Sandvik Coromant para el sur de Europa. La productividad aumentó en un 82 % y el tiempo de mecanizado se redujo en un 47 %, lo que se tradujo en una reducción del 37 % de los costes de producción. «Ahora la línea de producción está perfectamente equilibrada, y la primera estación de trabajo funciona al mismo rendimiento que las siguientes, sin cuellos de botella», cuenta Girardi.
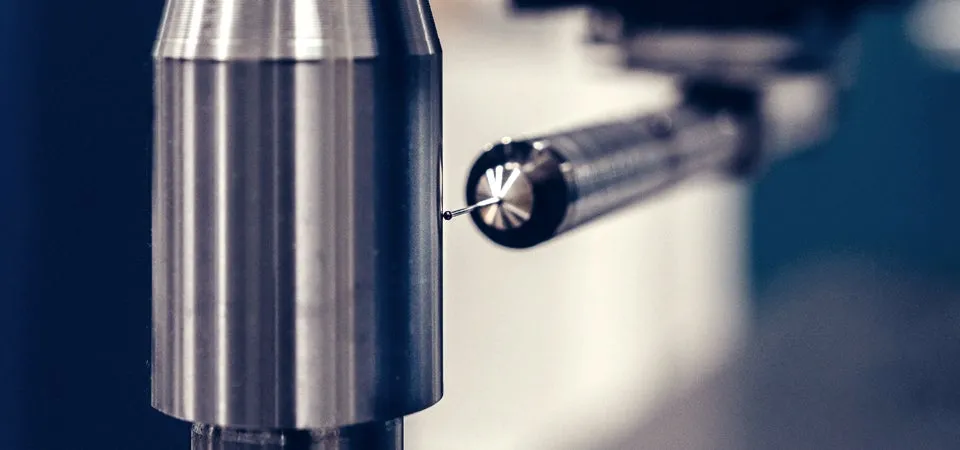
La introducción del sistema PrimeTurning, combinado con CoroTurn Prime, requería la modificación de muchos programas y también del método de programación, pero Sandvik Coromant, Emmedue y Sicor compartieron e intercambiaron conocimientos y tecnologías, y colaboraron estrechamente en la planta para definir los recorridos de las herramientas y el par y el régimen del husillo. «La simulación de todos los pasos del recorrido de la herramienta en el software CoroPlus Tool Path de PrimeTurning nos permitió predecir con precisión las interferencias y las colisiones, y nos resultó de gran ayuda», explica Arbetti. «También nos ayudó la introducción de una herramienta derecha simétrica a la que ya usábamos en la parte izquierda, ya que nos permitió aprovechar al máximo las dos caras de cada plaquita y multiplicar por dos su vida útil».
Sicor S.p.A.
CoroPlus® ToolPath
