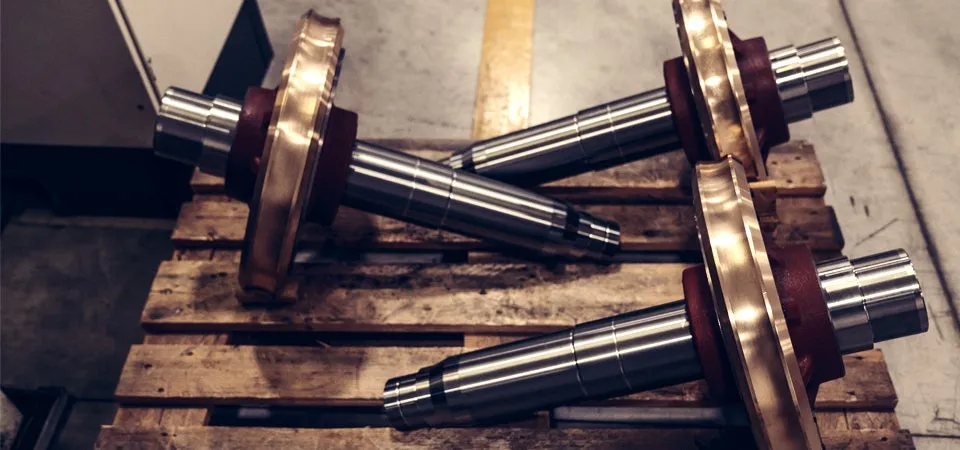
Flujo de producción armonizado
En Sicor, empresa situada en la localidad italiana de Rovereto, la introducción de PrimeTurning y CoroTurn® Prime en la producción de unidades de tracción para sistemas de elevación equilibró el flujo de producción, eliminó un cuello de botella y aumentó la productividad.
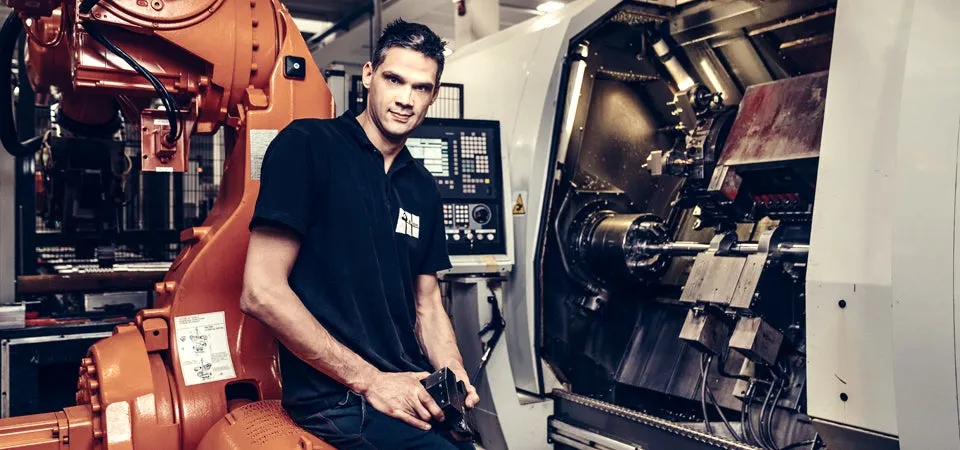
Sicor es líder entre los constructores de soluciones de tracción para ascensores. Su gama de productos abarca desde máquinas con motor sin engranajes hasta reductores de engranajes helicoidales. Todos los modelos se fabrican en la planta de la empresa en Rovereto, en la región de Trentino, en el noreste de Italia. Las líneas de producción de la planta están altamente automatizadas y se requiere una precisión de unas pocas micras.
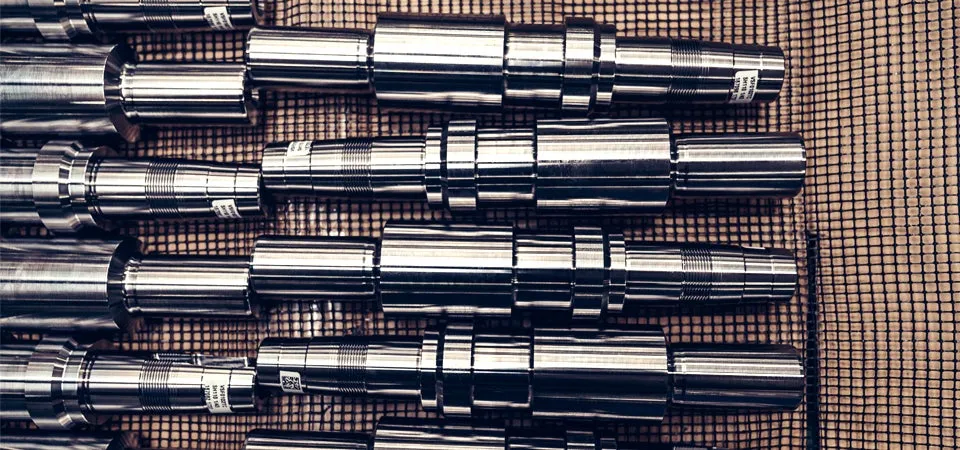
Los árboles helicoidales para cabrestantes de engranajes helicoidales están hechos de una barra de acero 42CrMo4 estirada y recuperada, dureza 290-310 Hb. El proceso de mecanizado requiere 15 cambios de perfil.
Sin embargo, los problemas con el flujo de la línea de producción en Sicor se producían debido a un cuello de botella en la primera estación de trabajo, donde las barras se desbastan y terminan utilizando un centro de mecanizado Emco MaxxTurn 110. "Aunque estresáramos al máximo los métodos de producción tradicionales, la velocidad de este proceso seguía siendo demasiado baja", dice Christian Girardi, director de planta de Sicor. "Estábamos pensando en duplicar toda la línea de producción, para mantener el ritmo que requería el mercado".
Massimo Miorandi, CEO de Emmedue, distribuidor autorizado de Sandvik Coromant, explica: "La cooperación entre Sicor y Sandvik Coromant Italia es larga y se basa en una confianza mutua bien establecida que conduce a resultados exitosos". Por ello, cuando Sandvik Coromant lanzó su sistema Prime Turning y sus herramientas CoroTurn® Prime, Massimo, junto con el ingeniero comercial de Sandvik Coromant Distributors, Stefano Premoli, se dieron cuenta de que Sicor podía estar interesado y propusieron la implementación con compromiso y pasión:
"El rendimiento del nuevo sistema nos convenció inmediatamente de probarlo", dice Matteo Arbetti, responsable del área de procesamiento mecánico de Sicor, "pero introducirlo significó un cambio de paradigma en nuestros ciclos de producción". Esta pieza, dice, implica el uso de un mango de herramienta QS-CP-25BL-2525-11B y, como primera elección, una plaquita CP-B1108-M5 GC4325 tipo B, con un ángulo de incidencia de 25 grados y una profundidad de corte de tres milímetros.
Al principio se producían algunas vibraciones, sobre todo en piezas más pequeñas, pero la fijación de la pieza con un apoyo estable de doble contacto, que garantizaba un mejor agarre, ayudaba al husillo y al contrapunto. Otros puntos críticos eran el desgaste de la plaquita y su posterior rotura, lo que reducía la precisión del mecanizado. "Después de muchos ciclos de prueba, ajustamos la entrega del par de la máquina, adoptamos una nueva geometría rompevirutas y ajustamos las especificaciones de la aleación de acero para mejorar su maquinabilidad", dice Arbetti. "El ángulo de entrada se suavizó y el radio de esquina también se redujo, en comparación con nuestros estándares habituales". Las velocidades se mantuvieron más o menos iguales a las utilizadas anteriormente con las plaquitas ISO de la competencia; las velocidades de corte se mantuvieron casi iguales (200 metros por minuto, aproximadamente) y en algunos casos aumentaron. Al mismo tiempo, el avance por revolución aumentó de 0,5 a 1,2 milímetros por minuto. "El coste de cada plaquita se incrementó, pero Sicor ahorró mucho dinero gracias a la cuadruplicación de la vida útil de la plaquita y a la reducción de los tiempos muertos por el cambio de plaquita", afirma Paolo Gonzato, especialista en CAM y torneado en Sandvik Coromant South Europe. La productividad aumentó en un 82 por ciento y el tiempo de máquina se redujo en un 47 por ciento, lo que resultó en una reducción del 37 por ciento en los costos de producción. "La línea de producción ahora está perfectamente equilibrada y la primera estación de trabajo tiene la misma velocidad de producción que las siguientes, sin cuellos de botella", dice Girardi.
La introducción del sistema PrimeTurning combinado con CoroTurn® Prime requirió la modificación de numerosos programas, así como del método de programación, pero Sandvik Coromant, Emmedue y Sicor compartieron e intercambiaron conocimientos y tecnologías, trabajando codo con codo en la planta para definir los recorridos de la herramienta y el rendimiento del par y la velocidad del husillo. "Simular todos los pasos del recorrido de la herramienta con el software CoroPlus® Tool Path de PrimeTurning nos permitió predecir con precisión las interferencias y colisiones, lo que nos supuso una gran ayuda", afirma Arbetti. "Se obtuvo un ahorro adicional gracias a la introducción de una herramienta derecha, simétrica a la izquierda ya en uso, que nos permitió aprovechar al máximo las dos caras de una plaquita y duplicar su vida útil".