


Piense en grande
Una prolongada crisis en la industria del petroleo llevó a Knust-Godwin LLC a cambiar de rumbo y Sandvik Coromant estuvo a su lado en todo momento.
Knust-Godwin, una división de Schoeller Bleckmann Oilfield Equipment AG, es una empresa de mecanizado de precisión situada en Katy, una pequeña localidad a unos 45 km de Houston, en Texas (EE. UU.). Está especializada en la producción de componentes grandes y complejos para maquinaria de extracción de petroleo, pero tras la reciente crisis en el sector, la dirección de Knust-Godwin decidió apostar por diversificar su base de clientes, con el objetivo de mantener el ritmo de actividad durante las coyunturas adversas y tener todos los engranajes engrasados cuando se produzca la recuperación del sector.
Más allá del sector petrolero, Knust-Godwin trabaja también para sectores como el de los semiconductores, el médico, el sísmico y el geofísico. Entre sus especialidades destacan el mecanizado CNC de 5 ejes, el fresado/torneado, el taladrado con pistola, la soldadura con haz láser y de electrones, el mecanizado por descarga eléctrica (EDM) e incluso la fabricación aditiva. Muchas de las herramientas que fabrica en su planta de 22 000 metros cuadrados son más grandes que un tráiler y pueden perforar orificios de hasta 9,5 metros de profundidad, girar ejes de casi 6,4 metros de longitud y fresar a través de hasta 11 metros. El tamaño medio de una pieza es de 1,5 metros de largo por 15 cm de diámetro (aunque muchas son más grandes) y están fabricadas con Inconel, Hastelloy o algún tipo de material de alta resistencia similar. Las piezas pueden requerir hasta 50 o 60 horas de mecanizado, aunque pueden llegar a superar incluso los varios centenares de horas.
Sin embargo, cuando a Knust-Godwin se le planteó la posibilidad de mecanizar piezas para relojes de pulsera (algunas de menos de 10 mm de diámetro), la dirección de la empresa decidió lanzarse a la piscina.
Por extraño que parezca, el precedente estaba ahí: Knust-Godwin es una empresa nacida de la fusión de dos nombres de gran prestigio en el sector de la maquinaria de Houston: Knust y Godwin. Godwin era una empresa de mecanizado general, pero Knust fue en sus orígenes un fabricante de relojes de precisión. Las dos terminaron especializándose en el mecanizado para la industria del petroleo y el gas y fueron adquiridas por Schoeller Bleckmann Oilfield, que decidió fusionar las dos empresas en una sola durante la reciente crisis del sector.
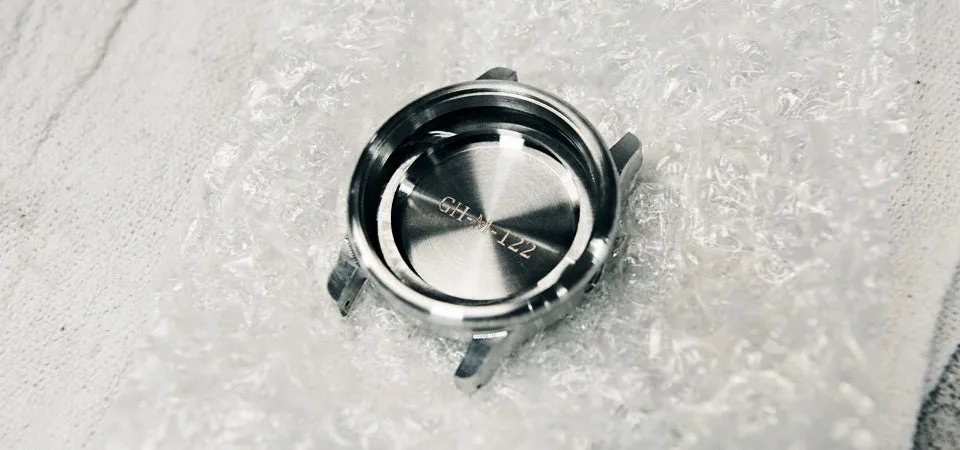
Un buen día, el programador Cameron Birse tuvo noticias de una startup de Portland que comercializaba una nueva línea de relojes de gama alta (VERO Watches) y que tenía problemas con el ajuste y los acabados de los prototipos fabricados por un taller de mecanizado local. Finalmente decidieron buscar un proveedor alternativo. Birse comentó la oportunidad a David Prickett, director de ventas, y la empresa presentó su presupuesto. Y así fue como Knust-Godwin se zambulló de lleno en el sector de la relojería.
«Muchos de nosotros desconocíamos nuestros orígenes», reconoce el programador Chris Hurst. «Pero cuando uno de los veteranos de Knust vio los esquemas, nos dijo: "Antes hacíamos piezas así". Y ahora hemos completado el círculo».
Naturalmente, la tecnología de mecanizado ha cambiado considerablemente en los últimos 50 años y Knust-Godwin no tardó en descubrir que lo que funciona con las piezas grandes no siempre sirve con las pequeñas. Aunque Hurst y su equipo estaban familiarizados con los problemas que plantea el mecanizado de titanio y aleaciones de alto contenido en níquel, el acero inoxidable 316, mucho más fácil de mecanizar y utilizado para elaborar las cajas de los relojes, destruía las herramientas a tal velocidad que la empresa se empezó a plantear incluso si aceptar más pedidos.
«Empezamos con un pedido de dos conjuntos de piezas para prototipos», explica Hurst. «El conjunto incluía la caja del reloj, la tapa posterior, la luneta, la corona y algunas piezas más. La más grande medía unos 32 mm de diámetro y la más pequeña era una arandela de solo 4,5 mm de diámetro».
La mayoría de las piezas se produjeron en los centros de mecanizado universales DMU 125 monoBLOCK de Knust-Godwin, fabricados por la empresa especializada DMG MORI. Con un volumen de trabajo de 870 centímetros cúbicos y una capacidad de carga por mesa superior a los 6000 kg, la DMU era una máquina excesivamente potente para producir componentes pequeños, aunque su extraordinaria precisión y su husillo de 10 000 rpm la convertían en la elección más lógica para el proyecto.
A pesar del elevado nivel de la tecnología de mecanizado, Hurst reconoce que muy pronto aparecieron los primeros problemas. «Los retos me motivan», asegura. «Estamos acostumbrados a proyectos de mecanizado ambiciosos, pero la vida útil de nuestras herramientas en los prototipos elaborados era tan corta que sabíamos que el encargo sería ruinoso. La mayoría de las herramientas no podían producir ni una sola pieza sin tener que sustituirlas. Teníamos que cambiar algo».
VERO Watches recibió con los brazos abiertos los prototipos y realizó a Knust-Godwin un pedido de 105 conjuntos de relojes. La empresa se puso en manos de Grant Gregory, ingeniero de productividad de Sandvik Coromant.
Gregory recomendó una serie de cambios. Los portaboquillas tipo ER utilizados para las diferentes fresas escariadoras y barrenas se sustituyeron por mandriles hidráulicos CoroChuck® 930 de alta precisión, que mejoraron enormemente la holgura y la seguridad de las herramientas. En lugar de utilizar una fresa escariadora con un metal duro sólido de 12,7 mm de diámetro, el desbaste se realizó con una fresa intercambiable CoroMill® 390-07 con plaquitas de metal duro de grado GC1130. Asimismo, las antiguas fresas escariadoras de punta esférica de 1,6 mm se sustituyeron por fresas CoroMill Plura de grado 1630.
Los resultados fueron espectaculares. Hurst explica que anteriormente usaban dos fresas escariadoras de punta esférica (una de longitud regular y una mandrinadora) para el mecanizado de los acabados y semiacabados de cada reloj. La utilización de una fresa escariadora de punta esférica Plura con un CoroChuck hidráulico permitió prolongar la vida útil hasta las 80 piezas por fresa escariadora. «Fue un salto adelante increíble», explica. «Las alimentaciones, las velocidades, la profundidad de corte... Todo era igual, excepto por el hecho de que la fresa Plura realizaba el 90 % de las operaciones de acabado en el exterior de la pieza. El resultado fue un aumento de la productividad de un 8000 % por herramienta».
La fresa intercambiable CoroMill permitió obtener unos resultados similares, ya que se ocupó del desbaste de todo el pedido de 105 piezas con un único juego de plaquitas. Además, consiguió prolongar la vida útil de las herramientas, incluso de las antiguas. En un caso (una fresa escariadora de punta cuadrada de 0,813 mm utilizada para el ranurado en el interior de la corona), la vida útil de la herramienta mejoró en un 400 % gracias a la apuesta por el CoroChuck. «Y esa fue la más pequeña de todas las mejoras que observamos con el conjunto de las herramientas», asegura Hurst. «Hacía tiempo que sospechábamos que unas herramientas mejores marcarían una gran diferencia, pero nunca habíamos podido compararlo de una forma tan directa».
Aunque las fresas escariadoras de Sandvik son bastante más caras que las herramientas anteriores, el coste por pieza representa aproximadamente un 6 % del coste por pieza con fresas más baratas. Y eso sin contar, según Hurst, las interrupciones y los tiempos de parada asociados a los cambios frecuentes de herramienta a causa de las fresas romas. Birse reconoce que no podría estar más de acuerdo. «La vida útil de las herramientas suponía un problema». «Con todas esas superficies tridimensionales combinadas con otras superficies del mismo estilo, cada vez que había que cambiar de herramienta era una faena. Creo que gran parte de las mejoras tuvieron que ver con el metal sólido, aunque los portaherramientas hidráulicos tipo lápiz también ayudaron. Fue un gran salto adelante».
Knust-Godwin pudo entregar el pedido según lo prometido y, gracias a la mayor vida útil y los acabados superficiales obtenidos con las herramientas de Sandvik Coromant, Hurst y los demás ya están esperando con ganas el siguiente pedido. «La industria de la maquinaria de Houston siempre ha sido reacia a la diversificación», afirma. «Todo ha girado siempre en torno a la extracción del petroleo, así que cuando el sector entra en crisis es complicado abrirse a nuevos mercados y conseguir resultados. Hemos aprendido cosas de este sector y eso siempre aporta. Y si alguna vez volvemos a hacer cajas de relojes, volveremos a analizar nuestras herramientas de corte y nuestra forma de usarlas».
Nota a pie de página: este artículo apareció publicado por primera vez en una versión ligeramente más larga en la revista Manufacturing Engineering
