


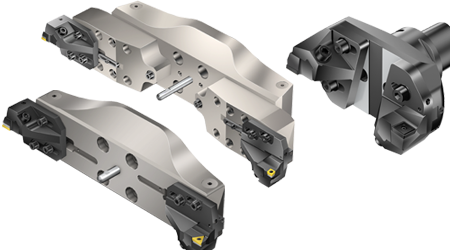
diámetro 148–1260 mm (5.91–49.61 pulg.)
 |  |  | |||
 |  |  | |||
| Mandrinado productivo | Mandrinado escalonado | Mandrinado de un solo filo | |||
| Requisitos: | |||||
| 1 adaptador 2 correderas de extensión 2 cartuchos | 1 adaptador 2 correderas de extensión 2 cartuchos | 1 adaptador 1 (2) correderas de extensión 1 (2) cartuchos Segunda corredera y cartucho utilizados como contrapeso |
Montaje de la herramienta
Diámetro 148–300 mm (5.83–11.81 pulg.)
- Encaje las correderas en el adaptador y coloque arandelas en los tornillos de sujeción.
- Coloque cartuchos en las correderas y anillos de compensación en los tornillos de sujeción.
- Apriete los tornillos de sujeción de las correderas a mano, de modo que las correderas y cartuchos puedan moverse fácilmente.
Diámetro 298–540 mm (11.81–21.26 pulg.)
- Encaje las correderas en el puente en la posición correcta en función de la gama de diámetros.
- Coloque cartuchos en las correderas.
- Coloque anillos de compensación en los tornillos de sujeción.
- Apriete los tornillos de sujeción de las correderas a mano, de modo que las correderas y cartuchos puedan moverse fácilmente.
La presión del anillo de compensación evita que la corredera se mueva al bloquear los tornillos de la misma, o por acción de la gravedad, al realizar el ajuste con la herramienta montada en la máquina.
Diámetro 538-1260 mm (21.18-49.61 pulg.)
- Encaje extensiones del puente en la posición correcta en función de la gama de diámetros.
- Apriete con tornillos; compruebe que el par sea correcto.
- Encaje las correderas en las extensiones del puente en la posición correcta en función de la gama de diámetros.
- Coloque cartuchos en las correderas.
- Coloque anillos de compensación en los tornillos de sujeción.
- Apriete los tornillos de sujeción de la corredera a mano, de modo que las correderas y cartuchos puedan moverse fácilmente.
La presión del anillo de compensación evita que la corredera se mueva al bloquear los tornillos de la misma, o por la gravedad, al realizar el ajuste con la herramienta montada en la máquina. Asegúrese de que el anillo de compensación esté colocado según indica la ilustración.

Start by selecting one or more products
Empiece por seleccionar uno o varios productos
Reglaje de la herramienta
Mandrinado productivo
- Pre-tense los tornillos de sujeción de los cartuchos para facilitar el reglaje.
- Ajuste con el tornillo de reglaje hasta que el radio de punta de la plaquita alcance la longitud definida
- Ajuste siempre la longitud desde un valor menor a otro mayor.
- Bloquee el tornillo de sujeción del cartucho.
- Ajuste los cartuchos (axial):
- Ajuste las correderas (radial):
- Pre-tense los tornillos de sujeción de las correderas para facilitar el reglaje.
- Ajuste con el tornillo de reglaje hasta que el radio de punta de la plaquita alcance el diámetro definido.
- Ajuste siempre el diámetro desde un valor menor a otro mayor.
- Bloquee los tornillos de sujeción de la corredera.
- Monte las plaquitas.
- Coloque la herramienta en el útil de pre-reglaje.
- Gire la herramienta hasta localizar el diámetro mayor en la corredera seleccionada. Bloquee esta posición en el útil.
- Para ajustar el diámetro deseado en el útil de pre-reglaje de herramientas:
- Repita para la corredera 2.
- Apriete los tornillos de sujeción de las correderas y los cartuchos. Consulte las siguientes instrucciones de manejo para obtener el par de apriete recomendado para su herramienta de mandrinar (puede hacerse fuera del útil de pre-reglaje de herramientas si es necesario).
- Compruebe el diámetro y la longitud de la herramienta en el útil de pre-reglaje. Si es posible, transfiera los datos de la herramienta al sistema de control de la máquina.
Mandrinado escalonado
Ajuste las dos correderas en diámetros y alturas diferentes. La corredera en el diámetro más reducido debe colocarse en la posición axial más larga; la corredera en el diámetro final representa una longitud de la herramienta más corta. La diferencia axial de ambos filos deberá ser de al menos la mitad de la velocidad de avance. La velocidad de avance por diente es igual a la velocidad de avance por revolución.
- Pre-tense los tornillos de sujeción de los cartuchos para facilitar el reglaje.
- Ajuste con el tornillo de reglaje hasta que el radio de punta de la plaquita alcance la longitud definida.
- Ajuste siempre la longitud desde un valor menor a otro mayor.
- Bloquee el tornillo de sujeción del cartucho.
- Ajuste los cartuchos (axial):
- Ajuste las correderas (radial):
- Pre-tense los tornillos de sujeción de las correderas para facilitar el reglaje.
- Ajuste con el tornillo de reglaje hasta que el radio de punta de la plaquita alcance el diámetro definido.
- Ajuste siempre el diámetro desde un valor menor a otro mayor.
- Bloquee los tornillos de sujeción de la corredera.
- Monte las plaquitas.
- Coloque la herramienta en el útil de pre-reglaje.
- Gire la herramienta hasta localizar el diámetro mayor en la corredera seleccionada. Bloquee esta posición en el útil.
- Nota: La profundidad de corte total deberá dividirse en dos partes iguales para mantener la herramienta lo más equilibrada posible.
- Para ajustar los diámetros deseados en el útil de pre-reglaje de herramientas:
- Repita para la corredera 2.
- Apriete los tornillos de sujeción de las correderas y los cartuchos. Consulte las siguientes instrucciones de manejo para obtener el par de apriete recomendado para su herramienta de mandrinar (puede hacerse fuera del útil de pre-reglaje de herramientas si es necesario).
- Compruebe el diámetro y la longitud de la herramienta en el útil de pre-reglaje. Si es posible, transfiera los datos de la herramienta al sistema de control de la máquina.
Mandrinado de un solo filo
- No se precisa ajuste axial. Bloquee el tornillo de sujeción del cartucho.
- Ajuste las correderas (radial):
- Pre-tense los tornillos de sujeción de las correderas para facilitar el reglaje.
- Ajuste con el tornillo de reglaje hasta que el radio de punta de la plaquita alcance el diámetro definido.
- Ajuste siempre el diámetro desde un valor menor a otro mayor.
- Bloquee los tornillos de sujeción de la corredera.
- Monte la plaquita en un cartucho. Nota: La otra corredera con cartucho se utiliza para equilibrar la herramienta.
- Coloque la herramienta en el útil de pre-reglaje.
- Gire la herramienta hasta localizar el diámetro mayor en la corredera seleccionada. Bloquee esta posición en el útil.
- Para ajustar el diámetro deseado en el útil de pre-reglaje de herramientas:
- Repita para la corredera 2.
- Apriete los tornillos de sujeción de las correderas y los cartuchos. Consulte las siguientes instrucciones de manejo para obtener el par de apriete recomendado para su herramienta de mandrinar (puede hacerse fuera del útil de pre-reglaje de herramientas si es necesario).
- Compruebe el diámetro y la longitud de la herramienta en el útil de pre-reglaje. Si es posible, transfiera los datos de la herramienta al sistema de control de la máquina.

diám. 298–1260 mm (11,73–49,61 pulg.)
Mandrinado de varios filos
Para el reglaje del diámetro se recomienda un útil de pre-reglaje de herramientas o tomar como referencia la mesa de la máquina, junto con un calibre preajustado. Las marcas de la escala resultan útiles para configurar de forma aproximada las correderas si no se dispone de pre-reglaje. El tornillo de reglaje y el anillo de compensación resultan muy útiles para llevar a cabo un ajuste sencillo y sin complicaciones de las correderas, en particular cuando la herramienta está montada en el husillo.
El pasador central es una buena forma de configurar las correderas si no se dispone de útil de pre-montaje. Mida la distancia desde el pasador central hasta el filo y reste el radio del pasador central (8 mm (0,315 pulg.) para obtener la posición radial del filo.

Pasador central
