 close
- Productoschevron_right
- Aprendizajechevron_right
- Soluciones de fabricaciónchevron_right
- Soportechevron_right


CoroBore® BR20
Herramientas gemelas de mandrinado en desbaste para mandrinado flexible


Par
Utilice siempre una llave dinamométrica y aplique el par recomendado a los tornillos para el montaje de la plaquita y de la herramienta.

Sujeción
No sujete las herramientas amortiguadas Silent Tools™ directamente sobre el cuerpo del adaptador.

Escala marcada con láser
La escala marcada con láser en el adaptador facilita el ajuste del diámetro.


Consejos de aplicación
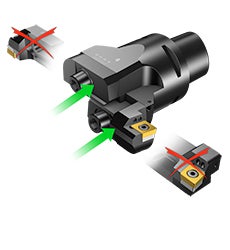
Reglaje de la herramienta para mandrinado a tracción
Retire el tornillo sin cabeza del orificio de suministro de refrigerante superior y conéctelo al orificio de salida
de líquido inferior para obtener la posición de refrigerante correcta
Gire el cartucho 180°
Use la extensión de la corredera si es necesario
Invierta la dirección de giro
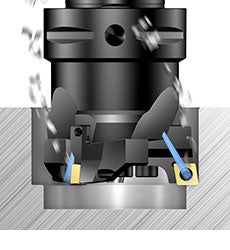
Agujero ciego
Al mecanizar un agujero ciego, es muy importante asegurarse de que se produzca una evacuación de la viruta adecuada.
Aplicar los datos de corte correctos es esencial para conseguir una buena formación de la viruta
Asegúrese/compruebe que las virutas no se atascan o desgastan las plaquitas
La presión y el caudal de refrigerante debe ser suficiente para evacuar las virutas
Las máquinas verticales son más complejas que las máquinas horizontales para conseguir una eficiente evacuación de la viruta
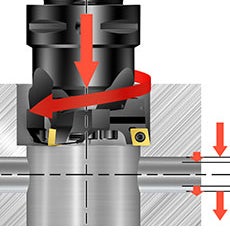
Cortes intermitentes
El mecanizado de cortes discontinuos, como en el caso de los agujeros cruzados, es muy exigente en lo referente a las condiciones de corte de las plaquitas.
Escoja una calidad tenaz
Elija una plaquita resistente, cuadrada, de forma básica negativa para una seguridad del proceso optimizada, apta para condiciones estables
Reduzca los datos de corte si el mecanizado es muy discontinuo
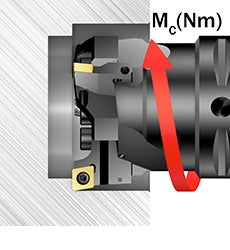
Máquinas débiles
Al realizar operaciones de desbaste, asegúrese de que la máquina cuenta con la potencia y el par necesarios para la aplicación de mandrinado específica. Los principales parámetros que afectan son el avance, el número de plaquitas, el diámetro del agujero y la profundidad de corte.
Recomendaciones
Recomendaciones generales para mandrinado en desbaste:
- Datos iniciales: vc 200 m/min (válido cuando vc en la caja de plaquitas es mayor que vc 200 m/min) con voladizo corto. Consulte la caja de plaquitas para ver las recomendaciones de avance y profundidad de corte
- vc = 50 % de los datos recomendados en la etiqueta. Si se producen vibraciones, reduzca la velocidad y aumente el avance. No utilice el avance máx. recomendado y ap al mismo tiempo
- Relación longitud/diámetro utilizable (ULDR) = Profundidad de mandrinado LU / Diámetro de mandrinado DC
Datos de corte: CoroBore® 111
| Código de pedido | Calidad | Gama de avance (fn) | Profundidad de corte (ap) | Velocidad de corte (vc) | ||||||
| mín. | Máx. | Recomendado | mín. | Máx. | Recomendado | mín. | Máx. | Recomendado | ||
| SPMT0606-BR | 4425 | 0.10 | 0.25 | 0.20 | 0.6 | 4.5 | 2.0 | 365 | 460 | 395 |
| SPMT0606-BM | 2025 | 0.10 | 0.15 | 0.10 | 0.6 | 4.5 | 1.8 | 260 | 265 | 265 |
| SPMT0606-BR | 3210 | 0.15 | 0.30 | 0.25 | 0.6 | 4.5 | 2.0 | 285 | 330 | 300 |
| SPMT0606-BM | 1145 | 0.10 | 0.15 | 0.10 | 0.6 | 4.5 | 1.8 | 15 | 20 | 20 |
| SPMT0808-BR | 4425 | 0.15 | 0.35 | 0.20 | 0.8 | 6.5 | 2.5 | 325 | 425 | 395 |
| SPMT0808-BM | 2025 | 0.10 | 0.25 | 0.20 | 0.8 | 6.5 | 2.2 | 225 | 265 | 240 |
| SPMT0808-BR | 3210 | 0.20 | 0.50 | 0.30 | 0.8 | 6.5 | 2.5 | 235 | 315 | 285 |
| SPMT0808-BM | 1145 | 0.10 | 0.15 | 0.10 | 0.8 | 6.5 | 2.2 | 15 | 20 | 20 |
| SPMT1212-BR | 4425 | 0.15 | 0.40 | 0.25 | 1.2 | 9.0 | 3.0 | 305 | 425 | 365 |
| SPMT1210-BM | 2025 | 0.10 | 0.30 | 0.20 | 1.0 | 9.0 | 2.5 | 205 | 265 | 240 |
| SPMT1212-BR | 3210 | 0.20 | 0.50 | 0.30 | 1.2 | 9.0 | 3.0 | 235 | 315 | 285 |
| SPMT1210-BM | 1145 | 0.10 | 0.20 | 0.15 | 1.0 | 9.0 | 2.5 | 10 | 20 | 15 |
| SPMT1812-BR | 4425 | 0.20 | 0.40 | 0.30 | 1.2 | 12.0 | 3.8 | 305 | 395 | 345 |
| SPMT1810-BM | 2025 | 0.20 | 0.30 | 0.25 | 1.0 | 12.0 | 3.0 | 205 | 240 | 225 |
| SPMT1812-BR | 3210 | 0.25 | 0.50 | 0.30 | 1.2 | 12.0 | 3.8 | 235 | 300 | 285 |
| SPMT1810-BM | 1145 | 0.10 | 0.20 | 0.15 | 1.0 | 12.0 | 3.0 | 10 | 20 | 15 |
Par de apriete
Tornillo de la plaquita
| ISO | ANSI | No ISO | Código | Tamaño | Torx Plus | Nm | Ft/lbs |
| CC06 | CC2(1.5) | 5513 020-03 | M2,5 | 7IP | 0.9 | 0.7 | |
| CC09 | CC09 | 5513 020-09 | M3,5 | 15IP | 3.0 | 2.2 | |
| CC12 | CC43 | 5513 020-17 | M4x0,5 | 15IP | 3.0 | 2.2 | |
| SP06 | 5513 020-33 | M2,2 | 7IP | 0.8 | 0.59 | ||
| SP08 | 5513 020-57 | M3 | 9IP | 1.7 | 1.25 | ||
| SP12 | 416.1-833 | M3,5 | 10IP | 2 | 1.48 | ||
| SP18 | 5513 020-25 | M4 | 15IP | 3 | 2.2 | ||
| SN15 | SN54 | 5512 086-03 | M6 | 20IP | 6.4 | 4.7 | |
Par máximo de corte y RPM
| Códigos de producto del kit | Adaptadores | Par máximo de corte | RPM máx. | |
| Nm | ft-lb | |||
| BR20D-29CC06F/SP06Y-C4L | C4-BR20D-A-189 | 100 | 74 | 15000 |
| BR20D-36CC06F/SP06Y-C3L | C3-BR20D-B-205 | 165 | 122 | 11000 |
| BR20D-45CC09F/SP08Y-C3L | C3-BR20D-C-208 | 290 | 214 | 9000 |
| BR20D-45CC09F/SP08Y-C4L | C4-BR20D-C-257 | 290 | 214 | 9000 |
| BR20D-45CC09F/SP08Y-C6L | C6-BR20D-C-284 | 290 | 214 | 11000 |
| BR20D-56CC09F/SP08Y-C4L | C4-BR20D-D-207 | 350 | 258 | 12000 |
| BR20D-56CC09F/SP08Y-C5L | C5-BR20D-D-323 | 350 | 258 | 7000 |
| BR20D-56CC09F/SP08Y-C6L | C6-BR20D-D-350 | 350 | 258 | 8000 |
| BR20D-71CC12F/SP12Y-C5M | C5-BR20D-E-282 | 580 | 428 | 7000 |
| BR20D-71CC12F/SP12Y-C6M | C6-BR20D-E-382 | 580 | 428 | 7000 |
| BR20D-90CC12F/SP12Y-C6M | C6-BR20D-F-380 | 780 | 575 | 5000 |
| BR20D-90CC12F/SP12Y-C8M | C8-BR20D-F-480 | 780 | 575 | 4000 |
| BR20D-116CC12F/SP12Y-C8S | C8-BR20D-G-388 | 940 | 693 | 5000 |
| BR20D-116CC12F/SP12Y-C8M | C8-BR20D-G-478 | 940 | 693 | 4000 |
| BR20D-150CC12F/SP12Y-C8M | C8-BR20D-H-478 | 1000 | 738 | 4000 |
CoroBore® BR20/CoroBore® BR20 con tecnología Silent Tools™
| Plaquita 90° | Plaquita 84° | ||||||||||
| Tamaño | DCN (mm) | DCX (mm) | ISO | ANSI | Nm | Ft/lbs | Tamaño del tornillo | No ISO | Nm | Ft/lbs | Tamaño del tornillo |
| A | 23 | 29 | CC06 | CC2(1.5) | 4.8 | 3.5 | M4 | SP06 | 4.8 | 3.5 | M4 |
| B | 28 | 36 | CC06 | CC2(1.5) | 4.8 | 3.5 | M4 | SP06 | 4.8 | 3.5 | M4 |
| C | 35 | 45 | CC09 | CC3(2.5) | 9 | 6,6 | M5 | SP08 | 9 | 6,6 | M5 |
| D | 44 | 56 | CC09 | CC3(2.5) | 16.0 | 11.8 | M6 | SP08 | 16.0 | 11.8 | M6 |
| E | 55 | 71 | CC12 | CC43 | 38.0 | 28.0 | M8 | SP12 | 38.0 | 28.0 | M8 |
| F | 70 | 90 | CC12 | CC43 | 75 | 55 | M10 | SP12 | 75 | 55 | M10 |
| G | 89 | 116 | CC12 | CC43 | 75 | 55 | M10 | SP12 | 75 | 55 | M10 |
| H | 115 | 150 | CC12 | CC43 | 75 | 55 | M10 | SP12 | 75 | 55 | M10 |
Sujeción de herramienta
La rigidez a flexión y la transmisión del par son los factores más importantes a la hora de elegir un portaherramientas para operaciones de mandrinado. La primera elección siempre deben ser las herramientas con acoplamiento Coromant Capto®, que ofrecen una repetibilidad excelente y las mejores características de estabilidad del mercado. Utilice solo un elemento adaptador entre el adaptador Silent Tools™ y el husillo de la máquina-herramienta.
Crear cuenta chevron_right
Realice pedidos, vea precios y compruebe la disponibilidad de herramientas
Suscríbase a nuestro boletín informativo chevron_right
Únase a nosotros. Manténgase actualizado.

Sandvik Española S.A. - División Coromant
+34919010275AB Sandvik Coromant, 811 81 Sandviken, Suecia