 close
- Productoschevron_right
- Aprendizajechevron_right
- Soluciones de fabricaciónchevron_right
- Soportechevron_right


CoroMill® 415
Fresa de planear de alto avance para diámetros reducidos
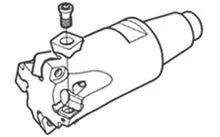
Valor del par
Los pares correctos son 0.6 Nm para IC05 y 1.2 Nm para IC07.
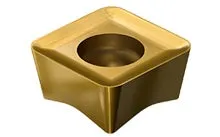
Instrucciones de montaje
Limpie cuidadosamente el asiento de la punta al montar la plaquita nueva. Debido a su tamaño reducido, se recomienda cambiar el filo de la plaquita IC05 al alcanzar un desgaste en incidencia (Vb) de 0.15 mm (0.006 pulg.) como máximo en materiales ISO M e ISO S.
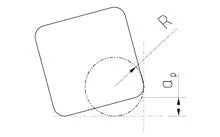
Radios de programación
Los radios de programación son 1.5 mm (0.059 pulg.) para IC05 y 2.2 mm (0.087 pulg.) para IC07. Consulte las recomendaciones para ver los valores de R y ap para diferentes geometrías.
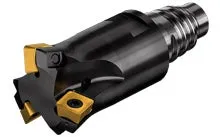
Conexión de refrigerante
Refrigerante interior estándar con salida radial en todos los cuerpos de fresa.
Consejos de aplicación
Recomendaciones
Datos de corte
| IC | Grupo ISO | MC | Valores iniciales | |
| Vc (mm/min) | fz (mm/z) | |||
| 05 | P | P1.2.Z.AN | 240 | 0.48 |
| P2.1.Z.AN | 180 | |||
| P2.2.Z.AN/P2.5.Z.HT | 180 | |||
| M | M1.1.Z.AQ | 210 | 0.38 | |
| M1.0.Z.PH | 90 | |||
| S | S4.2.Z.AN | 50 | 0.4 | |
| H | H1.1.Z.HA | 150 | 0.48 | |
| IC | Grupo ISO | Ejemplos de materiales | Valores iniciales | |
| Vc (mm/min) | fz (mm/z) | |||
| 07 | P | P1.2.Z.AN | 240 | 0.55 |
| P2.1.Z.AN | 180 | |||
| P2.2.Z.AN/P2.5.Z.HT | 180 | |||
| M | M1.1.Z.AQ | 210 | 0.45 | |
| M1.0.Z.PH | 90 | |||
| S | S4.2.Z.AN | 50 | 0.4 | |
| H | H1.1.Z.HA | 150 | 0.55 | |
Interpolación helicoidal
CoroMill® 415 |
||||||
| Diám. de fresa | iC 05 | iC 07 | ||||
| Ángulo de mecanizado en rampa (α°) | b | 4.1 | Ángulo de mecanizado en rampa (α°) | b | 5.5 | |
| máx. ap | 0.85 | máx. ap | 1.2 | |||
| máx. Dm | mín. Dm | máx. Dm | mín. Dm | |||
| 13 | 0.848 | 24.8 | 18 | |||
| 16 | 0.97 | 30.8 | 24 | |||
| 20 | 0.616 | 38.8 | 32 | 0.56 | 38 | 28 |
| 25 | 0.64 | 48.8 | 42 | 0.61 | 48 | 38 |
| 32 | 0.65 | 62.8 | 56 | 0.63 | 62 | 52 |
| 40 | 0.48 | 78 | 68 | |||
Radio de programación y profundidad de corte máxima
| Código de la plaquita | ap, mm (pulg.) | R, mm (pulg.) |
| 415N-05 02 06M-M30... | 0.85 (0.033) | 1.5 (0.059) |
| 415N-05 02 12M-M30... | 0.85 (0.033) | 2.0 (0.079) |
| 415N-07 03 10M-M30... | 1.2 (0.047) | 2.2 (0.087) |
| 415N-07 03 20M-M30... | 1.2 (0.047) | 2.8 (0.110) |
Crear cuenta chevron_right
Realice pedidos, vea precios y compruebe la disponibilidad de herramientas
Suscríbase a nuestro boletín informativo chevron_right
Únase a nosotros. Manténgase actualizado.

Sandvik Española S.A. - División Coromant
+34919010275AB Sandvik Coromant, 811 81 Sandviken, Suecia