 close
- Productoschevron_right
- Aprendizajechevron_right
- Soluciones de fabricaciónchevron_right
- Soportechevron_right


CoroTap® 100
CoroTap 100 es una gama de machos de corte recto, optimizada para materiales de viruta corta ISO K, ISO N e ISO H. El diseño con rompeviruta es adecuado para materiales ISO P de viruta larga. Los machos están indicados tanto para agujeros pasantes como ciegos.

El agujero
Para un cálculo de agujero básico, use las fórmulas correspondientes para machos de corte.

La pieza
Al analizar el agujero, tenga en cuenta el material de la pieza, su forma y la cantidad.

La máquina
La máquina influye en: Tenga siempre en cuenta:

Sujeción de la herramienta
CoroChuck® 970 está diseñado para proporcionar un roscado con macho estable y preciso en todos los materiales. Mejora la vida útil del macho y la calidad superficial, y ofrece la mayor seguridad del proceso posible.
Consideraciones para la aplicación, CoroTap® 100 -PM
Refrigerante
- Se requiere refrigerante
- No compatible con MQL (cantidad mínima de lubricación)
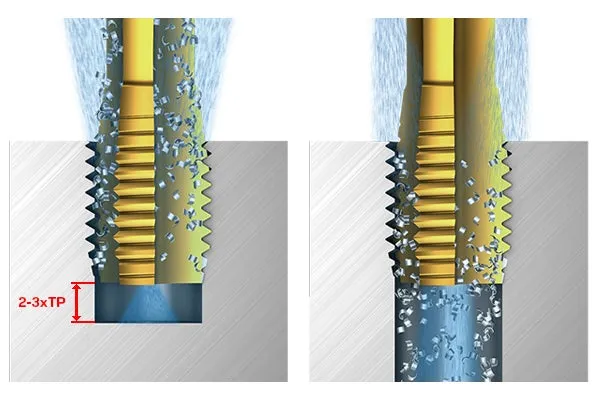
- La concentración, el caudal y la presión adecuados del refrigerante son fundamentales para una evacuación eficaz de la viruta y para mantener la calidad y el acabado de la rosca
- Para agujeros ciegos, utilice refrigerante interior
- Tenga cuidado al aplicar refrigerante externo o a través de la pinza, ya que puede empujar la viruta hacia el orificio o las ranuras
- Para agujeros pasantes, utilice refrigerante externo a través de la pinza y/o boquillas externas
- Si es posible, reduzca la incidencia en la parte inferior del agujero a 2–3×TP para minimizar los restos de viruta que quedan en el fondo del agujero
Ajustes de la máquina
- No hay hélice en los machos para eliminar las virutas, por lo que siempre habrá algún remanente de viruta existente en los agujeros
- Esto puede ser una mejor compensación que anidar en el macho causando roturas catastróficas
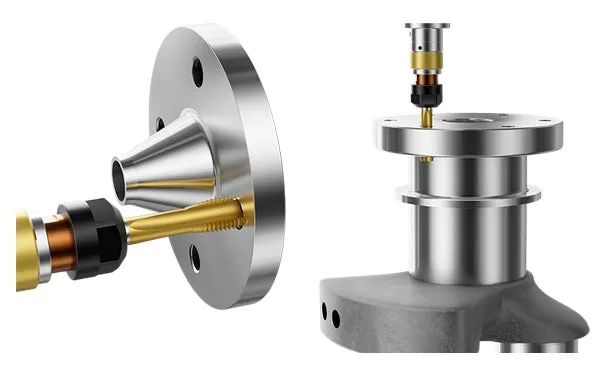
- Adecuado para configuraciones horizontales
- Configuraciones verticales:
- Puede ser necesaria la eliminación manual de las virutas
- Tomar medidas para minimizar las virutas remanentes optimizando el refrigerante, la profundidad de incidencia de la broca y la versión de chaflán E como solución alternativa
- Para obtener un rendimiento óptimo, utilice un ciclo de roscado rígido (p. ej., Fanuc M29) con portaherramientas rígidos o SynchroFlex® (p. ej., CoroChuck® 970)
Aplicaciones útiles
Crear cuenta chevron_right
Realice pedidos, vea precios y compruebe la disponibilidad de herramientas
Suscríbase a nuestro boletín informativo chevron_right
Únase a nosotros. Manténgase actualizado.

Sandvik Española S.A. - División Coromant
+34919010275AB Sandvik Coromant, 811 81 Sandviken, Suecia