 close
- Productoschevron_right
- Aprendizajechevron_right
- Soluciones de fabricaciónchevron_right
- Soportechevron_right


CoroTap® 100
CoroTap 100 es una gama de machos de corte recto, optimizada para materiales de viruta corta ISO K, ISO N e ISO H. El diseño con rompeviruta es adecuado para materiales ISO P de viruta larga. Los machos están indicados tanto para agujeros pasantes como ciegos.
Roscado con macho fiable, resultados excelentes
Vida útil
Productividad
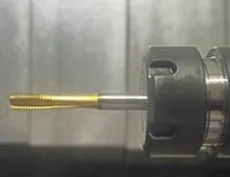
| Pieza: | anillo de galga |
| Material: | P2.5.Z.HT, fundición de acero |
| Dureza: | 30 HRC |
| Operación: | roscado con macho de 4 agujeros, 32 mm (1,26 pulg.) de profundidad, ciegos debido a la fijación |
| Máquina: | BFW, HMC-BT40 |
| Portaherramientas: | redondeado del filo, no rígido |
| Refrigerante: | Emulsión 5 % |
Reto: aumentar la estabilidad y seguridad del proceso. Son frecuentes las roturas del macho. Reducir la fatiga. Mayor calidad de rosca y vida útil de la herramienta prolongada.
Resultado: la vida útil de la herramienta mejoró un 350 % y la productividad aumentó un 543 %. Se redujeron la fatiga y las roturas. El proceso mostró una gran seguridad sin necesidad de repeticiones de roscado y se logró alcanzar la calidad de roscado deseada.
| Competidor | Sandvik Coromant | |
| Herramienta | Macho de corte M8×1,25 | M8×1,25 T100 -PM con rompevirutas |
| n, rpm | 80 | 515 |
| vc, m/min (pies/min) | 2 (6,56) | 13 (42,64) |
| Profundidad del agujero, mm (pulg.) | 32 (1,259) | 32 (1,259) |
| Resultado, n.º de agujeros | 40 | 180 |
Mecanizado seguro, cliente satisfecho
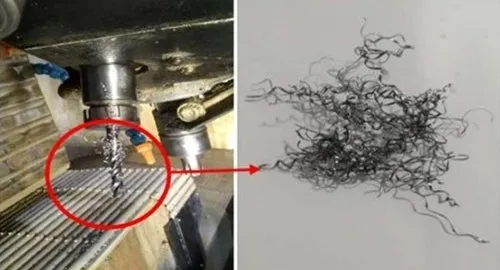
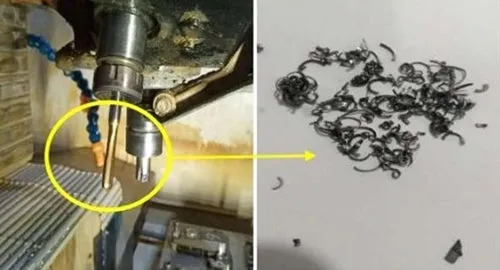
| Pieza: | Eje |
| Material: | P2.1.Z.AN (SCM 420) |
| Dureza: | 175 HB |
| Operación: | M8×1,25, un agujero pasante por pieza |
| Máquina: | VMC BT30 |
| Portaherramientas: | redondeado del filo, rígido |
| Refrigerante: | Emulsión 5 % |
Resultado: la vida útil de la herramienta se mantuvo sin cambios en las mismas condiciones de corte, pero con una mayor seguridad del proceso. El cliente expresó su satisfacción tanto con el rendimiento en la rotura de la viruta como con la calidad del acabado superficial.
| Competidor | Sandvik Coromant | |
| Herramienta | Macho con canal helicoidal M8×1,25 | M8×1,25 T100 -PM con rompevirutas |
| n, rpm | 597 | 597 |
| vc, m/min (pies/min) | 15 (49,2) | 15 (49,2) |
| Profundidad del agujero, mm (pulg.) | 10 (0,393) | 10 (0,393) |
| Resultado, n.º de agujeros | 800 | 800 |
Vida útil consistente, resultados limpios
Vida útil
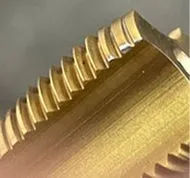
Sandvik Coromant, desgaste después de 100 piezas, el cliente continuó hasta 120 piezas.
| Pieza: | Carcasa del diferencial |
| Material: | P2.5.Z.HT (40Cr) |
| Dureza: | 290–320 HB |
| Operación: | MF16×1,5, 12 agujeros ciegos por pieza |
| Máquina: | Mazak HMC |
| Portaherramientas: | SynchroFlex®, rígido |
| Refrigerante: | Emulsión 9 % |
Resultado: con CoroTap® 100 -PM, no se observó un desgaste significativo en ninguno de los machos de roscar. La solución está libre de anidamiento y es capaz de preservar una vida útil constante de la herramienta al mecanizar materiales de hasta 350 HB.
| Competidor 1 | Competidor 2 | Sandvik Coromant | |
| Herramienta | Macho de corte MF16×1,5 | Macho de corte MF16×1,5 | MF16×1,5 T100 -PM con rompevirutas |
| n, rpm | 497 | 497 | 497 |
| vc, m/min (pies/min) | 25 (82) | 25 (82) | 25 (82) |
| Profundidad del agujero, mm (pulg.) | 36 (1,417) | 36 (1,417) | 36 (1,417) |
| Resultado, n.º de agujeros | 720 | 720 | 1440 |
Crear cuenta chevron_right
Realice pedidos, vea precios y compruebe la disponibilidad de herramientas
Suscríbase a nuestro boletín informativo chevron_right
Únase a nosotros. Manténgase actualizado.

Sandvik Coromant Turkey
+902164530730AB Sandvik Coromant, 811 81 Sandviken, Suecia