 close
- Productoschevron_right
- Aprendizajechevron_right
- Soluciones de fabricaciónchevron_right
- Soportechevron_right


CoroTurn® 107
Para torneado interior y exterior de piezas esbeltas
Instrucciones

Instrucciones de uso
Para plaquitas redondas y portaherramientas con asiento estriado.
Ver y descargar aquí

Alojamiento de la plaquita
Limpie e inspeccione el soporte del filo y el alojamiento de la plaquita para asegurarse de que no están dañados

Placas de apoyo y asientos para placas de apoyo
Compruebe que las esquinas de la placa de apoyo no hayan sufrido golpes durante el mecanizado o la manipulación, y que el asiento de la placa no tenga muestras de filo de aportación.

Superficies de contacto
Compruebe que las superficies de apoyo y de contacto no presenten daños ni suciedad.


Consejos de aplicación
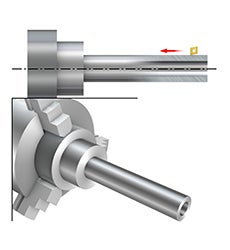
Mecanizado de piezas esbeltas
Efecto del ángulo de posición: intente trabajar siempre con un ángulo próximo a 90/0 grados, porque incluso un pequeño cambio (de 91/-1 a 95/-5 grados) tendrá un gran impacto sobre la dirección de la fuerza de corte durante el mecanizado.
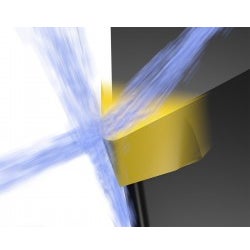
Refrigerante por arriba y por abajo: ¿cuándo usar cuál?
Utilizar refrigerante de precisión por arriba y por abajo es una forma eficaz de superar los retos del control de virutas e incrementar la vida útil de la herramienta. Averigüe cómo aplicar correctamente el refrigerante y vea útiles recomendaciones sobre el suministro de refrigerante que pueden mejorar el rendimiento en operaciones de torneado.
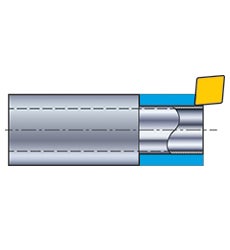
Piezas sensibles a las vibraciones
La recomendación es mecanizar el corte completo en una pasada para dirigir la fuerza hacia el portapinzas o el husillo. El ángulo de posición puede utilizarse para dirigir las fuerzas de corte. Un ángulo de posición incrementado resulta en mayores fuerzas de corte hacia el reglaje y menor fuerza de flexión en la pieza.
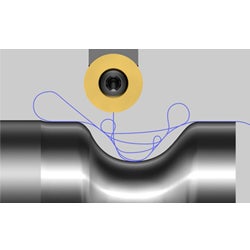
Torneado no lineal
El torneado no lineal es una estrategia eficiente para mecanizado de cavidades en materiales difíciles de mecanizar. El punto de desgaste se desplaza a lo largo del filo y existe menos riesgo de vibración el entrar en la pieza. Use CoroTurn® 107 con asiento estriado para optimizar sus operaciones de torneado no lineal y mejorar la seguridad del proceso, productividad, vida útil y control de virutas, y reducir el inventario de herramientas.
Recomendaciones
Plaquita y sistema
Refrentado y torneado longitudinal exterior
| Acabado | Medio | Desbaste | |
| Forma de plaquita | C | C | C |
| Tamaño de plaquita | 09 | 09 | 12 |
| Ángulo de posición | 95° | 95° | 95° |
| Sujeción | Tornillo | Tornillo | Tornillo |
Perfilado exterior
| Acabado | Medio |
| D | D |
| 11 | 11 |
| 93° | 93° |
| Tornillo | Tornillo |
Refrentado y torneado longitudinal interior
| Acabado | Medio | |
| Forma de plaquita | T | T |
| Tamaño de plaquita | 05 | 09 |
| Ángulo de posición | 91° | 91° |
| Sujeción | Tornillo | Tornillo |
| Ø del agujero | 6-13 | ≥ 13,5 |
Perfilado interior
| Acabado | Medio |
| D | D |
| 07 | 07 |
| 93° | 93° |
| Tornillo | Tornillo |
| ≥ 13 | ≥ 13 |
Calidad de la plaquita
| Condiciones de mecanizado | P | M | K | N | S | H |
| Buenas | GC4415 | GC2220 | GC3210 | H10 | GC1105 | CB7115 |
| Normales | GC4425 | GC2025 | GC3210 | H10 | GC1115 | CB7125 |
| Difíciles | GC4335 | GC2035 | GC3225 | H10 | GC1125 | CB7135 |
Geometría de la plaquita
| Operación | P | M | K | N | S | H |
| Acabado | -PF | -MF | -KF | -AL | -UM | S01020 |
| Medio | -PM | -MM | -KM | -AL | -MF | S01020 |
| Desbaste | -PR | -MR | -KR | -AL | -MM | S02030 |
Crear cuenta chevron_right
Realice pedidos, vea precios y compruebe la disponibilidad de herramientas
Suscríbase a nuestro boletín informativo chevron_right
Únase a nosotros. Manténgase actualizado.

Sandvik Española S.A. - División Coromant
+34919010275AB Sandvik Coromant, 811 81 Sandviken, Suecia