 close
- Productoschevron_right
- Aprendizajechevron_right
- Soluciones de fabricaciónchevron_right
- Soportechevron_right


CoroTurn® Prime
Tornear en todas las direcciones
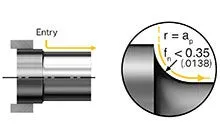
Entrada a la pieza
Use siempre la reducción del avance y la entrada radial al penetrar en el material. Utilice CoroPlus® Tool Path para PrimeTurning™ para conocer los códigos de programación y las técnicas correctos.
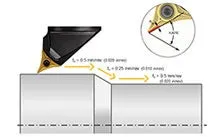
Espesor de viruta (hex)
Mantenga constante el espesor de viruta reduciendo el avance en los movimientos descendentes. Utilice CoroPlus® Tool Path para PrimeTurning™ para conocer los códigos de programación y las técnicas correctos.
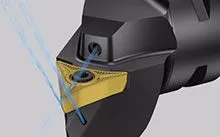
Ventajas del refrigerante
El refrigerante inferior es ventajoso para lograr una mayor vida útil de la herramienta, mientras que el refrigerante superior es beneficioso para formar virutas más finas.
Consejos de aplicación
Área de aplicación de los datos de corte para los tipos A y B
| Profundidad de corte (ap) | |
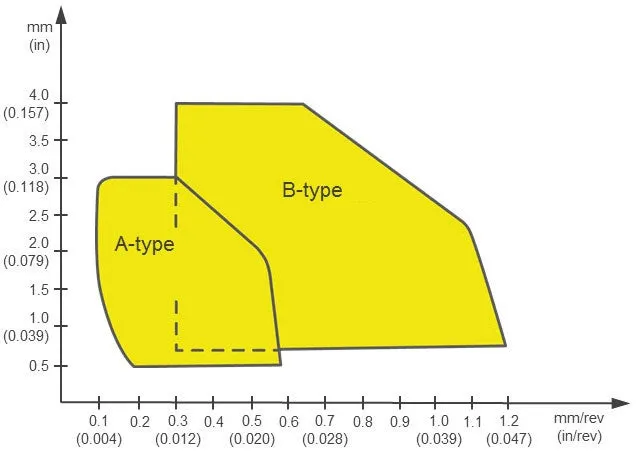 |
Avance (fn) |
Nota: El uso de plaquitas a valores superiores ap y fn conlleva riesgo de sobrecarga y a valores inferiores ap y fn existe el riesgo de que se produzcan virutas largas.
Área de aplicación de los datos de corte para geometrías tipo A
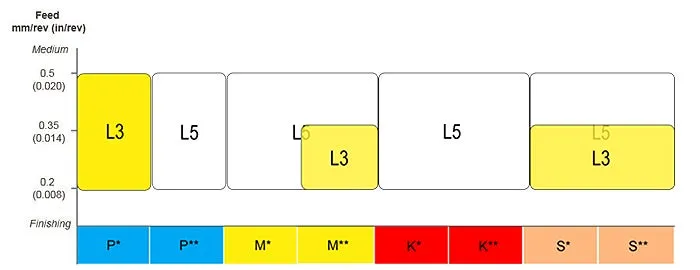
P*) Acero de bajo contenido en carbono y de alta resistencia/dúctil
P**) Acero aleado
M*) Acero inoxidable austenítico
M**) Acero inoxidable dúplex
K*) Fundición nodular
K**) Fundición gris
S*) HRSA
S**) Titanio
Área de aplicación de los datos de corte para geometrías tipo B
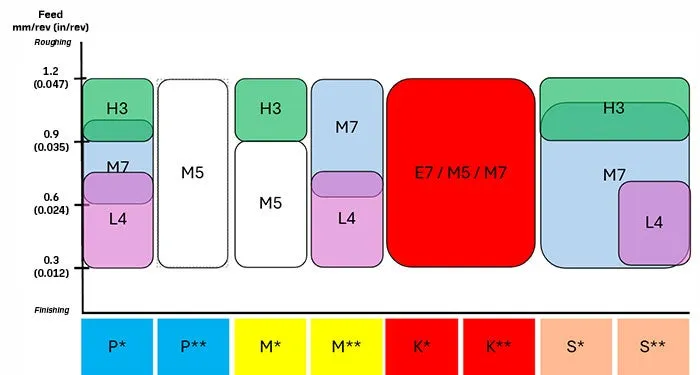
P*) Acero de bajo contenido en carbono y de alta resistencia/dúctil
P**) Acero aleado
M*) Acero inoxidable austenítico
M**) Acero inoxidable dúplex
K*) Fundición nodular
K**) Fundición gris
S*) HRSA
S**) Titanio
Recomendaciones
CoroTurn Prime Tipo A
Calidad de la plaquita
| Condiciones de mecanizado | P | M | K | S, HRSA |
S, Ti |
| Bueno | 4415 | 2025 | 4415 | 1210 | H13A |
| Promedio | 4425 | 2025 | 4425 | 1210 | H13A |
| Difícil | 2025 | 2025 | 2025 | 2025 | H13A |
Geometría de la plaquita
| Operación | P* | P** |
M* | M** |
K* | K** |
S* | S** |
| Acabado | L3 | L5W | L5W | L3 | L5W | L5W | L5W | L3 |
| Medio | L3 | L5 | L5 | L5 | L5 | L5 | L5 | L5 |
P*) Acero de bajo contenido en carbono y de alta resistencia/dúctil
P**) Acero aleado
M*) Acero inoxidable austenítico
M**) Acero inoxidable dúplex
K*) Fundición nodular
K**) Fundición gris
S*) HRSA
S**) Titanio
CoroTurn Prime Tipo B
Calidad de la plaquita
| Condiciones de mecanizado | P | M | K | S, HRSA |
S, Ti |
| Bueno | 4415 | 2515 | 4415 | 1210 | H13A |
| Promedio | 4425 | 2515 | 4425 | 1210 | H13A |
| Difícil | 2025 | 2025 | 4335 | 2515 | H13A |
Geometría de la plaquita
| Operación | P* | P** |
M* | M** |
K* | K** |
S* | S** |
| Acabado | L4W | M5W | M5W | L4W | M5W | M5W | M7W | L4W |
| Medio | L4 | M5 | M5 | M7 | E7 | E7 | M5 | L4 |
| Desbaste | H3 | M5 | H3 | M7 | E7 | E7 | M7 | M7 |
P*) Acero de bajo contenido en carbono y de alta resistencia/dúctil
P**) Acero aleado
M*) Acero inoxidable austenítico
M**) Acero inoxidable dúplex
K*) Fundición nodular
K**) Fundición gris
S*) HRSA
S**) Titanio
Primera elección |
Segunda opción |
||
Torneado exterior |
Torneado interior |
||
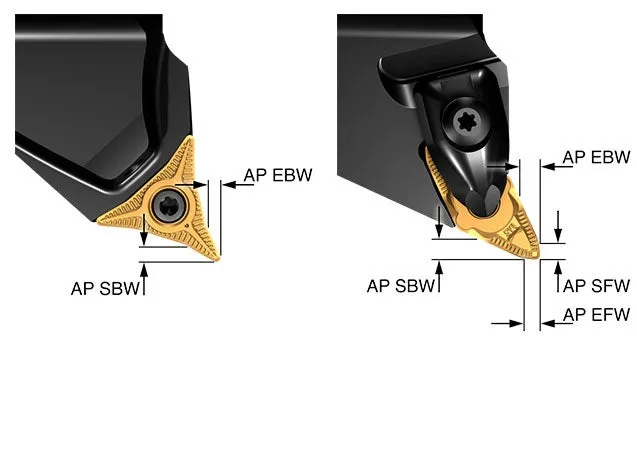
 Lateral hacia atrás (SBW) |
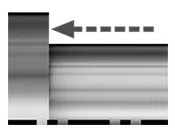 Lateral hacia delante (SFW) |
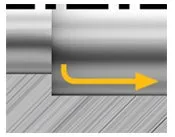 Extremo hacia atrás (EBW) |
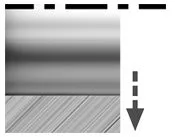 Lateral hacia delante (SFW) |
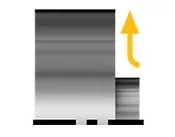 Extremo hacia atrás (EBW) |
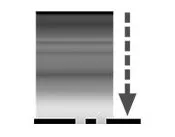 Extremo hacia delante (EFW) |
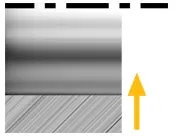 Lateral hacia atrás (SBW) |
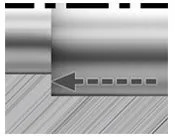 Extremo hacia delante (EFW) |
Recomendaciones de datos de corte
Torneado exterior
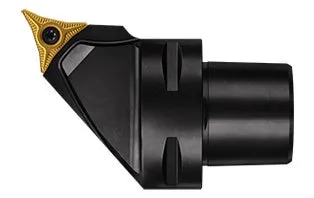
Tipo A CP-A11xx-xxx
 |
SBW | EBW | SFW | EFW | |
| fn mín | 0.2 (.0079) | 0.2 (.0079) | 0.1 (.0039) | 0.1 (.0039) | |
| fn rec | 0.4 (.0157) | 0.4 (.0157) | 0.2 (.0079) | 0.2 (.0079) | |
| fn máx | 0.5 (.0197) | 0.5 (.0197) | 0.25 (.0098) | 0.25 (.0098) | |
| ap mín | 0.25 (.010) | 0.25 (.010) | 0.25 (.010) | 0.25 (.010) | |
| ap rec | 1.5 (.059) | 1.5 (.059) | 1 (.039) | 1 (.039) | |
| ap máx | 3 (.118) | 2.5 (.098) | 1.5 (.059) | 1.5 (.059) | |
| KAPR | 30 | 25 | 115 | 120 | |
| RMPX | 15 | 10 | 15 | 10 |
Tipo B CP-B11xx-xxx
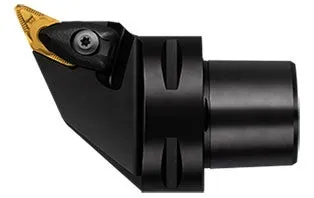 |
SBW | EBW | SFW | EFW | |
| fn mín | 0.3 (.0118) | 0.3 (.0118) | 0.2 (.0079) | 0.2 (.0079) | |
| fn rec | 0.6 (.0236) | 0.6 (.0236) | 0.35 (.0138) | 0.3 (.0118) | |
| fn máx | 1.2 (.0472) | 1.2 (.0472) | 0.6 (.0236) | 0.6 (.0236) | |
| ap mín | 0.5 (.020) | 0.5 (.020) | 0.5 (.020) | 0.5 (.020) | |
| ap rec | 2 (.079) | 2 (.079) | 2 (.079) | 2 (.079) | |
| ap máx | 4 (.157) | 4 (.157) | 3 (.118) | 3 (.118) | |
| KAPR | 25 | 25 | 95 | 95 | |
| RMPX | 23 | 23 | 23 | 23 |
Torneado interior
Tipo A CP-A11xx-xxx
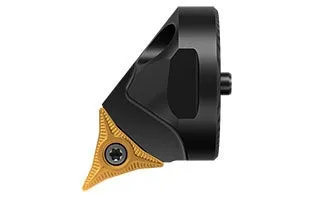 |
SBW | EBW | SFW | EFW | |
| fn mín | 0.2 (.0079) | 0.2 (.0079) | 0.1 (.0039) | 0.1 (.0039) | |
| fn rec | 0.4 (.0157) | 0.4 (.0157) | 0.2 (.0079) | 0.2 (.0079) | |
| fn máx | 0.5 (.0197) | 0.5 (.0197) | 0.25 (.0098) | 0.25 (.0098) | |
| ap mín | 0.25 (.010) | 0.25 (.010) | 0.25 (.010) | 0.25 (.010) | |
| ap rec | 1.5 (.059) | 1.5 (.059) | 1 (.039) | 1 (.039) | |
| ap máx | 2.5 (.098) | 3 (.118) | 1.5 (.059) | 1.5 (.059) | |
| KAPR | 25 | 30 | 120 | 115 | |
| RMPX | 10 | 15 | 10 | 15 |
Tipo B CP-B11xx-xxx
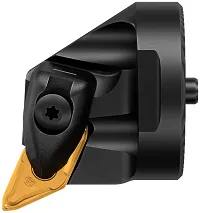 |
SBW/EBW | SFW | EFW | |
| fn mín | 0.3 (.0118) | 0.2 (.0079) | 0.2 (.0079) | |
| fn rec | 0.6 (.0236) | 0.3 (.0118) | 0.35 (.0138) | |
| fn máx | 1.2 (.0472) | 0.6 (.0236) | 0.6 (.0236) | |
| ap mín | 0.5 (.020) | 0.5 (.020) | 0.5 (.020) | |
| ap rec | 2 (.079) | 2 (.079) | 2 (.079) | |
| ap máx | 4 (.157) | 3 (.118) | 3 (.118) | |
| KAPR | 25 | 95 | 95 | |
| RMPX | 23 | 23 | 23 |
Dónde aplicar PrimeTurning™
Torneado exterior
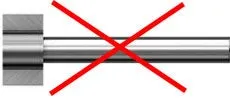
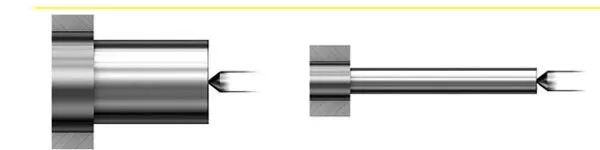
Más indicado para piezas cortas y compactas y para piezas delgadas con contrapunto
Adecuado |
No adecuado |
| Piezas cortas y compactas | Piezas sin contrapunto |
 |
 |
| Piezas con contrapunto | |
 |
|
Diámetro mínimo
La holgura entre la plaquita y los portaherramientas dificulta el inicio con un diámetro inferior a D mín3 en la dirección EBW (End backward). Sin embargo, no hay límites al refrentar en dirección EFW (End forward), es decir, de forma convencional.
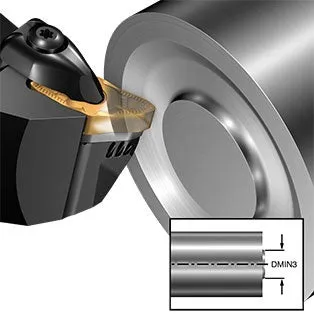
| D min3 | ||
| EBW | EFW | |
| Tipo A | 30 (1.18") | 0 |
| Tipo B | 30 (1.18") | 0 |
Torneado interior
Las cabezas CoroTurn® Prime SL se pueden utilizar para el torneado interior de diámetros superiores a 40 mm (1.575 pulg.) y voladizos de hasta 8–10×D
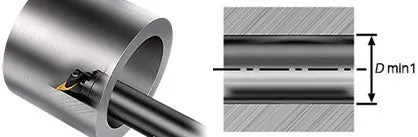
Garantice un rendimiento óptimo y evite problemas teniendo en cuenta el valor Dmin al utilizar barras de mandrinar Silent Tools. La desviación tangencial y radial, influenciada por el diseño de la barra, el voladizo y la fuerza de corte, puede provocar una pérdida de holgura.
Aspectos destacados
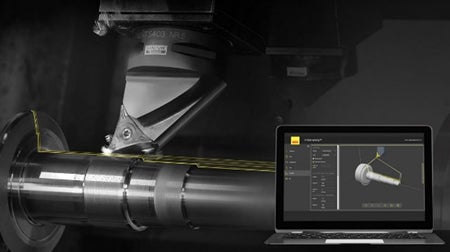
Optimice el recorrido de su herramienta
El software CoroPlus® Tool Path ha sido actualizado con múltiples funciones nuevas para garantizar la máxima productividad de sus aplicaciones PrimeTurning™. Pruebe el software CoroPlus® Tool Path gratis durante todo un mes y descúbralo usted mismo.
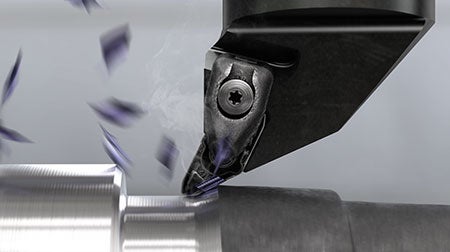
La geometría para operaciones de acabado en materiales dúctiles
La geometría -L4 ha sido optimizada para mecanizar aceros de bajo contenido en carbono y de gran resistencia, acero inoxidable dúplex y titanio con velocidades de avance de bajas a moderadas. La geometría ofrece una excelente productividad incluso con avances menores debido a la mayor velocidad de corte y vida útil de la herramienta frente al torneado convencional.
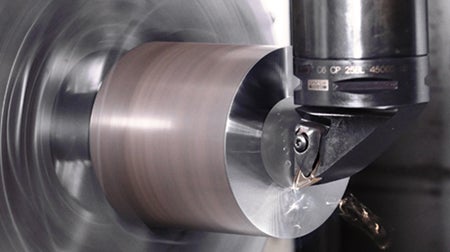
La geometría indicada para materiales difíciles de mecanizar
Conseguir un buen control de viruta siempre ha sido difícil en aceros de bajo contenido en carbono y de gran resistencia. La geometría -H3 está optimizada para estos materiales, lo que elimina las preocupaciones asociadas al control de viruta.
Crear cuenta chevron_right
Realice pedidos, vea precios y compruebe la disponibilidad de herramientas
Suscríbase a nuestro boletín informativo chevron_right
Únase a nosotros. Manténgase actualizado.

Sandvik Española S.A. - División Coromant
+34919010275AB Sandvik Coromant, 811 81 Sandviken, Suecia