


Pieni on kaunista
Öljyteollisuuden pitkä alamäki sai Knust-Godwinin kokeilemaan toisenlaista suuntaa. Sandvik Coromant tuli apuun.
Knust-Godwin LLC on Katyn pikkukaupungissa Teksasissa noin 30 kilometrin päässä Houstonista sijaitseva öljyteollisuuden kaluston hienotyöstöön erikoistunut konepaja ja Schoeller Bleckmann Oilfield Equipment AG:n tytäryhtiö. Öljyteollisuuden viimeaikaisen taantuman myötä yhtiön johto päätti monialaistaa asiakaskuntaa, jottei toimintaa tarvitsisi keskeyttää. Pajan oli syytä pysyä valmiudessa seuraavaa nousukautta varten.
Öljyteollisuuden lisäksi Knust-Godwin palvelee puolijohteita valmistavia, lääketiedettä palvelevia ja seismistä sekä geofyysistä tutkimusta tekeviä aloja. Yrityksen kapasiteettiin kuuluu palveluja viisiakselisesta CNC-työstöstä ja jyrsinnästä kanuunaporakoneisiin, lasereihin ja elektronisuihkuhitsaukseen, kipinätyöstöön (EDM) ja lisäävään valmistukseen. Monet 22 000 neliön tehdashallin koneista ovat rekan konttia suurempia, ja niillä voi porata jopa 9,5 metriä syviä reikiä, työstää 6,4 metriä pitkiä tankoja ja jyrsiä läpimitaltaan 11-metrisiä kappaleita. Keskimäärin pajalla työstetään 1,5 metriä pitkiä ja halkaisijaltaan 15 cm paksuja tai joskus huomattavasti suurempiakin kappaleita. Niiden materiaali on inconelia, hastelloyta tai vastaavaa todella kovaa materiaalia, joka saattaa vaatia 50-60 tuntia työstöä. Jopa usean sadan tunnin koneistusaika ei ole tavaton..
Kun yhtiölle tarjoutui tilaisuus työstää halkaisijaltaan jopa alle 10 millisiä rannekellon osia, johto otti ennakkoluulottomasti haasteen vastaan.
Taustalla vaikuttaa se, että Knust-Godwin muodostuu kahdesta vanhasta houstonilaisen konepajasta. Godwin oli yleiskonepaja, mutta Knust aloitti toimintansa kellosepänverstaana. Kummastakin yrityksestä tuli ajan myötä öljy- ja kaasuteollisuuden asiantuntijoita. Viimeisimmän laman aikana Schoeller Bleckmann Oilfield osti ja yhdisti ne yhdeksi yhtiöksi.
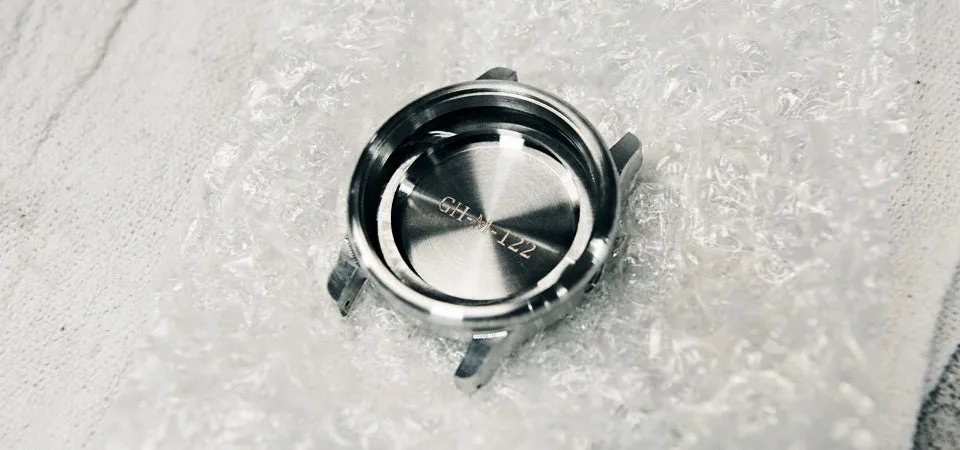
Samaan aikaan ohjelmoija Cameron Birse kuuli, että Portlandissa Oregonissa oli startup-yritys, jonka piti alkaa valmistaa uusia luksuskelloja VERO Watches -tuotemerkillä. Yrityksellä oli vaikeuksia saada prototyyppejä viimeisteltyä paikallisen konepajan kanssa, ja se etsi toista kumppania. Birse kertoi tilaisuudesta myyntipäällikkö David Prickettille. Knust-Godwin teki tarjouksen ja huomasi pian palanneensa kelloalalle.
- Monella yhtiön työntekijöistä ei ollut tietoa historiastamme, ohjelmoija Chris Hurst kertoo. - Sitten eräs Knustin veteraaneista näki tuotteen piirustukset ja sanoi, että "tuollaisia osiahan me ennen valmistimme". Olimme palanneet juurillemme.
On tietysti selvää, että koneistus on kehittynyt huomattavasti 50 vuodessa. Knust-Godwin huomasi pian, että hyvin pieniä osia ei voi valmistaa samalla logiikalla kuin suuria. Vaikka titaanin ja nikkeliseosten työstön haasteet olivat Hurstille tiimeineen tuttuja, he saivat kokea, että paljon helpommin työstettävä kellojen rungoissa käytetty ruostumaton teräs 316 kulutti työkalut rikki niin nopeasti, että jatkotilaukset olivat vaakalaudalla.
- Teimme ensin kaksi sarjaa prototyyppiosia, Hurst kertoo. - Kellon kuoren, taustalevyn, viisteen, kruunun ja muita osia. Niistä suurin oli läpimitaltaan noin 32 mm ja pienin vain 4,5-millinen aluslevy.
Enimmät osat työstettiin DMG MORI:n valmistamissa Knust-Godwinin DMU 125 monoBLOCK -koneistuskeskuksissa. DMU:ssa on kapasiteettia yli 6000 kilon materiaalille, mikä on jokseenkin liikaa vain 870 kuutiosenttimetrin osia ajatellen. Kone oli silti loogisin vaihtoehto projektiin, koska se on tarkka ja pystyy pyörittämään osaa 10 000 kierrosta minuutissa.
Työstötekniikan edistyksellisyydestä huolimatta ajauduttiin pian vaikeuksiin, Hurst kertoo. - Otan mielelläni haasteen vastaan. Olemme tottuneet riskitilauksiin. Mutta koska työkalumme eivät kestäneet edes prototyypin työstöä, tiesimme tuotannon osoittautuvan hankalaksi. Suurin osa työkaluista piti vaihtaa jo ennen kuin ensimmäinenkään osa oli valmis. Oli pakko keksiä vaihtoehto.
VERO Watches oli innoissaan prototyypeistä, joten Knust-Godwin sai pian 105 kokonaisen kellon osasarjan tilauksen. Yhtiö otti yhteyden Sandvik Coromantin tuottavuusasiantuntijaan Grant Gregoryyn.
Gregory suositteli useita muutoksia kalustoon. Monissa eri porissa ja terissä käytetyt ER-tyyliset pitimet vaihdettiin tarkkoihin CoroChuck® 930 -hydrauli-istukoihin, joilla saatiin huomattavasti parannettua välineiden kestoa ja varmuutta. Rouhinta tehtiin halkaisijaltaan 12,7 millin kovametallijyrsimen sijasta CoroMill® 390-07 -kulmajyrsimellä ja GC1130 -laadun terillä. Lisäksi 1,6 millimetrin pyöröteräiset "tuontijyrsimet" korvattiin 1630-tyyppisillä CoroMill Plura -varsijyrsimillä.
Tulokset olivat dramaattisia. Hurst kertoo käyttäneensä aiemmin kahta pyöröteräistä - vakiomittaista ja lyhyttä - jyrsintä kunkin kellorungon työstöön ja viimeistelyyn. Vaihto CoroChuck-istukkaan ja Plura-jyrsimeen lisäsi työkalujen käyttöikää niin, että yhdellä jyrsinterällä voitiin työstää 80 osaa. - Parannus oli uskomaton, Hurst kertoo. - Syöttö, nopeus tai leikkuusyvyys eivät muuttuneet, mutta Plura teki 90 prosenttia työstöstä osan ulkopinnalla. Saimme lisättyä työkalukohtaista tuottavuutta 8000 prosentilla.
CoroMillin indeksoitava terä tuotti samanlaiset tulokset. Yritys sai rouhittua koko 105 kappaleen tilauksen yksillä terillä. Myös vanhojen työkalujen käyttöikä piteni. Esimerkiksi 0,813 millin lastuamishalkoja, jota käytettiin kruunun sisäpuolen urittamiseen, kesti 400 prosenttia kauemmin CoroChuckiin vaihdon jälkeen. - ja se oli pienin havaitsemamme parannus, Hurst selittää. - Olimme aavistelleet, että työkalujen vaihdolla olisi vaikutusta, mutta emme koskaan tehneet näin tarkkaa vertailua.
Sandvikin jyrsimet maksavat tietenkin selvästi enemmän kuin yrityksen aiemmin käyttämät työkalut, mutta osakohtainen kustannus jäi silti suunnilleen kuudestoistaosaan verrattuna huokeampiin jyrsimiin, Hurst kertoo, eikä tähän ole edes laskettu mukaan kuluneiden terien vaihtoon kulunutta hukka-aikaa.
Birse on samaa mieltä. - Työkalujen kesto oli ongelma, hän sanoo. - Meidän piti työstää risteäviä kolmiulotteisia pintoja, joten työkalun vaihto aiheutti paljon vaivaa ja säätöä. Suurin parannus oli varmasti karbidi, mutta myös kynämäisistä hydrauli-istukoista oli paljon apua. Niistä syntyi valtavasti etua..
Knust-Godwin toimitti tilatut kellonosat luvatussa aikataulussa. Entistä kestävämpien työkalujen Sandvik Coromant -työkaluilla saavutetun pintaviimeistelyn ansiosta Hurst kumppaneineen odottaa jo seuraavaa tilausta. - Houstonin konepajateollisuus on aika yksioikoista, hän sanoo. - Kaikki työ tehdään öljykentille, joten kun siellä on hiljaista, on vaikeaa menestyä äkkiä eri markkinoilla. Olemme oppineet uutta tästä työstä, mikä on aina hyvä asia. Vaikka emme enää koskaan saisi uutta kellotilausta, osaamme nyt tarkkailla jyrsintemme kestoa ja pidintekniikkaa.
Huomautus: Artikkeli on julkaistu aikaisemmin hieman pidempänä Manufacturing Engineering -lehdessä.
