


Liikeratojen optimointi tasojyrsinnässä
Tasojyrsintä on peruskoneistustoiminto, jota käytetään tuottamaan erittäin tarkkoja, tasaisia pintoja. Perinteisesti sitä on optimoitu parametrien, kuten lastuamisnopeuden, syöttönopeuden ja lastuamissyvyyden, perusteella. Työkalun liikeradalla on kuitenkin ratkaiseva merkitys prosessin kokonaistehokkuudelle sekä energiankulutuksen että työkalun käyttöiän, tuottavuuden ja pinnanlaadun kannalta.
Tasojyrsinnän liikeratojen tyypit
CAM-järjestelmien kehityksen ansiosta meillä on nyt laaja valikoima vaihtoehtoja rouhinta- ja viimeistelypintojen liikeradoille. Kaikkien näiden vaihtoehtojen joukossa on tärkein ero: jotkut toiminnot pitävät työkalun aina kosketuksessa työkappaleeseen, kun taas toiset sisältävät joutokäyntiliikkeitä (leikkaamattomia).
Voimme luokitella ne neljään perusluokkaan:
- Yksisuuntainen: Alkeellisin ja helpoin ohjelmoitava toiminto. Työkalu liikkuu lineaarisilla liikeradoilla samaan suuntaan ja palaa ilman leikkausta. Hyvälaatuisia pintoja saadaan, mutta suora sisäänsyöttö voi lyhentää työkalun kestoikää ja pidentää kokonaisjaksoaikaa.
- Zig-zag (kaksisuuntainen): Lineaariset liikkeet, joissa työkalu kulkee molempiin suuntiin, vähentävät joutoaikoja, mutta heikentävät usein pintalaatua. Suunnanmuutosten hallinta voi vaikuttaa työkalun käyttöikään.
- Spiraali: Sekä sisään- että ulospäin suuntautuva spiraali mahdollistaa jatkuvan leikkauksen hallitulla uppoamisella, tarjoaa hyvät pinnat ja hyvän työkalun kestoikakontrollin sekä lyhentää koneistusaikoja.
- Mukautuva ja trokoidi: Liikeradat, jotka optimoivat työkalun ja materiaalin kosketusta ylläpitämällä hallittua radiaalista uppoamista ja parantavat näin pinnanlaatua. Ne sisältävät yleensä pieniä joutokäyntiliikkeitä vaikeapääsyisillä alueilla, mutta pyrkivät pitämään työkalun mahdollisimman pitkään kosketuksessa. Niitä suositellaan vaikeasti koneistettaville materiaaleille.
Jokaisella näistä liikeradoista on erilaisia vaikutuksia koneistusaikaan, työmäärään, energiankulutukseen ja lämmöntuotantoon.
CO₂-päästöt
Tässä artikkelissa käsittelemme pääasiassa liikeratojen energiavaikutusta vertaamalla niitä liikeratoja, jotka ylläpitävät jatkuvaa kosketusta työkalun ja työkappaleen välillä, niihin, joihin kokoonpanonsa ja eri suuntautumisensa vuoksi liittyy joutokäyntiliikkeitä (leikkaamattomia). Tämän vertailun havainnollistamiseksi käytämme vaihtoehtoista yksisuuntaista liikerataa ja ulkopuolelta tulevaa spiraalirataa, molempia samoissa leikkausolosuhteissa, ja vertaamme molempien vaihtoehtojen energiankulutusta. Tämän jälkeen vertaamme molempia liikeratoja parannettuihin leikkausolosuhteisiin.
Voimme laskea eri materiaaleihin kuluvan tehon ottamalla materiaalit laajasta tietokannasta ja käyttämällä erityisiä työkalujen ja terägeometrioiden yhdistelmiä jyrsinnän aikana käyttäen ToolGuidea, joka on saatavana tästä linkistä. ToolGuide
Tasojyrsinnässä, jossa käytetään CM345 (ref. 345-050Q22-13H, Z=6) ja teriä 345R-1305M-PM 1230, sekä 32CrMoV12-28 P3.0.Z.AN -teräksistä työkappaletta, jonka kovuus on 230 HB, lähdemme liikkeelle näistä kahdesta lastuamisolosuhteesta, jotka antavat kaksi erilaista lastuamistehonkulutusta.
|
Lastuamisolosuhteet 1 |
Vc=200 m/min |
Fz=0,35 mm |
Ae 50 mm |
Vf= 1 960 mm/min |
P= 16,7 kW |
|
Lastuamisolosuhteet 2 |
Vc=200 m/min |
Fz=0,40 mm |
A3 50 mm |
Vf=2 240 mm/min |
P=18,1 kW |
Nopean liikkeen aikana nopeudella 5 000–10 000 mm/min (ilman lastuamiskuormaa) tavanomaisella viisiakselisella CNC-koneella, jonka enimmäisteho on 40 kW, tyypillinen energiankulutus vaihtelee välillä 4–7 kW. Esimerkissämme laskenta-arvona käytetään 5,5 kW.
Komponentit, jotka muodostavat tämän koneen peruskulutuksen, ovat:
- Koneen ohjelmistot ja elektroniset laitteet.
- Koneen liike ja leikkuukaran pyöriminen. Mitä suurempi syöttöarvo, sitä suurempi energiantarve.
Tästä vaihteluvälistä on hyötyä arvioitaessa energiankulutusta nopeissa asemointivaiheissa tai työvaiheiden välisissä liikkeissä, erityisesti intensiivisissä koneistusjaksoissa.
Tapaustutkimukset
Tapaus 1: Yksisuuntaiset vs. spiraaliradat.
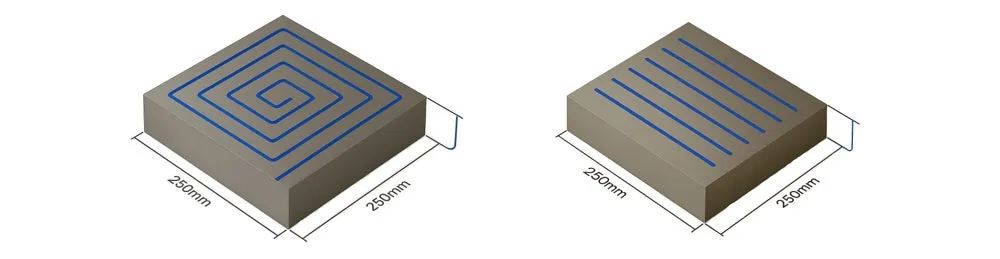
250 × 250 mm:n teräslevyn tasojyrsinnässä verrattiin kahta liikerataa: yksisuuntaista ja spiraalia. Spiraaliradan kokonaislastuamispituus on 1 250 mm, mikä vastaa 38,26 sekunnin lastuamisaikaa. Yksisuuntaisella liikeradalla on viisi 300 mm:n polkua, ja siihen on lisättävä neljä paluureittiä, joiden pöytäsyöttö on 7 500 mm/min. Kokonaiskoneistus voidaan suorittaa 45,918 + 9,6 = 55,51 sekunnissa, mikä johtuu leikkaamattomasta paluuajasta.
Leikkuuteho on 16,7 kW ja joutokäynnin aikana kulutettu teho 5,5 kW. Siksi kokonaisenergiankulutus lastuamisaikana on 0,2276 kWh yksisuuntaisella liikeradalla ja 0,1774 kWh spiraaliradalla. Kaavio antaa selkeämmän kuvan kWh-säästöistä.
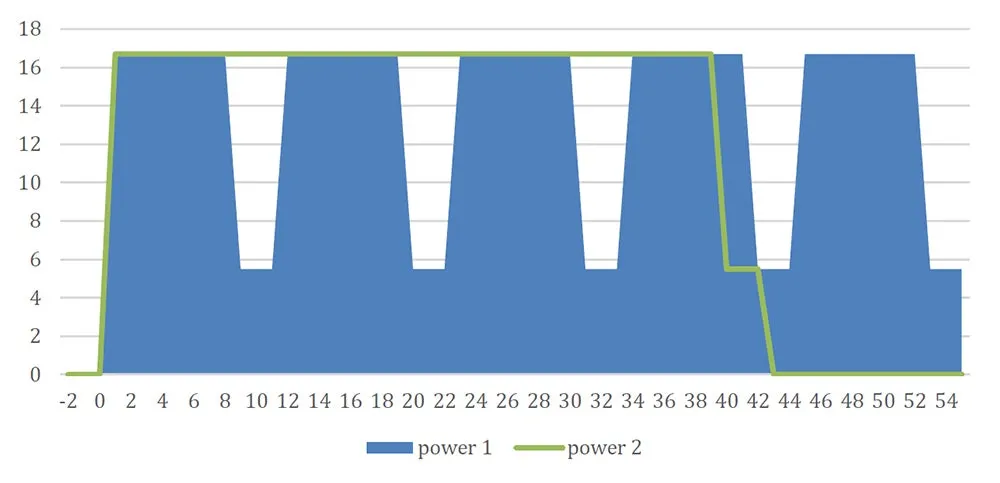
Yksisuuntaisten ja spiraaliratojen vertailu
Tapaus 2: Alkuperäisen ja korkeamman Fz=0,4-lastuamisolosuhteiden vertailu.
Olemme jo nähneet, kuinka koneen tyhjäkäyntiliikkeet vaikuttavat energiankäyttöön. Jos nyt tarkastelemme toista leikkausolosuhdettamme, jossa hammaskohtainen syöttö on Fz = 0,4 mm, voimme havaita lisääntyneiden lastuamisparametrien vaikutuksen molempiin energiankulutuksiin. Työteho nousee 18,1 kW:iin, mutta spiraaliradan leikkausaika laskee 33,48 sekuntiin. Yksisuuntaisessa käytössä leikkausaika on 40,17 + 9,6 = 50,07 sekuntia. Näin ollen uusi kokonaisenergiankulutus lastuamisaikana on 0,2166 kWh yksisuuntaisella liikeradalla ja 0,1683 kWh spiraaliradalla. Tämä on epäintuitiivinen tulos, koska suuremmalla lastuamisteholla saavutetaan pienempi energian kokonaiskulutus jaksoajan lyhentymisen ansiosta.
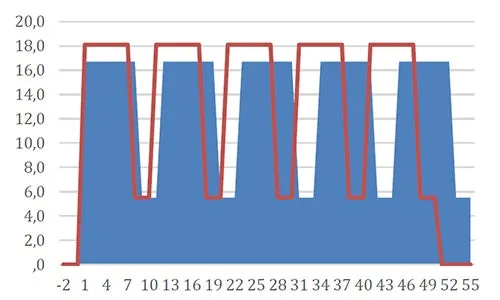
Syötön lisäämisen vaikutus yksisuuntaisilla työstöradoilla
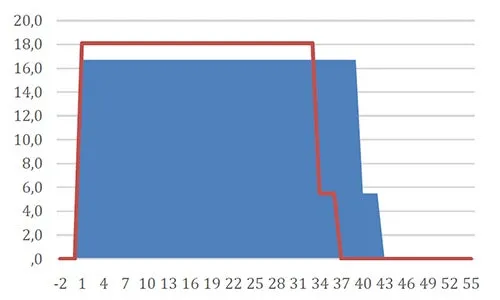
Syötön lisäyksen vaikutus yksisuuntaisiin työstöratoihin
Energia- ja CNC-konekustannusanalyysi alueittain
Seuraavassa taulukossa esitetään vertaileva analyysi energiakustannuksista, CNC-koneiden tuntihinnoista ja keskimääräisistä CO₂-päästöistä kilowattituntia (kWh) kohti eri alueilla. Nämä tiedot ovat hyödyllisiä arvioitaessa CNC-toimintojen ympäristö- ja taloudellisia vaikutuksia maailmanlaajuisesti.
|
Alue |
Keskimääräiset kWh-kustannukset |
CNC-koneen tuntikustannukset |
Keskimääräiset CO₂-päästöt (kg/kWh) |
|
Eurooppa |
0,199 €/kWh |
55–100 €/h |
0,287 kg/kWh (EU:n keskiarvo) |
|
Kiina |
0,088 $/kWh |
20–50 $/h |
0,516 kg/kWh (kansallinen keskiarvo) |
|
Yhdysvallat |
0,0832 $/kWh |
75–100 $/h |
0,412 kg/kWh (EPA:n kansallinen keskiarvo) |
- Lähde: Eurostat, EU:n energian hintaraportti 2024
- Lähde: Pekingin kunnan energiatoimisto, maaliskuun 2025 tiedote
- Lähde: U.S. Energy Information Administration (EIA), kesäkuu 2025
Ja tässä ovat tiedot kaikista tutkituista tapauksista: kWh- ja CO₂-päästöt sekä kustannukset kaikkien alueiden keskimääräisten tietojen perusteella.
|
|
Yhdensuuntainen F0,35 |
Kierre F0,35 |
Yhdensuuntainen F0,4 |
Kierre F0,4 |
|
0,2276 kWh |
0,1774 kWh |
0,2166 kWh |
0,1683 kWh |
|
|
55,51 |
38,26 s |
50,07 s |
33,48 s |
|
|
CNC-koneen tuntikustannukset, laskettuna 1 000 komponentin keskimääräisten tietojen perusteella. |
||||
|
EU 77 €/h |
1 187,29 € |
818,33 € |
1 070,94 € |
716,10 € |
|
Kiina 35 $/h |
539,68 $ |
371,97 $ |
486,79 $ |
325,50 $ |
|
USA 87 $ /h |
1 341,49 $ |
924,61 $ |
1 210,02 $ |
809,10 $ |
|
Energiakustannukset keskimääräisen kWh-hinnan perusteella 1 000 komponentille |
||||
|
Eurooppa |
45,29 € |
35,30 € |
43,10 € |
33,49 € |
|
Kiina |
20,02 $ |
16,61 $ |
19,06 $ |
14,81 $ |
|
Yhdysvallat |
18,93 $ |
14,75 $ |
18,02 $ |
14,00 $ |
|
kg CO2-päästöt 1 000 komponentille |
||||
|
Eurooppa |
65,32 kg |
50,91 kg |
62,16 kg |
48,30 kg |
|
Kiina |
117,44 kg |
91,54 kg |
111,76 kg |
86,84 kg |
|
Yhdysvallat |
93,77 kg |
73,08 kg |
89,24 kg |
69,33 kg |
|
|
|
-22%CO2-päästöt
|
-4,8%CO2-päästöt
|
-26%CO2-päästöt
|
|
|
|
-31%Suorat komponenttikohtaiset kustannussäästöt
|
-9,8%Suorat komponenttikohtaiset kustannussäästöt
|
-40%Suorat komponenttikohtaiset kustannussäästöt
|
Johtopäätös
Tasojyrsinnän liikeradan valinta ei vaikuta ainoastaan laatuun ja tuottavuuteen, vaan sillä on myös suora vaikutus prosessin kestävyyteen – energiakustannuksiin, suoriin konekustannuksiin ja hiilidioksidipäästöihin ilmakehään. Optimoitujen liikeratojen käyttöönotto edistyneen CAM-ohjelmiston avulla mahdollistaa:
- Parantaa energiatehokkuutta.
- Vähentää työkalujen kulumista.
- Vähentää CO₂-päästöjä.
- Pienentää suoria koneistuskustannuksia ja lisätä tuottavuutta.
CO₂-kulutuksen osalta vähennys on 26% kun verrataan yksisuuntaista liikerataa, jossa Fz = 0,35, spiraalirataan, jossa Fz = 0,4. Tämä johtaa myös 40%:n taloudelliseen vähennykseen.
Teollisuusympäristössä, jossa keskitytään yhä enemmän kestävyyteen, näillä teknisillä päätöksillä voi olla merkittävä vaikutus. Valitsemalla työkalut, joiden avulla voidaan työskennellä parhaissa lastuamisolosuhteissa, saavutetaan sekä suoria taloudellisia säästöjä että hiilidioksidipäästöjen vähennyksiä.
