 close
- Tuotteetchevron_right
- Oppiminenchevron_right
- Valmistusratkaisutchevron_right
- Tukichevron_right


CoroMill 331
Monikäyttöinen kiekkojyrsin

Asetukset
Kuinka asettaa leveys täys- ja tasojyrsimessä.

Työskentely suurilla kulmasäteellä varustetuilla terillä
- Kun jyrsimen leveyttä (CW) säädetään sen alemmalla säätöalueella, uran muotoon voi tulla pieni lovi säteen ja pohjan leikkauspisteeseen
- Tailor Made -teriä, joissa on viistevälys, on saatavana päällekkäisyyden minimoimiseksi ja siten tärinän vähentämiseksi

Työskentely pyöreillä terillä
Urat, jotka ovat syvempiä kuin IC/2, suositellaan kunkin kasetin säätämistä 0,5 mm:llä (0,020 tuumaa)
- Leventää uraa 0,5 mm (0,020 tuumaa)
- Lyhentää kunkin terän kosketuspituuden 90°:een
- Tuottaa suotuisamman lastunmuodostuksen ja -poiston
- Vähentää tärinää ja virrankulutusta


Käyttövinkit
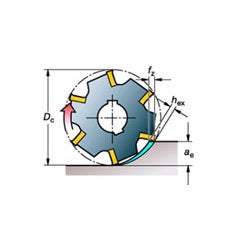
Maksimilastunpaksuus
Katkaisussa ja urajyrsinnässä tärkein mielessä pidettävä parametri on maksimilastunpaksuus (hex).
• Jyrsimen halkaisijan suhde lastuamisleveyteen on aina alle 30 %.
• Optimoi maksimilastunpaksuus (hex) ae/DC-suhteen mukaan, jotta lastunpaksuus ei jää liian pieneksi, jolloin jyrsin ei kunnolla lastua työkappaletta vaan hankaa sitä.
• Oikea hex-arvo takaa tehokkaan lastuamisen, hyvän pinnankarheuden ja terien pitkän kestoiän.
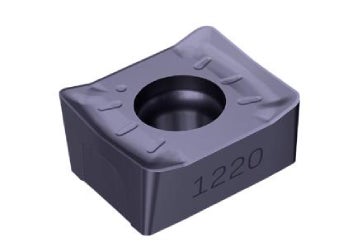
Laadun valinta
• PVD-laadut ovat ensisijainen valinta uranjyrsintään
• CVD-laadut ovat ensisijainen valinta kahdelta sivulta lastuaviin kiekkojyrsimiin
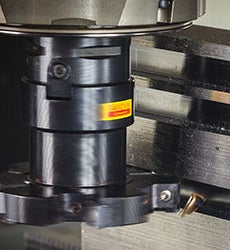
Kiekkojyrsinnän muistilista
Näillä vinkeillä otat uranjyrsinnästä kaiken irti.
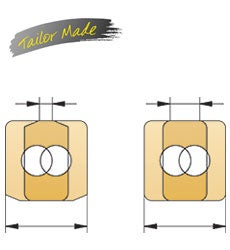
Vähennä terien limittymisestä aiheutuvia ongelmia
• Käytä Tailor Made -teriä lyhennetyllä teräsärmällä
• Vähentää kulumista limittyvällä alueella
• Tehostaa lastunhallintaa ja vähentää koneen tehontarvetta jopa 10 prosentilla
Suositukset
Jyrsinrungon valinta
- Jyrsimet on suunniteltu ja nimetty niiden käyttöalueen mukaan, esimerkiksi täyssivu- ja tasojyrsin, puolikas sivu- ja tasojyrsin, takapintajyrsin.
- Tarvittavan ar-arvon tapauksessa käytä pienintä jyrsimen halkaisijaa parhaan vakauden saavuttamiseksi
- Kiinteällä halkaisijalla käytä jyrsintä, jossa on korkea zn, tuottavuuden parantamiseksi
Täyssivu- ja tasojyrsin
| Oikeakätinen jyrsin | |
| Oikeakätinen kasetti |

|
| Vasenkätinen kasetti | |
Puoli- ja tasojyrsin
| Karan pyörintäsuunta R | Karan pyörintäsuunta L | ||
| R-mallinen jyrsin R331.52...R R-kasetti |

|
L-mallinen jyrsin L331.52...L L-kasetti |
|
| R-mallinen jyrsin R331.52...L L-kasetti |
L-mallinen jyrsin L331.52...R R-kasetti |
||
| R-mallinen jyrsin R331.52 |
L-mallinen jyrsin L331.52 |
||
| L-mallinen jyrsin L331.52 |
R-mallinen jyrsin R331.52 |
||
Lastuamisleveyden pituus
Pienintä jyrsimen leveyttä suositellaan aina, kun urien jyrsintään valitaan täyssivu- ja tasojyrsin. Kahden terän päällekkäisyyden optimointi on ratkaisevan tärkeää vakaan koneistuksen kannalta.

Kasetin valinta

Puoli- ja tasojyrsin

Täyssivu- ja tasojyrsin

Huomautus: Jyrsimen halkaisija, DC, on 3,2 mm (0,126 tuumaa) suurempi 8-särmäisellä neliöterällä.
| Jos käytetään suurempia kulmasäteitä, RE > 1,55 mm | |||||||||
|---|---|---|---|---|---|---|---|---|---|
| Jyrsinrunko | Terän säde | 1,55 – 2,60 | 2,61 – 3,50 | 3,51 – 4,50 | |||||
| Lastuamisleveys (CW), mm | Terän koko | *RC | *LC | *RC | *LC | *RC | *LC | ||
| CM | 6,0 – 8,0 | 04 | 5321-240-15.11 | 5321-240-16.11 | - | - | - | - | |
| DM | 8,0 – 10,0 | 05 | 5321-240-13.11 | 5321-240-14.11 | 5321-240-13.22 | 5321-240-14.22 | - | - | |
| EM | 10,0 – 12,0 | 08 | 5321-240-02.11 | 5321-240-02.31 | 5321-240-02.22 | 5321-240-02.22 | 5321-240-02.33 | 5321-240-02.33 | |
| FM | 12,0 – 15,0 | 08 | 5321-240-03.11 | 5321-240-04.11 | 5321-240-03.22 | 5321-240-04.22 | 5321-240-03.33 | 5321-240-04.33 | |
| KM | 15,0 – 17,5 | 11 | 5321-240-07.11 | 5321-240-08.11 | 5321-240-07.22 | 5321-240-08.22 | 5321-240-07.33 | 5321-240-08.33 | |
| LM | 17,5 – 20,5 | 11 | 5321-240-07.11 | 5321-240-08.11 | 5321-240-07.22 | 5321-240-08.22 | 5321-240-07.33 | 5321-240-08.33 | |
| QM | 20,5 – 23,5 | 14 | 5321-240-09.11 | 5321-240-10.11 | 5321-240-09.22 | 5321-240-10.22 | 5321-240-09.33 | 5321-240-10.33 | |
| RM | 23,5 – 26,5 | 14 | 5321-240-09.11 | 5321-240-10.11 | 5321-240-09.22 | 5321-240-10.22 | 5321-240-09.33 | 5321-240-10.33 | |
| Jyrsinrungon säteen muutos | 2,0 | 3,0 | |||||||
| Jyrsinrunko | Terän säde | 4,51 – 5,50 | 5,51 – 6,50 | ||||
|---|---|---|---|---|---|---|---|
| Lastuamisleveys (CW), mm | Terän koko | *RC | *LC | *RC | *LC | ||
| KM | 15,0 – 17,5 | 11 | 5321-240-07.44 | 5321-240-08.44 | 5321-240-07.55 | 5321-240-08.55 | |
| LM | 17,5 – 20,5 | 11 | 5321-240-07.44 | 5321-240-08.44 | 5321-240-07.55 | 5321-240-08.55 | |
| QM | 20,5 – 23,5 | 14 | 5321-240-09.44 | 5321-240-10.44 | 5321-240-09.55 | 5321-240-10.55 | |
| RM | 23,5 – 26,5 | 14 | 5321-240-09.44 | 5321-240-10.44 | 5321-240-09.55 | 5321-240-10.55 | |
| Jyrsinrungon säteen muutos | 4,0 | 5,0 | |||||
Ensisijainen terävalinta
Täyssivu- ja tasojyrsintä

| Rouhinta | M30 4330 | L50 2040 | M30 3040 | WL H13A | L50 S30T | M30 1230 |
| Keskivaikea | M30 1230 | L50 1040 | M30 1020 | NL H13A | L50 S30T | M30 1230 |
| Viimeistely | L50 1230 | L30 1040 | KL 1020 | NL H13A | L30 S30T | PL S30T |
| P | M | K | N | S | H |
Suositukset perustuvat kuiviin olosuhteisiin kaikille materiaaliryhmille paitsi ISO-S:lle, jossa suositellaan märkätyöstöä. Märkätyöstössä kannattaa harkita PVD-pinnoitettua laatua.
Puoli- ja kaksoispuolijyrsintä

| Rouhinta | PM 4330 | L50 2040 | KM 3330 | WL H13A | L50 S30T | M30 4330 |
| Keskivaikea | M30 4330 | L50 2040 | M30 3040 | NL H13A | L50 S30T | M30 1230 |
| Viimeistely | L50 1230 | L30 1040 | M30 1020 | NL H13A | L30 S30T | PL S30T |
| P | M | K | N | S | H |
Suositukset perustuvat kuiviin olosuhteisiin kaikille materiaaliryhmille paitsi ISO-S:lle, jossa suositellaan märkätyöstöä. Märkätyöstössä kannattaa harkita PVD-pinnoitettua laatua.
Geometrian valinta
| Helppo, hyvät olosuhteet | Vaikeat, huonot olosuhteet | ||||

|
|||||
| Terävyys | Kovuus | ||||

|

|

|

|

|

|
| H-NL | L30 | X-XL | L50 | M30 | X-XM |
Lastuamistiedot
| Tilauskoodi | ISO-materiaali | fz | hex | ||
| Aloitusarvo | Min.–maks. | Aloitusarvo | Min.–maks. | ||
| N331.1A-……E-L30 |
|
0,06 | (0,01‒0,08) | 0,05 | (0,01‒0,07) |
| N331.1A-……E-L50 |
|
0,09 | (0,02‒0,17) | 0,08 | (0,02‒0,15) |
| N331.1A-……E-M30 |
|
0,14 | (0,05‒0,20) | 0,12 | (0,04‒0,17) |
| N331.1A-…...x-NL |
|
0,12 | (0,01‒0,17) | 0,10 | (0,01‒0,15) |
| N331.1A-…...x-xL |
|
0,12 | (0,04‒0,17) | 0,10 | (0,03‒0,15) |
| N331.1A-...…x-xM |
|
0,12 | (0,04‒0,17) | 0,10 | (0,03‒0,15) |
| N331.1A-...…x-xM |
|
0,17 | (0,06‒0,29) | 0,13 | (0,05‒0,25) |
| R/L331.1A-……H-WL |
|
0,09 | (0,02‒0,12) | 0,08 | (0,02‒0,10) |
| R/L331.1A-……H-WL |
|
0,12 | (0,05‒0,17) | 0,10 | (0,04‒0,15) |
Luo tili chevron_right
Tee tilaukset, tarkastele hintoja ja tarkista työkalujen saatavuus
Tilaa uutiskirjeemme chevron_right
Liity meihin. Pysy ajan tasalla.

Sandvik Coromant Finland
+358942451675AB Sandvik Coromant, 811 81 Sandviken, Ruotsi