


Usinage productif de l'aluminium pour les groupes motopropulseurs dans l'automobile
Comme dans beaucoup de secteurs industriels, les constructeurs automobiles et leurs partenaires doivent faire face à une transformation radicale liée au changement climatique et à la nécessité d'être plus respectueux de l'environnement en proposant des véhicules à faibles émissions ou à émissions nulles. Mais il s'écoulera encore beaucoup de temps avant que le vénérable moteur à combustion interne ne quitte définitivement la scène. La réduction du poids des véhicules en utilisant de nouveaux matériaux, par exemple des composites, est une approche clé.
L'aluminium, qui est facile à recycler, est aussi un matériau intéressant pour les fabricants qui recherchent des moyens compétitifs de produire tant des véhicules conventionnels que des concepts de véhicules novateurs. Sandvik Coromant possède la puissance novatrice et l'engagement nécessaires pour pouvoir proposer des solutions spécialisées productives pour le secteur automobile ainsi que pour les fabricants de machines-outils.
Solutions pour le fraisage
Sandvik Coromant a une offre très complète de fraises pour les pièces automobiles en aluminium.
La fraise M5Q90 est la spécialiste du surfaçage-dressage dans la famille de concepts de fraises M5 ; elle est conçue pour l'ébauche initiale et le nettoyage des surfaces de pièces brutes de fonderie. Ces fraises à dresser à plaquettes indexables n'ont d'arêtes de coupe qu'à la périphérie. Les plaquettes PCD tangentielles ont une action de coupe fluide avec peu de vibrations et consommant peu de puissance. L'outil est fiable et à une longue durée de vie. C'est le premier choix pour le surfaçage-dressage de culasses, de blocs cylindres et de pièces similaires. Les fraises M5Q90 sont toujours adaptées en fonction des besoins de l'application.
La fraise M5R90 est un concept pour l'ébauche et la semi-finition d'épaulements ; elle existe en diamètres de 63 à 250 mm (2.48–84 pouces). Cet outil est équipé d'inserts PCD réaffûtables brasés sur des cartouches en acier réglables dans le sens axial qui autorisent des profondeurs de coupe jusqu'à 8 mm (0.315 pouce). Deux rayons sont disponibles, 0.4 mm et 0.8 mm (0.016 / 0.031 pouce), suivant le modèle de cartouche. M5R90 est fiable et facile à utiliser ; avec M5B90, elle forme une excellente combinaison lorsque de très bons états de surface sont nécessaires (< 4Rz).
Le concept M5C90 est basé sur M5B90 et offre la même action de coupe fluide, exempte de bavures, rayures ou ruptures. Les plaquettes sont positionnées de manière décalée. Ce qui distingue la fraise à surfacer M5C90 est la rangée de plaquettes d'ébauche supplémentaire positionnée tangentiellement sur le diamètre extérieur. L'outil peut ainsi effectuer l'ébauche et la finition de manière rentable en une seule opération. Cette fraise est destinée aux mêmes pièces que M5B90 : culasses, blocs-moteurs, carters et autres pièces en aluminium qui nécessitent un grand engagement de l'outil dans la matière. Les fraises M5C90 sont toujours adaptées en fonction des besoins de l'application.
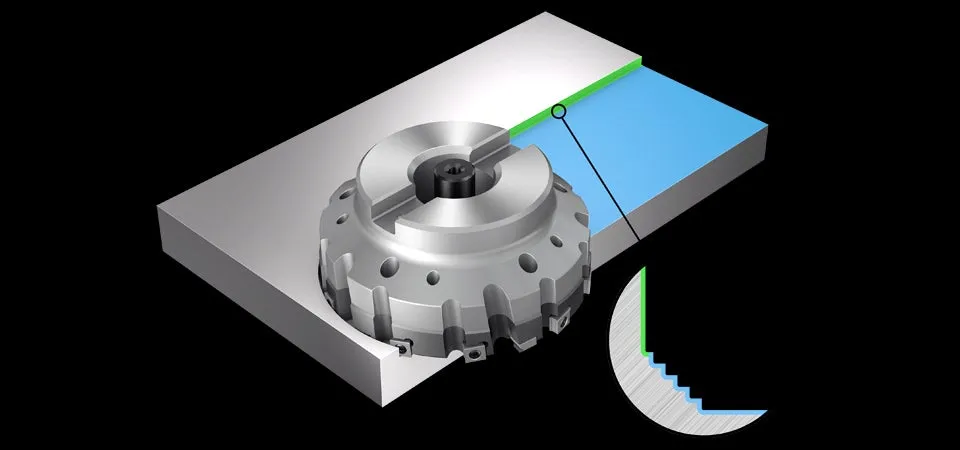
Le concept de fraise à surfacer M5B90 est un outil très efficace pour la super finition de culasses, de blocs-moteurs et d'autres pièces en aluminium qui nécessitent un grand engagement de l'outil dans la matière. Cette fraise à plaquettes indexables offre une action de coupe unique qui se rapproche du brochage : les plaquettes sont positionnées en séquence progressive sur le plan axial et radial de manière à ce que chacune coupe un peu plus profondément que la précédente. Le débit copeau par plaquette est réduit de manière à éviter la formation de bavures. Il y a une seule plaquette de planage en dernière position afin de produire un état de surface de grande qualité. Le faible débit copeaux par plaquette contribue par ailleurs à prolonger la durée de vie de l'outil. Les fraises M5B90 sont toujours adaptées en fonction des besoins de l'application.
M5F90 est une fraise à surfacer spécialisée dans l'usinage de pièces en aluminium à parois minces en une seule passe ; elle peut aussi servir au fraisage de méplats et aux opérations qui demandent un grand engagement de l'outil dans la matière. Ce concept est basé sur un design étagé similaire à celui de M5B90 et M5C90. La combinaison du corps de fraise (diamètres 25–80 mm/0.98–3.15 pouces) et des inserts PCD brasés autorise de grandes avances avec peu de vibrations. Chaque plaquette possède une arête périphérique d'ébauche et une arête frontale de finition. Ceci permet d'usiner entièrement les pièces en une seule opération et d'obtenir d'excellents états de surface. Cet outil est destiné principalement à l'usinage de carters de boîtes de vitesses, de boîtiers et d'autres pièces à parois minces.
Outils rotatifs monoblocs pour ISO N
Les pièces automobiles sont produites en grandes séries et comportent de nombreux trous de géométrie complexe, ce qui justifie l'utilisation d'outils de perçage optimisés offrant une productivité maximum et une longue durée de vie, ainsi qu'un faible coût au trou.
CoroDrill® 400 est un foret à goujures droites pour les trous complexes à plusieurs diamètres, avec chanfrein et avec différents rayons ; l'écart entre les diamètres peut être important dans la plage de 3 à 25 mm (0.118–0.984 pouces). La profondeur de perçage peut atteindre huit fois le diamètre du foret. Ce foret donne d'excellents résultats en termes de débit copeaux, de rectitude des trous et d'état de surface. La famille comporte des forets carbure monobloc et PCD veiné, ainsi que des solutions PCD veiné pour les unités de perçage automatiques et des solutions pour le perçage en paquet.
CoroDrill® 430 est un foret carbure monobloc à goujures hélicoïdales pour l'usinage de trous existants. La plage de diamètres et de profondeurs de perçage est la même que pour CoroDrill® 400. Ces forets autorisent des entrées en coupe et des sorties de trou fluides sur des surfaces irrégulières, sans formation de bavures ni écaillage. CoroDrill® 430 offre un excellent contrôle de la taille et de la rectitude des trous dans des conditions difficiles.
Le taraudage par déformation est la méthode de filetage de prédilection dans l'aluminium. Les tarauds par déformation CoroTap® 400 ne produisent pas de copeaux et sont le premier choix pour cette application. La famille comprend des solutions polyvalentes, personnalisées et optimisées pour les trous débouchants ou borgnes permettant de produire la plupart des profils de filets standard selon différentes normes.
L'aluminium dans les groupes motopropulseurs
Les groupes motopropulseurs des voitures européennes comportent environ 80 kg d'aluminium pour différentes pièces de moteurs et de boîtes de vitesses, ainsi que pour des éléments de suspension et des carters, ce qui en fait un excellent candidat pour les efforts de réduction du poids.
Les blocs-moteurs et leurs accessoires, par exemple les collecteurs d'admission, les pompes à eau, etc., forment le groupe de pièces de voitures le plus important représentant 3 à 4 % du poids d'un véhicule moyen. Le remplacement des éléments traditionnellement faits en fonte par des alliages d'aluminium permet de réduire le poids des moteurs de voitures de 40 à 55 %, même en tenant compte de la moindre résistance de l'aluminium.
Plusieurs éléments des transmissions, par exemple les carters de boîtes de vitesses, les dispositifs électriques, les bras de suspension et les essieux, sont des exemples d'utilisation de l'aluminium.
Automobile
