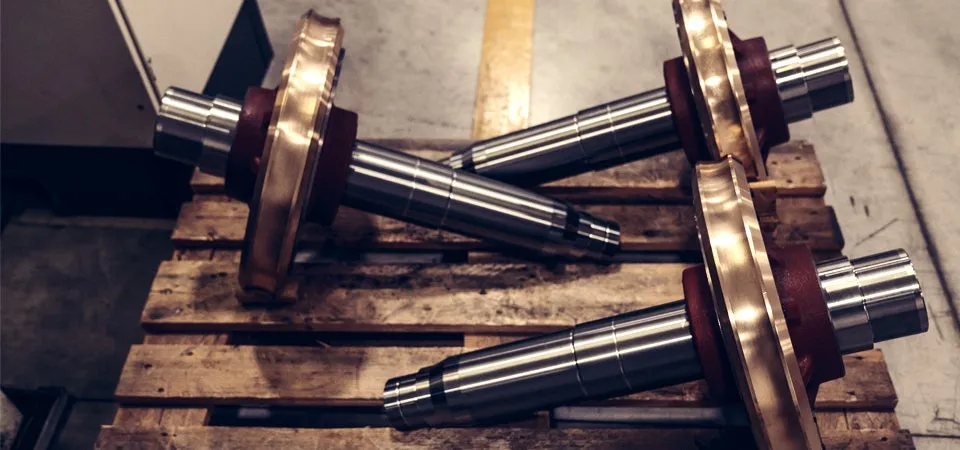
Flux de production harmonisé
À Sicor, à Rovereto, en Italie, l'introduction de PrimeTurning et de CoroTurn® Prime dans son activité d'unités d'entraînement pour ascenseurs a permis d'équilibrer le flux de production, de résorber un goulot d'étranglement et d'accroître la productivité.
Sicor est un leader parmi les constructeurs de solutions de traction d’ascenseurs. Son portefeuille s’étend des machines à moteur sans engrenage aux réducteurs à vis sans fin. Tous les modèles sont fabriqués dans l’usine de Rovereto, dans la région du Trentin, au nord‑est de l’Italie. Les lignes de production de l’usine sont fortement automatisées et une précision de quelques microns est requise.
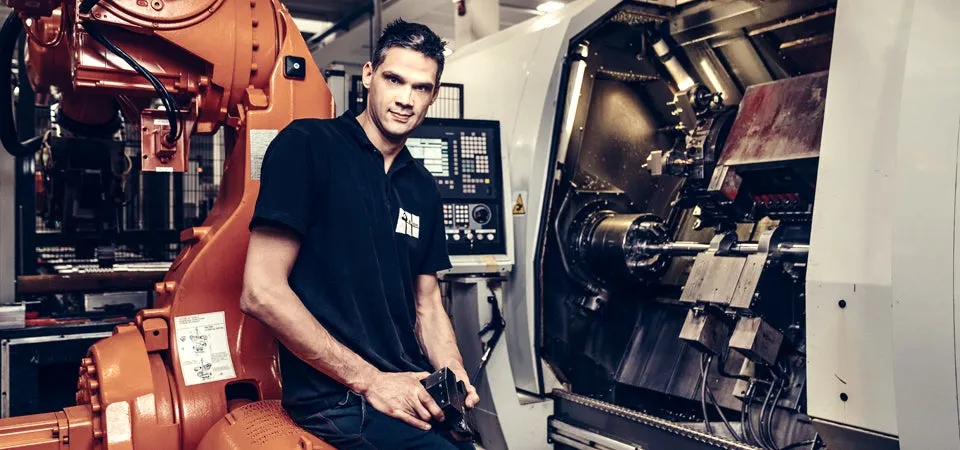
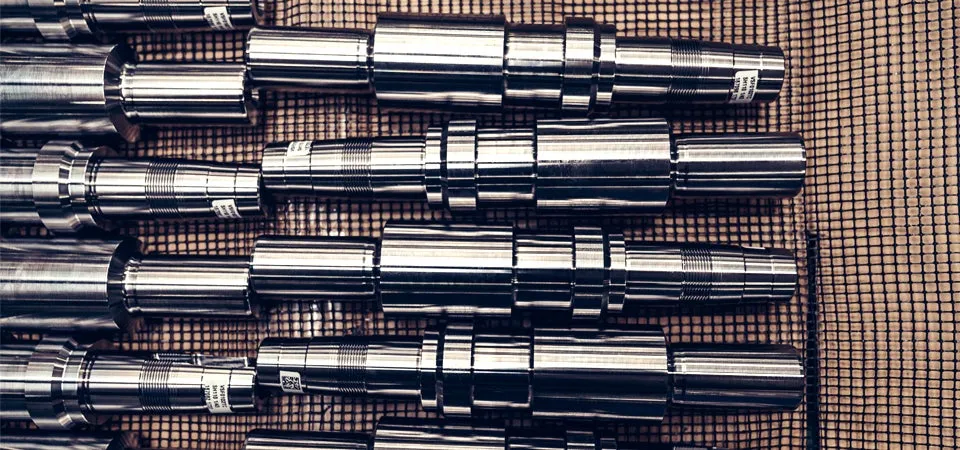
Les arbres à vis sans fin pour treuils à vis sans fin sont fabriqués à partir d’une barre d’acier 42CrMo4 étirée et récupérée, dureté 290–310 Hb. Le processus d’usinage nécessite 15 changements de profil.
Cependant, des problèmes dans le flux de la ligne de production à Sicor survenaient en raison d’un goulot d’étranglement sur le premier poste de travail, où les barres sont dégrossies et finies à l’aide d’un centre d’usinage Emco MaxxTurn 110. « Même si nous avons mis l’accent au maximum sur les méthodes de production traditionnelles, la vitesse de ce processus était encore trop faible », explique Christian Girardi, directeur de l’usine Sicor. « Nous envisagions de doubler l’ensemble de la chaîne de production, afin de maintenir la cadence en fonction des besoins du marché. »
Massimo Miorandi, PDG d’Emmedue, distributeur agréé Sandvik Coromant, explique : « La coopération entre Sicor et Sandvik Coromant Italia existe depuis longtemps et se fonde sur une confiance mutuelle bien établie qui mène à de bons résultats. » C’est ainsi que lorsque Sandvik Coromant a lancé son système PrimeTurning et ses outils CoroTurn® Prime, Massimo et Stefano Premoli, ingénieur commercial des distributeurs Sandvik Coromant, se sont rendu compte que Sicor pouvait être intéressé et ont proposé la mise en œuvre avec engagement et passion :
« Les performances du nouveau système nous ont immédiatement convaincus de le tester », explique Matteo Arbetti, responsable de la zone de traitement mécanique chez Sicor, « mais son introduction a signifié un changement de paradigme dans nos cycles de production. » Cette opération, précise‑t‑il, nécessite l’utilisation d’un outil à manche QS-CP-25BL-2525-11B et, comme premier choix, d’une plaquette CP-B1108-M5 GC4325 de type B, avec un angle de dépouille de 25 degrés et une profondeur de coupe de 3 millimètres.
Au début, il y avait quelques vibrations, surtout sur les petites pièces, mais la fixation de la pièce par une lunette à double contact, qui garantissait une meilleure prise, aidait la broche et la contrepointe. L’usure des plaquettes et leur rupture subséquente ont également entraîné une diminution de la précision de l’usinage. « Après de nombreux cycles d’essais, nous avons affiné la transmission du couple machine, adopté une nouvelle géométrie de brise‑copeaux et modifié les spécifications de l’alliage d’acier afin d’améliorer son usinabilité », explique M. Arbetti. « L’angle d’attaque a été adouci et le rayon d’angle a également été réduit par rapport à nos normes habituelles. » Les vitesses sont restées plus ou moins les mêmes que celles utilisées auparavant avec les plaquettes ISO d’un concurrent ; les vitesses de coupe sont restées pratiquement les mêmes (environ 200 mètres par minute) et, dans certains cas, ont augmenté. Dans le même temps, l’avance par tour est passée de 0,5 à 1,2 millimètre par minute. « Le coût de chaque plaquette a été augmenté, mais Sicor a réalisé des économies significatives grâce à la durée de vie quadruplée des plaquettes et à la réduction des temps morts dus aux changements de plaquettes », explique Paolo Gonzato, spécialiste FAO et tournage chez Sandvik Coromant Europe du Sud. La productivité a été augmentée de 82 % et le temps machine a été réduit de 47 %, ce qui a entraîné une baisse des coûts de production de 37 %. « La ligne de production est désormais parfaitement équilibrée et le premier poste de travail a la même cadence de production que les suivants, sans goulots d’étranglement », explique M. Girardi.
L’introduction du système PrimeTurning en combinaison avec CoroTurn® Prime a nécessité la modification de nombreux programmes ainsi que de la méthode de programmation, mais Sandvik Coromant, Emmedue et Sicor ont partagé et échangé leurs connaissances et leurs technologies, travaillant main dans la main dans l’usine pour définir les trajectoires d’outil ainsi que le couple et la vitesse de sortie de la broche. « La simulation de toutes les étapes de la trajectoire d’outil à l’aide du logiciel CoroPlus® Tool Path de PrimeTurning nous a permis de prévoir avec précision les interférences et les collisions, ce qui nous a été d’une grande aide », explique M. Arbetti. « Une économie supplémentaire a été réalisée grâce à l’introduction d’un outil droit, symétrique par rapport à l’outil gauche déjà utilisé, ce qui nous a permis de tirer le meilleur parti des deux côtés d’une plaquette et de doubler sa durée de vie. »