


Il faut parfois penser petit
Le ralentissement prolongé dans le secteur pétrolier a forcé Knust-Godwin LLC à essayer une nouvelle direction. Sandvik Coromant était là pour l'aider.
Knust-Godwin, une division de Schoeller Bleckmann Oilfield Equipment AG, est une entreprise d'usinage de précision établie à Katy, une petite ville située à une cinquantaine de kilomètres de Houston, Texas. Elle a fait sa spécialité des grandes pièces complexes pour l'exploitation pétrolière. Mais avec les difficultés récentes du secteur pétrolier, la direction de Knust-Godwin a décidé de diversifier sa clientèle. Cette décision visait à maintenir l'entreprise à flot dans les périodes de disette et à conserver sa position dans l'industrie afin d'être prête à agir dès le redémarrage de l'économie.
Outre le secteur pétrolier, Knust-Godwin travaille aussi pour l'industrie des semi-conducteurs, l'industrie médicale, la surveillance sismique et la géophysique.
Sa capacité de production inclut des machines CNC cinq axes, des machines de fraisage/tournage et de forage profond, des machines de soudure laser et par faisceau d'électrons, des systèmes d'usinage par électroérosion et même des installations de fabrication additive. Beaucoup de ces machines qui sont installées dans 22 000 mètres carrés d'ateliers sont plus grosses qu'un semi-remorque. Elles peuvent forer des trous jusqu'à une profondeur de 9,5 mètres, tourner des arbres d'une longueur maximum de 6,4 mètres et fraiser des pièces de 11 mètres dans leur plus grande dimension. La taille moyenne des pièces travaillées est de 1,5 mètre de long et 15 centimètres de diamètre (même si certaines pièces excèdent de beaucoup ces dimensions). Les matières telles que l'Inconel, l'Hastelloy et les autres matières collantes du même type sont courantes et l'usinage des pièces peut prendre jusqu'à 50 ou 60 heures. Des temps d'usinage de plusieurs centaines d'heures par pièce ne sont pas rares.
Pourtant, lorsque l'occasion d'usiner des pièces de montres-bracelets s'est présentée - des pièces qui, dans certains cas, n'atteignent pas le centimètre - les responsables de Knust-Godwin n'ont pas hésité à la saisir.
Mais ce n'est pas tout à fait par hasard. Knust-Godwin résulte de la fusion de deux ateliers présents depuis longtemps dans la région de Houston, Knust et Godwin.
Godwin était un atelier d'usinage général, tandis que Knust a débuté dans le secteur de l'horlogerie de précision. Les deux sociétés étaient déjà expertes dans le domaine du pétrole et du gaz lorsque Schoeller Bleckmann Oilfield les a rachetées pour les fusionner ensuite en raison de la récente baisse d'activité dans le secteur pétrolier.
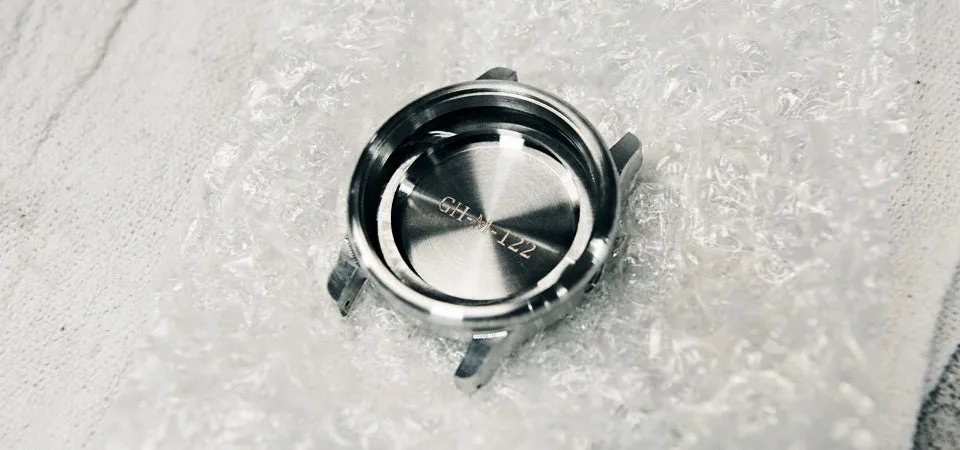
C'est à cette période que le programmeur Cameron Birse a entendu parler d'un nouveau fabricant de montres de luxe de Portland, dans l'Oregon, VERO Watches, qui rencontrait des problèmes de qualité avec les pièces qu'il faisait fabriquer par un atelier d'usinage local. La société recherchait un autre fabricant pour ces pièces. Birse a signalé cela à son responsable commercial, David Prickett, et une offre a rapidement été émise. C'est ainsi que Knust-Godwin a repris du service dans l'horlogerie.
« Beaucoup d'entre nous ignoraient les origines de notre société », indique le programmeur Chris Hurst. « Puis un des anciens de Knust a vu les dessins. Il s'est souvenu du temps où Knust fabriquait ce type de pièces. Et la boucle s'est bouclée. »
Bien sûr, la technologie de l'usinage a beaucoup évolué au cours des cinquante dernières années. Knust-Godwin s'est rapidement rendu compte que ce qui fonctionne pour les pièces de grande taille n'est pas forcément la meilleure solution pour les petites. Même si Hurst et son équipe connaissaient bien les difficultés de l'usinage du titane et des alliages à forte teneur en nickel, l'acier inoxydable 316 dans lequel les boîtiers de montres étaient faits, pourtant plus facile à usiner, s'est avéré tellement exigeant pour les outils de coupe que l'acceptation de nouvelles commandes a été remise en question.
« Nous avons commencé par deux jeux de prototypes de pièces », dit Hurst. « Il y avait les boîtiers de montres eux-mêmes, les couvercles de boîtiers, les cadrans, les couronnes et quelques autres pièces. Les plus grosses pièces faisaient environ 32 mm de diamètre et la plus petite pièce était une rondelle de 4,5 mm de diamètre. »
La plupart des pièces étaient usinées sur un centre d'usinage universel DMU 125 monoBLOCK de marque DMG MORI. Avec un volume utile de 870 centimètres-cube et une capacité de charge de la table de plus de six tonnes, cette machine était largement surdimensionnée pour les petites pièces, mais sa remarquable précision et sa vitesse de rotation de broche de 10 000 tr/min en faisaient un choix logique pour le projet.
Cependant, même avec des spécifications techniques élevées, les problèmes n'ont pas tardé à apparaître, selon Hurst. « Les défis ne me dérangent pas », dit-il. « Nous avons l'habitude de l'usinage délicat. Mais la durée de vie des outils sur les prototypes était si mauvaise que la production s'annonçait catastrophique. La plupart des outils devaient être remplacés avant même d'avoir terminé une pièce. Il nous fallait absolument trouver une autre approche. »
VERO Watches a néanmoins validé les prototypes et a passé commande de 105 jeux de pièces complets à Knust-Godwin. L'atelier a aussitôt fait appel à l'ingénieur productivité de Sandvik Coromant qui lui était attaché, Grant Gregory.
Celui-ci a proposé plusieurs changements. Les mandrins à pinces type ER utilisés pour serrer les fraises en bout et forets ont été remplacés par des mandrins hydrauliques de précision CoroChuck® 930 afin d'améliorer le faux-rond et la sécurité. Ensuite, la fraise carbure monobloc en bout de 12,7 mm de diamètre utilisée pour l'ébauche a été remplacée par une fraise à plaquettes indexables CoroMill® 390-07 équipée de plaquettes dans la nuance carbure GC1130.
Enfin, des fraises à bout sphérique de 1,6 mm sont venues se substituer aux fraises CoroMill Plura dans la nuance 1630.
Les résultats ont été spectaculaires. Hurst explique qu'il utilisait auparavant deux fraises à bout sphérique - la première d'une longueur standard, la seconde en version courte - pour la semi-finition et la finition des boîtiers de montres. En utilisant à la place une fraise à bout sphérique Plura montée dans un mandrin hydraulique CoroChuck, il est devenu possible d'usiner 80 pièces par outil. « L'amélioration était difficile à croire », dit-il. « Les avances, les vitesses, les profondeurs de coupe, tout était pareil, mais la fraise en bout Plura s'acquittait de 90 pour cent de la finition extérieure des pièces. Cela s'est traduit par un gain de productivité de 8000 pour cent par outil. »
La fraise à plaquettes indexables CoroMill a donné des résultats similaires en permettant d'effectuer l'usinage ébauche des 105 pièces de la commande avec un seul jeu de plaquettes. La durée de vie des autres outils initialement utilisés a aussi été améliorée. Une fraise en bout de 0,813 mm qui servait à usiner une gorge à l'intérieur des couronnes a, par exemple, vu sa durée de vie prolongée de 400 pour cent grâce aux mandrins CoroChuck. « Et c'est la moins bonne amélioration que nous ayons obtenue », affirme Hurst. « Nous pensions depuis longtemps qu'un meilleur outillage ferait une différence, mais c'est la première fois que nous avons pu le constater concrètement. »
C'est certain, les fraises en bout Sandvik sont beaucoup plus chères que les anciens outils, mais le coût à la pièce s'est avéré être de 1/16ème du coût avec les anciennes fraises moins chères, selon Hurst, et ce sans même tenir compte des interruptions de la production dues aux fréquents changements d'outils qui étaient auparavant nécessaires.
Birse renchérit. « La durée de vie des outils était un vrai problème », dit-il. « Il y avait beaucoup de surfaces tridimensionnelles qui devaient s'ajuster les unes dans les autres, aussi chaque changement d'outil était-il très délicat. Je pense qu'une grande partie des améliorations vient du carbure, mais les mandrins hydrauliques type crayon ont aussi joué un grand rôle, cela ne fait aucun doute. C'est un avantage énorme. »
Knust-Godwin a livré les pièces de montres conformément à son engagement. Et avec l'amélioration de la durée de vie des outils et des états de surface que l'outillage Sandvik Coromant a apportée, Hurst et ses collègues sont impatients de démarrer la prochaine commande. « L'industrie transformatrice des métaux de la région de Houston n'a jamais été portée à la diversification » dit Hurst. « Elle a toujours travaillé pour le secteur pétrolier, mais quand ce secteur va mal, réussir la transition vers d'autres marchés est difficile. Cette commande nous a appris pas mal de choses, et c'est très bien. S'il nous arrive de fabriquer d'autres boîtiers de montres à l'avenir, nous réévaluerons encore une fois nos outils de coupe et nos attachements. »
Note en bas de page : Cet article a initialement été publié, dans une version légèrement plus longue, dans le magazine Manufacturing Engineering.
