 close
- Produitschevron_right
- Apprentissagechevron_right
- Solutions de fabricationchevron_right
- Assistancechevron_right


CoroMill® MS20
Le fraisage d'épaulements redéfini
- Opérations sûres en raison des niveaux élevés de répétabilité et de prévisibilité, permettant un usinage automatisé
- L'interface robuste et fiable permet un usinage sûr et sans problème
- Excellent contrôle dimensionnel et état de surface remarquable, grâce à la grande précision du concept
- Consommation d'outils réduite pour une meilleure rentabilité et une activité plus durable
Opération(s)
Forage, Surfaçage, Surfaçage-dressage, Fraisage - gorges, rainures et rampingType d’outil
Plaquettes.Plage de diamètres.
0,625–3,3071 inMatériau(x) à usiner
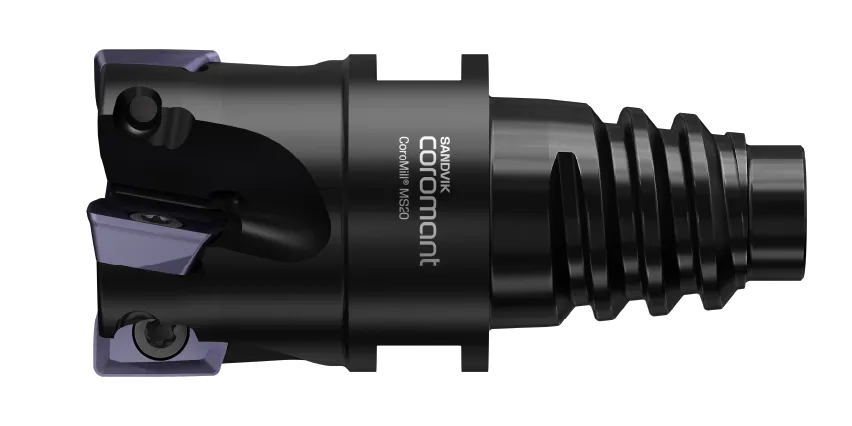
Une véritable polyvalence : la force d'un concept à deux arêtes
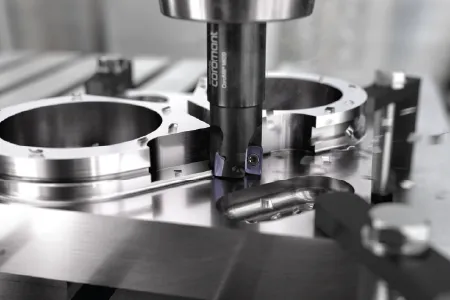
L'excellence sans compromis
Vous ne devriez pas avoir à faire de compromis pour le fraisage d'épaulements. Que vous privilégiez un usinage sûr et sans problème, une productivité élevée ou une rentabilité accrue, le nouveau concept de fraisage d'épaulements CoroMill® MS20 répond à vos attentes.
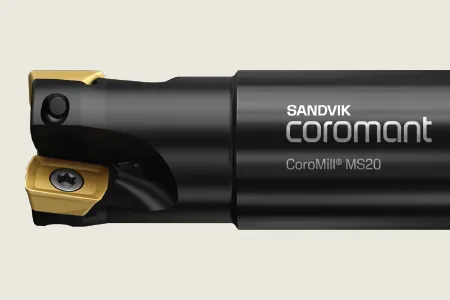
Une véritable force
CoroMill® MS20 est dotée d'un corps de fraise robuste et d'une interface éprouvée, pour une fiabilité, une prévisibilité et une sécurité supérieures, sans jamais sacrifier les performances.
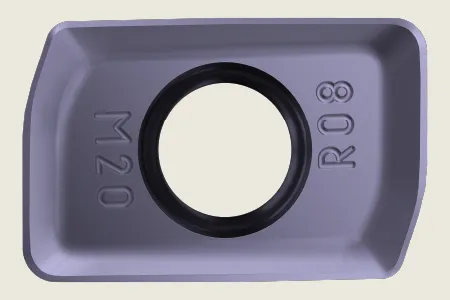
Une perfection doublement maîtrisée
Les plaquettes à double arête de coupe proposent des géométries optimisées pour les applications ISO P, ISO M et ISO S pour offrir des performances supérieures et une durée de vie prolongée.
GC1230 : le nouveau standard pour le fraisage de l'acier
Démo : CoroMill® MS20 dans les matières ISO P
Regardez la CoroMill® MS20 réaliser l'ébauche et la finition en fraisage d'épaulements dans les matières ISO P, avec puissance et précision.
Article
Découvrez les subtilités du fraisage d'épaulements et voyez comment la CoroMill® MS20 relève ces défis. chevron_right
Démo : CoroMill® MS20 dans les matières ISO P et ISO S
CoroMill® MS20 pour les applications de fraisage d'épaulements en ébauche et en finition, dans les matières ISO M et ISO S. Découvrez tout son potentiel en la voyant en action.
Vidéo d'étude de cas client
Notre partenaire de distribution ERGG et notre client OMC partagent leurs retours d'expérience sur le CoroMill® MS20, notre concept de fraisage à deux arêtes de premier choix.
Au-delà du surfaçage
Focus sur la CoroMill® MS20, une référence en matière d'usinage sécurisé et sans problème, de gain de productivité élevée et de rentabilité.
Cas concrets
+144%
Lors de l'usinage de pièces pour la production d'énergie, nous avons obtenu une hausse de productivité de 144% avec la CoroMill® MS20. En optimisant les paramètres de coupe et en introduisant une profondeur de coupe variable, nous avons réduit efficacement l'usure en encoche, doublé la durée de vie de l'outil et diminué le temps de cycle de 63%.
-57%
Un client usinant des matières ISO P, confronté à un montage instable et à des ruptures fréquentes de plaquettes, a choisi la CoroMill® MS20. Grâce à sa sécurité d'arête exceptionnelle et à son profil d'usure prévisible, l'outil a apporté une meilleure stabilité du process, une durée de vie accrue de 175% et une réduction du temps de cycle de 57%.
+28%
Parce qu'elle remplace à la fois une fraise monobloc en carbure et une fraise à avance rapide, la CoroMill® MS20 offre une solution plus sécurisée et plus économique pour l'usinage des matières ISO P. Elle réalise le contournage avec un seul outil, ce qui réduit le temps de cycle et augmente la productivité de 28%, tout en maintenant la qualité de surface.
Gamme de produits
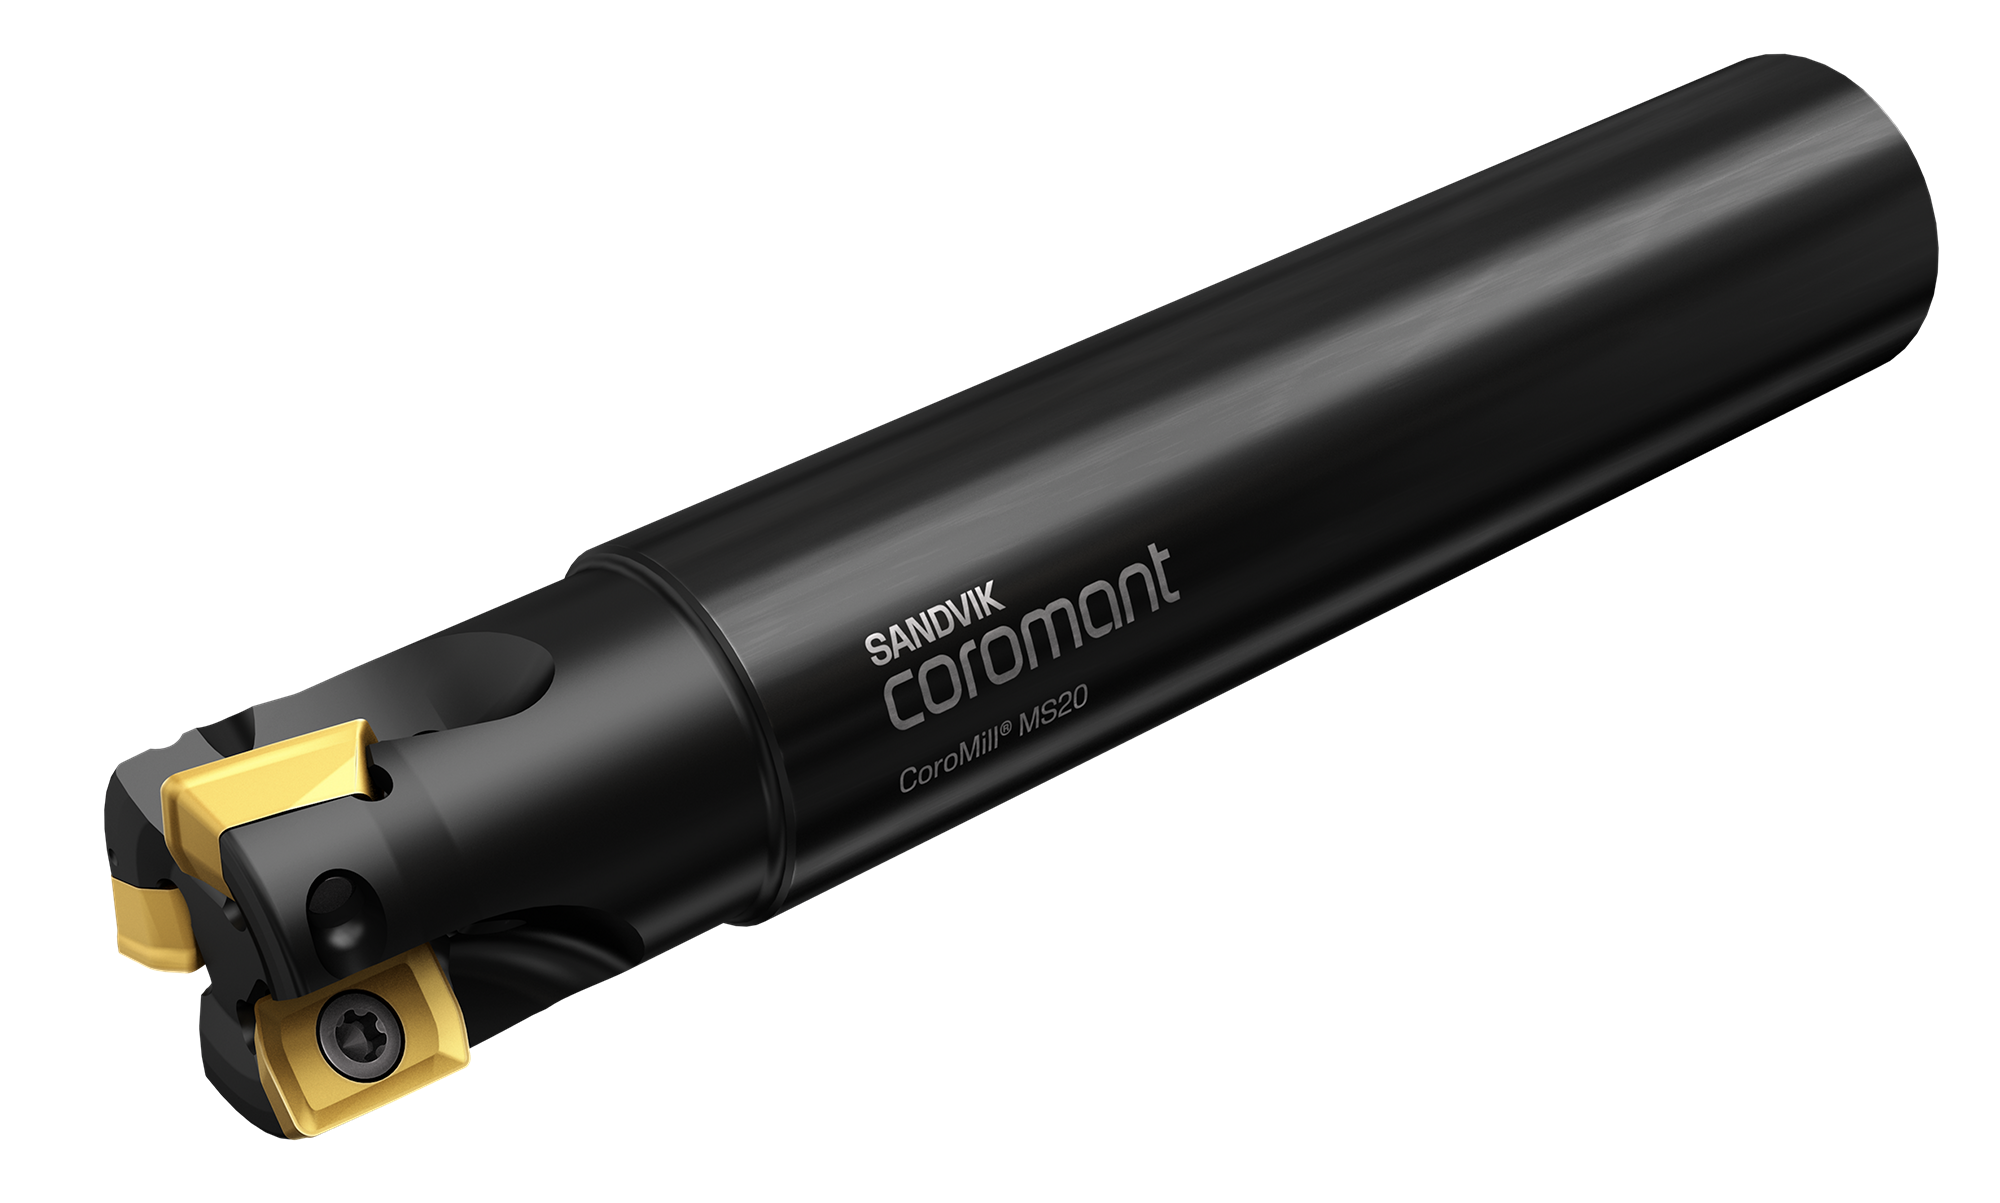
Corps de fraise
- Plage de diamètres : 15.8-84 mm (équivalent pouces)
- Interface du corps de fraise : queue cylindrique, Coromant® EH, MSSC, mandrin, Coromant Capto® et Weldon (métrique et impérial)
- Queue cylindrique avec amortisseur Silent Tools® intégré : 20, 25 et 32 mm
- Angle d'attaque (KAPR) : vrais 90°
- Arrosage par l'intérieur
- Capacité de ramping
- Famille CAPP : M253
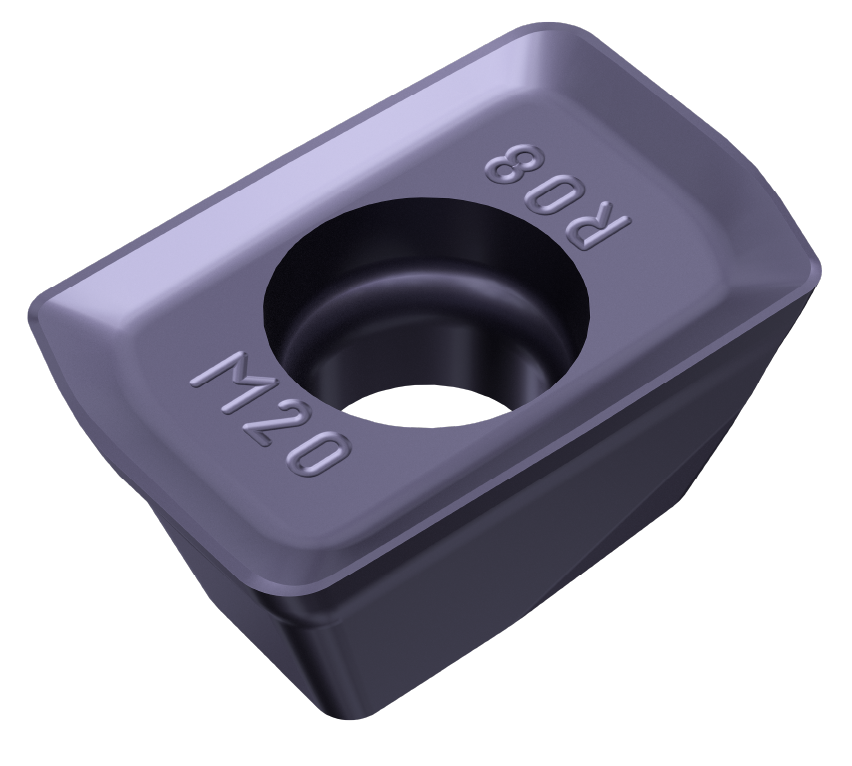
Plaquettes pour matières ISO P
- Taille de plaquette : IC10
- Géométries : M-M20, M-M30 et M-M50
- Nuances : GC1010, GC1230, GC4330, GC4340 et CT530
- Rayons d'angle : 0.2, 0.4, 0.8, 1.2, 1.6, 2.0, 2.4 et 3.1
- Angle d'attaque : vrais 90°
- Profondeur de coupe maximum : 9 mm (0.354 pouce)
- Profondeur de coupe recommandée de 4 mm (0.157 pouce)
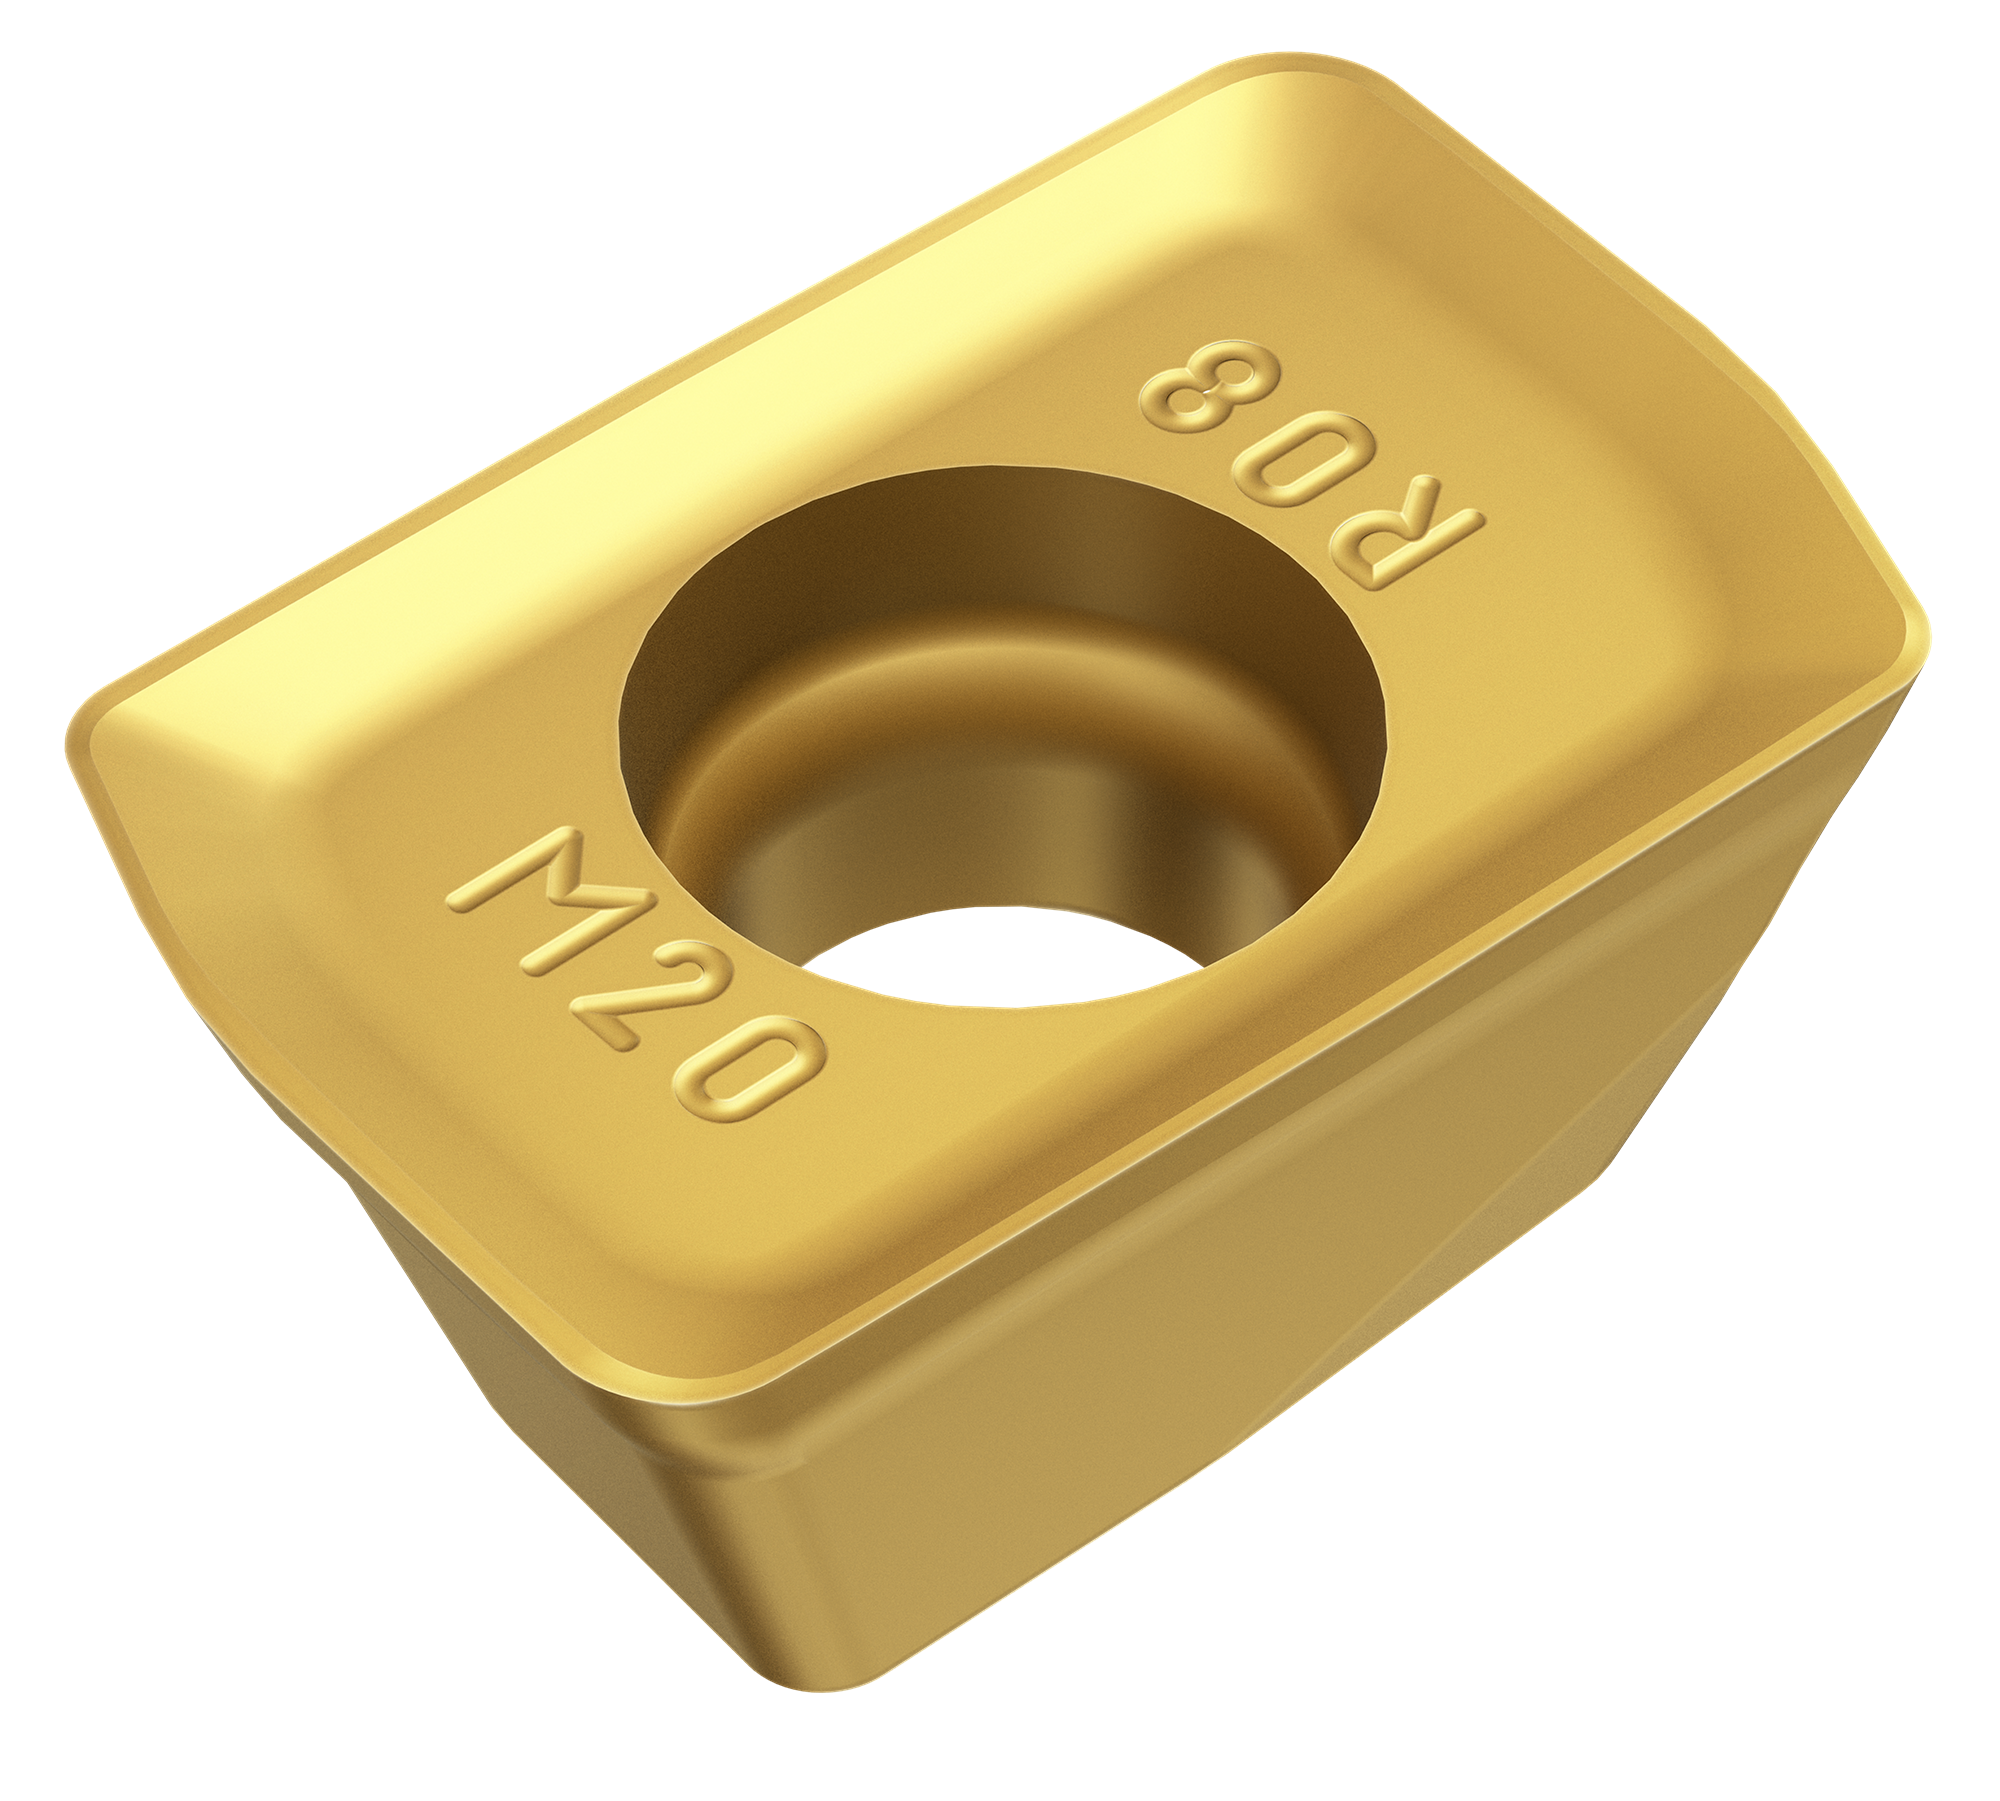
Plaquettes pour matières ISO M et S
- Taille de plaquette : IC10
- Géométries : E-L50, M-M20 et M-M30
- Nuances : GC1040, GC2040, S30T et S40T
- Rayons d'angle : 0.2, 0.4, 0.8, 1.2, 1.6, 2.0, 2.4 et 3.1
- Angle d'attaque : vrais 90°
- Profondeur de coupe maximum : 9 mm (0.354 pouce)
- Profondeur de coupe recommandée de 4 mm (0.157 pouce)
Start by selecting one or more products
Commencez par sélectionner un ou plusieurs produits
Cas concrets
Cas client
Segment industriel : Mécanique générale
Pièce : Bloc de suspension interne
Matière : P1.1.Z.AN (S355J2), HB140-180, acier doux
Opération : Profils Flamecut
Machine : Mazak Vertical Smart 530C BT40
 |  | |
| Concurrent | Sandvik Coromant | |
| Outil | - | MS20-R050Q22-10M |
| Plaquette | - | MS20-10T308M-M30 1230 |
| DCX, mm (pouces) / zn | 50 (1.97) / 5 | 50 (1.968) / 7 |
| vc, m/min (pieds/min) | 138 (453) | 200 (656) |
| n, tr/min | 879 | 1273 |
| fz, mm/z (pouces/z) | 0.44 (0.017) | 0.30 (0.012) |
| vf, mm/min (po/min) | 1944 (76.5) | 2674 (105) |
| ap, mm (pouces) | 1 (0.039) × 10 passes | 1 (0.039) × 10 passes |
| ae, mm (pouces) | 41 (1.61) | 41 (1.61) |
| Temps de coupe / comp | 140 s | 101 s |
| Durée de vie / arête | 55-60 pièces | 101 pièces |
Résultats
+26%
Productivité
+46%
Durée de vie d'outil
Le client faisait face à une formation excessive de bavures qui nécessitait un meulage manuel fréquent, notamment après l'usinage de 30 pièces.
Avec la CoroMill® MS20, les bavures ont été nettement réduites, ce qui a diminué le besoin d'ébarbage manuel. Bien qu'elle ne dispose que de 2 arêtes contre 8 auparavant, la durée de vie de l'outil est restée excellente.
Cas client
Segment industriel : Aéronautique
Pièce : Pièce aéronautique
Matière : Ti S4.3.Z.AN (TC11, HRC28-32)
Opération : Surfaçage ébauche et fraisage d'épaulements (sous arrosage)
Machine : BMEI BM100 (BT40)
Résultats
82%
Productivité
180%
Durée de vie d'outil
Par rapport à la solution existante, CoroMill® MS20 a enregistré une augmentation impressionnante de la productivité de 82% et une durée de vie de l'outil accrue de 180%.
Productivité accrue permettant d'économiser 2985 kWh d'électricité et de réduire les émissions de CO2 de 1,2 tonne par an.
Mode d'emploi
Géométries de plaquettes
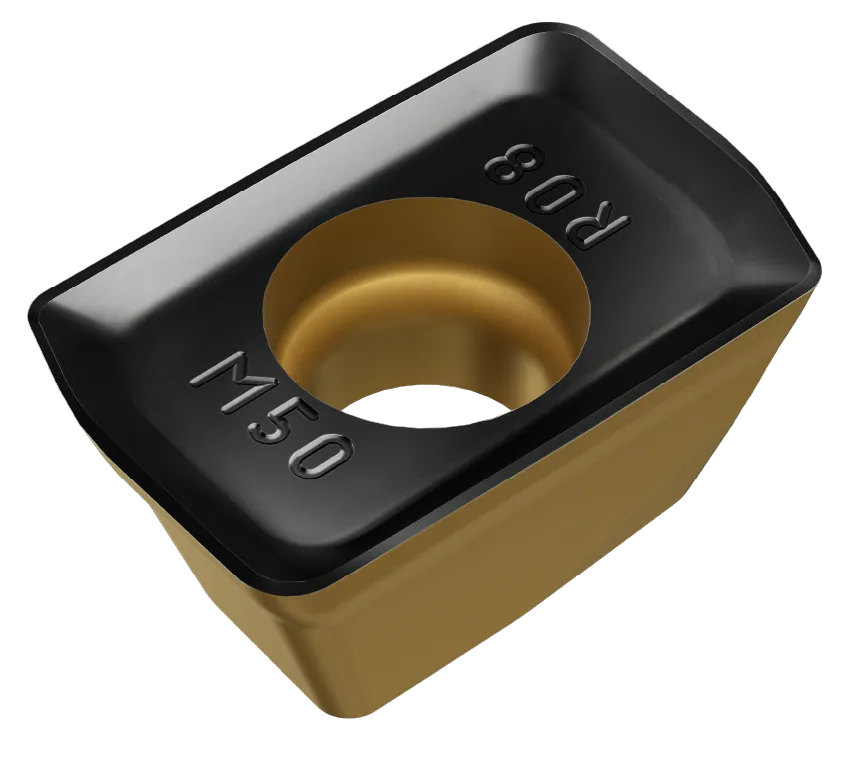
ISO P
M-M20
Géométrie brute de frittage
- Géométrie de coupe légère pour les applications de semi-finition et d'ébauche avec une stabilité limitée
- Grande sécurité d'arête et usinage sans problème avec de longs porte-à-faux pour éviter les vibrations
- Caractéristiques d'usure prévisibles et progressives
- Géométrie de premier choix pour les aciers à faible teneur en carbone à copeaux longs
- Meilleures performances en association avec les nuances PVD
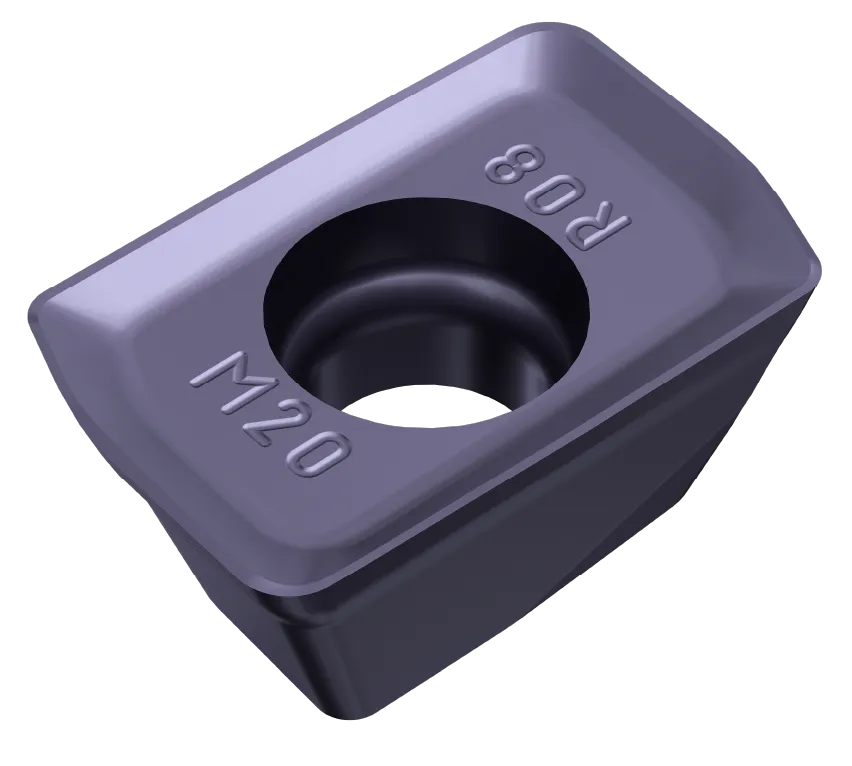
M-M30
Géométrie brute de frittage
- Géométrie de premier choix pour toutes les applications ISO P
- Rayon robuste pour plus de sécurité dans les angles
- Débit copeaux maximal dans les applications de fraisage d'épaulements stables
- Usure contrôlée au niveau du rayon pour de meilleures performances dans les applications d'usinage de poches et de détourage (ae ≤ 25%)
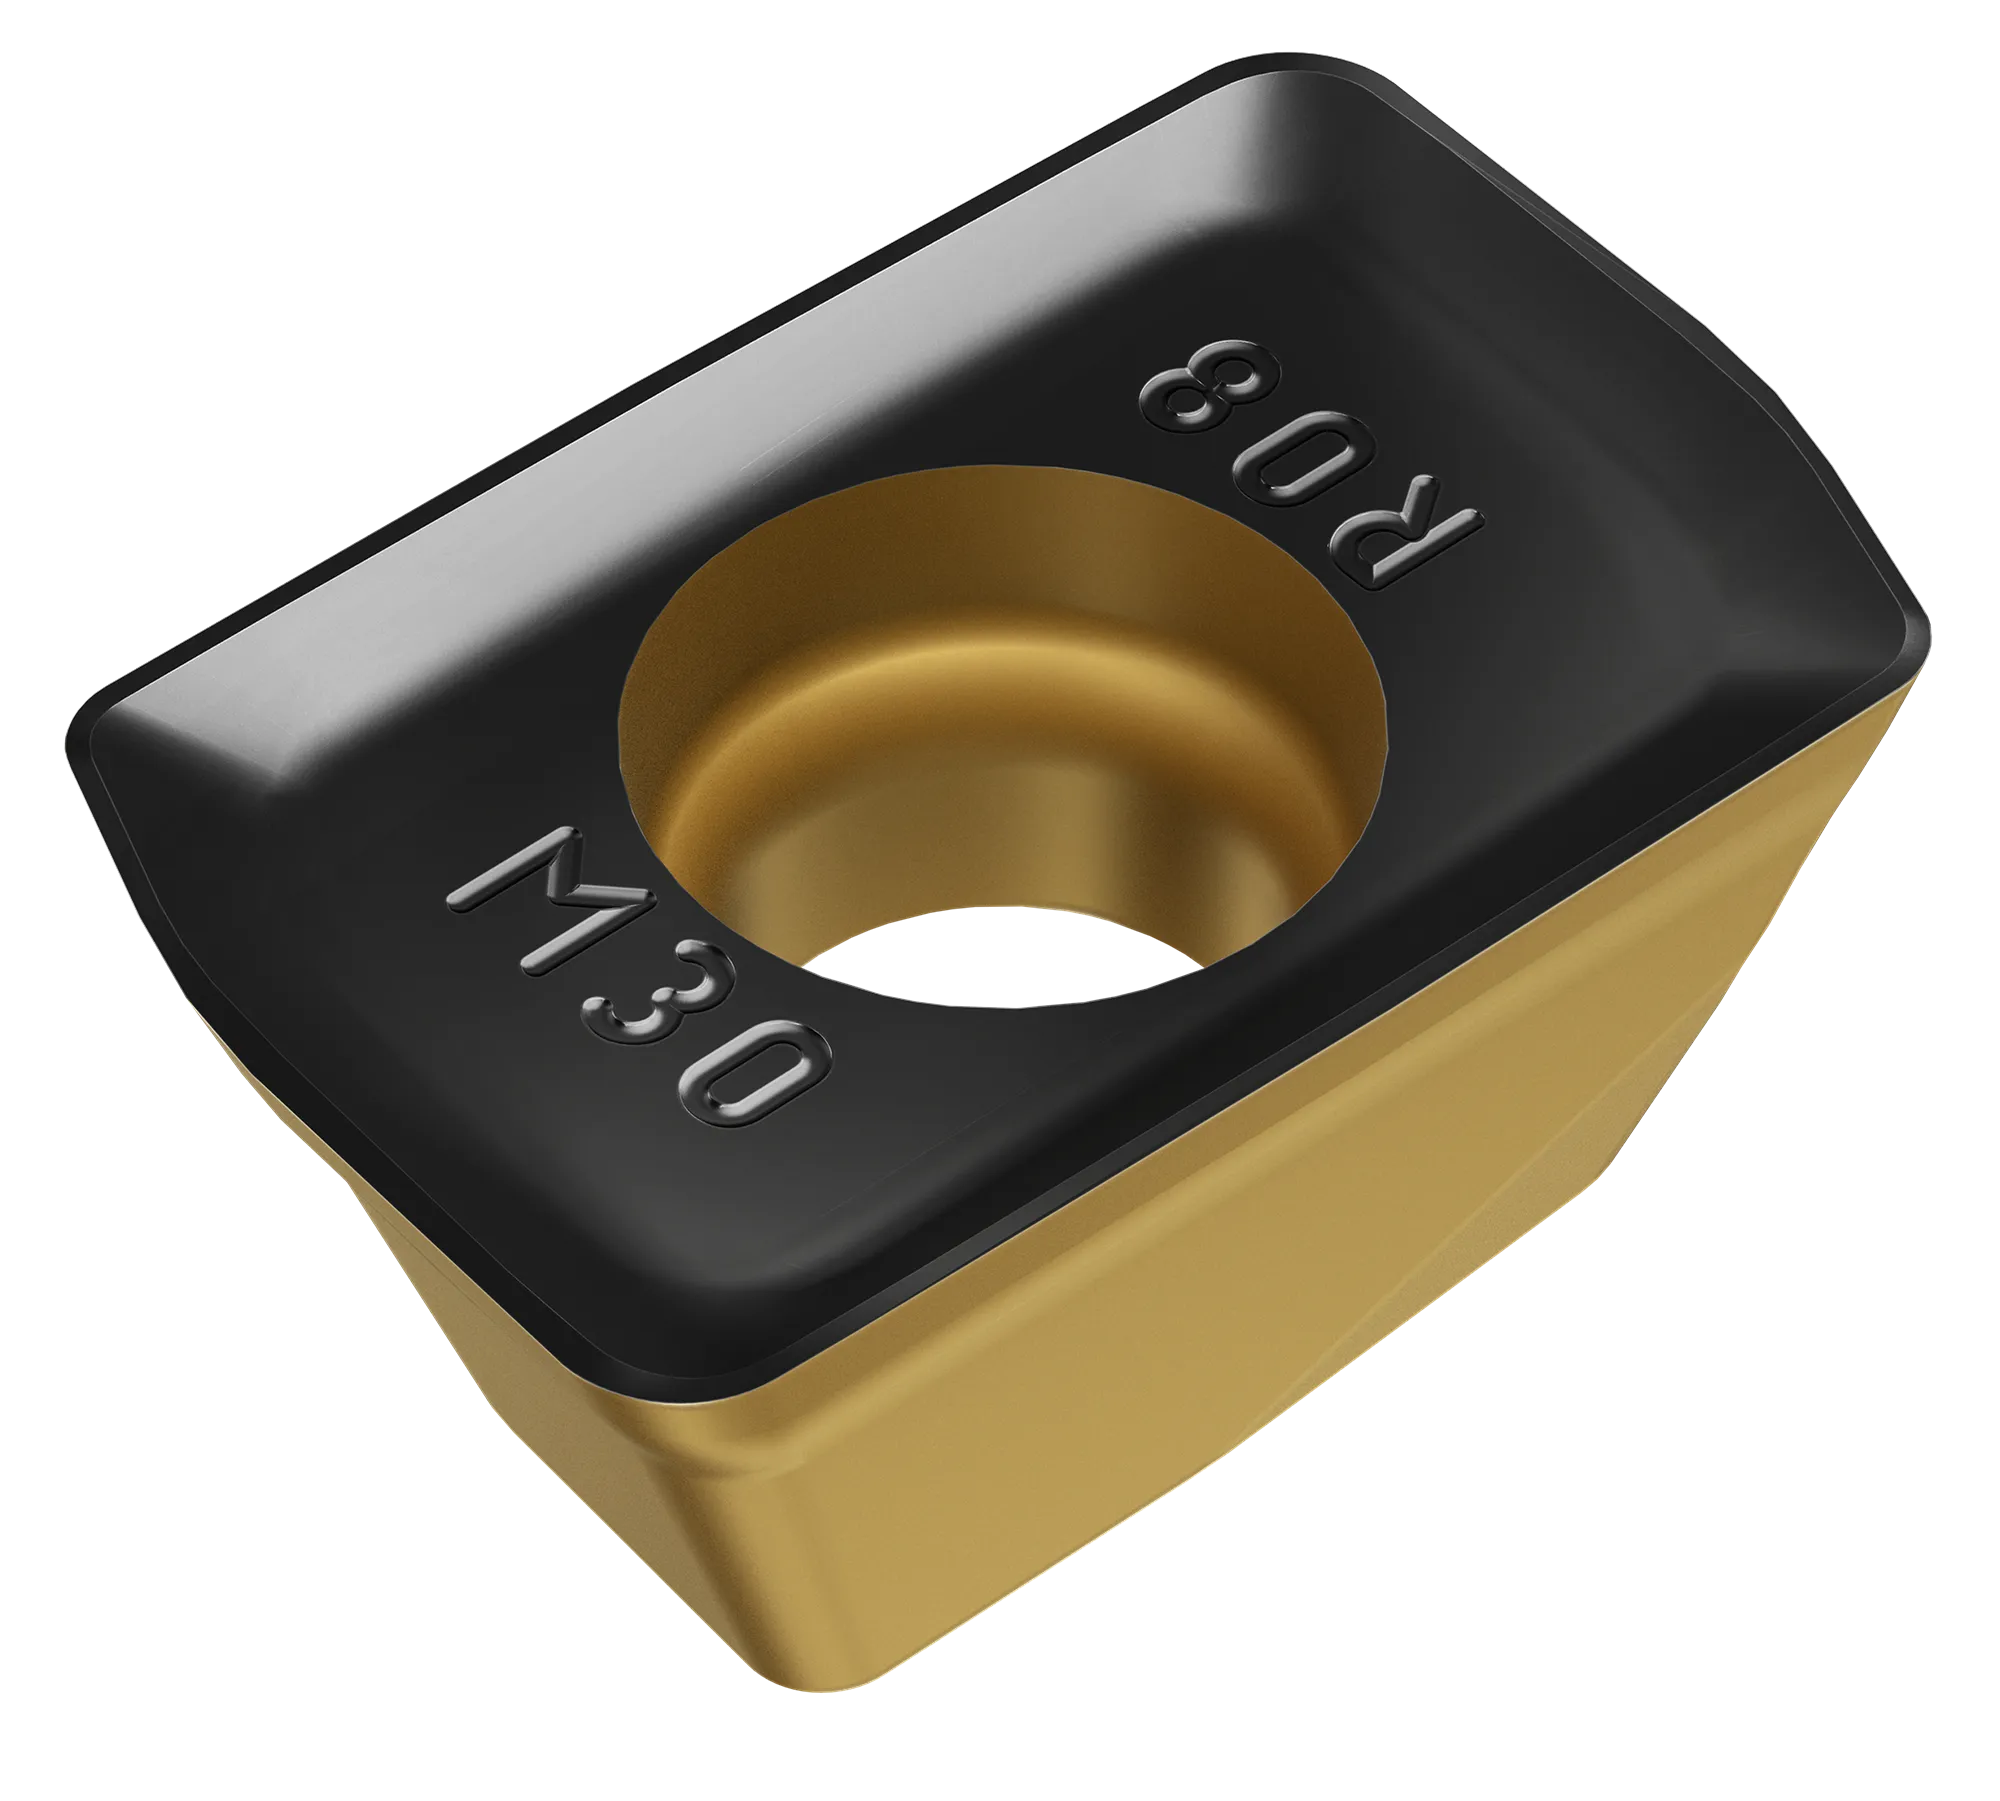
M-M50
Géométrie brute de frittage
- Premier choix pour l'ébauche moyenne et lourde
- Rayon robuste pour plus de sécurité dans les angles avec les forces de coupe les plus élevées
- Débit copeaux maximal dans les applications stables en particulier le surfaçage
- Meilleures performances en association avec les nuances CVD
ISO S et M
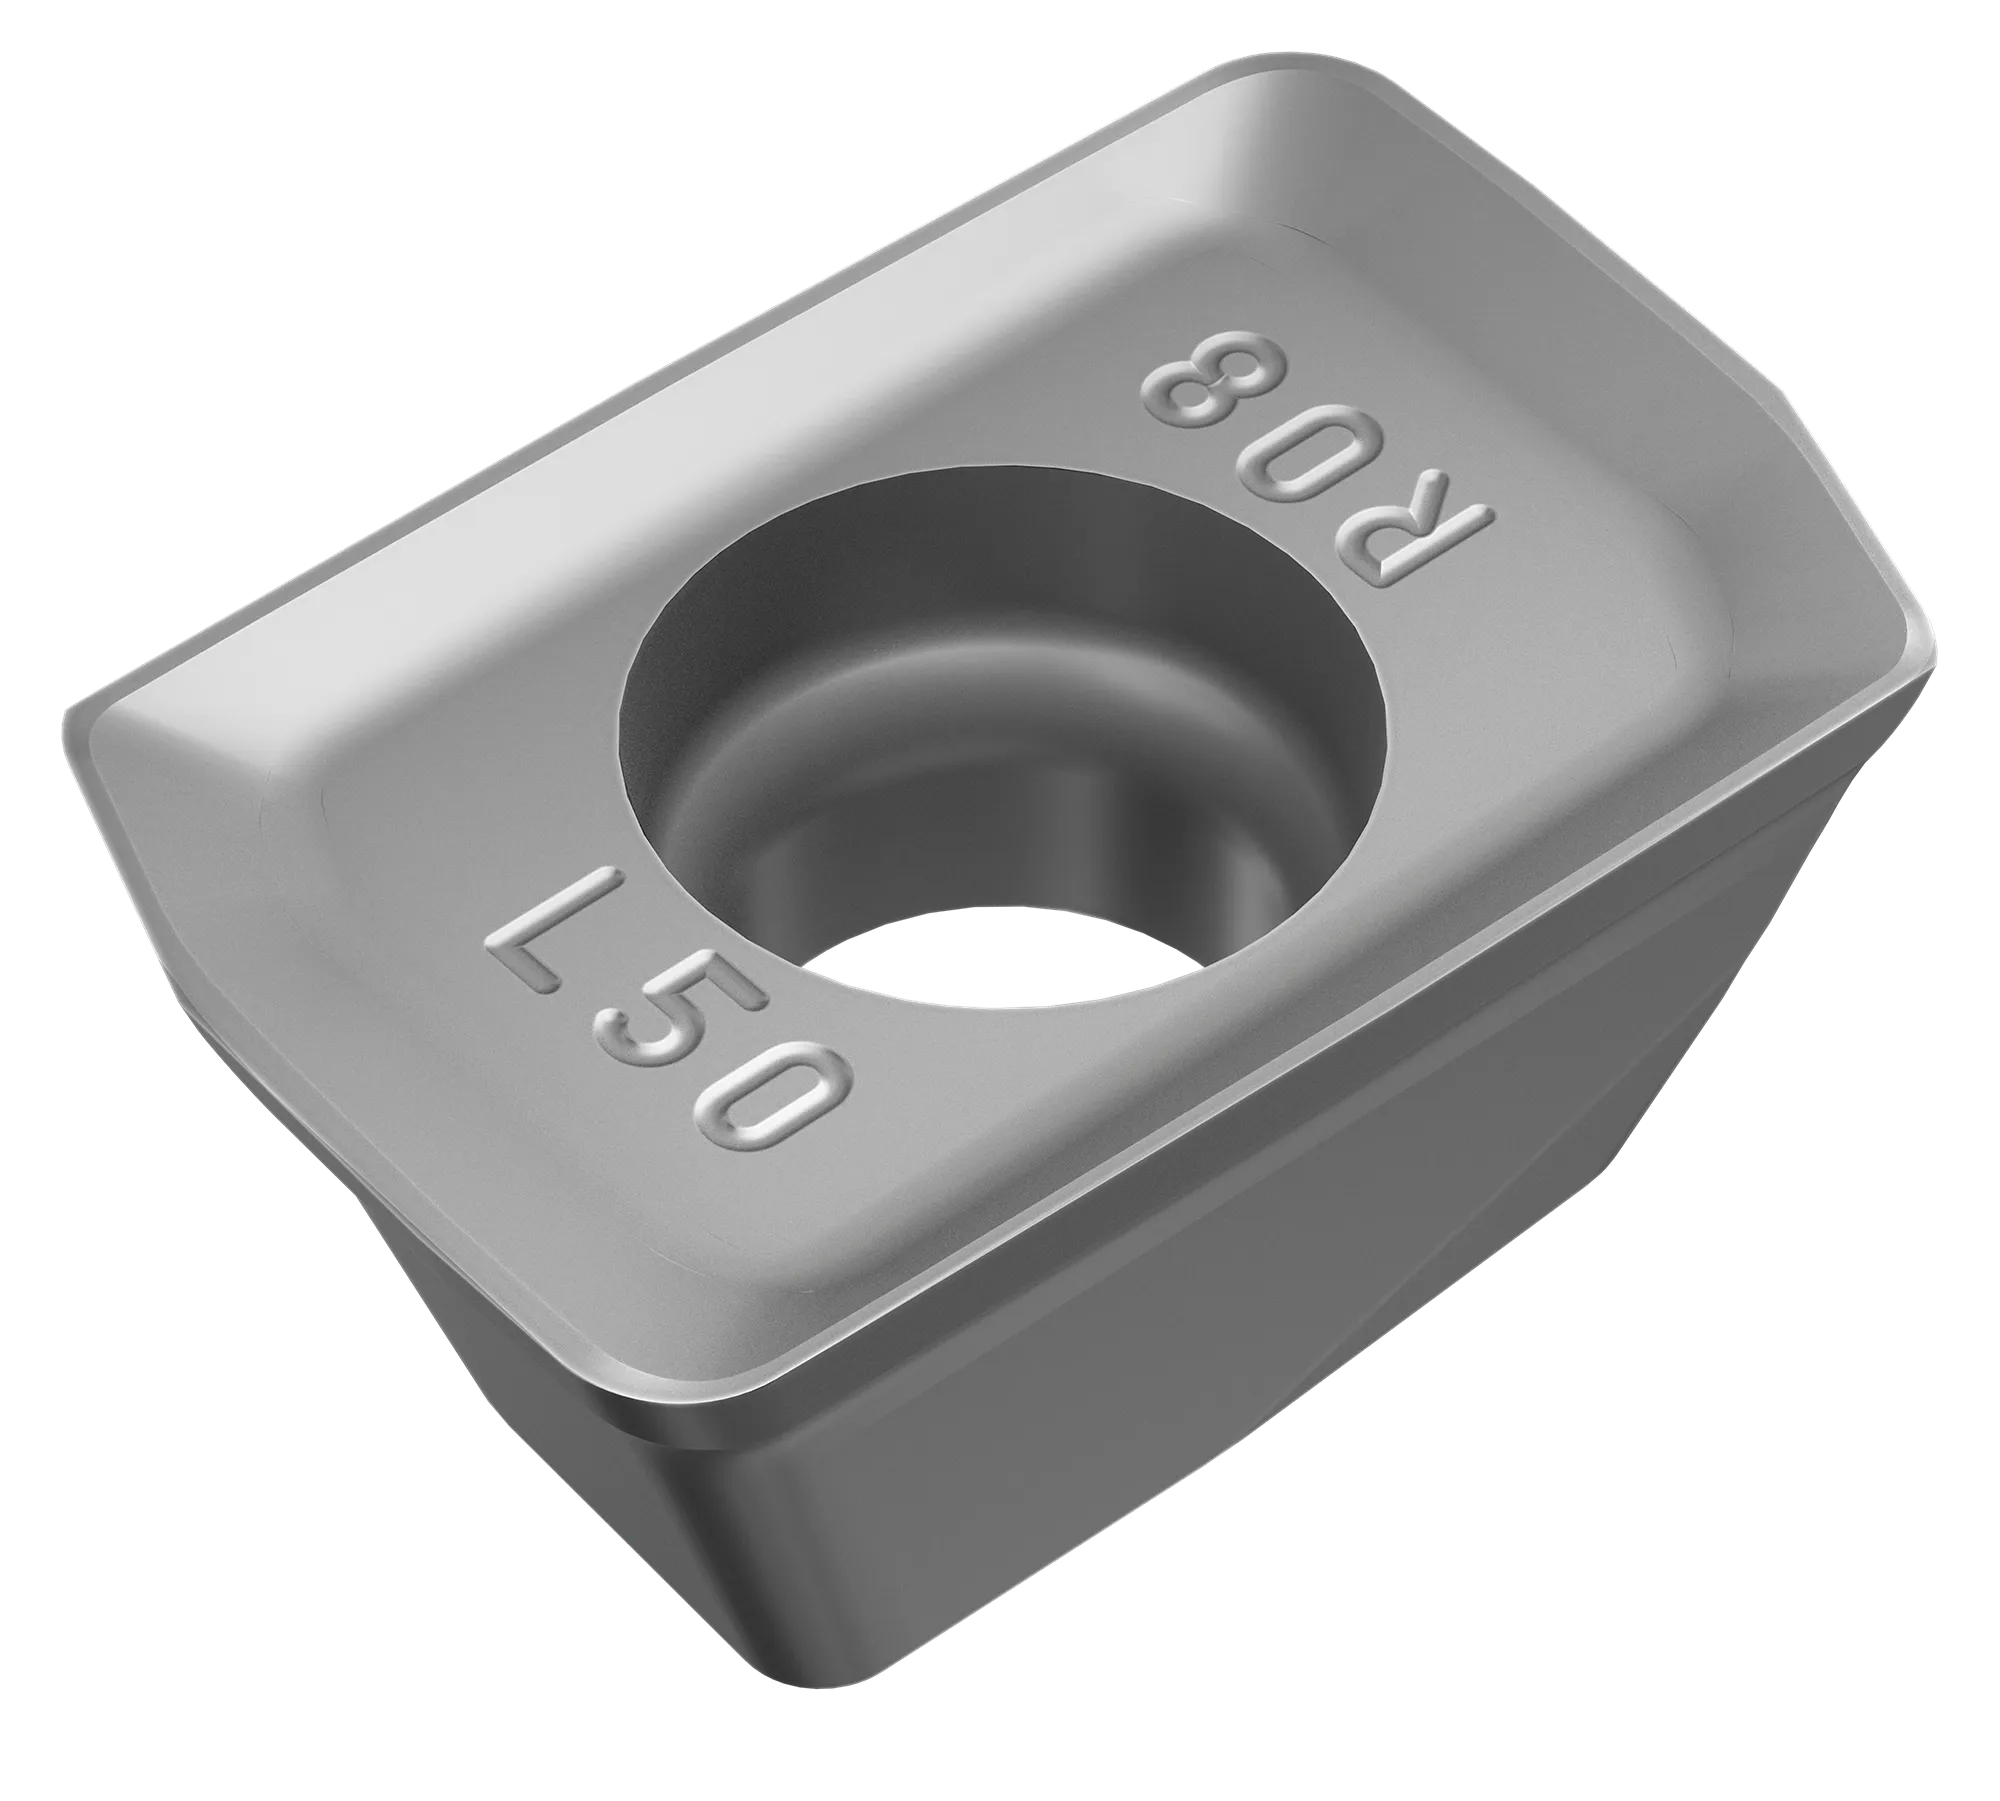
E-L50
Géométrie rectifiée en périphérie
- Géométrie optimisée pour les applications de fraisage d'épaulements et d'usinage de poches dans le titane
- Coupe légère
- Les tolérances serrées produisent une meilleure qualité de pièces et prolongent la durée de vie des plaquettes
- Régule la formation et l'évacuation des copeaux dans les matières collantes et les matières à copeaux longs
- Caractéristiques d'usure prévisibles et progressives
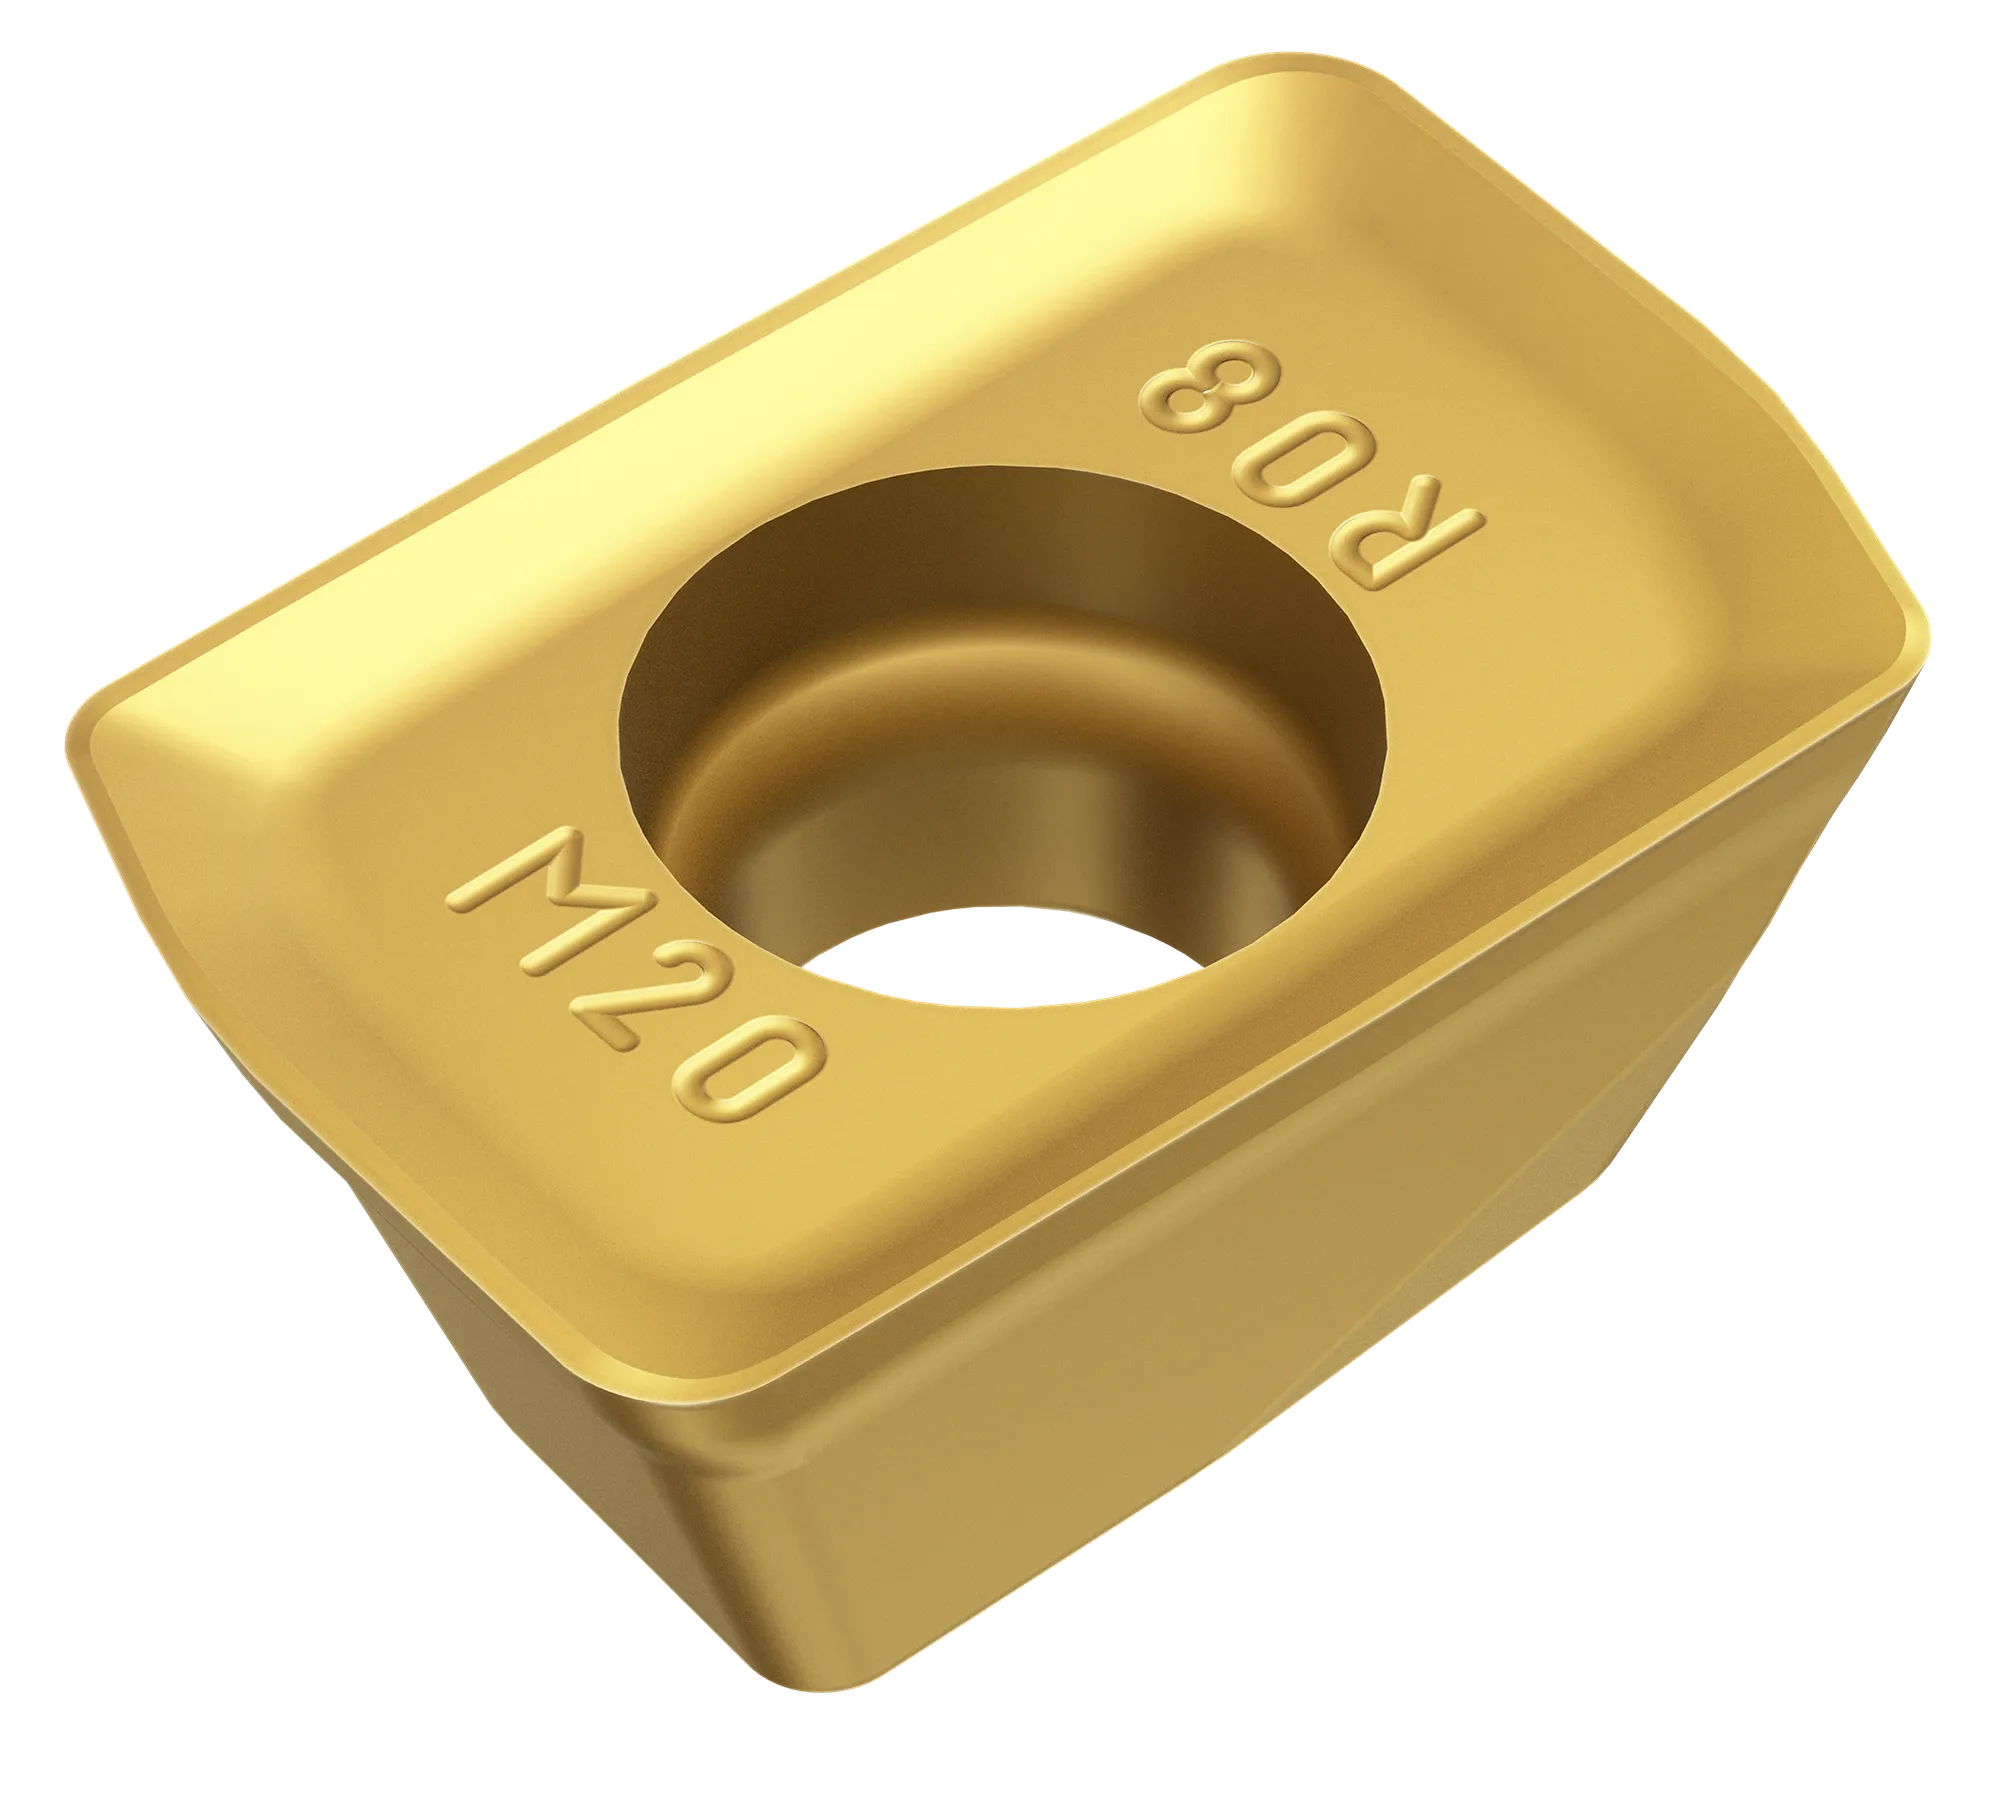
M-M20
Géométrie brute de frittage
- Géométrie optimisée pour les matériaux en acier inoxydable austénitique et tous les domaines d'application, en particulier pour le fraisage d'épaulements
- Géométrie de coupe légère pour l'acier inoxydable duplex et l'Inconel
- Grande sécurité d'arête et usinage sans problème avec de longs porte-à-faux
- Caractéristiques d'usure prévisibles et progressives
M-M30
Géométrie brute de frittage
- Premier choix pour les applications moyennes et lourdes dans l'acier inoxydable duplex et l'Inconel
- Rayon robuste pour plus de sécurité dans les angles
- Débit copeaux maximal dans les applications stables
- Usure contrôlée au niveau du rayon pour de meilleures performances dans les applications d'usinage de poches et de détourage (ae ≤ 25%) dans toutes les matières ISO S et ISO M
Conditions de coupe recommandées
hex recommandé
| Plage ISO | Nuances | hex, mm (pouces) | hex, mm (pouces) | hex, mm (pouces) | hex, mm (pouces) |
| | | E-L50 | M-M20 | M-M30 | M-M50 |
| P2.1.Z.AN | 1230, 4330, 4340, 530 | 0.08 (0.05-0.1) (0.003 (0.002-0.004)) | 0.12 (0.08-0.15) (0.0047 (0.003-0.006)) | 0.15 (0.1-0.2) (0.006 (0.004-0.008)) | |
| 205 (190-210) 673 (623-689) | 1010, 4330 | 0.08 (0.05-0.1) (0.003 (0.002-0.004)) | 0.12 (0.08-0.15) (0.0047 (0.003-0.006)) | 0.15 (0.1-0.2) (0.006 (0.004-0.008)) | |
| H1.3.Z.HA | 1010 | 0.08 (0.05-0.1) (0.003 (0.002-0.004)) | 0.08 (0.05-0.1) (0.003 (0.002-0.004)) | ||
| M1.0.Z.AQ (1.4404/316L) | 1040, 2040 | 0.1 (0.05-0.15) (0.004 (0.002-0.006)) | 0.1 (0.08-0.15) (0.004 (0.003-0.006)) | | |
| M3.2.Z.AQ (SAF2205) | 1040, 2040 | 0.08 (0.05-0.12) (0.003 (0.002-0.0047)) | 0.08 (0.05-0.12) (0.003 (0.002-0.0047)) | | |
| S4.2.Z.AN (TiAl6V4) | S30T | 0.1 (0.05-0.15) (0.004 (0.002-0.006)) | 0.1 (0.08-0.15) (0.004 (0.003-0.006)) | 0.13 (0.08-0.2) (0.0051 (0.003-0.008)) | |
| S2.0.Z.AG (Inconel 718) | S30T, 2040 | 0.08 (0.05-0.12) (0.003 (0.002-0.0047)) | 0.08 (0.05-0.12) (0.003 (0.002-0.0047)) | 0.1 (0.08-0.15) (0.004 (0.003-0.006)) |
Vitesse de coupe
| Matière | Nuance | vc, m/min | vc, pieds/min |
| P2.1.Z.AN | 1230 | 325 (220-365) | 1066 (722-1198) |
| 4330 | 310 (240-335) | 1017 (787-1099) | |
| 4340 | 260 (202-285) | 853 (663-935) | |
| 530 | 340-360 | 1115-1181 | |
| 205 (190-210) 673 (623-689) | 1010 | 220-235 | 722-771 |
| 4330 | 205-220 | 673-720 | |
| H1.3.Z.HA | 1010 | 115-125 | 377-410 |
| M1.0.Z.AQ (1.4404 / 316L) | 1040 | 135 (115-155) | 443 (377-509) |
| 2040 | 120 (105-135) | 394 (344-443) | |
| S30T | 135 (115-155) | 443 (377-509) | |
| S40T | 210 (185-235) | 689 (607-771) | |
| M3.2.Z.AQ (SAF2205) | 1040 | 105 (90-110) | 344 (295-361) |
| 2040 | 125 (110-130) | 410 (361-427) | |
| S30T | 120 (105-130) | 394 (344-427) | |
| S40T | 120 (110-130) | 394 (361-427) | |
| S4.2.Z.AN (TiAl6V4) | 2040 | 40 (35-45) | 131 (115-148) |
| S30T | 50 (40-65) | 164 (131-213) | |
| S40T | 40 (35-45) | 131 (115-148) | |
| S2.0.Z.AG (Inconel 718) | 2040 | 35 (35-40) | 115 (115-131) |
| S30T | 35 (30-35) | 115 (98-115) | |
| S40T | 30 (25-35) | 98 (82-115) |
APMX, AZ et BS
| APMX | 9 mm (0.35 pouces) |
| ap recommandée | 4 mm (0.16 pouces) |
| AZ | 1 mm (0.04 pouces) |
| BS (RE0.2-RE2.0) | 1.2 mm (0.047 pouce) |
| BS (RE2.4) | 1.0 mm (0.039 pouce) |
| BS (RE3.1) | 0.2 mm (0.008 pouces) |
Ramping rectiligne et hélicoïdal
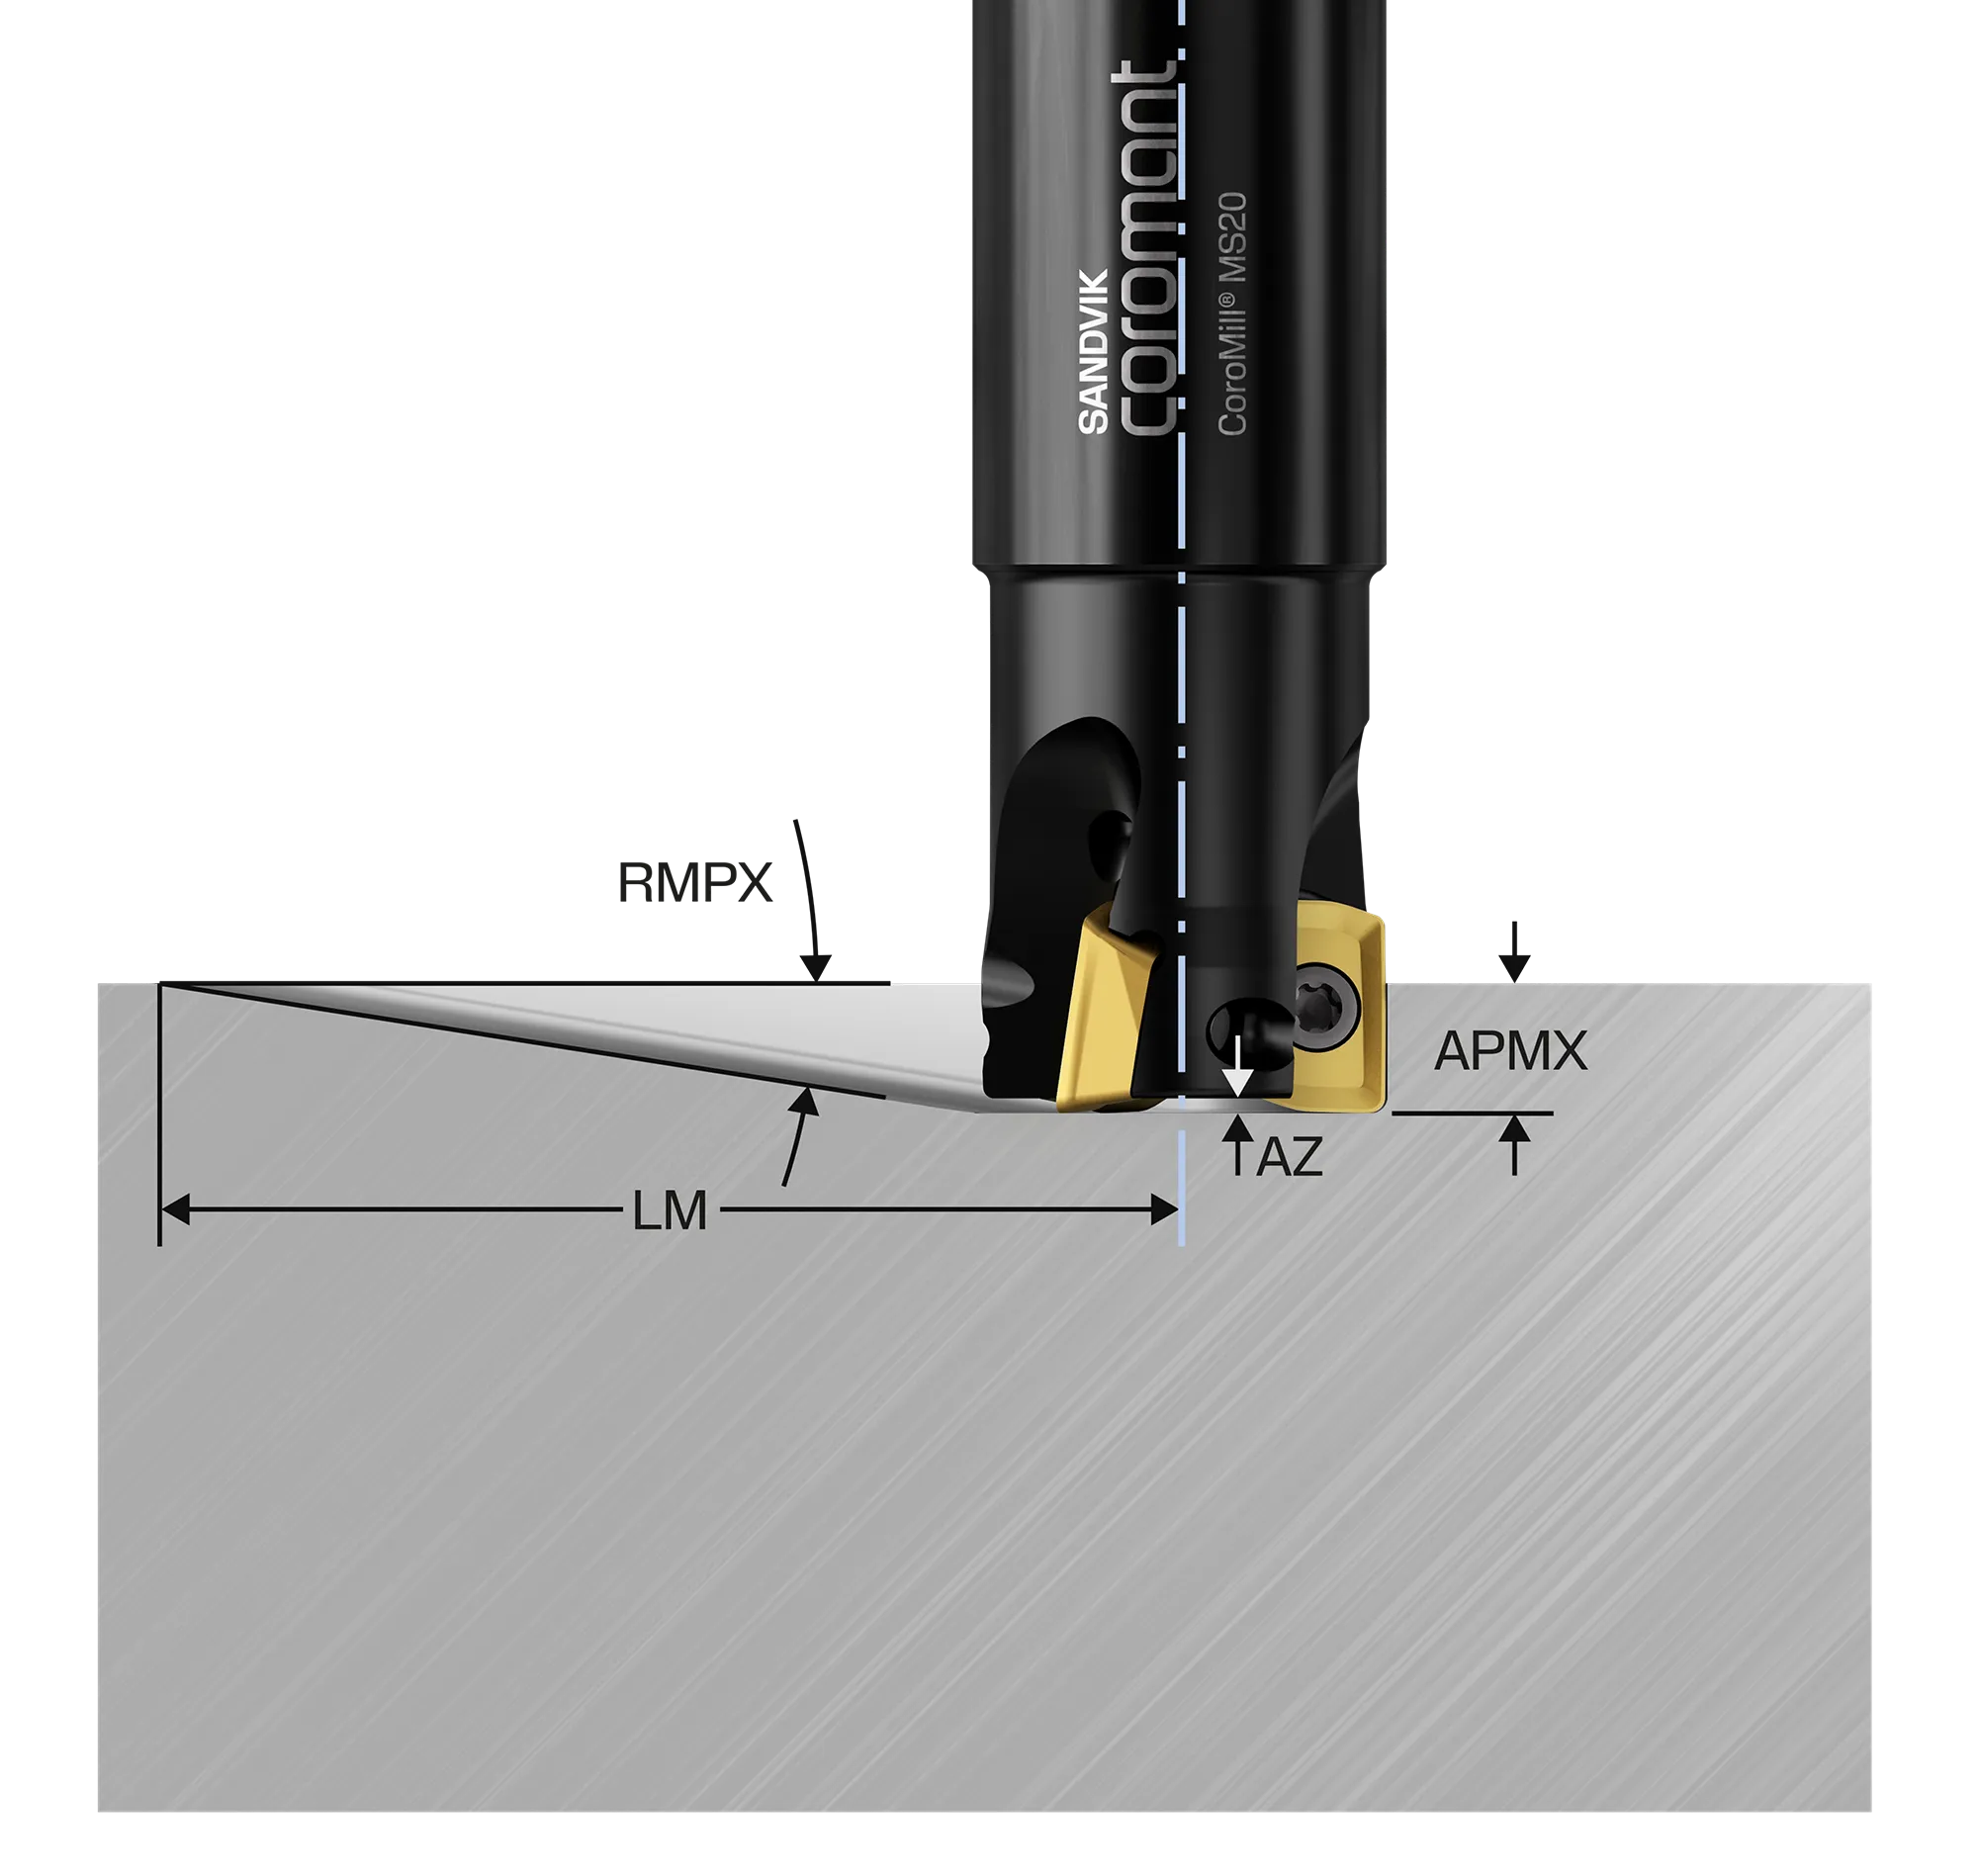
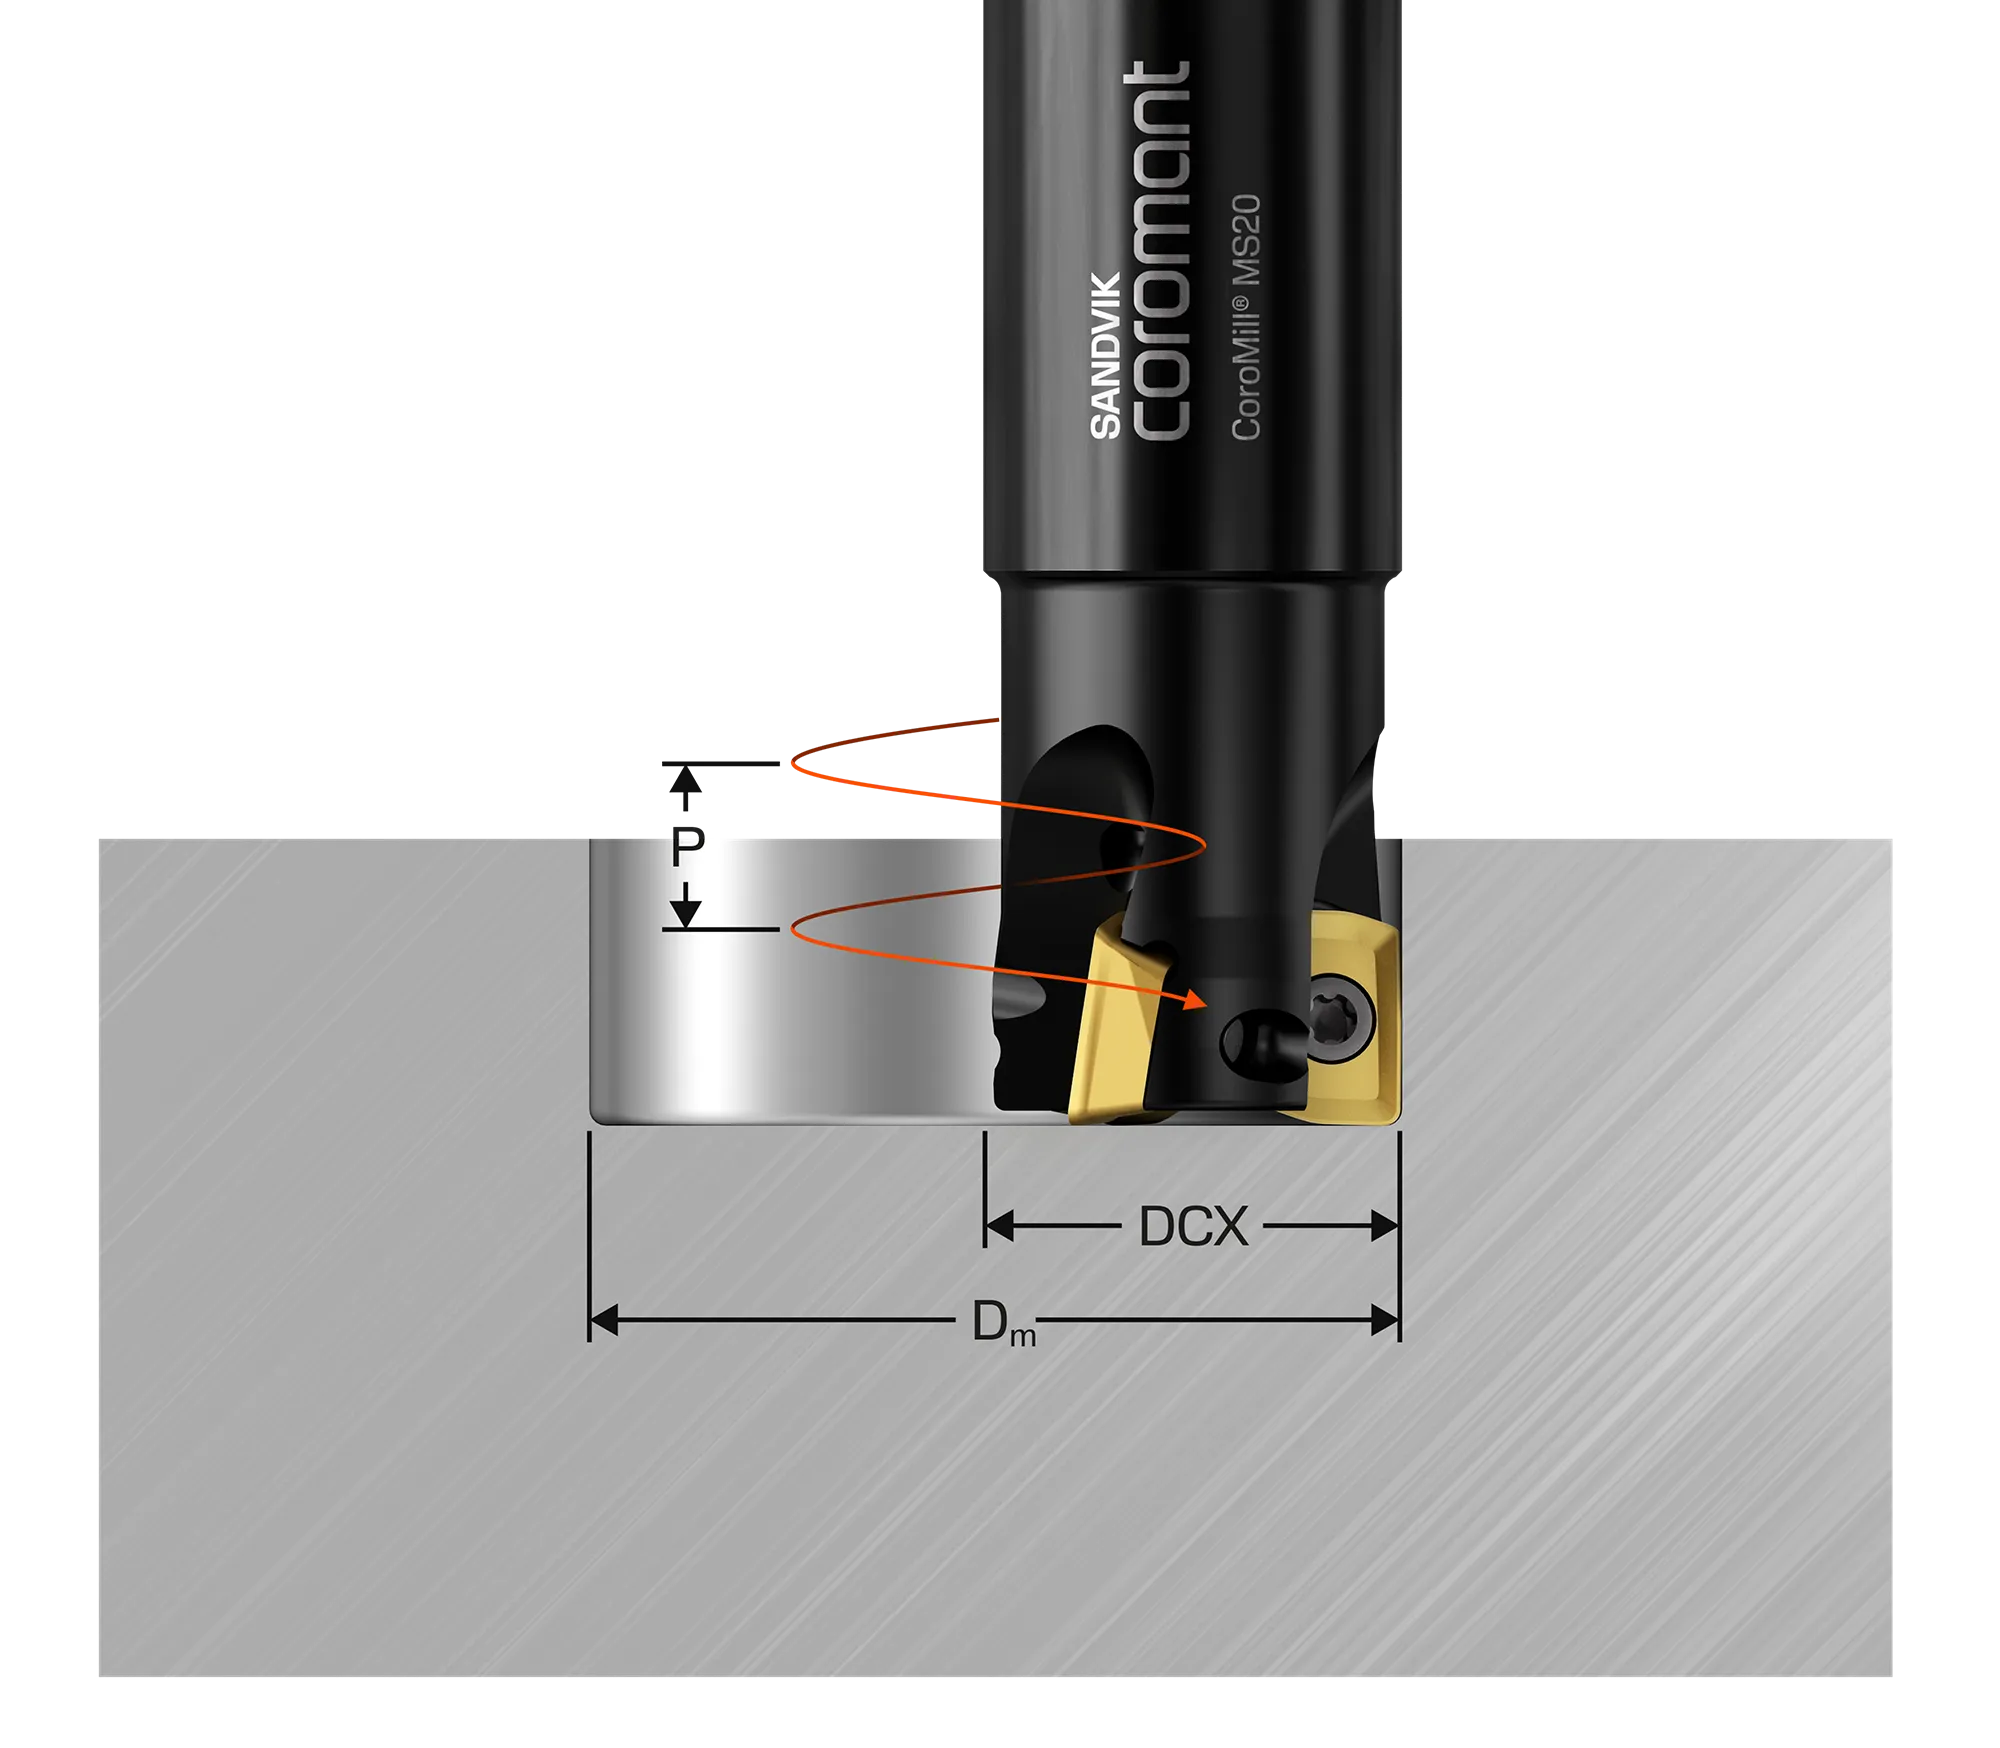
| DCX, métrique | DCX, pouces | RMPX (deg) | LM, mm (pouces) | Dm max, mm (pouces) | Dm min méplat, mm (pouces) | Dm min, mm (pouces) |
| | ⅝" | 7.8 | 65.7 (2.85) | 30.15 (1.19) | 27.75 (1.08) | 23.75 (0.93) |
| 16mm | | 7.7 | 66.6 (2.61) | 30.4 (1.2) | 28 (1.10) | 25 (0.97) |
| | ¾" | 5.4 | 95.2 (2.57) | 36.5 (1.44) | 34.1 (1.33) | 30.1 (1.18) |
| 20mm | | 4.9 | 105 (4.13) | 38.4 (1.50) | 36 (1.42) | 33 (1.3) |
| 25mm | | 3.3 | 156.1 (6.15) | 48.4 (1.91) | 46 (1.80) | 43 (1.68) |
| | 1" | 3.2 | 161 (6.34) | 46.8 (1.82) | 46.8 (1.83) | 42.8 (1.68) |
| | 1 ¼" | 2.2 | 234.3 (9.21) | 61.9 (2.44) | 59.5 (2.33) | 55.5 (2.18) |
| 32mm | | 2.2 | 234.3 (9.21) | 62.4 (2.46) | 60 (2.35) | 57 (2.23) |
| | 1 ½" | 1.7 | 303.2 (11.94) | 72.2 (2.83) | 72.2 (2.83) | 68.2 (2.68) |
| 40mm | | 1.6 | 322.2 (12.68) | 78.4 (3.09) | 76 (2.98) | 73 (2.86) |
| 50mm | | 1.2 | 429.7 (16.92) | 98.4 (3.86) | 96 (3.78) | 93 (3.65) |
| | 2" | 1.2 | 429.7 (16.92) | 97.6 (3.83) | 97.6 (3.83) | 93.6 (3.68) |
| 54 mm | 1.1 | 468.8 (18.46) | 106.4 (4.19) | 104 (4.09) | 101 (3.98) | |
| 63 mm | 0.9 | 572.9 (22.56) | 124.4 (4.90) | 122 (4.80) | 119 (4.69) | |
| 2 ½" | 0.9 | 572.9 (22.56) | 125.4 (4.94) | 123 (4.84) | 120 (4.72) | |
| 66 mm | 0.8 | 644.6 (25.38) | 130.4 (5.13) | 128 (5.04) | 125 (4.92) | |
| 3" | 0.7 | 736.7 (29.00) | 151.2 (5.95) | 148.8 (5.86) | 145.8 (5.74) | |
| 80 mm | 0.7 | 736.7 (29.00) | 158.4 (6.24) | 156 (6.14) | 153 (6.02) | |
| 84 mm | 0.6 | 859.4 (33.83) | 166.4 (6.55) | 164 (6.46) | 161 (6.34) |
Tréflage
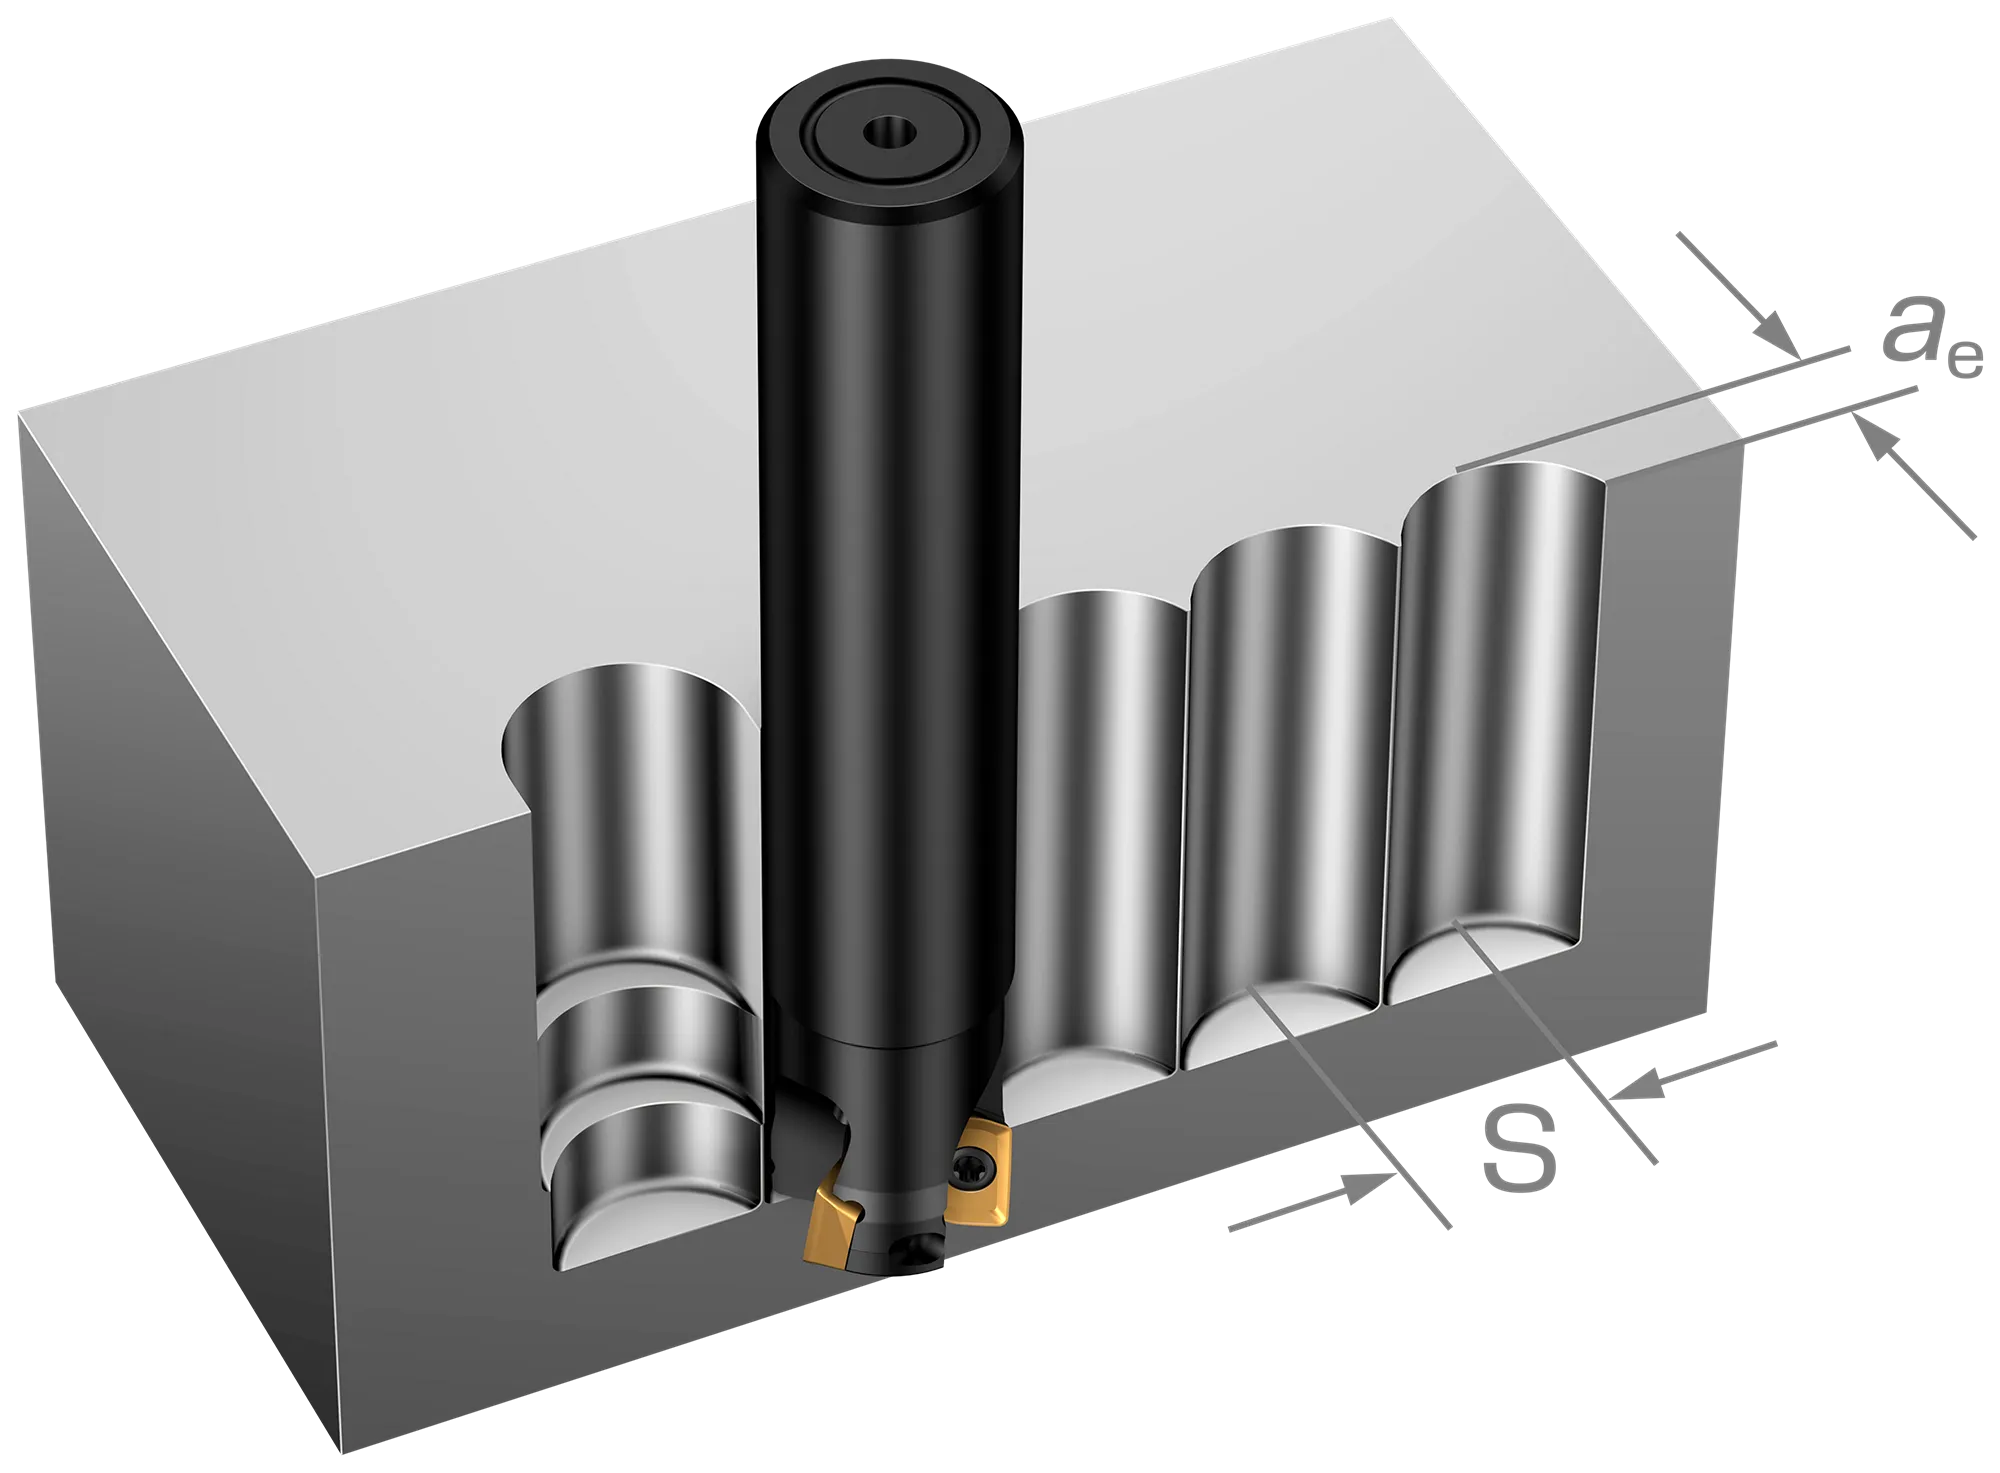
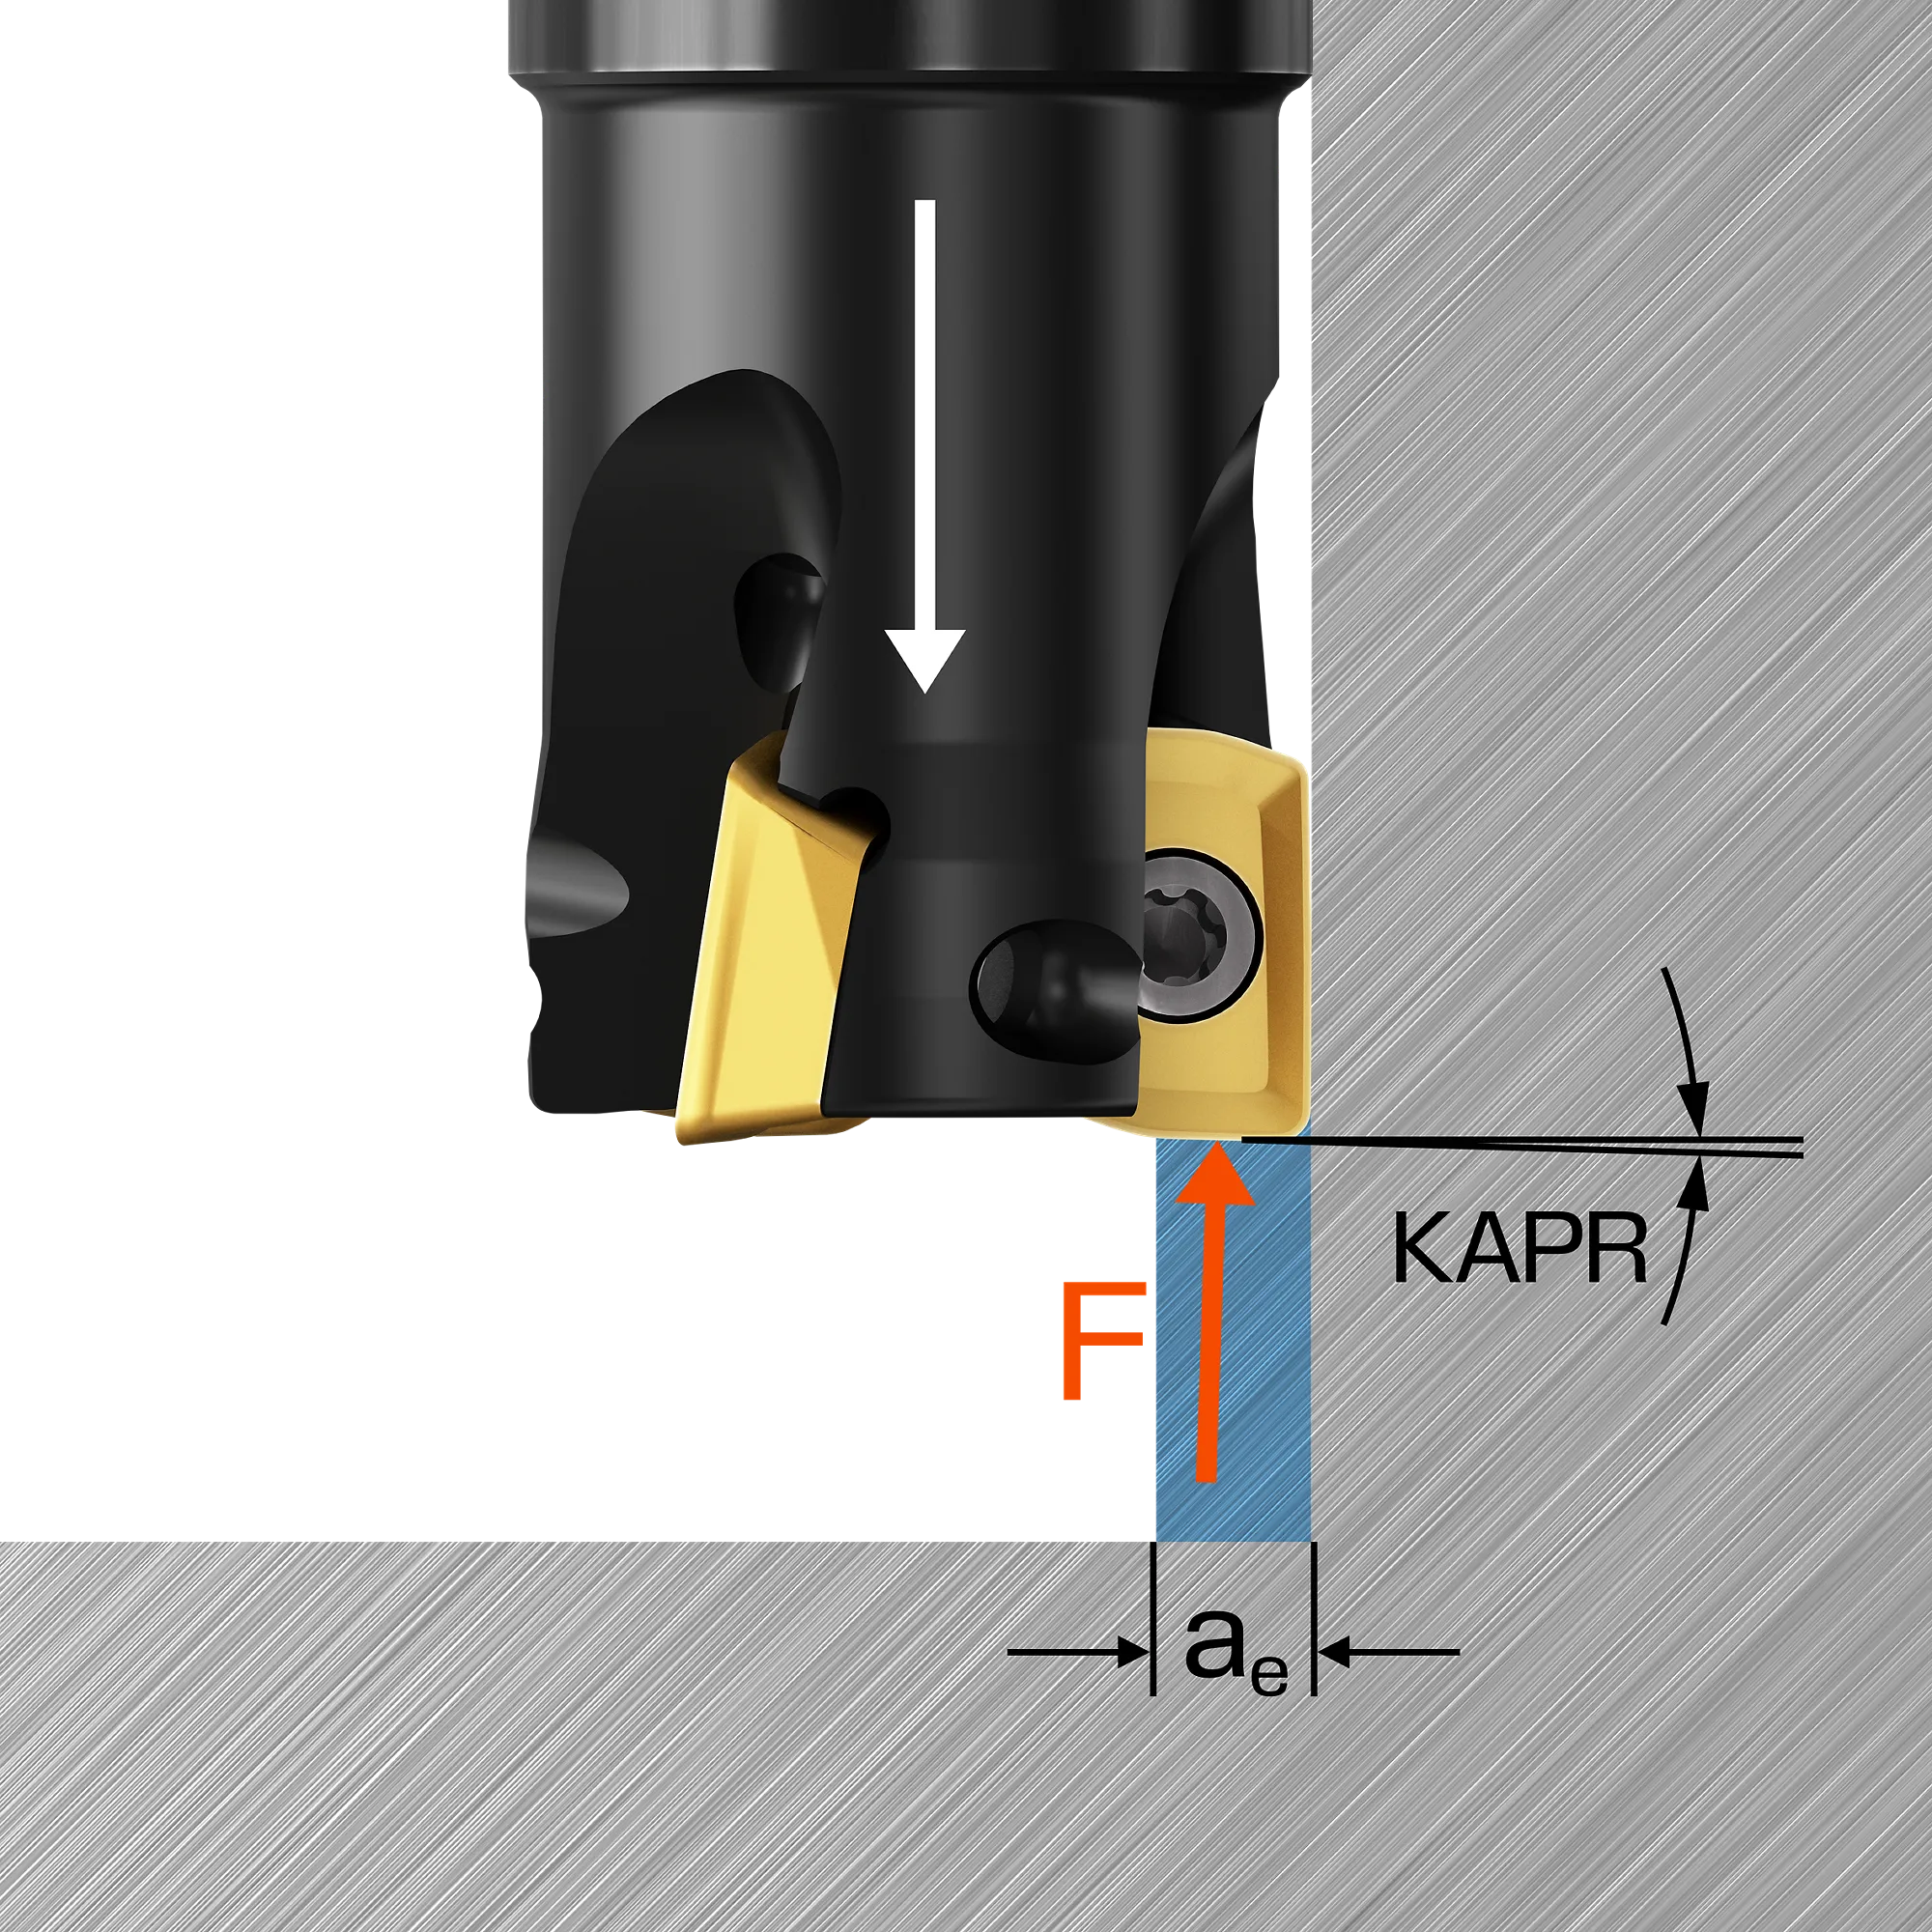
| Plage ISO | Géométrie de plaquette | ae max, mm (pouces) | Avance, mm/z (po/z) |
| ISO P | M-M20 | 4 (0.157) | 0.08 (0.05-0.10) (0.003 (0.002-0.004)) |
| ISO P | M-M30 et M-M50 | 4 (0.157) | 0.10 (0.05-0.12) (0.004 (0.002-0.005)) |
| ISO M | E-L50 | 4 (0.157) | 0.10 (0.08-0.15) (0.004 (0.003-0.006)) |
| ISO M | M-M20 et M-M30 | 4 (0.157) | 0.08 (0.05-0.12) (0.003 (0.002-0.0004)) |
| ISO S | E-L50 | 3 (0.118) | 0.08 (0.05-0.12) (0.003 (0.002-0.0004)) |
| ISO S | M-M20 et M-M30 | 3 (0.118) | 0.08 (0.05-0.12) (0.003 (0.002-0.0004)) |
Recommandations sur les applications
Profondeur de coupe variable
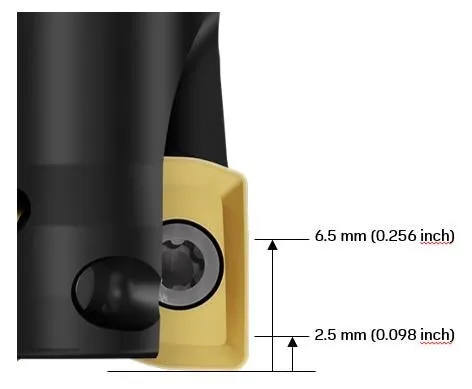
- Afin d'optimiser la durabilité des plaquettes, notamment dans le contexte des matières ISO M, il est possible de moduler la profondeur de coupe (ap) à chaque passe. Cette technique permet de ralentir significativement l'usure par entaille.
- Valeur du décalage pour ap : 25-75% d'APMX.
2.5 à 6.5 mm (0.098 à 0.256 pouce) recommandés pour CoroMill® MS20.
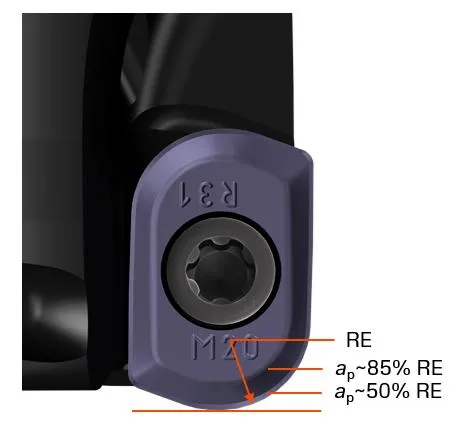
Utilisation d'un grand rayon
- Un plus grand rayon d'angle de la plaquette renforce la sécurité, en particulier dans les opérations de fraisage de poches, ainsi que dans les opérations de ramping avec une valeur d'angle de ramping plus importante
- La force de coupe / charge sur la broche augmentera
- État de surface de qualité inférieure
- Peut entraîner des vibrations dans les applications avec porte-à-faux
- Avec une ap ≤85% RE, la caractéristique d'usure en entaille est limitée
- Avec une ap ≤ 50% RE, des stratégies de fraisage à grande avance peuvent être appliquées
Nota : Pour l’utilisation de plaquettes avec RE>1,6 mm (0.063 pouce), il est recommandé d’utiliser un corps de fraise Tailor Made® avec un rayon de dépouille approprié.
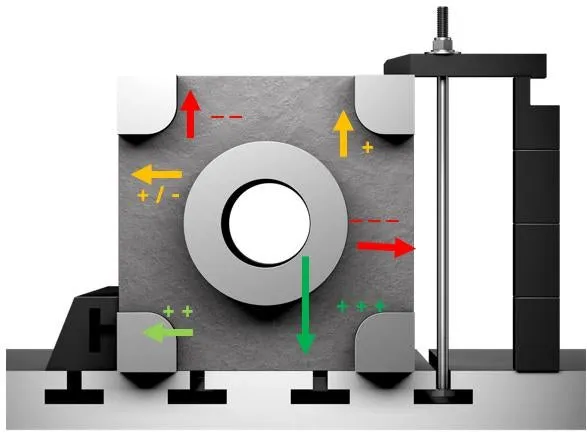
Limitations de montage
- Le montage doit être pris en compte lors du choix de la direction de coupe et lors du changement de direction
- La direction de coupe vers la table de la machine donne la plus grande stabilité suivie d'un support rigide directement monté sur la table
Difficultés de l'usinage
ISO P
Applications
- Fraisage d'épaulements avec de longs porte-à-faux
- Production en série avec différents types de matière ISO P et différentes configurations d'usinage
- Outil de fraisage d'épaulements utilisé comme fraise à surfacer polyvalente
Difficultés
- Vibrations
- Usinage avec long porte-à-faux
- Débits copeaux élevés
- Une solution polyvalente est nécessaire pour diverses applications
- Charge broche
- Usinage à sec ou sous arrosage
Solution CoroMill® MS20
- La nuance M-M20 avec GC1230 (CVD) génère des forces de coupe légères et réduit ainsi les vibrations
- Les adaptateurs intégrés Silent Tools® contribuent à réduire les vibrations
- La géométrie polyvalente M-M30 convient à presque tous les types d'applications de fraisage d'épaulements ISO P
- Contact étendu + usinage sous arrosage : M-M30 + 4340
- Contact réduit + usinage sous arrosage : M-M30 + 1230
- Contact étendu + usinage à sec : M-M30 + 4330
- Contact réduit + usinage à sec : M-M30 +1230
- Pour le surfaçage (diamètre supérieur à 50 mm) : la géométrie M-M50, associée au revêtement CVD et à l'usinage à sec, offre les meilleures performances.
ISO M
Applications
- Fraisage de poches ouvertes et fermées dans l'industrie pétrolière et gazière
- Rainurage dans le plein et alésage par des cycles de ramping circulaire
- Fraisage de cavités avec longs porte-à-faux
- Fraisage d'épaulements à faible engagement
- Tournage-fraisage multitâche
Difficultés
- Formation des copeaux
- Sécurité et fiabilité des plaquettes
- Usinage avec long porte-à-faux
- Durée de vie d'outil prévisible et régulière
Solution CoroMill® MS20
- La géométrie M-M20 assure une excellente formation et évacuation des copeaux dans les matières collantes
- La géométrie M-M30 offre une plus grande sécurité dans les matières les plus tenaces (duplex). La plus grande ténacité de la ligne d'arête de la géométrie rend la plaquette plus performante (données de coupe élevées) dans les opérations stables
- La géométrie E-L50 est idéale pour les applications à long porte-à-faux, car son arête de coupe plus vive, et donc plus légère, permet de réduire les vibrations
- La conception robuste de la queue en acier offre plus de stabilité et réduit la déflexion
- Les deux arêtes de coupe ont une durée de vie égale et la géométrie M-M20 offre une usure régulière et prévisible, en particulier dans l'acier inoxydable austénitique
ISO S
Applications
- Fraisage des poches ouvertes et fermées des pièces structurelles de l'aéronautique
- Rainurage dans le plein et alésage par des cycles de ramping circulaire
- Fraisage de cavités avec longs porte-à-faux
- Fraisage d'épaulements à faible engagement
- Tournage-fraisage multitâche
Difficultés
- Évacuation des copeaux
- Sécurité et fiabilité des plaquettes
- Durée de vie d'outil
- Corps de fraise endommagé (frottements des copeaux)
Solution CoroMill® MS20
- La géométrie E-L50 assure une excellente formation et évacuation des copeaux dans les matières collantes
- Les géométries M-M20 et M-M30 offrent une plus grande sécurité dans les applications les plus difficiles dans le titane et l'Inconel, respectivement
- La plus grande ténacité de la ligne d'arête de ces géométries rend les plaquettes plus performantes (données de coupe élevées) dans les opérations stables
- La conception robuste de la queue en acier offre plus de stabilité et réduit la déflexion. Le matériau amélioré du corps d'outil peut mieux résister au frottement des copeaux
GC1230 : une nuance qui excelle dans toutes les directions
La nuance GC1230 se distingue à la fois par la ténacité des arêtes et sa résistance à l'usure. Elle vous permet de prolonger la durée de vie de vos outils, de gagner en productivité ou d'utiliser vos machines de manière plus durable.
Créer un compte chevron_right
Passez des commandes, consultez les prix et vérifiez la disponibilité des outils
Abonnez-vous à notre newsletter chevron_right
Abonnez-vous pour rester informé(e).

Sandvik Coromant France - Customer Service
+33246840057AB Sandvik Coromant, 811 81 Sandviken, Sweden