


Tökéletes pontosság
Az új-zélandi Christchurch városában működő bronzmegmunkáló vállalat, az AW Fraser hetente 100 tonna újrahasznosított fémhulladékot – töltényhüvelyt, rézcsövet, autóhűtőt, kábeldarabot – használ fel új, precíziós megmunkálású OEM-alkatrészek gyártásához.
Az új-zélandi AW Fraser rézöntöde, extrudálóműhely és modern CNC-megmunkálóközpont egyben. Az újrahasznosított anyagokból 40 különböző speciális bronz- és rézötvözet készül. A legyártott rudak felét exportálják, a maradékból pedig speciális OEM-alkatrészek készülnek vezető vállalatok számára a világ minden tájára.
A távolság nem akadály: az AW Fraser a németországi SEW Eurodrive számára gyárt nyersdarabokat fogaskerekekhez; a Caterpillar, a Hitachi, a Yamaha és a Mercury Marine számára megmunkált alkatrészeket szállít; emellett különböző alkatrészeket gyárt mozdonyokban használt motorokhoz és fékrendszerekhez. Az AW Fraser az összes gyártott alkatrész 90 százalékát exportálja összesen 35 országba.
„Változatos ágazatoknak szállítunk alkatrészeket. Gyorsan kell reagálnunk, és meg kell őriznünk versenyképességünket. Mindennapi munkánk során a folyamatos fejlődésre törekszünk. Alapelvünk, hogy a legjobbak akarunk lenni, hiszen a világ vezető vállalatainak dolgozunk” – fogalmaz Paul Isitt, a cég pénzügyi igazgatója, egyben résztulajdonosa és egyik ügyvezetője.
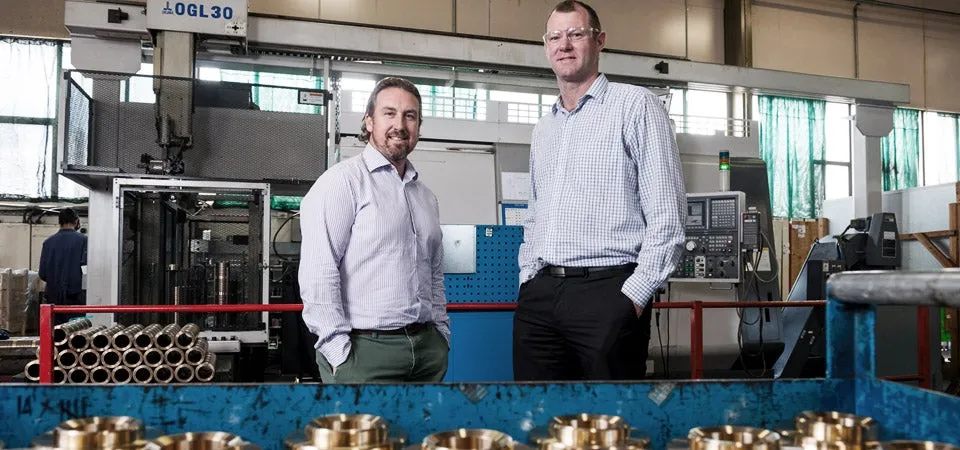
A vállalat kis és közepes volumenű gyártással foglalkozik. „Speciális alkatrészeket készítünk kis (2-3 darabos) volumenben és nagyobb (40 000 darabos) volumenben egyaránt, ezért a szabványosítás és az ismételhetőség kifejezetten fontos számunkra” – folytatja Isitt.
Clinton LeRoux ügyfélkapcsolati munkatárs a Sandvik Coromant kiemelt szállítói programja keretében szoros együttműködésben dolgozik Jody Tuckwellel, az AW Fraser gyártóüzemének vezetőjével, valamint a gyártási munkatársakkal – a cél a jobb folyamat és a szabványosítás.
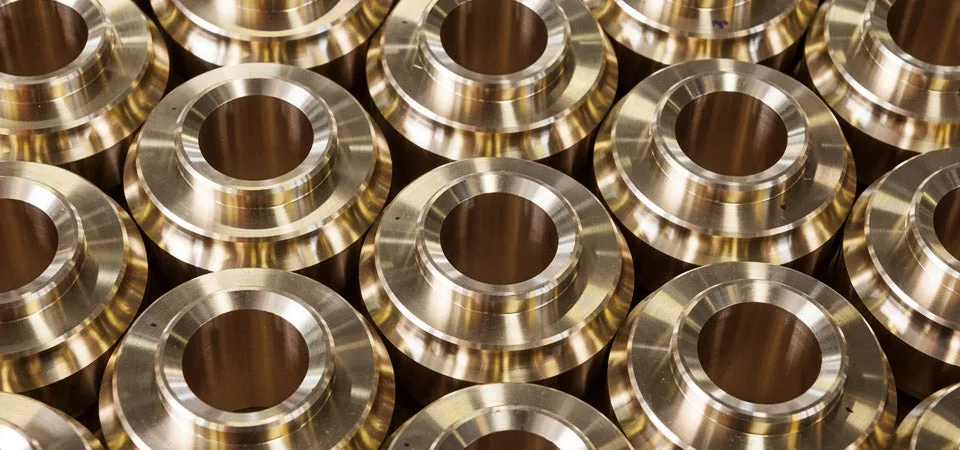
Az AW Fraser célja az volt, hogy javítsa a speciális alkatrészek kis volumenű gyártásának jellemzőit, így a sebességet, az ismételhetőséget és a szabványos beállításokat.
„Folyamatosan kutatjuk a fejlődési lehetőségeket, ami az üzemi hatékonyságot, valamint az alkalmazott technológiákat és rendszereket illeti” – meséli Jody Tuckwell.
„Időnként két vagy három speciális terméket kell legyártanunk, melyek újabb gyártása legközelebb egy év múlva esedékes. Akár 15 mikronos tűrést is vállalunk 2 és 1200 közötti mérettartományban. Tökéletes pontossággal dolgozunk.
„Apró megtakarításokra törekszünk, melyek akár több órával is csökkenthetik a gyártási időt. Megpróbáljuk azonosítani azokat a részeket a folyamatban, ahol a legtöbb előnnyel járt a fejlesztés. Ilyen a leszúrórendszer – az anyag korábban törékeny és sérülékeny volt.”
Az AW Fraser hat hónapon át tesztelte az egyik CNC-esztergán az új CoroCut QD leszúrórendszert Coromant Capto szerszámrendszerrel.
„A gépek közötti váltáshoz szükséges idő 1-2 óráról 15 percre csökkent. Ez egy gépre számítva évi 750 beállítási óra” – tudjuk meg Tuckwelltől.
Miután az átalakított gép sikerrel vizsgázott, az AW Fraser két új, teljesen integrált, többcélú Okuma CNC-gépet vásárolt Capto és CoroCut QD rendszerrel felszerelve, így összesen 30 géppel rendelkeznek.
„A legtöbbet a gépkezelők nyerték. Magabiztosan dolgoznak az új rendszerrel. Ügyelünk arra, hogy a munkatársak szeressék, amit csinálnak. Ez számukra nagy változás volt: behelyezik a szerszámokat, majd az új befogópofát, a munkadarabot, végül elindítják a gépet – elképesztő különbség!”
Műszaki betekintés
Speciális alkatrészek kis volumenű gyártása csak úgy lehet kifizetődő, ha szabványosítjuk a folyamatot és gondoskodunk az ismételhetőségről.
Az AW Fraser 50 százalékkal csökkentette a leszúrási időt a kis volumenű, azaz 2-15 alkatrészt érintő gyártáskor, köszönhetően az új CoroCut QD leszúrónak, melyet rúdelőtolású rendszerhez optimalizáltak. Jody Tuckwell, a gyártóüzem vezetője hozzátette, hogy a korábban használt 10-12 lapka helyett ma már csak négy különböző szélességű lapkára van szükség, így a raktárkészlet is csökkent. „Csökkent a havonta felhasznált lapkák száma, és további növekedés várható az előtolási sebesség, a szerszám élettartama és a folyamat biztonsága terén.”
A CoroCut QD nagy pontosságú hűtőfolyadék-hozzávezetést, leszúrólapkákat, forgácstörő geometriákat és wiper lapkákat kínál, így a használatával jobb felületi minőség érhető el nagy előtolási sebességnél. A stabil és felhasználóbarát lapkarögzítésnek köszönhetően nincs szükség nyomatékkulcsra, a sínes lapkafészek pedig biztosítja a lapkák stabil és pontos helyzetét.
A CoroCut QD a moduláris, gyorscseréjű Coromant Capto szerszámrendszert használja, aminek köszönhetően ugyanazok a szerszámok használhatók mindhárom gépen. A Coromant Capto integrált és moduláris szerszámfelület megfelel a szerszámbefogó rendszerekre vonatkozó ISO 26623 szabvány előírásainak. A gyorscseréjű szerszámtartók révén csökken a beállításhoz és a szerszámok cseréjéhez szükséges idő, így ugyanazok a szerszámok használhatók a különböző gépeken.
AW Fraser
Az új-zélandi AW Fraser vállalatot 1939-ben alapították, ma 180 alkalmazottja van. Az öntödeként, extrudálóműhelyként és CNC-központként működő üzem a hét minden napján üzemel, különböző műszakokban. 2006 óta a tulajdonosok vezetik.
