


Új vizeken
Az InvoMilling próbája az alabamai Jones Welding Company gyártócégnél.
„Ha elromlott, hozd hozzánk!” – ez Roy Parker, a Jones Welding Company Inc. elnökének és tulajdonosának mottója. 1911 óta működik a szerelőműhely az alabamai Mobile városában, azóta vihető hozzájuk bármilyen alkatrész javításra. És ez nem vicc: 11 Mazak CNC-eszterga és megmunkálóközpont (köztük több öttengelyes és többfunkciós gép), fogaskerékmarók és -fúrók teljes skálája, valamint egy csapat ügyes gépkezelő – segítségükkel a Jones Welding Company (JWC) szinte bármit megjavít, amit behoznak nekik.
„Elég sokoldalúak vagyunk. A tenyérnyi méretű, szigorú tűrésű alkatrészektől a 10 tonnás darabokig mindennel foglalkozunk, és ezt mindig is hangsúlyoztuk. Ha egy adott iparágnak terméket vagy szolgáltatást tudunk eladni, az máris a partnerünk.” – meséli David Dearing, a JWC erőátviteli szakértője. Szerteágazó CNC-megoldásaik ellenére Dearing hangsúlyozza, hogy a JWC nem egy nagy gyártóműhely: inkább sürgős, kis volumenű munkákat vállalnak. „Egy 50 darabos megrendelés számunkra már nagy mennyiség.”
A megrendelt alkatrészek zöme fogaskerék. A JWC berendezéseivel 0,5–88" átmérőjű fogaskerekek gyárthatók. Dearing szerint nem egyszerű feladat, hogy megfelelő szerszámokkal rendelkezzenek a teljes tartományban. „Minden fogprofilhoz speciális maró szükséges. Ha darabonként néhány száz dollárral számolunk, máris jó magas az összeg.”
Egy marót a legtöbbször csak egyszer használnak, ez pedig olyan költséges megoldás, ami nehéz áthárítani az ügyfelekre.
A JWC elnöke eltökélten hisz a folyamatos fejlődésben. „Mindig feszegetjük a határainkat. Minden adódó alkalommal növeljük a hatékonyságot és a termelést.” – fogalmaz Parker. Ennek köszönhetően kezdett a vállalat fogaskerekek marásába egy 5 tengelyes, függőleges megmunkálóközpontban, mely során a fogakat keményfém szármaróval alakítják ki. „Elkészítjük a durva furatot, majd a gömbvégű szármaróval jöhet a homlokmarás. De a megfelelő minőségű és felületű alkatrészhez nagyon apró lépésekben kell haladni, mint az öntőformák 3D-s megmunkálásakor. Ez nagyon időigényes.”
A hosszú megmunkálási ciklus ellenére néhány feladathoz ezt az eljárást kellett választani, ha nem akartak venni egy drága marót, melyet valószínűleg soha többé nem tudnak használni. Parker tudta, hogy léteznie kell egy jobb megoldásnak. És igaza volt. „Az InvoMilling eljárással először az IMTS gyártástechnológiai kiállításon, majd a detroiti Gear Expo kiállításon találkoztunk. Láttuk, hogy segítségével drasztikusan csökkenthetnénk a szerszámaink számát, és nem kellene többé hosszasan várni a megrendelt marókra.” Azonban az InvoMilling ekkor még csak DMG/Mori berendezéshez volt használható, így a moduláris szerszámrendszer bevezetéséhez először új szerszámgépekre és vezérlésre kellett volna váltani.
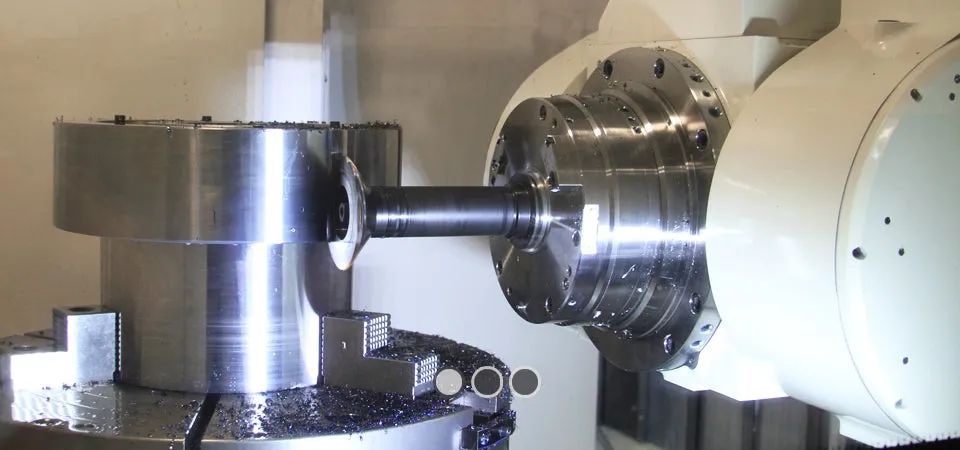
Egy nap Parker meghívást kapott a Mazak 2013-as nyílt napjára. Munkatársaival repülőre szállt, hogy Kentuckyba érve lenyűgöző dolgokat lássanak. A Mazak és a Sandvik Coromant licencmegállapodást kötött az InvoMilling megoldásra vonatkozóan, így Parker még ott helyben megrendelte az InvoMilling rendszert, valamint az azzal kompatibilis, vadonatúj Mazak Integrex i-630V többcélú CNC-berendezést.
„Az elmúlt néhány évben sokat fejlődtünk a fogaskerekek CNC-vel történő gyártása terén. Úgy döntöttünk, érdemes belevágnunk.” A legmeggyőzőbb érv az volt, hogy az InvoMilling rendszerrel az egyenes és ferde fogazású fogaskerekek teljes skálája legyártható (1–12 modul), és ehhez mindössze 3 marótest szükséges. Ráadásul a korábban használt HSS maróhoz képest a keményfém lapkás marószerszám orsósebessége 3-4-szer nagyobb, és hatékonyabban is forgácsol. „Tudtuk, hogy az InvoMilling és az Integrex együtt jobb minőségű fogaskerekek gyártására képes rövidebb átfutási idővel.”
Parker és munkatársai visszatértek Mobile-ba, és az új Integrex nem sokkal ezután meg is érkezett.
Hozzáláttak a munkához, ebben Mark Briel, a Sandvik alkalmazástechnikai mérnöke volt segítségükre. Az első munkához – a kikötő egyik magas híddarujának 1045-ös acélból készült, egyenes fogaskerekének cseréje – közösen állították és programozták be az Integrex gépet. A végleges darab 18,9" átmérőjű és 5,5" széles, tehát sok fémet kellett eltávolítani az előgyártmányról – kitűnő teszt volt ez a gépeknek és maróknak.
Briel a Sandvik PVD-bevonatú, 1030-as minőségű keményfém lapkáját ajánlotta, amely jó választás a fogmarási feladatokhoz. „A hatalmas modulméret miatt a fogaskerék nagyolásához 331-es horonymarót használtunk. Egy mozdulattal a darab közepéig vágtunk, majd újabb vágás következett – így készültek el a fogak. Miután az anyag nagy részét eltávolítottuk, az InvoMilling egyetlen menetben létrehozta a befelé hajló fogaskerék alakzatot. Ezután már csak homokfúvásra és nitrides kezelésre volt szükség, és az alkatrész szállításra készen állt.”
Briel elmondása szerint nem minden fogaskerék elkészítése ilyen egyszerű. Más ügyfeleknél az InvoMilling nagyol, majd hőkezel és köszörül, de hőkezelt anyagok erőteljes marására is használható. „A folyamatot nagyban meghatározza az eltávolított anyag mennyisége, a fogaskerék felhasználási célja és a választott AGMA-minőség.”
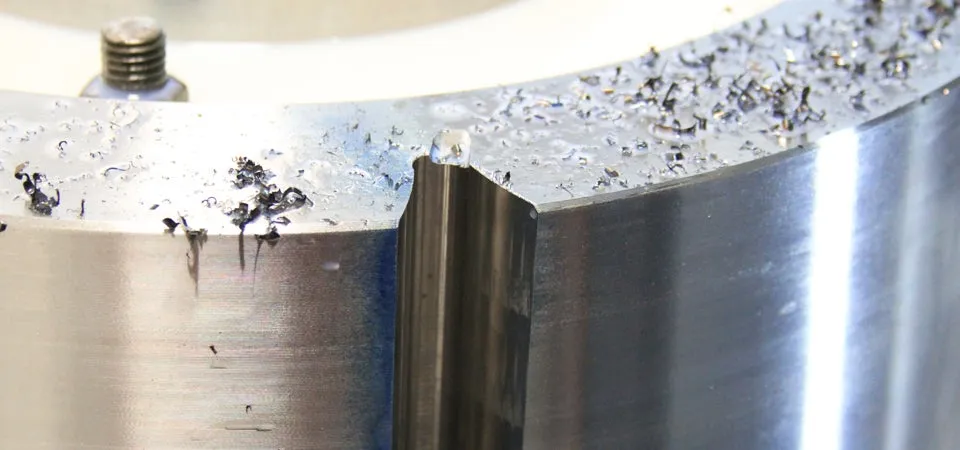
Parkertől megtudtuk, hogy az első legyártott fogaskerék az Invomilling eljárás béta tesztje volt, és a JWC korábban hagyományos HSS marókat használt ugyanennek a fogaskeréknek az elkészítéséhez. Így volt összehasonlítási alapjuk. A konkrét elkészítési időket nem osztotta meg velünk, úgy fogalmazott, hogy „jobb fogaskerék készült rövidebb idő alatt”. Ezzel Dearing is egyetért: „Az InvoMill radiális marási műveleteivel egyszerre végezhető el a süllyesztés, a marás és a furatkészítés. Nem volt szükség szármaróval történő kétirányú profilmegmunkálásra.
Jobban ki tudjuk használni a marót, így csökkentek a szerszámozási költségek. A szármaróhoz képest elképesztő mértékben nőtt a termelékenység.”
De ne feledkezzünk meg a hagyományos marókról sem: Parker elmondta, hogy azokat is megtartották, és a JWC továbbra is sok fogaskereket készít a manuális gépeken. Ez gyakran annyit jelent, hogy beállítás után a gépkezelő néhány órára magára hagyja a berendezést, amíg a marás zajlik. A probléma az, hogy a JWC-t sokszor rövid határidejű munkákkal keresik meg: „Bejön az ügyfél, és elmeséli, hogy leállt a berendezésük. Egy vagy több új fogaskerékre van szükségük, ráadásul azonnal. A legtöbbször teljesíteni tudjuk a kérést, akár éjszakai túlórával. De természetesen nem rendelkezünk a fogaskerékmarók összes típusával, és az ügyfél sem várhat a rendelésre.”
Az InvoMillinghez három marótest és néhány csomag lapka tartozik – ez lefedi a fogaskerékprofilok túlnyomó részét, így nem kell idegesen várnunk a futárt, vagy izgulnunk azon, hány fogat tud még elkészíteni a HSS fogaskerékmaró.
„A termelési órák száma korlátozott. A célunk, hogy hatékony szerszámokkal és gépekkel gyorsabban gyártsuk le az alkatrészeket, így többet tudunk leszállítani a kívánt időre” – mondja Parker.
Parker szerint a JWC a jövőbe ruházott be. Számos műhelyhez hasonlóan számukra is a gyártás és az ügyfélszolgálat a két fő tevékenység. „Legyen szó acélművekről vagy a hajózási iparról, mindenkinél előrébb szeretnénk járni. Ha nő a hatékonyság, kevesebb a kiadás, és több idő jut a következő sürgős esetre. Az InvoMilling ebben segítségünkre van. A szerszám és a folyamat is lenyűgöző.”
