


Harmonizált gyártási folyamat
A Sicor olaszországi Roveretóban található üzemében a PrimeTurning és CoroTurn Prime megoldást kezdték alkalmazni a felvonóvontatók gyártásához, ami kiegyensúlyozott gyártási folyamatot, a legfontosabb probléma megszűnését és nagyobb termelékenységet eredményezett.
A Sicor a felvonóvontatók egyik vezető gyártója. Portfóliója a fokozatmentes motoroktól a csigahajtóművekig terjed. Minden terméket a vállalat roveretói üzemében gyártanak, amely az észak-olaszországi Trentino régióban található. Az üzem gyártósorai magas fokon automatizáltak, és a gyártáshoz néhány mikronos pontosság szükséges.
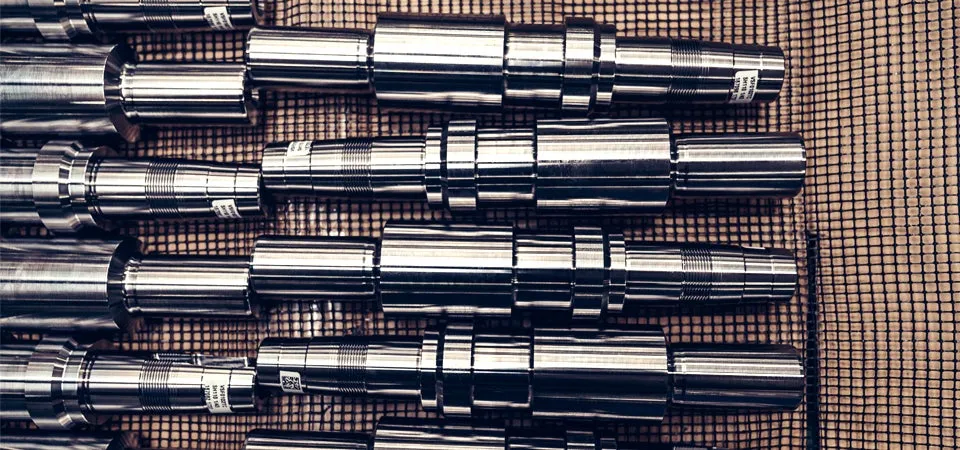
A csigahajtású emelőkhöz használt csigatengelyek visszanyert, 290-310 Hb keménységű 42CrMo4 húzott acélrúdból készülnek. A megmunkálás során 15 profilcsere szükséges.
Azonban a Sicor gyártási folyamata során problémák merültek fel az első munkaállomásnál, ahol a rudak nagyolása és simítása történt egy Emco MaxxTurn 110 megmunkálóközpont segítségével. „A maximumot kihoztuk a hagyományos gyártási eljárásokból, de még így is túl lassú volt a folyamat. Már azon gondolkodtunk, hogy duplájára növeljük a gyártósor hosszát, hogy tartani tudjuk a lépést a piaci kereslettel” – fogalmaz Christian Girardi, a Sicor gyárigazgatója.
Massimo Miorandi, a Sandvik Coromant egyik hivatalos forgalmazója, az Emmedue elnök-vezérigazgatójától megtudtuk: „A Sicor és a Sandvik Coromant Italia közötti együttműködés hosszú évek óta tart, és szilárd alapokon nyugvó, kölcsönös bizalomra épül – ennek köszönhetően sikeres.” Ezért amikor a Sandvik Coromant piacra dobta a Prime Turning rendszert és a Coro Turn Prime szerszámokat, Massimo és a Sandvik Coromant forgalmazói, értékesítési mérnöki részlege, Stefano Premoli úgy ítélte meg, hogy a lehetőség érdekelheti a Sicor vállalatot, így elkötelezetten és meggyőződéssel javasolták a megoldás kiépítését:
„Az új rendszer teljesítménye annyira meggyőző volt, hogy azonnal tesztelni akartuk. De ehhez paradigmaváltásra volt szükség a gyártási ciklusok szintjén” – folytatta Matteo Arbetti, a Sicor mechanikai feldolgozásért felelős munkatársa, akitől megtudtuk, hogy ehhez a munkadarabhoz QS-CP-25BL-2525-11B szárú szerszámot és – első választásként – CP-B1108-M5 GC4325 B típusú lapkát kell használni, 25 fokos hátszöggel és 3 milliméteres fogásmélységgel.
Eleinte tapasztaltunk némi rezgést, különösen a kisebb munkadaraboknál, de a munkadarabot rögzítettük egy kétpontos fix támasszal, amely jobb fogást biztosít, és így segíti az orsó és a csúcsnyereg működését. Kritikus pont volt még a lapka kopása és az azt követő törése, ami miatt csökkent a megmunkálás pontossága. „Számos tesztciklus után pontosan beállítottuk a gép nyomatékát, új forgácstörő geometriát kezdtünk használni, és módosítottuk az acélötvözet jellemzőit a jobb megmunkálhatóság érdekében. A belépési szög elérését megkönnyítettük, és a sarokrádiuszt csökkentettük a szokásos értékekhez képest” – sorolja Arbetti. A sebességek nem igazán változtak a versenytárs korábban használt ISO-lapkáihoz viszonyítva, ahogyan a forgácsolási sebesség is szinte változatlan maradt (megközelítőleg percenként 200 méter), illetve bizonyos esetekben nőtt. Ugyanakkor a fordulatonkénti előtolás percenként 0,5-ről 1,2 milliméterre nőtt. „Az egy lapkára jutó költség nőtt, de ezzel együtt a Sicor jelentős megtakarítást ért el a négyszer olyan hosszú élettartamú lapkáknak és a lapkacseréhez szükséges rövidebb gépleállásoknak köszönhetően” – számolt be Paolo Gonzato, a Sandvik Coromant dél-európai részlegének CAM- és esztergálási specialistája. A termelékenység 82 százalékkal nőtt, míg a megmunkálási idő 47 százalékkal csökkent, és ennek köszönhetően a gyártási költségek 37 százalékkal csökkentek. „A gyártósor most tökéletesen kiegyensúlyozott, és az első munkaállomás ugyanúgy teljesít, mint a következők, problémák nélkül” – fogalmaz Girardi.
A CoroTurn Prime megoldással kombinált PrimeTurning rendszer bevezetéséhez számos programot, valamint a programozási eljárást is módosítani kellett – a Sandvik Coromant, az Emmedue és a Sicor megosztotta egymással tudását és technológiáit, és közösen határozták meg a szerszámutakat, nyomatékot és sebességet az orsóhoz. „Azzal, hogy a szerszámút összes lépését szimuláltuk a PrimeTurning CoroPlus Tool Path szoftverében, pontosan meg tudtuk becsülni az interferenciákat és ütközéseket, ami óriási segítség volt. További megtakarításokat értünk el egy jobb oldali szerszám bevezetésével, amelyet a bal oldalon már használatban lévő szerszámmal szimmetrikusan helyeztünk el – így a lapka mindkét oldalából a maximumot hoztuk ki, és a lapka élettartama is duplájára nőtt.”
Sicor S.p.A.
CoroPlus® ToolPath
