


Merülés új mélységekbe
Berlin, Németország. A süllyesztőmarásnak és az új orsóstratégiának köszönhetően a Siemens az egyenként 90 tonnát nyomó hatalmas gázturbinaházak megmunkálási idejét 63 órával csökkentette, ami a gyártás három év alatt összesen 11 hét megtakarítást jelentett.
Vegyük 1 200 Porsche 911 szupergyors autó nyers erejét, és máris megkapjuk a Siemens egyetlen SGT5-8000H gázturbinájának kapacitását, amely tömegében megfelel egy teljesen feltöltött Airbus A380-nak.
Ma az SGT5-8000H a világ egyik legnagyobb és legerősebb gázturbinája, amelyet azért építettek, hogy profitáljon a globális gázpiac mögöttes trendjéből, amely egyes előrejelzések szerint évente több mint 6 százalékkal növekszik.
Ezeket a hatalmas alkatrészeket Berlinben, Németországban, a Siemens gázturbinagyárában gyártják, amely 1909-ben épült neoklasszicista stílusban, mintegy 120 méter hosszú és 25 méter magas üveg–acél falakkal. 1956 óta az üzem, a Siemens Power Generation Divízió részeként, történelmi épületnek minősül. A benne található gépek és technológiák csúcsminőségűek, és a legmodernebb megmunkálóközpontokkal rendelkeznek.
2012-ben, amikor a Siemens bemutatta hatalmas gázturbinájának új maxi házát, az üzemnek át kellett alakítania technológiáját. A kialakult gyártási folyamat, amely nagyoló maráson és befejező kiesztergáláson alapult szögfejekkel és helikális marással, nem volt elég stabil az égőkhöz szükséges 16 darab, 600 milliméter átmérőjű furat kiesztergálásához.
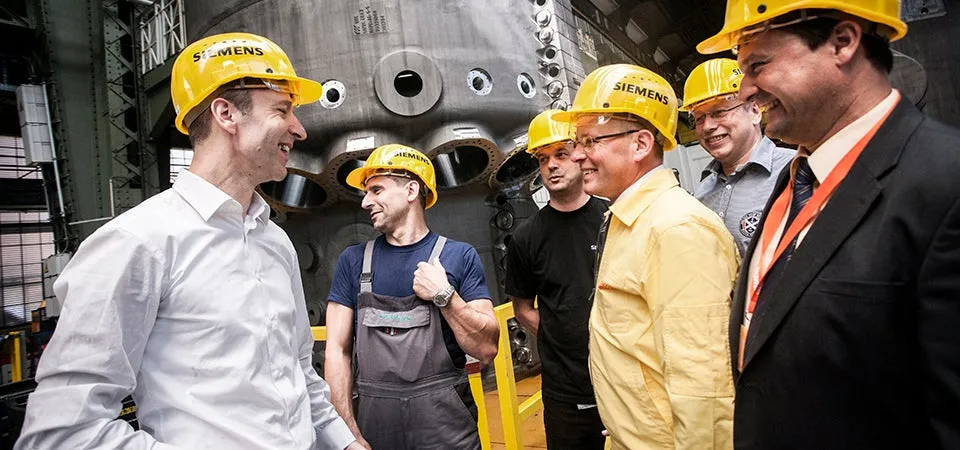
„Óriási problémáink voltak” – mondja Markus Zapke, a turbinagyár technológiai, szerszámfolyamat- és gépellátási vezetője. „A szögfej volt a gyenge pont a folyamatban. Túl nagy volt a rezgés, és a szerszámok tönkrementek. Elértük telepített technológiánk határát.”
Más beszállítókkal együtt felvették a kapcsolatot a Sandvik Coromanttal, és 2013 augusztusában a gyár a Sandvik Coromant koncepciója mellett döntött, amely süllyesztőmaráson és egy új orsóstratégián alapult. „A Sandvik Coromant évek óta technológiai partnerünk” – mondja Zapke. „Szinte azonnal ki tudtak dolgozni egy lehetséges megoldást a problémáinkra.”
Olaf Zahn, a Sandvik Coromant regionális értékesítési és műszaki tanácsadási vezetője áll az új koncepció mögött. „Tudtuk, hogy a szögfej nagyon instabil” – emlékszik vissza. „Ezért a süllyesztőmarás mellett döntöttünk, ami azt jelenti, hogy a szerszámok egyenesen a ház előregyártott furataiba merülnek.”
Maga a süllyesztőmarás nem újdonság. „20 éve látom ezt a technológiát az autóiparban” – mondja Herbert Imrich, a Siemens gyárának gyártásért felelős csoportvezetője. „Csoda, hogy senki sem gondolt rá korábban, vagy legalábbis akkor, amikor a problémák felmerültek.”
A Sandvik Coromant valóban megtette: a süllyesztőmarás az új gyártási folyamat első lépése. Mivel a süllyesztőmarás automatikusan durva felületeket eredményez, második lépésben befejező kiesztergálásra van szükség a magas felületi követelmények kielégítése és a szükséges tűrések betartása érdekében. Ebben az utolsó lépésben a furatok átmérőjét 598 milliméterről 600 milliméterre növelték. Az új koncepciót a Siemens és a Sandvik Coromant szoros együttműködésben tesztelte és fejlesztette tovább.
A tesztelést valós helyzetben végezték. Thomas Reich, a Siemens forgácsolószerszámokkal foglalkozó technológia-szakértője szerint: „Mivel a régi technológiánk nem tudott megfelelni az új követelményeknek, késedelem nélkül szerettük volna bevezetni az új folyamatot. Ezért elvégeztük minden szükséges adaptációt és új programozást a valós gyártásban.”
Az eddigi eredmények rendkívül pozitívak. A süllyesztőmarás csökkentette a megmunkálási időt alkatrészenként 100 óráról 42 órára. A befejező kiesztergálás idejét 480 percről 160 percre csökkentették. Házanként összesen több mint 63 órányi időmegtakarítás mutatható ki – ami a Siemens számításai szerint a gyártás három éve alatt 11 hét megmunkálási időt jelent.
A további pozitív hatások nyilvánvalóak, de nehéz számokkal kifejezni. „Nagyon örülünk annak, hogy mindig szabványos szerszámokat használhatunk” – mondja Zapke. „Ez alacsonyabb árakat, nagy megbízhatóságot és folyamatos készletet jelent.”
A legfontosabb azonban, hogy a Sandvik Coromant megoldása lehetőséget ad a további alkalmazkodásra. „A süllyesztőmarás könnyen átültethető más folyamatokba” – mondja Christian Lendowski, a Sandvik Coromant Siemens-ügyfélért felelős vezető key account menedzsere. „Már átvitték egy másik Siemens-házra is. És további projekteket terveznek. Ebben az értelemben valóban modelltechnológiáról van szó.”
Technikai betekintés
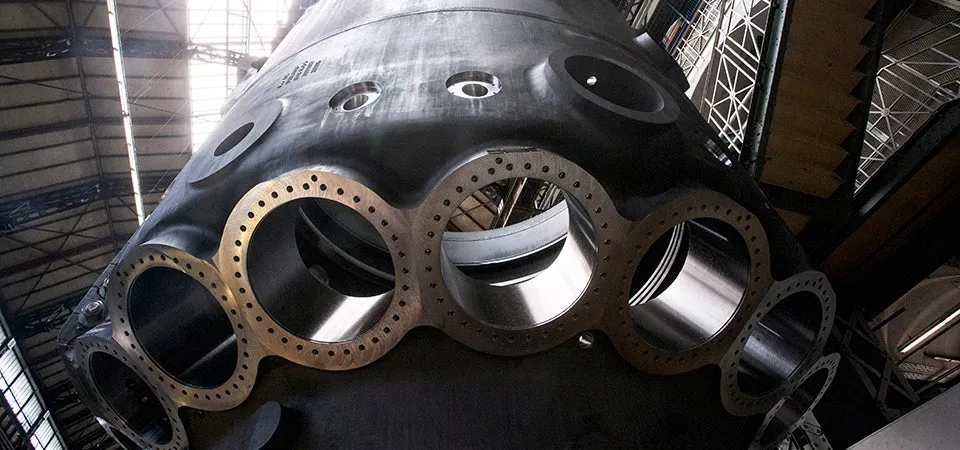
A süllyesztőmarás kulcsfontosságú a Sandvik Coromant új eljárásához a Siemens berlini gázturbinagyárában. A világ legnagyobb gázturbináinak házain az égők számára 16 furat található, amelyeket 12–15 milliméteres tűréssel előre öntöttek. Ha elkészülnek, a furatok átmérője 600 milliméter, hosszuk 450 milliméter.
A Sandvik Coromant a CoroMill® 210-et használja süllyesztőmaráshoz. A mintegy 430 milliméter hosszú szerszámot 300 milliméterrel egyenesen az előre gyártott furatba merítik, elkerülve a korábbi folyamat során a fejre ható nagy karhatást. A szerszám körkörösen merül fel és le, minden furatnál 126-szor. Ennél a nagyoló marásnál az egyes alkatrészek megmunkálási ideje 42 órára csökkent a korábbi, szögfejes és helikális marással elért 100 óráról. A következő lépésben a furatok átmérőjét 598 milliméterről 600 milliméterre növelték a felület befejezésével. Ezt a CoroBore® 820 XL biztosítja, amely nagyobb előtolásokat tesz lehetővé a finom kiesztergáló szerszámokhoz képest. Ugyanakkor fenntartja a szükséges tűréseket és felületi követelményeket.
A megvalósítási fázisban egy új szerszámbefogási koncepciót vezettek be. A beállítások számának háromról egyre csökkentése egy másik nagyon pozitív mellékhatás volt. A régi folyamathoz képest az új koncepció házanként 320 percet takarít meg. Ezenkívül a polcról elérhető szabványos szerszámok használata segít alacsonyan tartani a szerszámárakat, és garantálja a megbízható, stabil szerszámellátást. A Siemens és a Sandvik Coromant szoros együttműködésében, a berlini gázturbinagyárban kifejlesztett új koncepció összességében stabil folyamatot eredményez jelentős időmegtakarítással. A Siemens számításai szerint a teljes gépidő alkatrészenként több mint 63 órával csökken.
Süllyesztőmarás
