


Gondolkodj kicsiben!
Az olajipart sújtó elhúzódó visszaesés miatt a Knust-Godwin LLC kénytelen volt új utakat kipróbálni. A Sandvik Coromant szívesen segített ebben.
A Knust-Godwin a Schoeller Bleckmann Oilfield Equipment AG csoport tagjaként precíziós megmunkálással foglalkozik. A vállalat székhelye Katyben található, amely egy kisváros a texasi Houstontól 30 mérföldre nyugatra. Nagyméretű, bonyolult alkatrészeket gyárt a kőolaj-kitermelésben alkalmazott műszerek számára. Azonban az olajiparban mostanában jellemző visszaesés miatt a Knust-Godwin vezetősége úgy döntött, hogy a vállalat kiterjeszti vevőkörét. Így a nehéz időkben rendelkezésre állnának további lehetőségek, és a cég fennmaradhatna addig, amíg az iparág össze nem szedi magát.
Az olajipar mellett a Knust-Godwin a félvezetők és az orvosi eszközök piacán, valamint a szeizmikus és a geofizikai technológiák ágazatában is jelen van.
Öttengelyes CNC-megmunkálással, marással és esztergálással, ágyúfúrással, lézer- és elektronsugaras hegesztéssel, villamos kisülésű megmunkálással (EDM) és additív gyártással is foglalkozik. 22 000 négyzetméteren elterülő gyárában sok szerszámgép nagyobb, mint egy pótkocsi-vontató, és képes akár 9,5 méter mély furatok fúrására, közel 6,4 méter hosszú tengelyek esztergálására vagy 11 méter széles alkatrészek marására. Az átlagos munkadarab hossza 1,5 méter, átmérője 15 centiméter (bár vannak ennél jóval nagyobb darabok is), anyaga Inconel, Hastelloy vagy hasonlóan szívós anyag, és 50-60 órányi megmunkálást igényel, így nem ritka az alkatrészenkénti több száz óra megmunkálási idő.
Ennek ellenére, amikor a Knust-Godwin előtt megnyílt a lehetőség, hogy alkatrészeket gyártson karórákhoz – melyek némelyikének átmérője 10 mm-nél is kisebb –, a vezetőség nyitott volt az újításra.
Mindez nem előzmény nélkül történt. A Knust-Godwin két Houston környéki, régóta működő műhely, a Knust és a Godwin összeolvadásából született. A Godwin általános megmunkálással, míg a Knust precíziós óragyártással foglalkozott. Végül mindkét cég az olaj- és gázipari megmunkálásra szakosodott, majd megvette őket a Schoeller Bleckmann Oilfield, amely a legutóbbi olaj- és gázipari válság alatt egyetlen vállalatot hozott létre belőlük.
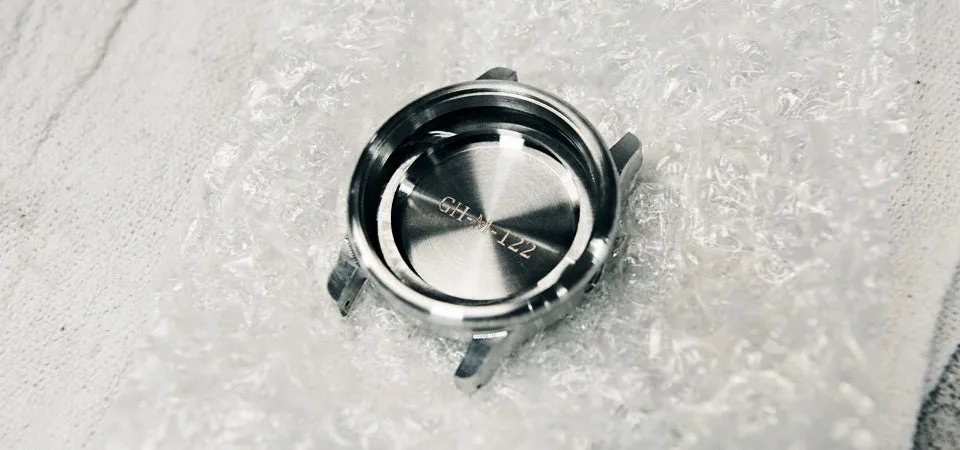
Eközben Cameron Birse programozó hallott egy startup vállalkozásról, amely az oregoni Portlandben gyárt minőségi karórákat. A VERO Watches éppen felszerelési, kivitelezési gondokkal küzdött a helyi műhelyből származó prototípusoknál, ezért új szállítót keresett. Birse jelezte David Prickett értékesítési menedzsernek a lehetőséget, a cég ajánlatot tett, majd a Knust-Godwin ismét az óragyártó iparban találta magát.
„Sokunk nem ismerte cégünk történetét. Aztán a Kunst egyik régi dolgozója meglátta a tervrajzokat, és megjegyezte, hogy korábban is gyártottunk hasonlókat. Így derült ki, hogy visszatértünk a gyökerekhez” – mondta Chris Hurst programozó.
Természetesen a megmunkálási technológiák sokat változtak az elmúlt 50 évben. A Knust-Godwin gyorsan rájött, hogy a nagyméretű alkatrészeknél alkalmazott megoldások az apró daraboknál kevésbé hatékonyak. Bár a Hurst tisztában volt a titán és a magas nikkeltartalmú ötvözetek megmunkálási nehézségeivel, a karórák alapanyaga, a jóval könnyebben megmunkálható 316-os rozsdamentes acél olyan gyorsan tönkretette a szerszámokat, hogy kérdésessé vált, tud-e újabb megrendeléseket vállalni a cég.
„Az első megrendelés két sorozat alkatrész-prototípusra szólt. Ez magában foglalja az óratokot, a hátlapot, a forgatható gyűrűt, a koronát és néhány más alkatrészt. A legnagyobb darab 32 mm széles volt, míg a legkisebb, egy alátét mindössze 4,5 mm átmérőjű.”
A legtöbb alkatrészt a Knust-Godwin egyik DMU 125 monoBLOCK általános megmunkálóközpontján készítették, melyet a DMG MORI gyártott. A 870 köbcentiméter leválasztandó anyag és a 6000 kilogrammnál is nagyobb kapacitású géptábla fényében a DMU egyértelműen nagy falat volt ezekhez a kis alkatrészekhez, de a gép kiemelkedő pontossága és percenkénti 10 000 fordulatszáma miatt mégis logikus választásnak tűnt a projekthez.
A kiváló megmunkálási technológia ellenére Hurst és csapata hamarosan szembesült a problémákkal: „Szeretem a kihívásokat. Minőségi megmunkáláshoz szoktunk, de a prototípusok gyártásakor az éltartam annyira lecsökkent, hogy a rendelés veszélybe került. A legtöbb szerszámmal nem tudtunk befejezni egyetlen alkatrészt sem csere nélkül. Valamin változtatnunk kellett.”
A VERO Watches lelkesen fogadta a prototípusokat, és a Knust-Godwin hamarosan 105 teljes órakészletre szóló megrendelést kapott. Ekkor keresték meg Grant Gregory-t, a Sandvik Coromant termelékenységre specializálódott mérnökét.
Gregory több módosítást is javasolt. A különböző végmarókhoz és fúrókhoz alkalmas, ER-típusú patronbefogókat nagy precizitású CoroChuck® 930 hidraulikus tokmányokra cserélték, ami jelentősen javította a szerszámütést és -biztonságot. A nagyolást a 12,7 mm átmérőjű tömör keményfém szármaró helyett CoroMill® 390-07 váltólapkás maróval és GC1130 minőségű keményfém lapkákkal végezték. A 1,6 mm-es gömbvégű „bemenő” végmarókat pedig CoroMill Plura 1630 minőségű marók váltották fel.
Az eredmény hihetetlen volt. Hurst korábban két gömbvégű végmarót (egy hagyományos hosszúságút és egy stub típust) használt a karórák elősimításához és simításához. Miután hidraulikus CoroChuck tokmányba helyezett Plura gömbvégű szármarót kezdtek használni, az éltartam szármarónként 80 alkatrészre nőtt: „Hihetetlen változás volt. Az előtolás, a sebesség, a fogásmélység nem változott, viszont a Plura szármaró a simítási munka 90 százalékát elvégezte az alkatrész külső részén. A termelékenység 8000 százalékkal javult szerszámonként.”
A CoroMill váltólapkás maró hasonlóan jó eredményeket produkált: egyetlen lapkakészlettel elvégezte a 105 darabos rendelés nagyolását. Az éltartam a régi szerszámoknál is nőtt. A korona belsején lévő horonyhoz használt 0,813 mm-es 90°-os szármaró esetében például 400 százalékkal javult a CoroChuck-ra történt átállással. „És ennél a szerszámnál volt a legkisebb javulás. Régóta sejtettük, hogy hatékonyabb szerszámokkal jobb eredményekre lennénk képesek, de a valóság minket is meglepett.”
A Sandvik szármarók a régi szerszámoknál jelentősen drágábbak voltak, de az alkatrészenkénti költség még így is közel tizenhatodára csökkent. És akkor még nem vettük figyelembe a régi maróknál szükséges gyakori szerszámcserét, és az ezzel járó szüneteket, leállásokat.
Birse helyesel: „Az éltartam valóban problémás volt. Háromdimenziós felületeket kellett egymásba illeszteni, ezért a szerszámcsere minden alkalommal kiemelt fontosságú volt. Véleményem szerint a javulás nagyrészt a keményfémre váltásból ered, de a ceruza-hidraulikus tokmányok is egyértelműen sokat segítettek. Óriásit léptünk előre.”
A Knust-Godwin a megállapodás szerint készítette el a karóra-alkatrészeket. A Sandvik Coromant szerszámaival elért hosszabb éltartam és jobb felületi minőség láttán Hurst és társai örömmel várják a következő megrendelést: „A houstoni megmunkálási ágazat eddig nem a sokszínűségéről volt híres. Mindig is a kőolaj-kitermeléshez kötődött, ezért annak visszaesésekor nehéz átállni és sikeresen betörni más piacokra. Sokat tanultunk ebből a megbízásból, és tanulni mindig jó. Előfordulhat, hogy nem gyártunk több óraalkatrészt, de ettől függetlenül biztosan átgondoljuk, milyen forgácsolószerszámokat és befogókat érdemes használni.”
Lábjegyzet: A cikk némileg hosszabb változata korábban már szerepelt a Manufacturing Engineering magazinban.
