


Pensare in piccolo
Un ristagno prolungato del settore petrolifero ha spinto Knust-Godwin LLC a imboccare strade alternative. Sandvik Coromant è stata al suo fianco.
Knust-Godwin è una divisione di Schoeller Bleckmann Oilfield Equipment AG con sede a Katy, una cittadina a una cinquantina di chilometri a ovest di Houston, in Texas. L'azienda opera nel campo delle lavorazioni meccaniche di precisione ed è specializzata in componenti grandi e complessi per strumenti usati nei giacimenti petroliferi. Con la recente crisi del greggio, tuttavia, la direzione di Knust-Godwin ha pensato di provare a diversificare la clientela, in modo da evitare la chiusura degli impianti nei periodi di "magra" e tenere l'azienda pronta per la ripresa.
Oltre all'industria petrolifera, Knust-Godwin serve i settori dei semiconduttori, delle apparecchiature medicali, della sismologia e della geofisica. Tra le sue attività vi sono la lavorazione CNC a 5 assi, i processi di fresatura/tornitura, la foratura con punte a cannone, la saldatura laser e a fascio elettronico, l'elettroerosione (EDM) e la produzione additiva. Nei 22.000 metri quadrati dello stabilimento, molte delle macchine utensili sono più grandi di un camion con rimorchio e possono scavare fori profondi fino a 9,5 metri, ruotare alberi lunghi 6,4 metri e fresare componenti larghi 11 metri. Il tipico pezzo in lavorazione misura 1,5 metri di lunghezza e 15 cm di diametro (anche se alcuni sono molto più grandi), è realizzato in Inconel, Hastelloy o altri materiali ad alta resistenza e può richiedere dalle 50 alle 60 ore di lavorazione meccanica - ma non è raro che si arrivi a varie centinaia di ore di lavoro.
Ciò nonostante, quando si è presentata l'opportunità di lavorare componenti per orologi da polso¬ – alcuni dei quali con diametro inferiore a 10 mm – la reazione del management di Knust-Godwin è stata: “Perché no?”
Esiste un precedente. Knust-Godwin è nata dalla fusione di due omonime officine meccaniche operanti da molti anni nella zona di Houston. Godwin si occupava di lavorazioni meccaniche generiche, mentre Knust aveva mosso i primi passi nel settore dell'orologeria di precisione. Le due società si sono successivamente specializzate nelle lavorazioni per il settore Oil and Gas e sono state infine acquisite da Schoeller Bleckmann Oilfield, che le ha fuse in un'unica entità durante la recente crisi del settore.
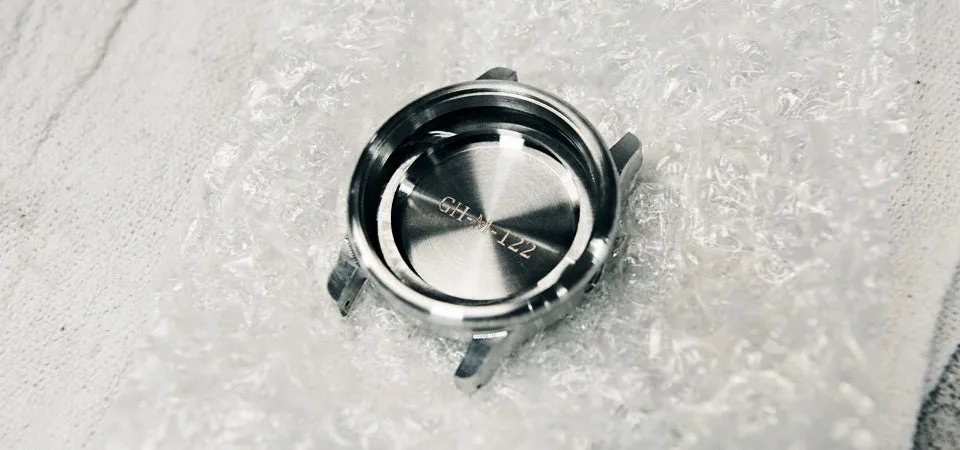
Intanto, il programmatore Cameron Birse era venuto a sapere di una startup di Portland (Oregon) che stava lanciando una nuova linea di orologi di fascia alta, VERO Watches, e che, a causa di problemi di finitura dei prototipi con un'officina meccanica della zona, stava cercando un fornitore alternativo. Birse informò il direttore vendite David Prickett di quest'opportunità, fu spedito il fascicolo dell'offerta e Knust-Godwin si trovò di nuovo a operare nel business dell'orologeria.
“Molti qui non sapevano del nostro passato,” spiega il programmatore Chris Hurst. “Poi uno dei dipendenti più anziani di Knust ha visto i disegni e ha detto: "Una volta facevamo questo genere di componenti". Di fatto, possiamo dire di essere tornati alle origini”.
Va da sé che le tecnologie di lavorazione meccanica sono cambiate moltissimo negli ultimi 50 anni. Knust-Godwin si è accorta ben presto che quello che va bene per i pezzi di grandi dimensioni non funziona altrettanto bene per la piccola componentistica. Anche se Hurst e il suo team erano pronti alle difficoltà di lavorazione che comportano le leghe di titanio e quelle ad alto nichel, l'acciaio inox 316 con cui erano fatte le casse degli orologi, teoricamente molto più lavorabile, stava distruggendo gli utensili a una tale velocità da mettere in dubbio la possibilità di accettare altri ordini.
Hurst ricorda: “Il nostro primo ordine riguardava due set di componenti prototipo, che comprendevano la cassa dell'orologio, il fondello, la lunetta, la corona e altri pezzi. Il più grande misurava circa 32 mm, mentre il più piccolo era una rondella di appena 4,5 mm di diametro”.
La maggior parte dei pezzi veniva lavorata su uno dei centri di lavoro universali di Knust-Godwin, un DMU 125 monoBLOCK prodotto da DMG MORI. Con un volume di lavoro di 870 centimetri cubi e una capacità di carico della tavola di oltre 6.000 kg, il DMU era naturalmente "sprecato" per quei minuscoli componenti, ma la straordinaria precisione della macchina e il mandrino da 10.000 giri/min lo rendevano la scelta più logica per il progetto.
Nonostante l'alto livello della tecnologia di lavorazione meccanica, Hurst rammenta di essersi trovato rapidamente in difficoltà. “Le nuove sfide non mi fanno paura,” spiega. “Siamo abituati alle lavorazioni complesse e impegnative. Ma la durata dei nostri utensili su quei prototipi era talmente breve da farci pensare che, fatte le debite proporzioni, con un ordine di produzione sarebbe stata del tutto inaccettabile. Con la maggior parte degli utensili non riuscivamo a completare un singolo pezzo senza doverlo sostituire. Dovevamo trovare una soluzione diversa”.
VERO Watches fu entusiasta dei prototipi, e Knust-Godwin ricevette poco dopo un ordine per 105 set di orologi completi. L'azienda si rivolse allora a Grant Gregory, esperto di produttività di Sandvik Coromant.
Gregory consigliò diversi cambiamenti. Gli attacchi a pinza di tipo ER usati per portare le varie punte di fresatura furono sostituiti con mandrini idraulici ad alta precisione CoroChuck® 930, con enormi vantaggi in termini di runout e sicurezza degli utensili. Al posto di una fresa a candela in metallo duro integrale con diametro di 12,7 mm si iniziò a eseguire la sgrossatura con una fresa multitagliente CoroMill® 390-07 con inserti GC1130 in metallo duro. E le frese a candela “di importazione” con testa sferica da 1,6 mm vennero sostituite con frese CoroMill Plura 1630.
I risultati furono sbalorditivi. In precedenza, la semifinitura e la finitura di ogni cassa d'orologio richiedevano due frese a candela con testa sferica – una di lunghezza normale e una corta. Passando a una fresa a candela con testa sferica Plura inserita in un mandrino idraulico CoroChuck, la durata utensile balzò a 80 pezzi per fresa. “È stato un miglioramento incredibile,” afferma Hurst. “Tutto era rimasto uguale – avanzamenti, velocità, profondità di taglio – ma ora bastava una sola fresa a candela Plura per completare il 90% del lavoro di finitura sull'esterno del componente. Abbiamo avuto un aumento di produttività dell'8.000% per ogni utensile”.
Con la fresa multitagliente CoroMill abbiamo ottenuto risultati simili, perché per la sgrossatura dell'intero ordine da 105 pezzi è bastato un unico set di inserti. La durata è aumentata anche con gli utensili precedenti. Nel caso di una fresa a candela a sezione quadrata da 0,813 mm, usata per scavare una scanalatura all'interno della corona, la durata utensile è aumentata del 400% con il passaggio al CoroChuck. “E questo è stato il miglioramento minimo che abbiamo riscontrato tra tutti gli utensili,” dichiara Hurst. “Avevamo già il sospetto che un attrezzamento diverso ci avrebbe permesso di ottenere risultati migliori, ma non avremmo mai immaginato una differenza di questa portata”.
Certo, le frese a candela Sandvik erano nettamente più costose di quelle precedenti, ma ciò nonostante il costo per pezzo è diminuito di circa 16 volte rispetto a quello calcolato con le frese più economiche, aggiunge Hurst, e questo senza tener conto della drastica riduzione delle interruzioni e dei tempi di fermo dovuti al cambio utensile.
Birse è d'accordo. “La durata utensile era indubbiamente un problema” spiega. “Avevamo tutte queste superfici tridimensionali che si univano ad altre superfici tridimensionali e ogni volta che bisognava cambiare utensile era un problema serio. Penso che gran parte del miglioramento sia da attribuire al metallo duro, ma anche quei mandrini idraulici sottili hanno dato un grande contributo. I vantaggi sono stati enormi”.
Knust-Godwin ha consegnato i componenti degli orologi nei tempi e nelle modalità pattuite. E grazie alla maggiore durata utensile e alla migliore finitura superficiale ottenute con le frese Sandvik Coromant, Hurst e i suoi colleghi attendono con fiducia il prossimo ordine. “L'industria della lavorazione meccanica di Houston non è mai stata molto brava a diversificare”, afferma. “Si è sempre occupata soprattutto del settore petrolifero, perciò nei periodi di calo del mercato è difficile spostarsi su altri segmenti e avere buoni risultati. Con questa commessa abbiamo imparato molte cose, e questo è già di per sé un dato positivo. E anche se non dovessimo produrre mai più una cassa d'orologio, vogliamo ugualmente riconsiderare i nostri utensili da taglio e i nostri tipi di mandrino”.
Nota a piè pagina: Questo articolo è già stato pubblicato in una versione leggermente più lunga sulla rivista Manufacturing Engineering
