 close
- Prodottichevron_right
- Apprendimentochevron_right
- Soluzioni per la produzionechevron_right
- Supportochevron_right


CoroBore® BR20
Utensili a tagliente doppio per la barenatura di sgrossatura, per la massima flessibilità
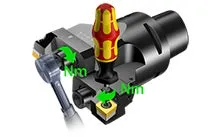
Coppia
Utilizzare sempre una chiave torsiometrica e applicare la coppia consigliata alle viti per l'inserto e l'assieme utensile.
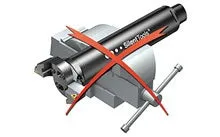
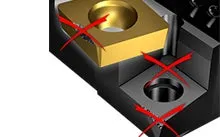
Bloccaggio
Non bloccare gli utensili Silent Tools™ antivibranti direttamente sul corpo dell'adattatore.
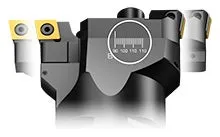
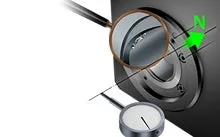
Scala marcata al laser
La scala marcata al laser sull'adattatore facilita la regolazione del diametro.
Consigli applicativi
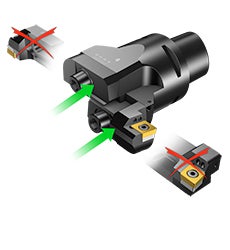
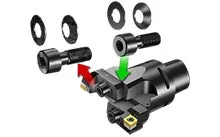
Regolazione dell'utensile per la barenatura in tirata
Svitare la vite senza testa dall'uscita del fluido da taglio superiore e avvitarla sull'uscita inferiore
per ottenere la posizione corretta del refrigerante
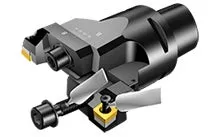
Ruotare la cartuccia di 180°
Se necessario, utilizzare un'estensione slitta
Invertire il senso di rotazione
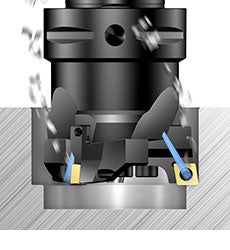
Foro cieco
Quando si lavora un foro cieco, è molto importante assicurare una corretta evacuazione truciolo.
L'impostazione di dati di taglio corretti è fondamentale per ottenere una formazione corretta dei trucioli
Assicurarsi/controllare che non si verifichino intasamenti da truciolo e che i trucioli non usurino gli inserti
La portata e la pressione del refrigerante devono essere sufficienti per l'evacuazione dei trucioli
Le macchine verticali sono più problematiche di quelle orizzontali per un'evacuazione truciolo efficiente
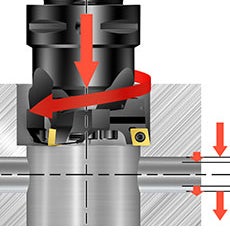
Tagli interrotti
La lavorazione di tagli interrotti, come quella dei fori incrociati, è molto esigente in termini di condizioni di taglio degli inserti.
Scegliere una qualità tenace
In condizioni stabili, per migliorare l'affidabilità del processo, scegliere un inserto quadrato e robusto, con posizionamento di base negativo
Con tagli fortemente interrotti ridurre i dati di taglio
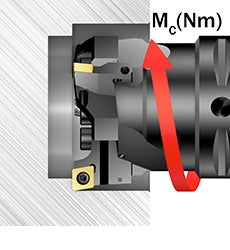
Macchine di potenza limitata
Per la sgrossatura, verificare che la macchina possa fornire la coppia e la potenza richieste per la specifica applicazione di barenatura. L'avanzamento, il numero di inserti, il diametro di foro e la profondità di taglio sono i principali parametri da considerare.
Raccomandazioni
Consigli generali per la barenatura di sgrossatura:
- Dati iniziali: vc 200 m/min (valido quando vc sulla confezione degli inserti è superiore a vc 200 m/min) con sporgenza corta. Verificare la confezione degli inserti per le raccomandazioni relative ad avanzamento e profondità di taglio
- vc = 50% dei dati raccomandati sull'etichetta. Se si verificano vibrazioni, ridurre la velocità e aumentare l'avanzamento. Non utilizzare l'avanzamento massimo raccomandato e ap allo stesso tempo
- Rapporto lunghezza/diametro utilizzabile (ULDR) = profondità di barenatura LU / diametro di barenatura DC
Dati di taglio: CoroBore® 111
| Codice d'ordine | Qualità | Intervallo di avanzamento (fn) | Profondità di taglio (ap) | Velocità di taglio (vc) | ||||||
| Min | Max | Consigliato | Min | Max | Consigliato | Min | Max | Consigliato | ||
| SPMT0606-BR | 4425 | 0.10 | 0.25 | 0.20 | 0.6 | 4.5 | 2.0 | 365 | 460 | 395 |
| SPMT0606-BM | 2025 | 0.10 | 0.15 | 0.10 | 0.6 | 4.5 | 1.8 | 260 | 265 | 265 |
| SPMT0606-BR | 3210 | 0.15 | 0.30 | 0.25 | 0.6 | 4.5 | 2.0 | 285 | 330 | 300 |
| SPMT0606-BM | 1145 | 0.10 | 0.15 | 0.10 | 0.6 | 4.5 | 1.8 | 15 | 20 | 20 |
| SPMT0808-BR | 4425 | 0.15 | 0.35 | 0.20 | 0.8 | 6.5 | 2.5 | 325 | 425 | 395 |
| SPMT0808-BM | 2025 | 0.10 | 0.25 | 0.20 | 0.8 | 6.5 | 2.2 | 225 | 265 | 240 |
| SPMT0808-BR | 3210 | 0.20 | 0.50 | 0.30 | 0.8 | 6.5 | 2.5 | 235 | 315 | 285 |
| SPMT0808-BM | 1145 | 0.10 | 0.15 | 0.10 | 0.8 | 6.5 | 2.2 | 15 | 20 | 20 |
| SPMT1212-BR | 4425 | 0.15 | 0.40 | 0.25 | 1.2 | 9.0 | 3.0 | 305 | 425 | 365 |
| SPMT1210-BM | 2025 | 0.10 | 0.30 | 0.20 | 1.0 | 9.0 | 2.5 | 205 | 265 | 240 |
| SPMT1212-BR | 3210 | 0.20 | 0.50 | 0.30 | 1.2 | 9.0 | 3.0 | 235 | 315 | 285 |
| SPMT1210-BM | 1145 | 0.10 | 0.20 | 0.15 | 1.0 | 9.0 | 2.5 | 10 | 20 | 15 |
| SPMT1812-BR | 4425 | 0.20 | 0.40 | 0.30 | 1.2 | 12.0 | 3.8 | 305 | 395 | 345 |
| SPMT1810-BM | 2025 | 0.20 | 0.30 | 0.25 | 1.0 | 12.0 | 3.0 | 205 | 240 | 225 |
| SPMT1812-BR | 3210 | 0.25 | 0.50 | 0.30 | 1.2 | 12.0 | 3.8 | 235 | 300 | 285 |
| SPMT1810-BM | 1145 | 0.10 | 0.20 | 0.15 | 1.0 | 12.0 | 3.0 | 10 | 20 | 15 |
Coppia di serraggio
Vite dell'inserto
| ISO | ANSI | Non ISO | Codice | Dimensione | Torx Plus | Nm | ft/lbs |
| CC06 | CC2(1.5) | 5513 020-03 | M2,5 | 7IP | 0.9 | 0.7 | |
| CC09 | CC09 | 5513 020-09 | M3,5 | 15IP | 3.0 | 2.2 | |
| CC12 | CC43 | 5513 020-17 | M4x0,5 | 15IP | 3.0 | 2.2 | |
| SP06 | 5513 020-33 | M2,2 | 7IP | 0.8 | 0.59 | ||
| SP08 | 5513 020-57 | M3 | 9IP | 1.7 | 1.25 | ||
| SP12 | 416.1-833 | M3,5 | 10IP | 2 | 1.48 | ||
| SP18 | 5513 020-25 | M4 | 15IP | 3 | 2.2 | ||
| SN15 | SN54 | 5512 086-03 | M6 | 20IP | 6.4 | 4.7 | |
Coppia massima di taglio e RPM
| Codici prodotto del kit | Adattatori | Coppia massima di taglio | RPM max | |
| Nm | ft-lb | |||
| BR20D-29CC06F/SP06Y-C4L | C4-BR20D-A-189 | 100 | 74 | 15000 |
| BR20D-36CC06F/SP06Y-C3L | C3-BR20D-B-205 | 165 | 122 | 11000 |
| BR20D-45CC09F/SP08Y-C3L | C3-BR20D-C-208 | 290 | 214 | 9000 |
| BR20D-45CC09F/SP08Y-C4L | C4-BR20D-C-257 | 290 | 214 | 9000 |
| BR20D-45CC09F/SP08Y-C6L | C6-BR20D-C-284 | 290 | 214 | 11000 |
| BR20D-56CC09F/SP08Y-C4L | C4-BR20D-D-207 | 350 | 258 | 12000 |
| BR20D-56CC09F/SP08Y-C5L | C5-BR20D-D-323 | 350 | 258 | 7000 |
| BR20D-56CC09F/SP08Y-C6L | C6-BR20D-D-350 | 350 | 258 | 8000 |
| BR20D-71CC12F/SP12Y-C5M | C5-BR20D-E-282 | 580 | 428 | 7000 |
| BR20D-71CC12F/SP12Y-C6M | C6-BR20D-E-382 | 580 | 428 | 7000 |
| BR20D-90CC12F/SP12Y-C6M | C6-BR20D-F-380 | 780 | 575 | 5000 |
| BR20D-90CC12F/SP12Y-C8M | C8-BR20D-F-480 | 780 | 575 | 4000 |
| BR20D-116CC12F/SP12Y-C8S | C8-BR20D-G-388 | 940 | 693 | 5000 |
| BR20D-116CC12F/SP12Y-C8M | C8-BR20D-G-478 | 940 | 693 | 4000 |
| BR20D-150CC12F/SP12Y-C8M | C8-BR20D-H-478 | 1000 | 738 | 4000 |
CoroBore® BR20/CoroBore® BR20 con tecnologia Silent Tools™
| Inserto 90° | Inserto 84° | ||||||||||
| Dimensione | DCN (mm) | DCX (mm) | ISO | ANSI | Nm | Ft/lbs | Dimensione vite | Non ISO | Nm | Ft/lbs | Dimensione vite |
| A | 23 | 29 | CC06 | CC2(1.5) | 4.8 | 3.5 | M4 | SP06 | 4.8 | 3.5 | M4 |
| B | 28 | 36 | CC06 | CC2(1.5) | 4.8 | 3.5 | M4 | SP06 | 4.8 | 3.5 | M4 |
| C | 35 | 45 | CC09 | CC3(2.5) | 9 | 6,6 | M5 | SP08 | 9 | 6,6 | M5 |
| D | 44 | 56 | CC09 | CC3(2.5) | 16.0 | 11.8 | M6 | SP08 | 16.0 | 11.8 | M6 |
| E | 55 | 71 | CC12 | CC43 | 38.0 | 28.0 | M8 | SP12 | 38.0 | 28.0 | M8 |
| F | 70 | 90 | CC12 | CC43 | 75 | 55 | M10 | SP12 | 75 | 55 | M10 |
| G | 89 | 116 | CC12 | CC43 | 75 | 55 | M10 | SP12 | 75 | 55 | M10 |
| H | 115 | 150 | CC12 | CC43 | 75 | 55 | M10 | SP12 | 75 | 55 | M10 |
Portautensile
La rigidità alla flessione e la trasmissione della coppia sono i fattori più importanti nella scelta di un portautensile per operazioni di barenatura. La prima scelta dovrebbe sempre ricadere su utensili con
Coromant Capto® che offrono un'eccellente ripetibilità e le migliori caratteristiche di stabilità sul mercato. Utilizzare un solo elemento adattivo tra l'adattatore Silent Tools™ e il mandrino della macchina utensile.
Crea account chevron_right
Effettuare ordini, visualizzare i prezzi e verificare la disponibilità degli utensili
Iscriviti alla nostra newsletter chevron_right
Seguici e rimani aggiornato

AB Sandvik Coromant, 811 81 Sandviken, Svezia