 close
- Prodottichevron_right
- Apprendimentochevron_right
- Soluzioni per la produzionechevron_right
- Supportochevron_right


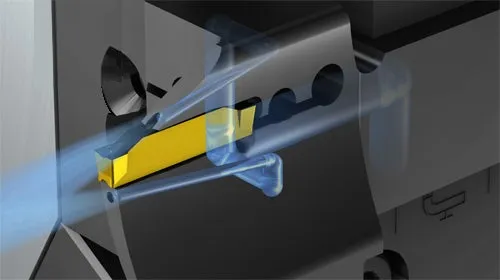
CoroCut® QD
Il sistema di troncatura più affidabile
Istruzioni di manipolazione degli utensili
Visualizzate e scaricate le istruzioni di manipolazione:
Istruzioni di manipolazione dei portautensili
Visualizzate e scaricate le istruzioni di manipolazione:
Troncatura lungo l'asse Y: presetting in macchina multi-task
Generalmente, con le macchine multi-task, la lunghezza dell'utensile viene misurata su un dispositivo ottico esterno alla macchina.
Troncatura lungo l'asse Y: misura con sonda nel centro di tornitura
Per la troncatura nei centri di tornitura, la lunghezza dell'utensile viene generalmente misurata con una sonda all'interno della macchina.
Troncatura lungo l'asse Y: setup nella macchina a fantina mobile
Scoprite come impostare l'utensile a stelo in una macchina a fantina mobile.
Consigli applicativi
Raccomandazioni
Inserti
|
|
|
|
|
||
| Tipologia del materiale | Gruppo di materiali ISO |
Troncatura di tubi |
Troncatura di barre, condizioni buone |
Troncatura di barre, condizioni difficili |
Leggera interruzione |
Interruzione forte |
| Acciaio legato | P | GC4425 -CF | GC4425 -CM | GCC1135 -CR | GC1135 -CM | GC1135 -CR |
| Acciaio a basso tenore di carbonio | P | GC1125 -CL | GC1125 -CL | GC1135 -CR | GC1135 -CM | GC1135 -CR |
| Acciaio inossidabile | M | GC1125 -CM | GC1125 -CM | GC1135 -CM | GC1145 -CM | GC1145 -CM |
| Ghisa | K | GC4425 -CM | GC4425 -CM | GC1135 -CR | GC1135 -CR | GC1135 -CR |
| Metalli non ferrosi | N | H13A -CO | H13A -CO | H13A -CM | H13A -CM | H13A -CM |
| HRSA e titanio | S | GC1105 -CO | GC1105 -CO | GC1145 -CM | GC1145 -CM | GC1145 -CM |
|
|
|
|
||
| Tipologia del materiale | Gruppo di materiali ISO |
Scanalatura |
Tornitura di scanalature larghe |
Profilatura |
Troncatura lungo l'asse Y |
| Acciaio legato | P | GC4425 -CR | GC1125 -TF | GC4335 -RM | GC4425 -CH |
| Acciaio a basso tenore di carbonio | P | GC4425 -CL | GC1125 -TM | GC1125 -RM | GC1225 -CH |
| Acciaio inossidabile | M | GC1135 -TF | GC1135 -TF | GC1135 -RM | GC1135 -CH |
| Ghisa | K | GC4425 -CR | GC1125 -TM | GC4335 -RM | GC4425 -CH |
| Metalli non ferrosi | N | H13A -TF | H13A -TF | GC1125 -RM | H13A -CH |
| HRSA e titanio | S | GC1105 -TF | GC1105 -TF | GC1125 -RM | GC1105 -CO |
- Iniziate con i dati di taglio consigliati come scelta prioritaria
- Tutti i dati di taglio consigliati si riferiscono a lavorazioni senza refrigerante ad alta precisione
- Quando si utilizza il refrigerante ad alta precisione, aumentare la velocità del 30-50%
- Le geometrie -TF, -CF e -CH con design Wiper assicurano un'eccellente finitura superficiale
Per consigli su inserti e geometrie, vedere la pagina
Inserti e qualità per operazioni di troncatura e scanalatura.
Crea account chevron_right
Effettuare ordini, visualizzare i prezzi e verificare la disponibilità degli utensili
Iscriviti alla nostra newsletter chevron_right
Seguici e rimani aggiornato

AB Sandvik Coromant, 811 81 Sandviken, Svezia