


より深く、速く、生産的に
製造効率を新たな高みに引き上げること、そして、大径穴あけ加工における革新性が証明された製品を顧客は期待している。この2つの要素が一体となり、メキシコでサンドビック・コロマントCoroDrill® DS20 7xD刃先交換式ドリルの試験が成功した。
サンドビック・コロマントが、モンテレイ (メキシコ) のSKF社生産工場に、7年かけて開発された新しいCoroDrill DS20 4-7xD (40~70 mm長さx径) ドリルの試験への参加を打診したところ、SKF社はこれを好機として快諾した。同社には、すでにサンドビック・コロマントと協働した実績があり、ギア切削加工に要する時間を元の8時間から50分に短縮させることに成功している。また、同社は、値下りと製品の複雑化が進むマーケットで競争しなければならないという現実に直面していた。コストを削減し、穴あけ加工の速度を上げるためのソリューションが緊急に必要とされた。
問題の製品は、直径3 m の風力タービンのベアリングだった。このベアリングを製造するには、DIN 42CrMo4リングに39 mm~231 mmの深さで、最大で合計92個の穴を、2台の機械で同時に穴あけできる特殊なマシニングセンタが必要だった。
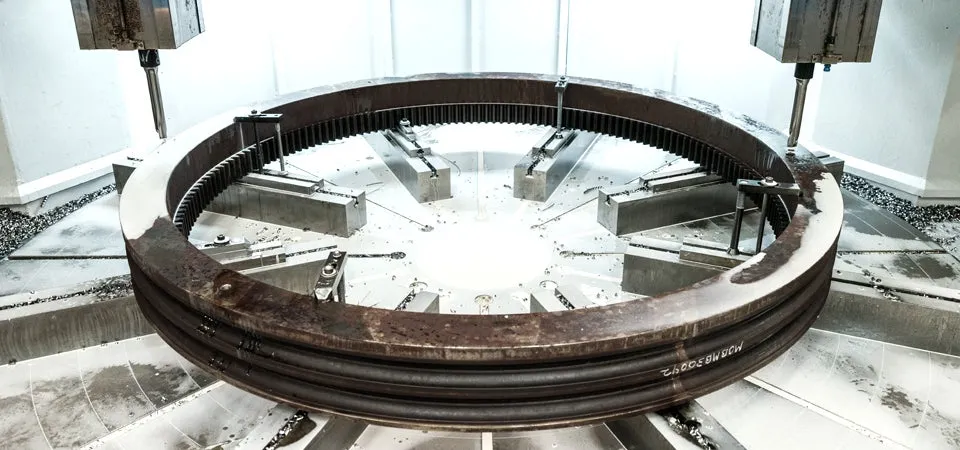
特殊なカスタマイズ仕様の6-7xDドリルを使用して部品が製造されていたものの、その工具長によって加工が不安定になり、チップが破損して生産が頻繁に中断された。この工程を担当する生産エンジニアのDavid Gutiérrezは、チップの持続時間が分からないこと、102 mmの低速での穴あけ、そして、工具、工作機械、加工物の損傷を防ぐための絶え間ない停止といった不確実性と向き合わなければならなかった。
工場のエニジニアリングマネージャーを務めるValdemar Garzaにとっては、経済的な観点からも懸念があった。「サイズが大きいため、部品の価格が非常に高いことも問題でした」と彼は言う。「工具または加工物が損傷しないよう、工具を極めて注意深く監視しなければなりませんでした。そのため、私たちは、最適な部品当たりコストをもたらすことのできる、より効率的で高速のオプションを探していました」。
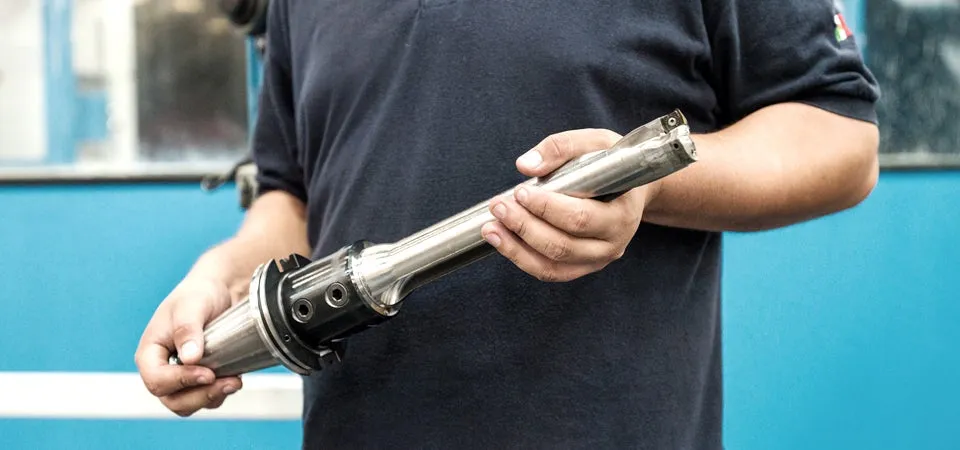
2017年に、サンドビック・コロマントの穴あけ加工のエキスパートが、このソリューションを考案した。CoroDrill DS20 7xDドリルに対する期待は高く、この新型工具が約束するものは、信頼性、速度、一貫性だけではなかった。これは、カタログ製品のため、特殊ドリル工具を注文するよりも低コストで、会社の在庫管理の改善にも役立つ。
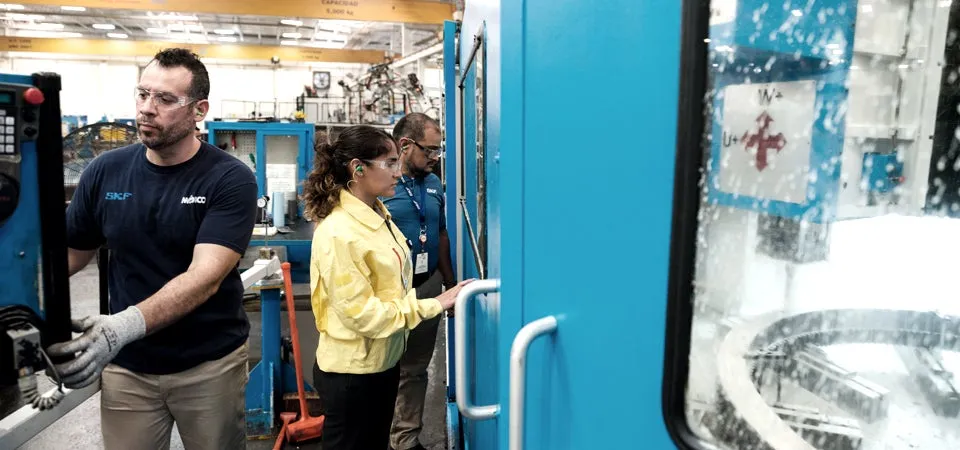
結果は自明である。スクラップ部品で実施された最初の試験は、36 mm径で成功裏に完了した。生産部品で行われた次の試験は、より厳しい切削条件で39 mm径に拡大され、工具寿命の面で明らかな改善、生産性の向上が認めれた。
サンドビック・コロマントのドリル工具スペシャリストであり、実施された3つの試験においてプロセスのフィールドサポートを担当したArely Sánchezは、全体について、工具の耐用年数が100%向上し(SKFが使用していた特殊ドリル工具と比較して)、被削材の除去量と各部品の製造所要時間の比率として算出された生産性は98%向上したことが実際のデータで示された、と説明した。
「これは、高い切削条件、少ない工具交換、長寿命であることを意味します」とSánchezは述べた。「このレベルの生産性により、私たちは1日あたり、あるいは1年あたり、より多くの部品を加工することができます」。
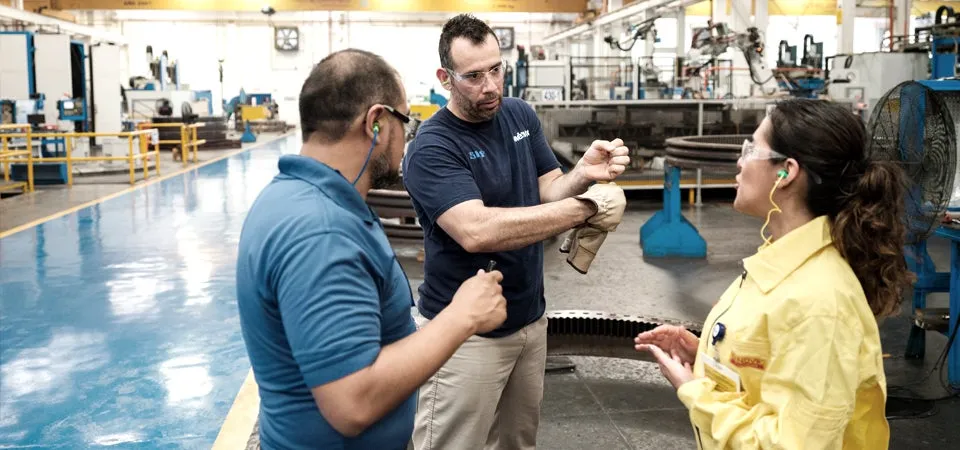
試験は送り速度114 mm/分で開始されたが、いくつかの調整を行った後、最大198 mm/分の送り速度を達成できたとGutiérrezは説明する。
2019年5月、ロングテストと呼ばれる試験のために、SKFはドリル本体10個、中心刃300個、外周刃300個を受け取った。以来、CoroDrill DS20 7xDは、生産に大きな影響を及ぼしている。このドリルでは、リングの92個すべての穴を、チップ交換せずに穴あけできるようになり(ただし、SKFは2倍の送り速度で加工しているため、予防措置としてチップを現在も交換している)、穴あけ加工の処理能力は、すでに1シフトあたり部品4個、あるいは1日あたり部品12個に達した。これは、同社がサンドビック・コロマントのドリルを採用して以来、最高の生産能力である。
Garzaは、次のように意見を述べた。「この工具の利点は、そして、とりわけ私たちが関心を持っている点は、旧世代の工具と同等のコストで、切削速度を上げて、サイクルタイムを減少させる(以前のサイクルタイムの半分)機会が提供されることです。今回のケースでは、CoroDrill DS20 7xDを使用することにより、以前の工具コストで、最新工具のスピードが得られます」。
SKFは結果に非常に満足しており、同社が他の加工タイプを評価するために製品の試用ができるよう、カタログに製品が追加されることを待っている。穴あけ加工に関する上記のあらゆる利点に加えて、機械の処理能力向上、機械メンテナンスのスケジューリング、時間外作業なしでオペレーターの休暇に対応できることについても、Garzaは強調した。「このドリルにより、私たちは製品の生産量に依存することなく、または機械をノンストップで操業させることなく、さまざまな方法でリソースを活用するための柔軟性を得ることができます」と彼は言う。
SKFについて
1907年に設立されたSKFグループは、130カ国以上で事業を展開しており、SKFメキシコを含む100カ所以上の生産拠点を有する。同社は、ベアリング、シール、潤滑システム、メカトロニクス、サービスなどのビジネスプラットフォームを通じて、あらゆる産業分野の製品とソリューションを提供している。
SKFはメキシコで、1920年から製品とサービスを販売している。現在、従業員数は1,500人を超え、5つの工場がある (自動車産業の顧客向けにシールとベアリングを製造する3工場、産業分野の顧客向けに2工場)。同社は、メキシコでは主に産業機器および重機用のベアリング製造に特化しており、これは、風力発電を含むさまざまな産業分野で使用されている。
CoroDrill® DS20
