調和のとれた生産フロー
イタリアのロヴェレートにあるSicorでは、同社のリフトトラクションユニット事業にPrimeTurningとCoroTurn® Primeを導入したことで、生産フローのバランスが改善され、ボトルネックが解消され、生産性が向上しました.
Sicorは、エレベーター用トラクションソリューションのリーダーです。そのポートフォリオはギアレスモーター機からウォームギア減速機まで多岐にわたります。すべてのモデルは、イタリア北東部トレンティーノ地方のロヴェレートにある同社工場で製造されています。工場の生産ラインは高度に自動化されており、数ミクロンの精度が求められます。
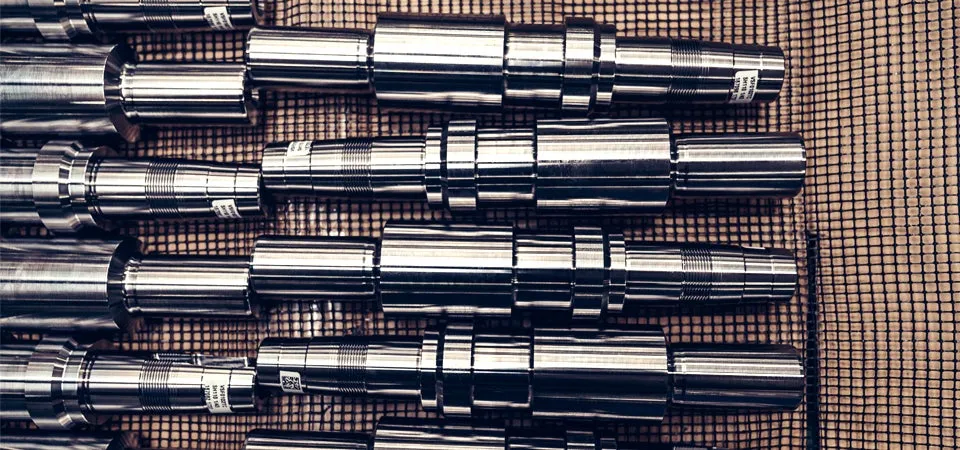
ウォームギア式ウインチ用のウォームシャフトは、引抜再生された42CrMo4鋼棒(硬度 290–310 Hb)から製作されています。加工工程では15回のプロファイル変更が必要です。
しかし、Sicorでは生産ラインの流れに問題が生じていました。原因は、棒材を荒取りおよび仕上げする最初のワークステーションのボトルネックで、ここではEmco MaxxTurn 110マシニングセンタを使用していました。「従来の生産方法を最大限に追い込んでも、この工程の速度は依然として遅すぎました」とSicorの工場長Christian Girardi氏は述べます。「市場の要求に応えるために、生産ライン全体を二倍にすることまで考えていました。」
サンドビック・コロマント正規ディーラーであるEmmedueのCEO、Massimo Miorandi氏は、「Sicorとサンドビック・コロマント・イタリアの協力関係は長年にわたり築かれており、確立された相互信頼に基づいて成功を収めています」と説明します。かくして、サンドビック・コロマントがPrime TurningシステムとCoroTurn® Prime工具を発売した際、Massimo氏はサンドビック・コロマント販売代理店のセールスエンジニアStefano Premoli氏とともにSicorが興味を持つと考え、情熱を持って導入を提案しました。
「新しいシステムの性能は、すぐにテストする価値があると確信しました。ただし、導入は生産サイクルのパラダイムシフトを意味しました」とSicorの機械加工分野責任者Matteo Arbetti氏は語ります。対象ワークにはQS-CP-25BL-2525-11Bシャンクツールを使用し、第一選択として逃げ角25度、切込み深さ 3 mm のCP-B1108-M5 GC4325 Bタイプのチップを用いることになりました。
特に小径ワークでは開始時に多少の振動が発生しましたが、ダブルコンタクトの固定振れ止めでワークを保持して把握力を高めることで、スピンドルと心押し台が安定しました。ほかに問題となったのはチップの摩耗と破損で、これが加工精度の低下を招いていました。「多くの試験サイクルを経て、被削性を改善するために機械のトルク供給を微調整し、新しいチップブレーカを採用し、鋼材の仕様も調整しました」とArbetti氏は言います。「従来基準と比べて入射角を緩和し、コーナー半径も小さくしました。」切削速度は、以前に競合他社のISOチップで使用していた速度とほぼ同等で、ほとんど変わらず(約毎分200メートル)、場合によっては増加しました。同時に、一回転当たりの送りは0.5 mmから1.2 mmに増加しました。「チップ単価は上がりましたが、チップ寿命が4倍になり、チップ交換による機械のダウンタイムが減少したため、Sicorは大幅なコスト削減を達成しました」とサンドビック・コロマント南欧のCAM兼旋削加工スペシャリストPaolo Gonzato氏は述べます。生産性は82%向上し、機械稼働時間は47%短縮され、結果として生産コストは37%削減されました。「これにより生産ラインは完全にバランスされ、最初のワークステーションの出力は後続の工程と同じになり、ボトルネックは解消されました」とGirardi氏は言います。
CoroTurn® Primeと組み合わせたPrimeTurningシステムの導入には、多くのプログラムとプログラミング手法の変更が必要でしたが、サンドビック・コロマント、Emmedue、Sicorは知識と技術を共有・交換し、工場で並走してツールパスやスピンドルのトルク・速度設定を詰めていきました。「PrimeTurningのCoroPlus® ツールパスソフトウェアでツールパスの全工程をシミュレーションすることで、干渉や衝突を正確に予測でき、大いに助けられました」とArbetti氏は言います。「既に使用している左勝手の工具に対して対称な右勝手の工具を導入したことで、チップの両側を有効に使え、チップ寿命を倍増させるというさらなる効果も得られました。」