


効率的な加工を実現するために
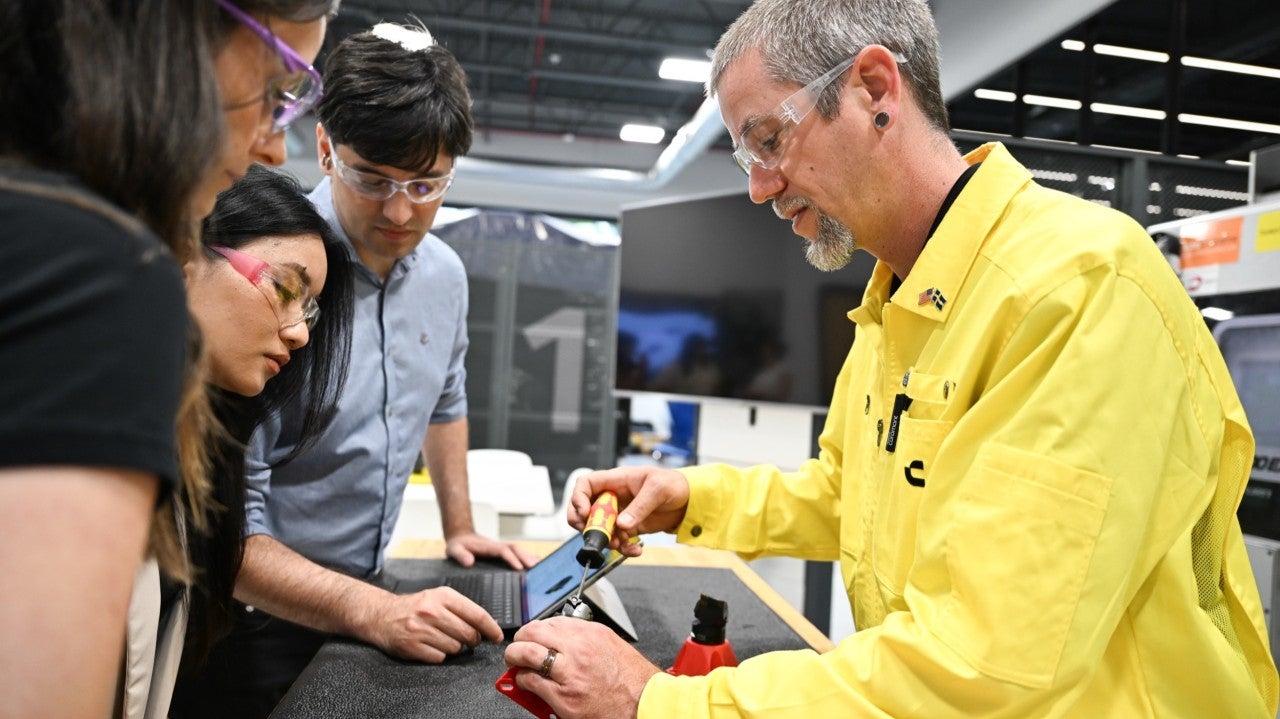
材料費が高騰している今、ほんの些細なミスでも大きなコストにつながります。とはいえ、本当に怖いのは「無駄」そのものではなく、それを取り戻そうとする過程で失ってしまうものです。間違った部分で削減してしまえば、確かにお金は失いますが、それ以上に大切な「勢い」まで失ってしまう可能性があります。その勢いを取り戻そうとして、競合との差別化ポイントまで削ってしまうようなことになれば、それは本末転倒です
だからこそ、常に鋭く、集中し、効率的でいるためのステップを見ていきましょう。
基本を押さえつつ、全体像を見据える
効率を高めるために、すべての工程を大幅に見直す必要はありません。実際には、小さくても的確な調整によって、大きな成果が得られることが多いのです。切削条件は確かに基本ですが、それだけを単独で考えても意味はなく、全体の流れの中で捉えることが重要です。
ここでは、留意すべき重要な変数をいくつか紹介します。
工具と被削材の一致
被削性から検討を始めるのは基本ですが、それだけでは不十分です。切削速度はツーリングとセットアップにも大きく左右されます。硬い素材の場合、熱や摩耗を抑えるために、より厳密な制御が必要になることがありますが、最新の工具技術を使えば、高速加工も可能です。
多くの加工工程では、耐摩耗性とじん性に優れたコーティング超硬チップが主流です。材種はコーティングによって材種が異なり、CVDは荒加工のような摩耗の激しい加工に最適で、PVDは切刃のシャープさと加工面品質が重要な断続切削および仕上げ加工でより優れた性能を発揮します。
切削速度・送り速度と、それに影響する要素
最適な切削条件は、被削材や仕上げ品質だけできまるものではありません。機械の剛性、工具の突出し量、治具の安定性なども、加工プロセスに大きく影響します。剛性の高いセッティングであれば、高い切削力や速度に対応できますが、突出しが長かったり固定が不安定な場合は、より慎重な設定が必要です。
クーラントの戦略も重要ですが、単に量を増やせば良いというわけではありません(これについては次に説明します)。工具形状と、すくい角やコーティングの種類などのコーティングも、摩耗、切りくず処理、熱挙動に影響を与えます。
最終的に、切削速度と送りは、被削材や部品の形状だけでなく、セットアップ全体を反映する必要があります。
切込みと切削幅
切込みの深さと幅は密接に関係しています。荒加工では、切りくず排出量を最大にするために、より深く、より広い切削が必要ですが、それはセットアップがその力に対応できる場合に限ります。一方仕上げ加工では、たわみを減らして加工面品質を改善するために、小さい切込み量である必要があります。
素材や工具の種類によっても、どこまで攻められるか変わります。硬い被削材やデリケートなチップでは、荒加工であっても切込みを小さくする必要があります。一方、公差が許せば、剛性の高いセットアップと高性能工具が、仕上げ加工でより大きい切込みが可能な場合もあります。
工具を最大限に活用
工具選定は、単なるチェック項目の確認で終わらせるべきではありません。適切な工具を、正しい方法で使用すれば、性能と予算の両面で最大限の成果を引き出すことができます。
工具の選択が適切でないと、早期の摩耗、加工面の問題、予期せぬダウンタイムなどにつながりを、生産性を大きく損なう原因になります。一方、加工に合った工具を使用することで、より速く、より予測可能で、より高い自信を持って切削することができます。
以下のポイントを意識しましょう:
- ワークに最適なチップの選定
- 加工に合ったツールアセンブリ、チップ材種、ブレーカの選定
- 速度、送り、設定の定期的な見直し
工具は「資産」として管理すべきものです。優れた工具管理ソフトウェアを活用すれば、機械の稼働を長く安定させることができ、在庫の無駄や勘に頼った運用も減らすことができます。
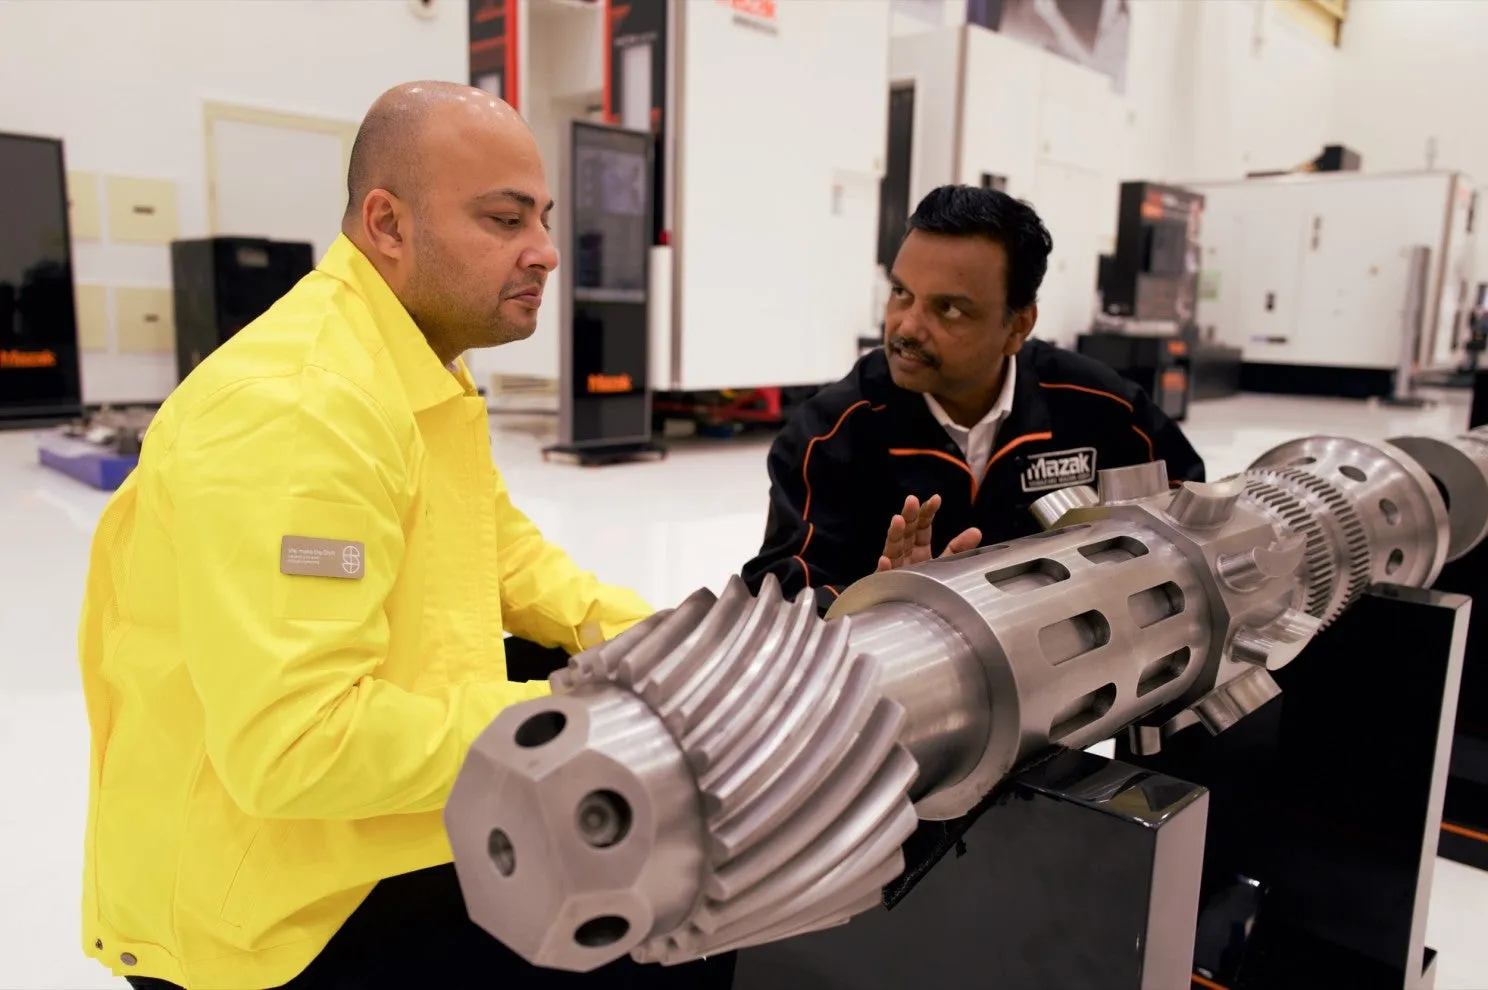
正しい方法で冷却する
過剰な熱は様々な面で加工効率に影響を及ぼします。そのため、冷却方法は加工、被削材およびセットアップによって大きく異なります。あるプロセスでうまくいくことが、別のプロセスではパフォーマンスを低下させる可能性があります。工具形状とコーティングも、摩耗挙動と温度制御に影響を与える可能性があります。
旋削加工や突切り・溝入れ加工では、クーラントの方向が重要です。上からのクーラントは刃先を直接冷却し、下からのクーラントは、工具の下側から熱を管理します。これらの組み合わせにより、切りくず処理とプロセスの安定性が向上します。
一方、フライス加工では、刃先の温度が常に変化するため、クーラントの使用がより複雑になります。多くの荒加工では、熱亀裂を避けるためにドライ加工が推奨されます。切削油は急速な加熱と冷却を引き起こし、応力を増幅させる可能性があります。ただし、ステンレス鋼、耐熱合金、薄肉部品などの特定の仕上げ加工ではクーラントが有効な場合もあります。
つまり万能な冷却方法は存在しません。加工内容に合った戦略を選び、工具と仕上がりを保護する加工法を選択してください。
デジタルツインで成功をつかむ
最初の切りくずが出る前に、シミュレーションによる仮想テストを試してください。デジタルツインは、加工環境を完全に再現した仮想モデルであり、無駄なワークを出すことなく性能を最適化できます。
シミュレーションは、検証だけでなく、問題を予測し、調整をテストし、プログラミングから生産までの時間を短縮するのに役立ちます。これにより、セットアップが迅速になり、計画が改善され、現場での想定外が少なくなります。
デジタルツインのメリット:
- 生産を中断することなく、設計検証とトラブルシューティングを迅速に行う
- スクラップを少なくし、予期せぬトラブルの回避
- 仮想安全チェックによる安全性の向上
- 無駄のないトレーニング環境の提供
シミュレーションを一回行うごとに、後で修正すべきミスが一つ減るのです。
加工効率は生産の心臓部
安易な妥協は、思っている以上に高くつきます。金属加工の効率を失うことは、生産全体に影響を及ぼします。だからこそ、常に数歩先を見据えて行動することが大切です。「早く進めたい」という気持ちは理解できますが、その焦りが、効率を支える基本を見失わせてしまっては本末転倒です。正しい習慣に投資し、基本をしっかり押さえ、最適な生産性・予測性・制御性をもたらすツールを活用しましょう。
