


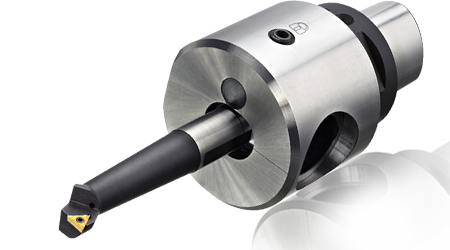
391.37A/B – R429U ボーリングバイト
必要な装置:
- ツールプリセッタ
ファインボーリングヘッド391.37A/B
 | |
| 391.37A | 391.37B |
ボーリングバイトの取付
- スリーブをヘッドに取り付けます(スリーブを使用する場合)。
- スリーブとヘッドの線を合わせます(スリーブを使用する場合)。
- ボーリングバイトをヘッド/スリーブに取り付けます。
- 刃先をヘッドの線に合わせます。
- ボーリングバイトの突出し量が、図のようにシャンク上に示された線を超えないようにしてください (16 mm (0.63”)、
20 mm (0.79”) 、25 mm (0.98”) のバイトの場合)。 - クランプスクリューを推奨トルクで締付けます。クランプスクリューの推奨締付けトルクを見るには、下の表をクリックしてください。

more_horiz
その他
Start by selecting one or more products
close
まず、1 つ以上の製品を選択します
close
工具の設定
- チップを取り付けます。
- ツールプリセッタを必要な径に設定し、工具をツールプリセッタにセットします。
- 可能な限り大きな径が画面に表示されるように工具を回転し、セッティング装置のロックスクリューを緩めます。
- 回転ダイヤルを反時計方向に回してボーリングバイトを後退させ、小さい径から大きい径に設定できるようにします。
- 回転ダイヤルを時計方向に回して径を設定します。(注意: 391.37Bでは、バランスウェイトの設定も行ってください。下記をご参照ください。)
- ロックスクリューを推奨トルクで締付けます。クランプスクリューの推奨締付けトルクを見るには、下の表をクリックしてください。
- ツールプリセッタにある工具の径と長さを確認してください。可能であれば、工具データを機械のCNCに転送してください。

警告 – 工具を傷めないために!
必ず先にロックスクリューを緩めてから径の設定を行ってください。(1)
ボールの平面部(球面ではない)がクロススライドの方に向いていることを確認してください。 (2) 径が設定限度を超えないようにしてください。(3)

バランスウェイトの設定
- バランスウェイトセッティング装置のロックスクリューを緩めます。
- 選定したボーリングバイトを確認します。
- 選定した加工径を確認します。
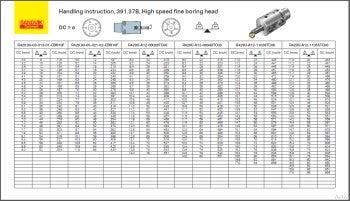
- 設定値を求めます。T-Max Uファインボーリングユニット取付け寸法の項を参照してください。
- 設定値のラインが基準線に達するまでセッティングダイヤルを回します。
- ロックスクリューを締付けます。
例(下の設定値表をご参照ください)
ボーリングバイトR429.90-14-040-09-AC
- DC = 18.1 mm
- バランス値 = 56
最小クランプ長さ
シャンク径16、20、25 mm (0.63”、0.79”、0.94”) のボーリングバイトには最小クランプ長さ(最大突出し量)を示す線が刻まれています。シャンク径12 mm (0.47”) (刻印線なし)のボーリングバイトは、ファインボーリングヘッドにできるだけ深く差し込んで取り付けてください。ファインボーリングヘッドの取付と設定については、設定値表をご参照ください。
| 最小クランプ 長さ |  | スリーブの クランプ位置 |
通り穴 | ||
| 通り穴付きスリーブでのボーリングバイトのクランプ |
