 close
- 製品chevron_right
- 学習chevron_right
- 製造ソリューションchevron_right
- サポートchevron_right


コロボアBR20
柔軟なボーリング加工を実現する、2枚刃荒ボーリング工具
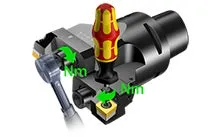
トルク
必ずトルクレンチを使用し、チップおよび工具組立のためにスクリューに推奨トルクをかけてください。
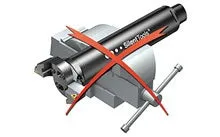
クランプ
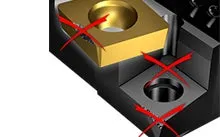
防振型Silent Tools™をアダプタボディに直接クランプしないでください。
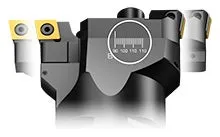
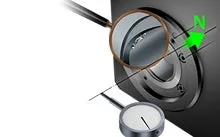
レーザーマーキングの目盛
アダプタのレーザーマーキングされた目盛は、直径の設定を容易にします。
加工ヒント
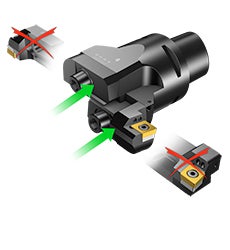
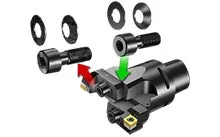
バックボーリングの工具設定
上側の切削油出口からグラブスクリューを外して、下側の切削油出口に取り付けます。
これは切削油の供給位置を正しくするためです。
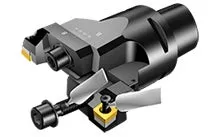
カートリッジを180°回します。
必要に応じてスライドエクステンションを使用します。
回転方向を逆にします。
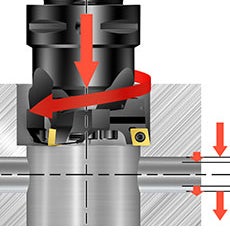
断続切削加工
交差穴などの断続切削加工では、チップ切削条件に対する要求が厳しくなります。
高じん性の材種を選択してください。
安定した加工条件で加工安全性を改善するには、剛性の高い四角形のネガチップを選択してください。
激しい断続がある場合には切削条件を低減してください。
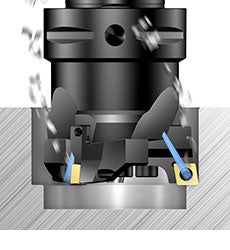
止まり穴
止まり穴を加工する場合は、適切な切りくず処理がきわめて重要になります。
正しい切削条件を使用することは、適切な切りくず形成のための基本要因です。
切りくずの詰まりやチップの摩耗がないことを確認してください。
切削油の圧力および流量は切りくずの排出に十分なものでなければなりません。
効果的な切りくず排出のための条件は、立型の機械の方が横型の機械より厳しくなります。
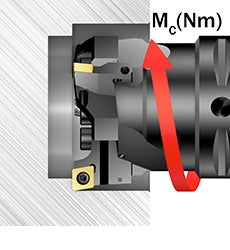
性能が十分でない機械
荒加工の際は、機械の動力とトルクを確認してください。送り、チップの数、穴の径および切込みは影響を及ぼす主要なパラメータです。
推奨事項
一般的な推奨事項 荒ボーリング加工:
- 開始データ: vc 200 m/min (有効条件は、 vc がインサートボックス上の vc 200 m/min より大きい場合) を短い突出し量で使用します。送りと切込みの推奨値についてはインサートボックスを確認してください
- vc = ラベル上の推奨データの50%。びびりが発生した場合は、速度を下げて送りを上げてください。推奨最大送りと ap を同時に使用しないでください
- 有効長さ径比(ULDR)= ボーリング深さ LU / ボーリング径 DC
切削条件: CoroBore® 111
| 注文コード | 材種 | 送り範囲(fn) | 切込み(ap) | 切削速度(vc) | ||||||
| 最小 | 最大 | 推奨 | 最小 | 最大 | 推奨 | 最小 | 最大 | 推奨 | ||
| SPMT0606-BR | 4425 | 0.10 | 0.25 | 0.20 | 0.6 | 4.5 | 2.0 | 365 | 460 | 395 |
| SPMT0606-BM | 2025 | 0.10 | 0.15 | 0.10 | 0.6 | 4.5 | 1.8 | 260 | 265 | 265 |
| SPMT0606-BR | 3210 | 0.15 | 0.30 | 0.25 | 0.6 | 4.5 | 2.0 | 285 | 330 | 300 |
| SPMT0606-BM | 1145 | 0.10 | 0.15 | 0.10 | 0.6 | 4.5 | 1.8 | 15 | 20 | 20 |
| SPMT0808-BR | 4425 | 0.15 | 0.35 | 0.20 | 0.8 | 6.5 | 2.5 | 325 | 425 | 395 |
| SPMT0808-BM | 2025 | 0.10 | 0.25 | 0.20 | 0.8 | 6.5 | 2.2 | 225 | 265 | 240 |
| SPMT0808-BR | 3210 | 0.20 | 0.50 | 0.30 | 0.8 | 6.5 | 2.5 | 235 | 315 | 285 |
| SPMT0808-BM | 1145 | 0.10 | 0.15 | 0.10 | 0.8 | 6.5 | 2.2 | 15 | 20 | 20 |
| SPMT1212-BR | 4425 | 0.15 | 0.40 | 0.25 | 1.2 | 9.0 | 3.0 | 305 | 425 | 365 |
| SPMT1210-BM | 2025 | 0.10 | 0.30 | 0.20 | 1.0 | 9.0 | 2.5 | 205 | 265 | 240 |
| SPMT1212-BR | 3210 | 0.20 | 0.50 | 0.30 | 1.2 | 9.0 | 3.0 | 235 | 315 | 285 |
| SPMT1210-BM | 1145 | 0.10 | 0.20 | 0.15 | 1.0 | 9.0 | 2.5 | 10 | 20 | 15 |
| SPMT1812-BR | 4425 | 0.20 | 0.40 | 0.30 | 1.2 | 12.0 | 3.8 | 305 | 395 | 345 |
| SPMT1810-BM | 2025 | 0.20 | 0.30 | 0.25 | 1.0 | 12.0 | 3.0 | 205 | 240 | 225 |
| SPMT1812-BR | 3210 | 0.25 | 0.50 | 0.30 | 1.2 | 12.0 | 3.8 | 235 | 300 | 285 |
| SPMT1810-BM | 1145 | 0.10 | 0.20 | 0.15 | 1.0 | 12.0 | 3.0 | 10 | 20 | 15 |
締付けトルク
チップねじ
| ISO | ANSI | Non ISO | Code | Size | Torx Plus | Nm | Ft/lbs |
| CC06 | CC2(1.5) | 5513 020-03 | M2,5 | 7IP | 0.9 | 0.7 | |
| CC09 | CC09 | 5513 020-09 | M3,5 | 15IP | 3.0 | 2.2 | |
| CC12 | CC43 | 5513 020-17 | M4x0,5 | 15IP | 3.0 | 2.2 | |
| SP06 | 5513 020-33 | M2,2 | 7IP | 0.8 | 0.59 | ||
| SP08 | 5513 020-57 | M3 | 9IP | 1.7 | 1.25 | ||
| SP12 | 416.1-833 | M3,5 | 10IP | 2 | 1.48 | ||
| SP18 | 5513 020-25 | M4 | 15IP | 3 | 2.2 | ||
| SN15 | SN54 | 5512 086-03 | M6 | 20IP | 6.4 | 4.7 | |
最大切削トルクと RPM
| キット製品コード | アダプタ | 最大切削トルク | 最大 RPM | |
| Nm | ft-lb | |||
| BR20D-29CC06F/SP06Y-C4L | C4-BR20D-A-189 | 100 | 74 | 15000 |
| BR20D-36CC06F/SP06Y-C3L | C3-BR20D-B-205 | 165 | 122 | 11000 |
| BR20D-45CC09F/SP08Y-C3L | C3-BR20D-C-208 | 290 | 214 | 9000 |
| BR20D-45CC09F/SP08Y-C4L | C4-BR20D-C-257 | 290 | 214 | 9000 |
| BR20D-45CC09F/SP08Y-C6L | C6-BR20D-C-284 | 290 | 214 | 11000 |
| BR20D-56CC09F/SP08Y-C4L | C4-BR20D-D-207 | 350 | 258 | 12000 |
| BR20D-56CC09F/SP08Y-C5L | C5-BR20D-D-323 | 350 | 258 | 7000 |
| BR20D-56CC09F/SP08Y-C6L | C6-BR20D-D-350 | 350 | 258 | 8000 |
| BR20D-71CC12F/SP12Y-C5M | C5-BR20D-E-282 | 580 | 428 | 7000 |
| BR20D-71CC12F/SP12Y-C6M | C6-BR20D-E-382 | 580 | 428 | 7000 |
| BR20D-90CC12F/SP12Y-C6M | C6-BR20D-F-380 | 780 | 575 | 5000 |
| BR20D-90CC12F/SP12Y-C8M | C8-BR20D-F-480 | 780 | 575 | 4000 |
| BR20D-116CC12F/SP12Y-C8S | C8-BR20D-G-388 | 940 | 693 | 5000 |
| BR20D-116CC12F/SP12Y-C8M | C8-BR20D-G-478 | 940 | 693 | 4000 |
| BR20D-150CC12F/SP12Y-C8M | C8-BR20D-H-478 | 1000 | 738 | 4000 |
CoroBore® BR20/CoroBore® BR20 with Silent Tools™ technology
| チップ90° | チップ84° | ||||||||||
| サイズ | DCN (mm) | DCX (mm) | ISO | ANSI | Nm | Ft/lbs | ねじサイズ | Non-ISO | Nm | Ft/lbs | ねじサイズ |
| A | 23 | 29 | CC06 | CC2(1.5) | 4.8 | 3.5 | M4 | SP06 | 4.8 | 3.5 | M4 |
| B | 28 | 36 | CC06 | CC2(1.5) | 4.8 | 3.5 | M4 | SP06 | 4.8 | 3.5 | M4 |
| C | 35 | 45 | CC09 | CC3(2.5) | 9 | 6.6 | M5 | SP08 | 9 | 6.6 | M5 |
| D | 44 | 56 | CC09 | CC3(2.5) | 16.0 | 11.8 | M6 | SP08 | 16.0 | 11.8 | M6 |
| E | 55 | 71 | CC12 | CC43 | 38.0 | 28.0 | M8 | SP12 | 38.0 | 28.0 | M8 |
| F | 70 | 90 | CC12 | CC43 | 75 | 55 | M10 | SP12 | 75 | 55 | M10 |
| G | 89 | 116 | CC12 | CC43 | 75 | 55 | M10 | SP12 | 75 | 55 | M10 |
| H | 115 | 150 | CC12 | CC43 | 75 | 55 | M10 | SP12 | 75 | 55 | M10 |
工具保持
曲げ剛性とトルク伝達は、ボーリング加工用のツールホルダを選定する際の最も重要な要素です。最初の選択肢は、常に Coromant Capto® カップリングを備えた工具であるべきです。これは、優れた繰返し精度と市場最高レベルの安定性を提供します。Silent Tools™ アダプタと工作機械主軸の間には、適応部品を1つだけ使用してください。
アカウントを作成する chevron_right
発注、価格の確認、工具の在庫状況の確認
ニュースレターを購読する chevron_right
ニュースレターでは最新の情報をご提供しています。

한국샌드빅 주식회사
070-4784-4014 (Provide Korean/Chinese service)경기도 광명시 소하로 190, B동 1317호, 1318호(소하동, 광명G타워) / 사업자등록번호: 116-81-15957 / 대표이사: 박준형
AB サンドビック・コロマント, 811 81 サンドビケン, スウェーデン