 close
- 製品chevron_right
- 学習chevron_right
- 製造ソリューションchevron_right
- サポートchevron_right


コロミル® QD
安全性の高い溝フライス加工および突切り加工
取扱説明
スピーディで容易なチップ交換により時間を節約。チップシートの摩耗がないため、クイックリリースキーにより長期の使用でも同じクランプ力を保証。クイックリリースキーによる簡単な取扱い
ギャングミリング加工など、スペースが限られ標準のキーが使用できない場合は、加工用のアクセサリーとして別のキーが提供可能。

正しい取付けのために、トルクツールを使用してください。トルクツール
きわめて高い安定性を提供するドライビングカラーは、径/幅の比率が高いカッターを使用する場合に、びびりを最小限に抑え、卓越した溝品質を実現します。ドライビングカラーの取付け
小型のドライビングカラーは、フェースミルアダプタに組み付けて大型マシニングセンタで使用することができる、コスト効率の高いソリューションです。
防振型サイレントツールアダプタは、長い突出し量の加工でびびりを最小限に抑え、高い安定性を提供します。Silent Tools™
加工ヒント
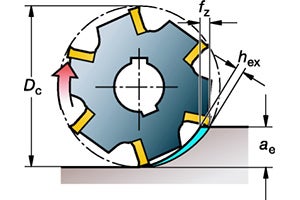
最大切りくず厚さ
突切り加工および溝フライス加工において最も考慮すべき点は、最大切りくず厚さ (hex) です。適切なhex値に応じて切削条件を算出することにより、良好な切削アクションを確保し、優れた加工面品質と工具寿命が得られます。
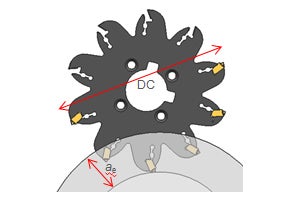
突切り加工
多くの場合、突切りは最終加工の1つなので、安全性がきわめて重要です。突切り加工中に工具が破損すると、加工物が不良品となってしまうとともに、長時間にわたり機械を停止させてしまうことになります。
切削条件
ミリ仕様
| ブレーカ | 材種 | vc m/min | |||||
| 加工径 <160 mm | |||||||
| 鋼材 (SO P) | ステンレス鋼 (ISO M) | 鋳鉄 (ISO K) | 非鉄金属 (ISO N) | 耐熱合金 (ISO S) | 高硬度材 (ISO H) | ||
| PL | 1030 | 220 (270–180) | 220 (290–180) | ||||
| 4340 | 220 (270–180) | ||||||
| PM | 1030 | 220 (270–180) | |||||
| 1130 | 220 (270-180) | | | | | | |
| 4340 | 220 (270–180) | ||||||
| PH | 1130 | 220 (270–180) | | | | | |
| 4340 | 220 (270-180) | | | | | | |
| ML | 1040 | 180 (200–160) | 180 (225–160) | 30 (60–20) | |||
| 2040 | 230 (275–210) | ||||||
| MM | 1040 | 180 (200–160) | 180 (225–160) | 30 (60–20) | |||
| 2040 | 230 (275–210) | ||||||
| KL | 1020 | 190 (205–165) | |||||
| 3330 | 220 (250–190) | ||||||
| KM | 1020 | | | 190 (205-165) | | | |
| 3330 | | | 220 (250-190) | | | | |
| SL | 1030 | 220 (270–180) | 35 (80–30) | 30 (45–25) | |||
| S30T | 240 (310–220) | 40 (80–30) | 40 (45–30) | ||||
| SM | 1030 | 220 (270–180) | 35 (80–30) | 30 (45–25) | |||
| S30T | 240 (310–220) | 40 (80–30) | 40 (45–30) | ||||
| S40T | 210 (275–190) | 35 (80–30) | |||||
| NL | H13A | | 985 (1030–945) | ||||
| ブレーカ | 材種 | vc m/min | |||
| 加工径 >160 mm | |||||
| 鋼材 (SO P) | ステンレス鋼 (ISO M) | 鋳鉄 (ISO K) | 非鉄金属 (ISO N) | ||
| PL | 1030 | 180 (270–180) | 180 (290–180) | ||
| | 4340 | 180 (270–180) | |||
| PM | 1030 | 180 (270–180) | |||
| | 1130 | 180 (270–180) | | | |
| | 4340 | 180 (270–180) | |||
| PH | 1130 | 180 (270–180) | | | |
| | 4340 | 180 (270–180) | | | |
| ML | 1040 | 160 (200–160) | 160 (225–160) | ||
| | 2040 | 210 (275–210) | |||
| MM | 1040 | 160 (200–160) | 160 (225–160) | ||
| | 2040 | 210 (275–210) | |||
| KL | 1020 | 160 (205–165) | |||
| | 3330 | 190 (250–190) | |||
| KM | 1020 | | | 160 (205–165) | |
| | 3330 | | | 190 (250–190) | |
| SL | 1030 | 200 (270–180) | |||
| | S30T | 210 (310–220) | |||
| SM | 1030 | 200 (270–180) | |||
| | S30T | 210 (310–220) | |||
| | S40T | 190 (275–190) | |||
| NL | H13A | | 985 (1030–945) | ||
注:
インコネル加工用の推奨 vc = 25 (45–20) m/分
チタン加工用の推奨 vc = 35 (80–30) m/分
インチ仕様
| ブレーカ | 材種 | vc ft/min | |||||
| 加工径 <6" | |||||||
| 鋼材 (SO P) | ステンレス鋼 (ISO M) | 鋳鉄 (ISO K) | 非鉄金属 (ISO N) | 耐熱合金 (ISO S) | 高硬度材 (ISO H) | ||
| PL | 1030 | 720 (880–590) | 220 (290–180) | ||||
| | 4340 | 720 (880–590) | |||||
| PM | 1030 | 720 (880–590) | |||||
| | | | | | | | |
| | 4340 | 720 (880–590) | |||||
| PH | 1130 | 720 (880-590) | | | | | |
| | 4340 | 720 (880-590) | | | | | |
| ML | 1040 | 590 (655–525) | 590 (655–525) | 95 (195–65) | |||
| | 2040 | 590 (655–525) | |||||
| MM | 1040 | 590 (655–525) | 590 (655–525) | 95 (195–65) | |||
| | 2040 | 755 (900–685) | |||||
| KL | 1020 | 620 (670–540) | |||||
| | 3330 | 720 (885–590) | |||||
| KM | | | | 620 (670-540) | | | |
| | | | | 720 (820-620) | | | |
| SL | 1030 | 720 (885–590) | 115 (260–65) | 95 (145–80) | |||
| | S30T | 785 (1015–720) | 130 (260–65) | 130 (145–95) | |||
| SM | 1030 | 720 (885–590) | 115 (260–65) | 95 (145–80) | |||
| | S30T | 785 (1015–720) | 130 (260–65) | 130 (145–95) | |||
| | S40T | 685 (900-620) | 115 (260–65) | ||||
| NL | H13A | | 3230 (3380–3100) | ||||
| ブレーカ | 材種 | vc ft/min | |||
| 加工径 >6" | |||||
| 鋼材 (SO P) | ステンレス鋼 (ISO M) | 鋳鉄 (ISO K) | 非鉄金属 (ISO N) | ||
| PL | 1030 | 590 (885–590) | 590 (950–590) | ||
| | 4340 | 590 (885–590) | |||
| PM | 1030 | 590 (885–590) | |||
| | 1130 | 590 (885–590) | | | |
| | 4340 | 590 (885–590) | |||
| PH | 1130 | 590 (885–590) | | | |
| | 4340 | 590 (885–590) | | | |
| ML | 1040 | 525 (655–525) | 525 (735–525) | ||
| | 2040 | 685 (900–685) | |||
| MM | 1040 | 525 (655–525) | 525 (735–525) | ||
| | 2040 | 685 (900–685) | |||
| KL | 1020 | 520 (670–540) | |||
| | 3330 | 620 (820–620) | |||
| KM | | | | 520 (670–540) | |
| | | | | 620 (820–620) | |
| SL | 1030 | 655 (885–590) | |||
| | S30T | 685 (1015–720) | |||
| SM | 1030 | 655 (885–590) | |||
| | S30T | 685 (1015–720 | |||
| | S40T | 620 (900–620) | |||
| NL | H13A | | 3230 (3380–3100) | ||
注:
インコネル加工用の推奨 vc = 80 (145–65) ft/分
チタン加工用の推奨 vc = 115 (260–100) ft/分
推奨事項
トルク
| カップリングサイズ | トルク、Nm (ft/lbs) |
| X10 | 6.4 |
| X22/Y25 | 3.9 |
| X32/Y31 | 6.4 (4.7) |
| X40* | 70 (51.6) |
* 注意!皿ねじではありません。
クーラント圧
高圧の内部クーラントにより切りくず排出が向上します。
| シートサイズ | 最大クーラント圧、bar (PSI) |
| E, F | 50 (725) |
| G、H、J、K | 70 (1015) |
最大切りくず厚さ - hex
ミリ仕様
| ブレーカ |
材種 |
hex |
||||||
| 鋼材 (SO P) | ステンレス鋼 (ISO M) | 鋳鉄 (ISO K) | 非鉄金属 (ISO N) | 耐熱合金 (ISO S) | 高硬度鋼 (ISO H) | |||
| PL |
1030 | 0.05 (0.02–0.08) | 0.05 (0.02–0.08) | |||||
| 4340 | 0.05 (0.02–0.08) | |||||||
|
PM |
1030 | 0.11 (0.07–0.15) | | | | | |
シートサイズ E、F、G、H、J |
| 1130 | 0.11 (0.07–0.15) | | | | | | ||
| 4340 | 0.11 (0.07–0.15) | | | | | | ||
|
PM |
1030 | 0.10 (0.07–0.10) | | | | | |
シートサイズ K |
| 1130 | 0.10 (0.07–0.10) | | | | | | ||
| 4340 | 0.10 (0.07–0.10) | | | | | | ||
|
PH |
1130 | 0.11 (0.04–0.13) | | | | | |
シートサイズ E、F、G、H、J |
| 4340 | 0.11 (0.04–0.13) | | | | | | ||
|
PH |
1130 | 0.10 (0.04–0.10) | | | | | |
シートサイズ K |
| 4340 | 0.10 (0.04–0.10) | | | | | | ||
|
ML |
1040 | 0.04 (0.01–0.07) | 0.04 (0.01–0.07) | | | 0.11 (0.07–0.15) | | |
| 2040 | | 0.04 (0.01–0.07) | | | | | ||
|
MM |
1040 | 0.08 (0.04–0.12) | 0.08 (0.04–0.12) | | | 0.11 (0.07–0.15) | | |
| 2040 | | 0.08 (0.04–0.12) | | | | | ||
|
KL |
1020 | | | 0.11 (0.02–0.15) | | | | |
| 3330 | | | 0.11 (0.02–0.15) | | | | ||
|
KM |
1020 | | | 0.11 (0.02–0.15) | | | | |
| 3330 | | | 0.11 (0.02–0.15) | | | | ||
|
SL |
1030 | | 0.04 (0.01–0.07) | | | 0.04 (0.01–0.07) | 0.04 (0.01–0.07) | |
| S30T | | 0.04 (0.01–0.07) | | | 0.04 (0.01–0.07) | 0.04 (0.01–0.07) | ||
|
SM |
1030 | | 0.08 (0.04–0.12) | | | 0.08 (0.04–0.12) | 0.08 (0.04–0.12) | |
| S30T | | 0.08 (0.04–0.12) | | | 0.08 (0.04–0.12) | 0.08 (0.04–0.12) | ||
| S40T | | 0.08 (0.04–0.12) | | | 0.08 (0.04–0.12) | | ||
| NL | H13A | | | | 0.13 (0.01–0.25) | | ||
インチ仕様
| ブレーカ |
材種 |
hex |
||||||
| 鋼材 (SO P) | ステンレス鋼 (ISO M) | 鋳鉄 (ISO K) | 非鉄金属 (ISO N) | 耐熱合金 (ISO S) | 高硬度鋼 (ISO H) | | ||
| PL |
1030 | 0.002 (0.001–0.003) | 0.002 (0.001–0.003) | |||||
| 4340 | 0.002 (0.001–0.003) | |||||||
|
PM |
1030 | 0.004 (0.003–0.003) | | | | | |
シートサイズ E、F、G、H、J |
| 1130 | 0.004 (0.003–0.003) | | | | | | ||
| 4340 | 0.004 (0.003–0.003) | | | | | | ||
|
PM |
1030 | 0.004 (0.003–0.003) | | | | | |
シートサイズ K |
| 1130 | 0.004 (0.003–0.003) | | | | | | ||
| 4340 | 0.004 (0.003–0.003) | | | | | | ||
|
PH |
1130 | 0.004 (0.002–0.003) | | | | | |
シートサイズ E、F、G、H、J |
| 4340 | 0.004 (0.002–0.003) | | | | | | ||
|
PH |
1130 | 0.004 (0.002–0.003) | | | | | |
シートサイズ K |
| 4340 | 0.004 (0.002–0.003) | | | | | | ||
|
ML |
1040 | 0.002 (0.001–0.003) | 0.002 (0.001–0.003) | | | 0.002 (0.001–0.003) | | |
| 2040 | | 0.002 (0.001–0.003) | | | | | ||
|
MM |
1040 | 0.003 (0.002–0.005) | 0.003 (0.002–0.005) | | | 0.003 (0.002–0.005) | | |
| 2040 | | 0.002 (0.002–0.005) | | | | | ||
|
KL |
1020 | | | 0.004 (0.001–0.006) | | | | |
| 3330 | | | 0.004 (0.001–0.006) | | | | ||
|
KM |
1020 | | | 0.004 (0.001–0.006) | | | | |
| 3330 | | | 0.004 (0.001–0.006) | | | | ||
|
SL |
1030 | | 0.002 (0.001–0.003) | | | 0.002 (0.001–0.003) | 0.002 (0.001–0.003) | |
| S30T | | 0.002 (0.001–0.003) | | | 0.002 (0.001–0.003) | 0.002 (0.001–0.003) | ||
|
SM |
1030 | | 0.003 (0.002–0.005) | | | 0.003 (0.002–0.005) | 0.003 (0.002–0.005) | |
| S30T | | 0.003 (0.002–0.005) | | | 0.003 (0.002–0.005) | 0.003 (0.002–0.005) | ||
| S40T | | 0.003 (0.002–0.005) | | | 0.003 (0.002–0.005) | | ||
| NL | H13A | | | | 0.005 (0.001–0.01) | | ||
注: シートサイズ Kの最大切りくず厚さ hex はカッターボディにより制限されています。
径 63 mm カッターの推奨事項
-
鋼材 (ISO P) の加工ではPLが第一推奨ブレーカです
-
ブレーカPMを使用する場合は、推奨切りくず厚さ hex 値の最大70%を使用してください
-
PHブレーカは推奨しません
アカウントを作成する chevron_right
発注、価格の確認、工具の在庫状況の確認
ニュースレターを購読する chevron_right
ニュースレターでは最新の情報をご提供しています。

サンドビック株式会社コロマントカンパニー
0800-919-0291AB サンドビック・コロマント, 811 81 サンドビケン, スウェーデン