 close
- 製品chevron_right
- 学習chevron_right
- 製造ソリューションchevron_right
- サポートchevron_right


CoroMill® MH20
高送りポケットフライス加工
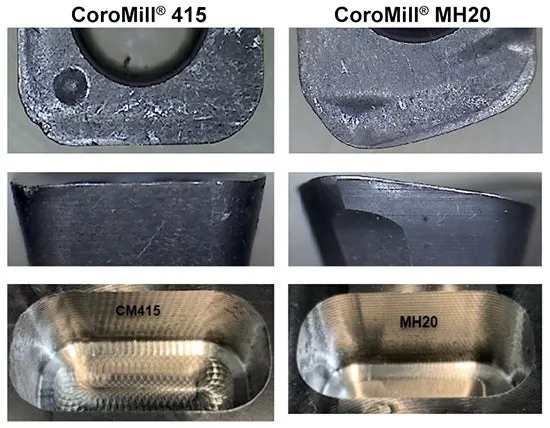
性能テスト、耐熱合金 (ISO S)
| ワーク: | 航空機の主翼サポート |
| 被削材: | S4.3.Z.AN (Ti6Al4V) |
| 加工: | ポケット加工 |
| 機械: | オークマ M560V-Genos、CAT40 BIG-PLUS® |
32%の工具寿命延長
| CoroMill® 415 | CoroMill® MH20 | |
| 工具 | 415-016A12-05H、zn:3 | MH20-AR016O16-06L、zn:2 |
| チップ | 415N-050212E-M30 S30T | M20-060320E-L30 S30T |
| 工具突出し量、mm (inch) | 40 (1.575) | 40 (1.575) |
| vc、m/min (ft/min) | 69 (226) | 69 (226) |
| n、rpm | 1000 | 1000 |
| fz、mm/z (in/z) | 0.51 (0.020) | 0.51 (0.020) |
| vf、mm/min (in/min) | 1530 (60.2) | 1016 (40.0) |
| ap、mm (inch) | 0.8 (0.031) | 0.8 (0.031) |
| ae、mm (inch) | 16 (0.630) | 15.8 (0.622) |
| 工具寿命、分 | 49 | 64.5 |
結果:
CoroMill® MH20 により、工具寿命を32%改善し、ワークの加工面品質を大幅に向上させました。CoroMill® MH20のチップコーナでは、優れた刃先安定性とびびり傾向の低減を確認できました。
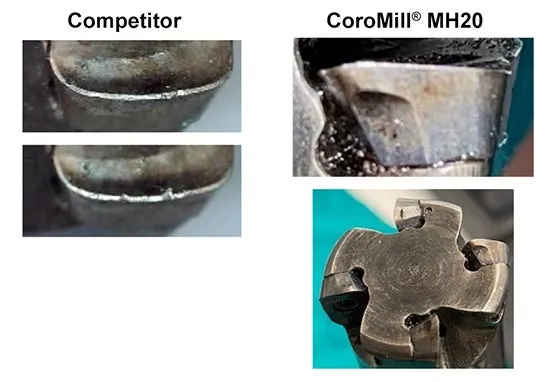
性能テスト、ステンレス鋼 (ISO M)
| ワーク: | 食品加工機械部品 |
| 被削材: | M1.0.Z.AQ (AISI 304) |
| 加工: | 側面および正面フライス加工 |
| 機械: | DMG森精機 NT4250、Coromant Capto® C6 |
安全で信頼できる性能
| 他社品 | サンドビック・コロマント | |
| 工具 | DCX:25 mm (1 inch)、zn:4 | MH20-025A25-06H、zn:4 |
| チップ | - | MH20-06 03 20E-L30 1040 |
| 工具突出し量、mm (inch) | チャック + 70 (2.76)=160 (6.30) | チャック + 90 (3.54)=180 (7.09) |
| vc、m/min (ft/min) | 120 (394) | 120 (394) |
| n、rpm | 1530 | 1530 |
| fz、mm/z (in/z) | 0.85 (0.033) | 0.85 (0.033) |
| vf、mm/min (in/min) | 5200 (205) | 5200 (205) |
| ap、mm (inch) | 0.75 (0.030) | 0.75 (0.030) |
| ae、mm (inch) | 20 (0.787) | 20 (0.787) |
| 工具寿命、分 | 3部品 / 49.5分 | 3部品 / 49.5分 |
結果:
3個のワークを加工した後、他社のチップには明らかな境界摩耗とマイクロチッピングが認められました。CoroMill® MH20チップは摩耗が少なく、安定した優れた刃先品質の信頼性の高い切れ刃であることを証明しました。
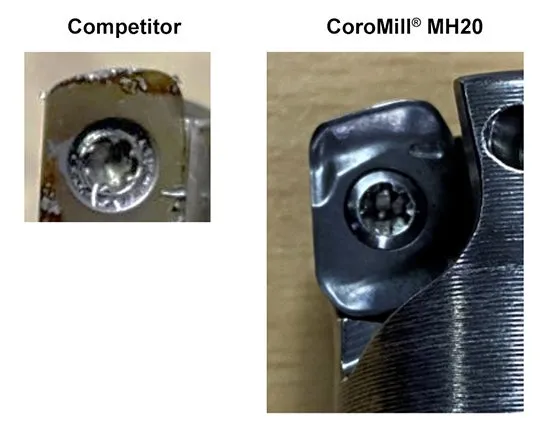
性能テスト、鋼材 (ISO P)
| ワーク: | 軸 |
| 被削材: | P2.1.Z.AN (30CrMnSiNi2A)、非焼入れ |
| 加工: | 深溝および突切り加工 |
| 機械: | Haitian HISION GLU16 VMC、BT50 |
11%の生産性向上
| 他社品 | サンドビック・コロマント | |
| 工具 | DCX:25 mm (1 inch)、zn:3 | MH20-R025A25-08M、zn:3 |
| チップ | - | MH20-08 04 25M-M50 4340 |
| 工具突出し量、mm (inch) | チャック + 122 (4.80) | チャック + 110 (4.33) |
| vc、m/min (ft/min) | 142 (466) | 142 (466) |
| n、rpm | 1800 | 1800 |
| fz、mm (inch) | 0.426 (0.017) | 0.481 (0.019) |
| vf、mm/min (in/min) | 2300 (90.6) | 2600 (102) |
| ap、mm (inch) | 0.5 (0.020) | 0.5 (0.020) |
| ae、mm (inch) | 25 (0.984) | 25 (0.984) |
| 工具寿命、分 | 1部品 / 348分 | 1部品 / 308分 |
結果:
CoroMill® MH20は他社品と比べて、生産性が11%増加し、摩耗も少なく、安定した信頼性のおける性能を証明しました。
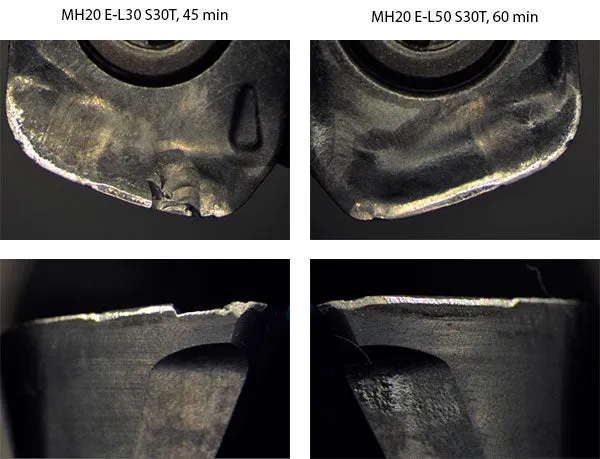
性能テスト、インコネル
| 産業分野: | 航空宇宙産業 |
| ワーク: | デモワークピース |
| 被削材: | S2.0.Z.AG (インコネル 718 時効 HRC 44) |
| 加工: | 荒正面フライス加工 |
| 機械: | DMG森精機、Coromant Capto®C10、5軸立形マシニングセンタ セットアップ |
| クーラント: | 内部クーラント (水溶性切削油) |
33%の工具寿命延長
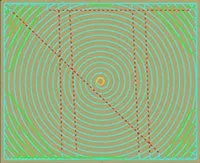
シーメンスNXアダプティブフライス加工で生成されたツールパス。
| 工具 | ホルダ:CoroChuck®930-HD 工具:MH20-R016A16-06L チップ:MH20-060320E-L50/L30 TS S30T |
| vc、m/min | 30 |
| fz、mm | 0.4 |
| hex、mm | 0.1 |
| vf、mm/min | 478 |
| ae、mm | 7 |
| ap、mm | 0.6 |
| 工具突出し量、mm | 48 (3×DC) |
| 加工時間、分 | 60 (E-L50)、45 (E-L30) |
| 切りくず排出量 (Q)、cm3/min | 1.92 |
結果:
E-L5ブレーカはE-L30 と比較して、インコネル 718の加工においてより高い刃先の信頼性を示しており、第一推奨となります。
アカウントを作成する chevron_right
発注、価格の確認、工具の在庫状況の確認
ニュースレターを購読する chevron_right
ニュースレターでは最新の情報をご提供しています。

サンドビック株式会社コロマントカンパニー
0800-919-0291AB サンドビック・コロマント, 811 81 サンドビケン, スウェーデン