


새 바다 탐사
미국 앨라배마에 있는 Jones Welding Company가 InvoMilling을 테스트했습니다.
"고장 났다면 가져오세요(If it’s broken, bring it on in)"는 Jones Welding Company Inc.의 소유주이자 사장인 Roy Parker가 한 말입니다. 1911년 이후 미국 앨라배마주 모빌에 위치한 이 기계 공장은 고장난 부품이면 무엇이든 고치는 것으로 명성이 자자했습니다. 놀랄 일도 아닌 것이, 일부 5축 또는 복합 가공 기능을 갖춘 11대의 Mazak CNC 선반과 머시닝 센터, 기어 호버 및 세이퍼 그리고 이들 기계를 작동하는 숙련된 작업자들 덕분에 Jones Welding(JWC)은 거의 모든 문제를 해결할 수 있습니다.
Jones Welding의 동력 전달 장치 전문가인 David Dearing은 "우리 회사는 팔방미인입니다. 손에 쥘 수 있는 정밀 공차 부품에서 10톤이 넘는 부품에 이르기까지 원스톱 서비스를 제공합니다. 현재 제품이나 서비스를 판매할 수 있는 산업이면 어디든 서비스를 제공하고 있습니다."라고 설명합니다. 방대한 CNC 능력에도 불구하고 Dearing은 JWC가 대량 가공 현장이 아닌 퀵 턴어라운드 위주의 소량 가공 전문 업체라고 설명합니다. "우리에게는 50개 주문도 큰 주문입니다."
주문의 대부분은 기어와 관련된 것입니다. JWC의 장비로 직경의 "에서 88"의 기어를 절삭할 수 있습니다. 그러나 Dearing은 서로 다른 기어를 위한 툴링을 갖춰야 하는 것이 문제라고 지적합니다. "각 기어 프로파일마다 특정한 호브가 필요합니다. 하나에 몇 백 달러씩 추가되다 보면 금액이 꽤 커질 수 있습니다."
다시 말하면, JWC는 다시 사용하지 않을지도 모르는 호브에 투자해야 하고 이 비용을 고객에게 전가할 수 없습니다.
JWC의 사장은 지속적인 개선의 신봉자입니다. "우리는 항상 한계를 극복하려고 노력합니다. 즉, 효율성과 생산성을 최대한 향상시키려고 노력한다는 뜻입니다."라고 Parker는 말합니다. 이에 따라 JWC는 초경 엔드밀을 사용해 기어 치형을 보간하기 위해 5축 수직 머시닝 센터에서 기어를 밀링 가공하기 시작했습니다. "슬롯을 황삭 가공한 다음, 볼 엔드밀로 표면을 프로파일 가공합니다. 그러나 우수한 부품 품질과 표면 조도를 보장하는 유일한 방법은 주형 동공의 3D 가공과 유사한 매우 작은 스텝오버를 이용하는 것입니다. 이 작업은 매우 시간 집약적입니다."
긴 사이클 시간에도 불구하고, 단 한번만 사용될 수 있는 값비싼 호브를 주문하는 방법을 제외하고는 일부 작업에서 여전히 최상의 옵션이었습니다. Parker는 더 나은 방법이 있을 것이라고 생각했습니다. 결과적으로 그가 옳았습니다. "IMTS에서 처음 InvoMilling 공정을 보았고, 디트로이트에서 열린 Gear Expo에서 다시 목격했습니다. InvoMilling이 툴링 재고와 호브를 기다리는 시간을 크게 감소시켜줄 것이라고 생각했습니다." 그러나 불행하게도 당시에는 DMG/Mori 장비에서만 InvoMilling을 이용할 수 있었기 때문에 모듈러 툴링 시스템의 도입은 새로운 가공 기계와 제어 시스템으로의 이동을 의미했습니다.
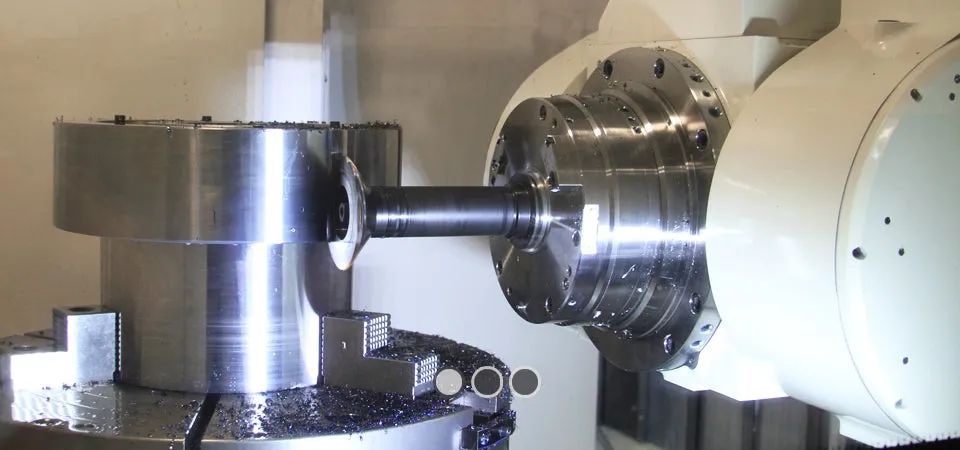
그래서 Mazak의 2013 Discover Open House에 초대받았을 때 Parker와 그의 팀은 켄터키로 향했습니다. 거기에서 그들을 놀라게 한 것은 Mazak과 샌드빅 코로만트가 최근에 InvoMilling에 대한 라이선스 계약을 맺었다는 사실이었습니다. Parker는 떠나기 전에 InvoMilling 시스템과 새 Mazak Integrex i-630V 복합 가공 CNC를 구입했습니다.
"지난 몇 년간 CNC를 이용한 기어 가공에서 훨씬 더 성장했고, 여기에 더욱 깊숙이 뛰어드는 것이 타당하다는 결론에 이르게 되었습니다." 그를 가장 납득시킨 것은 단 3개의 커터 바디로 전체 헬리컬 기어와 스퍼 기어(모듈 1에서 모듈 12)를 절삭할 수 있는 InvoMilling의 능력이었습니다. 또한 초경 인서트가 장착된 커터는 기존에 사용한 HSS 호브보다 3-4배 빠른 스핀들 속도에서 작동할 수 있었습니다. "InvoMilling과 Integrex의 조합으로 훨씬 우수한 품질의 기어를 더욱 짧은 사이클 시간에 가공할 수 있다는 사실을 알고 있었습니다."
Parker와 그의 팀이 모빌로 돌아오자마자 새 Integrex가 도착했고 바로 작업을 시작했습니다. 샌드빅 코로만트의 애플리케이션 엔지니어인 Mark Briel이 그들을 지원했습니다. 그는 Integrex에서 수행하는 첫 번째 작업(항구의 오버헤드 크레인 시스템의 1045 강 스퍼 기어 교체)의 초기 셋업과 프로그래밍을 도왔습니다. 완성된 크기가 직경 18.9" × 폭 5.5"에 달해 기어 블랭크에서 많은 양의 금속을 제거해야 하기 때문에 장비와 커터 모두 엄격한 테스트를 거쳤습니다.
Briel은 기어 밀링 가공에 적합한 인서트인 샌드빅의 PVD 코팅 1030 재종 초경을 추천했습니다. "대형 모듈이었기 때문에 331 슬롯 가공 커터 중 하나를 사용해 기어 형상을 황삭 가공했습니다. 가운데를 따라 직선으로 1회의 패스를 가공했고, 각 플랭크별로 또 다른 패스를 가공했습니다. 소재의 대부분을 제거한 후 1회의 InvoMilling 패스만 가공해 인벌류트 기어 형상을 완성했습니다. 이후 남은 작업은 샌드블라스트, 질화 처리 그리고 고객 인도가 전부였습니다."
모든 기어가 이렇게 단순하지는 않다고 Briel은 설명합니다. 일부 고객은 InvoMilling을 이용해 열처리와 연삭 전에 황삭 가공을 하지만, 열처리된 소재의 고경도 밀링 가공에도 사용할 수 있습니다. "공정은 주로 제거되는 소재의 양, 기어의 사용 방법 그리고 어떤 AGMA 재종이 필요한지에 따라 결정됩니다."
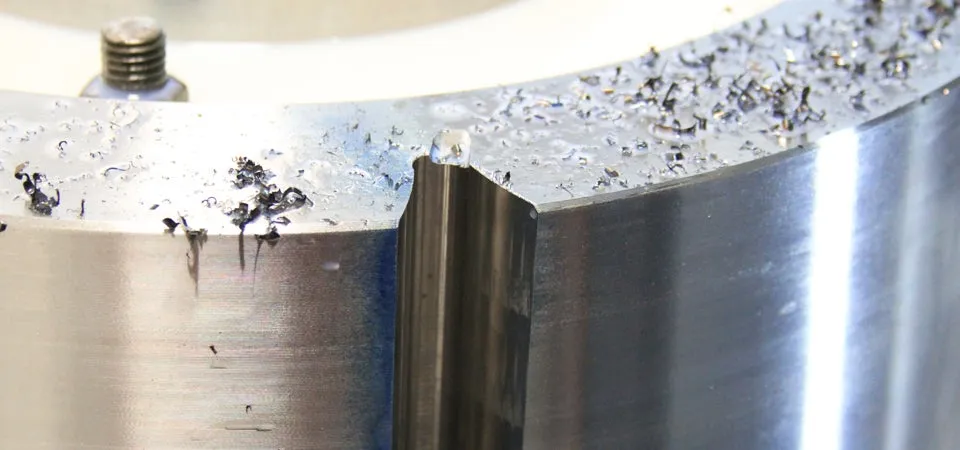
Parker는 이 첫 번째 기어가 Invomilling 공정의 베타 테스트였고, JWC는 과거에 기존 HSS 호브를 사용해 이 특정 기어를 여러 번 가공했었다고 설명합니다. 이러한 사실은 비교를 위한 좋은 기준을 마련해 주었습니다. 즉, '더 짧은 시간에 더 우수한 기어를 생산했다'고 말할 수만 있었지, 사이클 시간 전과 후를 실제로 공유할 수는 없었습니다. Dearing도 동의합니다. "InvoMill의 반경 방향 절삭 수행으로 플런지 가공, 밀링 가공, 슬롯 가공을 동시에 수행할 수 있습니다. 엔드밀을 사용한 정방향 및 역방향 프로파일 가공이 필요하지 않습니다. 또한 커터의 더 많은 부분을 사용할 수 있어 툴링 비용이 감소합니다. 엔드밀에 비해 생산성이 크게 향상됩니다."
공평하게 말해, Parker는 기존 호브도 나름의 역할이 있다는 사실을 인정합니다. 그리고 JWC가 생산하는 기어 중 상당수는 여전히 수작업 기계를 사용해 가공합니다. 세팅만 하면 되는 경우도 많습니다. 호브가 작업하는 동안 작업자는 몇 시간 동안 다른 일을 할 수 있습니다. 그러나 Parker에 따르면 문제는 JWC 작업의 보관 수명이 짧다는 것입니다. "고객들이 찾아와서 장비가 고장 났으니 지금 당장 새 기어가 필요하다고 말합니다. 대부분의 경우 야간 작업을 해서라도 이러한 요청에 맞춰줄 수 있습니다. 하지만 모든 기어 호브를 보관하는 것은 불가능하고 주문 후 기다릴 시간도 없습니다."
InvoMilling을 이용하면 3개의 커터 바디와 몇 개의 인서트 팩으로 FedEx 직원이 언제 도착할지 또는 몇 개의 HSS 기어 호브 날이 유지될지 걱정할 필요 없이 대부분의 기어 프로파일을 가공할 수 있습니다.
Parker는 "하루의 생산 시간은 정해져 있습니다. 우리의 목표는 효율적인 툴링과 장비를 이용해 정해진 시간에 더 많은 부품을 더욱 빠르게 생산하는 것입니다."라고 말합니다.
Parker에 따르면 JWC는 미래에 투자한 것입니다. 다른 회사와 마찬가지로 생산과 고객 서비스가 JWC의 최우선 과제입니다. "고객이 제철소이든 해운업이든, 우리는 다른 누구보다 앞서 나가기 위해 노력합니다. 효율성 향상을 통해 수익이 증가하고 다음 목적지로 이동할 시간을 벌게 됩니다. InvoMilling은 이러한 목표를 달성할 수 있게 도와주는 놀랍고 혁신적인 공구이자 공정입니다."
