


타임머신
1958년에 제작된 플래너 밀에 최신 공구 홀더와 밀링 커터를 장착할 수 있을까? 안 될 이유가 없다. 미국 기업 Peninsula Iron Works는 구식 플래너 밀을 개조해 60년의 기술 격차를 메워 역사적인 투자 수익을 올리는 중이다.
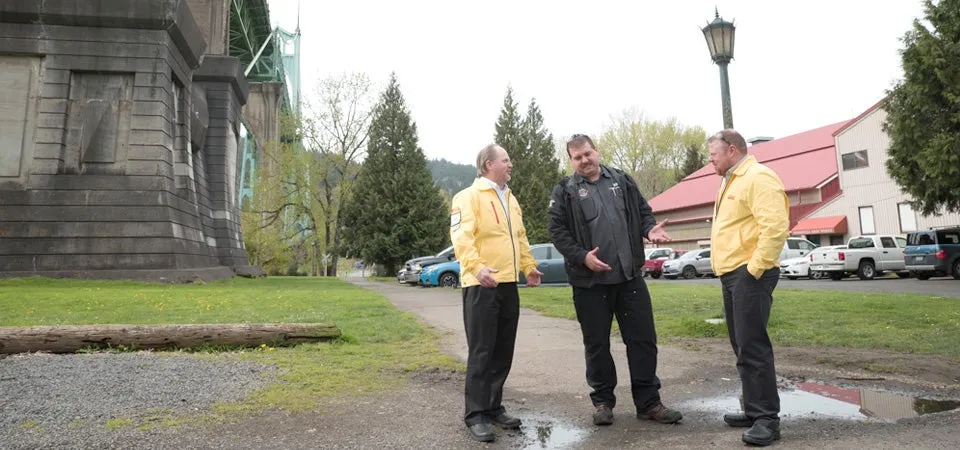
Peninsula Iron Works의 기준에서 보면 이 회사의 9미터(30피트) 신시내티 플래너 밀은 젊은 층에 속한다. 비록 1958년으로 거슬러 올라가지만, 플래너 밀이 설치되어 있는 공장은 훨씬 더 오래되었다. 이 공장은 제1차 세계대전 중 영국 해군을 지원하기 위한 군수 공장으로 1917년 오리건 주 포틀랜드에 세워졌다. 제2차 세계대전 중에도 전시 군수 공장의 역할을 계속하면서 약 1,500만 개의 수류탄 탄피를 주조하는 데 사용되었다. 공장 건물은 포틀랜드의 특출한 기술적 랜드마크인 세인트존스 다리(St John’s Bridge)와 40층 높이 고딕 성당 첨탑 바로 아래에 위치해 있다. 1931년에 개통된 이 다리는 포틀랜드를 관통하는 윌래밋 강에 걸쳐져 있다.
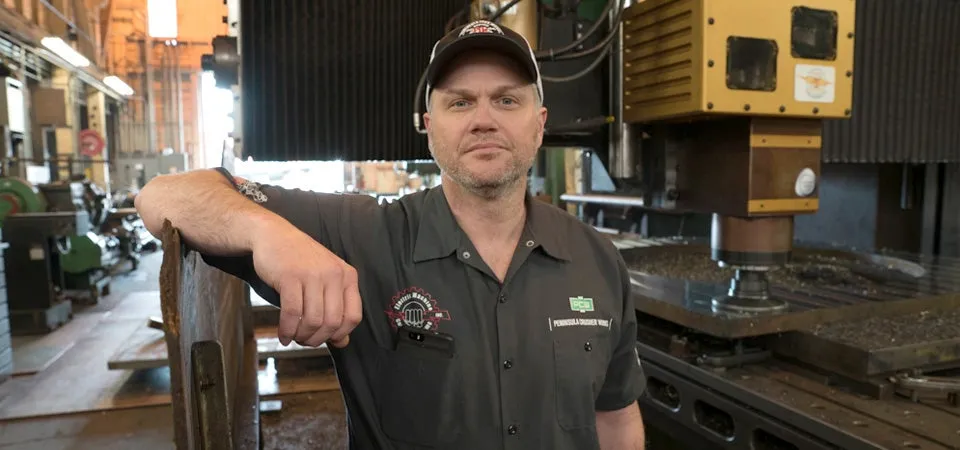
이 모든 전통 중에서도 구식 플래너 밀은 새로운 역사를 창조해 Peninsula Iron Works(PIW) 공장의 자부심이 되었다. 2004년에 CNC로 전환된 이후 샌드빅 코로만트 Capto C10 인터페이스를 사용할 수 있도록 개조되었다. 공동 소유자 겸 사장인 제임스 존슨(James Johnson)은 우주 항공, 수력 전기, 석유 및 천연가스, 제강 공장, 채광, 종합 처리 등 중공업 고객을 포함한 작업량 증대에 맞춰 고속의 견고한 솔루션이 필요했다고 설명한다.
"제가 원한 것은 3,200 r/min, 24시간/일 듀티 사이클이었습니다. Capto C10이 이전에 사용했던 밀링 헤드보다 구조적 무결성이 훨씬 뛰어났기 때문에 이 기계에서 Capto C10을 사용하기 원했습니다. 사용하기 시작한 이후 거의 논스톱으로 운영 중입니다."라고 존슨은 말한다.
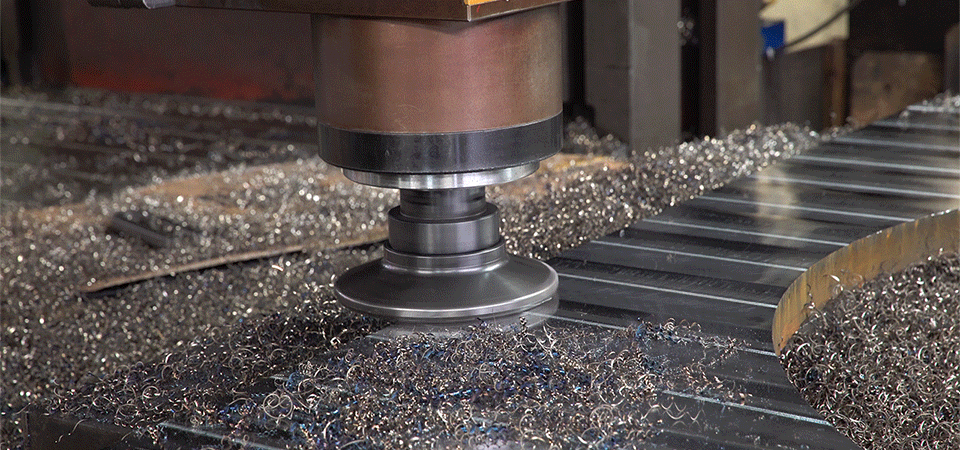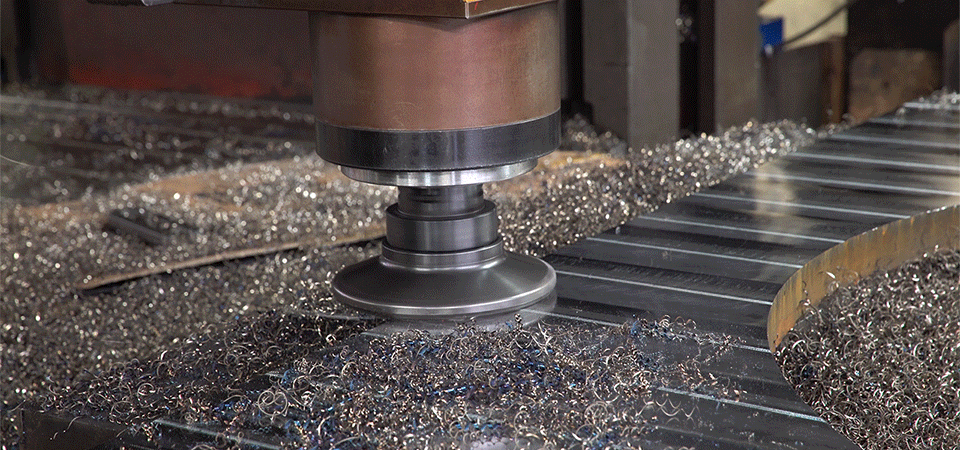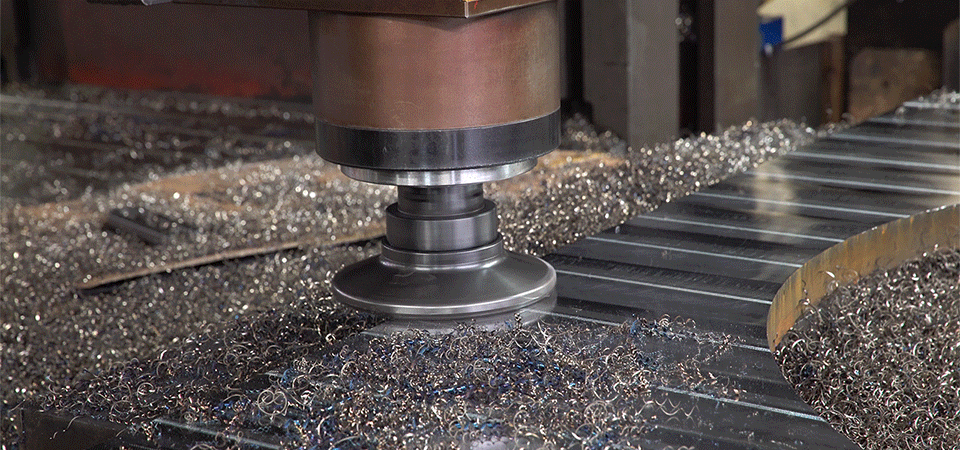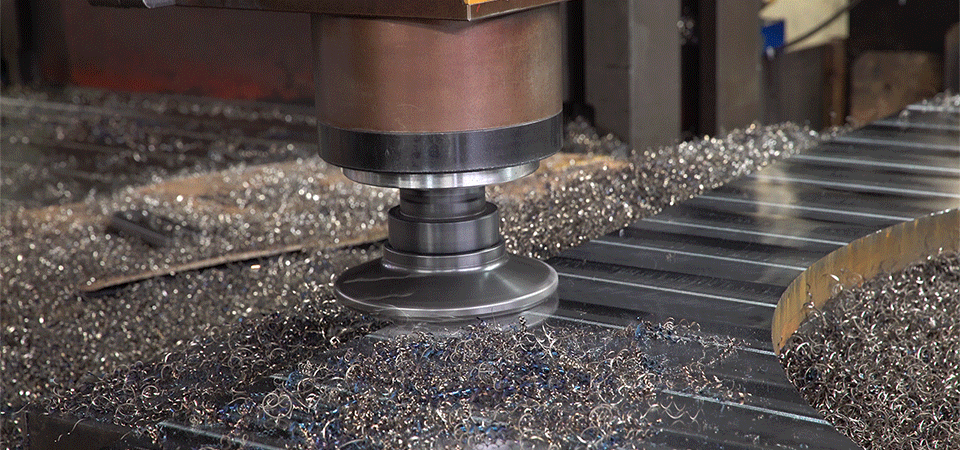
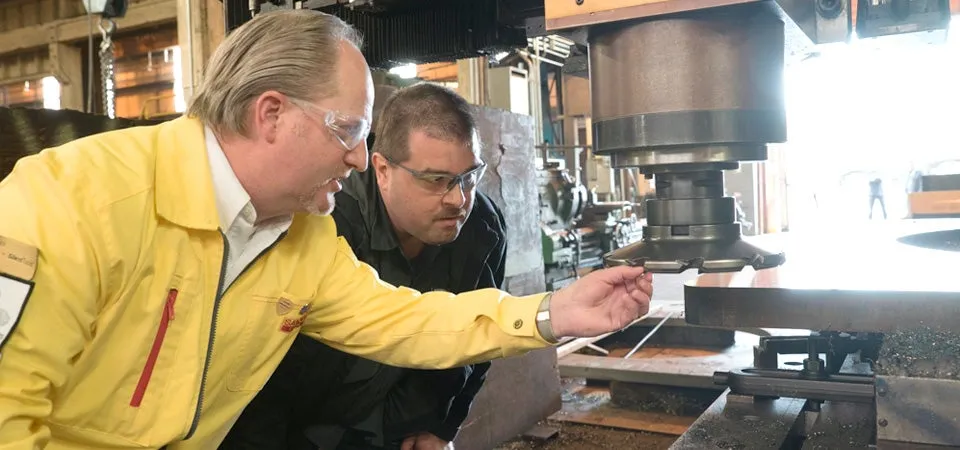
크기와 연식이 이 신시내티 플래너 밀 정도 되는 기계의 스핀들은 보통 최대 1,000 r/min에서 작동하는데, 소직경 공구가 효율적으로 작동하기에는 너무 느리다. Coromant Capto C10 스핀들 시스템은 최대 4,000 r/min에서 작동한다. 또한 구식 기계는 스핀들을 통해 공구 헤드로 절삭유를 공급하는 기능이 없다. 이 샌드빅 코로만트 Capto 시스템은 모든 구식 기계에서 이러한 제한을 극복한다.
변화는 PIW가 항상 받아들였던 것이다. 새로운 플래너 밀링 헤드는 시제품이고, 존슨은 다른 변화를 촉발할 것이라고 믿는다. PIW의 기계 개조 전문 자회사인 Electric Machine Control Systems(EMCS)가 기계를 CNC로 전환했고 완전히 새로운 Coromant Capto C10 밀링 헤드를 제작했다. 설계 및 제조 과정에서 EMCS는 샌드빅 코로만트의 엔지니어들과의 긴밀한 협력을 통해 밀링 헤드를 생산했고 PIW의 기대를 충족할 것이라고 장담한다.
"샌드빅 코로만트와의 관계는 긴밀한 파트너십입니다. 현지 샌드빅 코로만트 세일즈 엔지니어인 제프 로마인(Jeff Romine)을 정기적으로 만나 작업에 맞는 최상의 공구에 대해 논의하고 있습니다."라고 PIW 매니저 마크 폰그라츠(Mark Pongracz)는 말한다. "현장에서 사용하는 공구의 90%는 샌드빅 코로만트 제품입니다. Capto 시스템은 모든 복합 가공기 공구 제조사의 표준 인터페이스가 되었고, 우리도 마찬가지입니다. 선삭뿐만 아니라 밀링에서도 성능이 탁월하기 때문입니다."
EMCS는 우주 항공 산업 티타늄 밀링 같은 작업에 필요한 토크를 처리할 수 있는 플랫폼도 원했다. PIW가 정기적으로 티타늄을 가공하지는 않지만, 티타늄을 가공하는 고객사는 이 스핀들 기술과 밀링 헤드의 이점을 누릴 수 있다. "Capto C10이 발생시키는 견인력은 스핀들이나 공구를 손상시키지 않고, 스핀들과 공구가 마치 하나인 것처럼 작동하게 합니다. 샌드빅 코로만트는 PIW가 밀링 헤드에 C10 인터페이스를 구현할 수 있도록 모든 엔지니어링 지원을 EMCS에 제공했습니다."라고 폰그라츠는 설명한다.
신시내티 밀 다음은 직경 6미터(20피트) 테이블이 있는 1968년식 베츠 수직 터닝 선반이다. 이 기계도 최신 기술을 사용해 개조했지만, 이번에는 샌드빅 코로만트 Capto 터닝 블록을 사용해 최신 절삭 공구 기술을 이용할 수 있다. 이 기계는 인근의 브로드웨이 다리(Broadway Bridge)를 위해 41,000킬로그램(90,000파운드) 트러니언 휠의 외경을 선삭 가공한다.
Peninsula Iron Works는 여전히 비상장된 가족 소유 회사이다. 폰그라츠는 "이는 우리가 최대한 효율적이어야 한다는 사실을 의미합니다. 수익성은 우리에게 선택사항이 아닌 필수사항입니다. 우리의 생존은 여기에 달려 있습니다."라고 말한다.
이 점이 1958년식 기계 개조의 진정한 성과이다. 존슨은 구형 기계의 교체 비용이 4~5백만 달러에 이를 것이라고 추정한다. 그는 "기계를 교체할 수는 없었습니다. 기계를 교체하면 시간당 300~400달러를 지불해야 하니까요."라고 말한다.
비용을 절약하면 모두가 행복하다. 그러나 존슨이 10만 달러에 이를 것으로 추정하는 1958년식 신시내티 기계의 원래 가격을 고려하면 웃음은 커질 수 밖에 없다. Capto C10 덕분에 투자 수익률을 낼 수 있었다.
Coromant Capto 시스템
Coromant Capto ISO 표준 커플링 시스템에는 인상적인 점이 많이 있는데, 대부분은 테이퍼 폴리곤 섕크 설계와 관련된 것이다. 특수한 모양 덕분에 커플링이 단단히 잠겨 매우 높은 토크를 전달할 수 있고, 시스템을 쉽고 빠르게 사용할 수 있다.
"Coromant Capto의 교육은 2분이면 되고, 잘못 설치하는 것이 불가능합니다."라고 샌드빅 코로만트 기계 통합 제품 스페셜리스트인 마크 배커스(Mark Backus)는 말한다. "결과적으로 가동 중단 시간이 크게 감소합니다."
이 공구의 동시 표면 및 테이퍼 접촉은 모든 가공 작업에서 정확성과 강성을 향상시켜 가공 기계의 드로우바 시스템(drawbar system)에 의해 가해지는 높은 견인력을 허용한다.
또한 모듈러 설계와 6가지 크기(C3 ~ C10)로 거의 모든 요구 사항을 충족하는 솔루션을 제공한다. 오리건 주 포틀랜드에 위치한 Peninsula Iron Works 같은 많은 기업이 이 공구와 다른 샌드빅 코로만트 제품에 거의 전적으로 의존하는 이유가 여기에 있다.
마크 폰그라츠는 "샌드빅 코로만트 이외에는 아무도 우리가 필요로 하는 선삭, 드릴링 및 밀링용 절삭 공구를 갖추고 있지 않습니다."라고 말한다.
가족 사업
Peninsula Iron Works의 사장 제임스 존슨(James Johnson)은 공장 기계가 있는 풍경의 일부라 해도 과언이 아니다. 그의 조부 조지 C 존슨(George C Johnson)은 1946년에 사업을 시작했고, 제임스 존슨은 10살까지 오늘날 자신이 관리하고 있는 현장을 빗자루로 쓸고 다녔다. 지금은 그와 동생 데이비드가 회사를 운영하고 있다.
50세인 제임스는 과거처럼 담배를 많이 피우지 않는다. 그러나 그는 여전히 자신이 운영하는 사업의 모든 부분에 정통한 전통주의자이다. 그는 "제 인생에서 가장 큰 변화는 자동화입니다."라고 말한다.
Coromant Capto - Sandvik Coromant
